
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
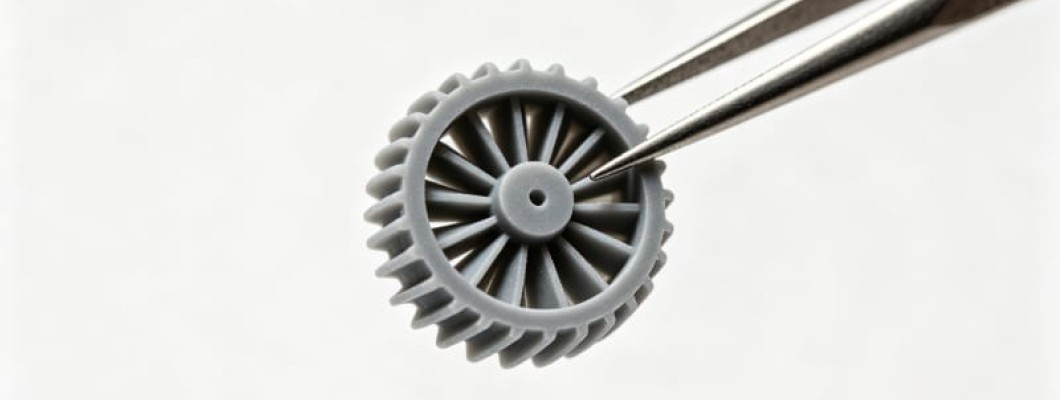
Pourquoi les petites séries très détaillées commencent par la résine
Lorsqu'une équipe produit a besoin de vingt boîtiers, de cinquante prototypes optiques ou d'une centaine de coques détaillées avant tout outillage, une imprimante de bureau à filament peine à restituer les nervures fines, le lettrage gravé et les clips du design. Les services d'impression 3D spécialisés durcissent chaque couche par source UV focalisée, avec des épaisseurs de couche d'environ 0,025 à 0,10 mm : les surfaces courbes restent lisses et les micro-détails survivent sans reprise manuelle. C'est cette qualité de surface qui pousse les studios de design, les équipes médicales et les marques électroniques à confier l'impression 3D résine de leurs petites séries à un atelier stéréolithographie maîtrisé.
L'impression résine regroupe plusieurs procédés photopolymères : stéréolithographie laser, projection lumineuse numérique et systèmes LCD masqués solidifient la résine liquide couche par couche. Pour l'acheteur B2B, ce qui compte est la maîtrise du procédé : intensité lumineuse, température matière et énergie de post-polymérisation deviennent des paramètres fixes, là où une machine de bureau dérive avec la chaleur ambiante et l'âge de la résine. HUANYA exploite ses cellules résine comme un équipement de production tracé, avec paramètres machine et lots matière enregistrés, afin que la cinquantième pièce soit identique à la première.
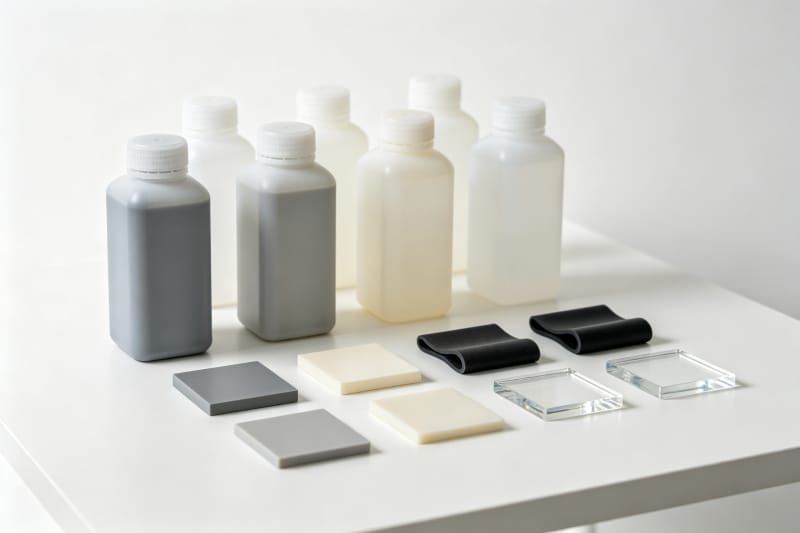
Choisir la famille de résine adaptée à la fonction de la pièce
Le principal atout de l'impression 3D en résine est sa diversité matière : une même géométrie peut être rigide pour une maquette, résistante pour un test de charnière vivante, souple pour une poignée, ou optiquement transparente pour un guide de lumière. Choisir la famille avant le devis évite l'erreur classique qui consiste à demander à une résine de présentation de survivre à un test de chute. Le tableau 1 présente les familles que HUANYA garde en production régulière et les usages auxquels chacune répond vraiment.
Famille de résine | Caractéristiques clés | Usage B2B typique |
Rigide standard | Surface mate lisse, très fin détail, rigide et facile à finir | Maquettes, prototypes de présentation, masters |
Résistante / type ABS | Résiste aux chocs, légère flexion, clips et encliquetages | Boîtiers fonctionnels, équerres, tests de charnières |
Souple type caoutchouc | Élastique, grande élongation, toucher doux | Poignées, joints, simulation de surmoulage |
Transparente claire | Polissage optique, faible trouble après recuit | Lentilles, guides de lumière, pièces fluidiques |
Haute température | Résistance thermique élevée, selon la référence | Essais thermiques, outillages souples |
Calcinable chargée cire | Combustion sans cendres, fins entrelacs | Maîtres de fonderie à cire perdue, bijouterie |
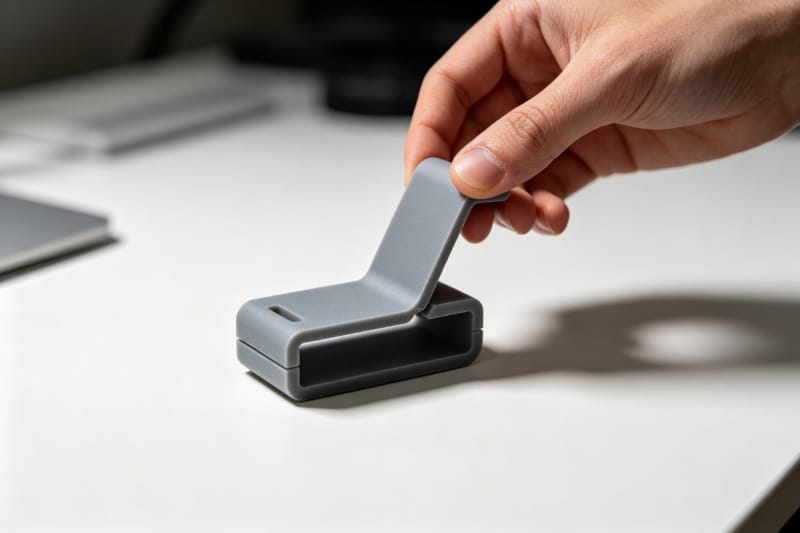
Les règles de conception qui préservent le fin détail
Le fin détail se joue dans le fichier CAO, pas devant l'imprimante. La stéréolithographie industrielle tient des couches de 0,025 à 0,10 mm, mais des parois sous 0,4 mm, un texte en relief sous 0,4 mm ou des axes sous le demi-millimètre risquent de gauchir ou de disparaître. Concevoir selon les valeurs de référence du tableau 2 est le moyen le plus rapide de garder une impression 3D en petites séries dans la tolérance, sans cycles de reconception répétés.
Paramètre de conception | Valeur de référence SLA typique |
Épaisseur de couche | 0,025–0,10 mm |
Paroi minimale supportée | 0,4–0,6 mm |
Paroi minimale non supportée / portée libre | 0,8–1,0 mm |
Plus petit détail en saillie ou creux | 0,10–0,20 mm |
Hauteur minimale de texte en relief | environ 0,4 mm |
Jeu pour assemblages mobiles | 0,2–0,3 mm |
Trous de drainage des pièces creuses | 3,0–4,5 mm aux points bas |
Tolérance dimensionnelle typique | ±0,1–0,2 mm pour 100 mm |
L'orientation mérite autant d'attention que l'épaisseur des parois. Les faces inclinées loin du plateau portent beaucoup moins de marques de supports, et les lames longues et fines s'impriment plus droites en biais qu'à la verticale. Les ingénieurs d'application de HUANYA vérifient l'orientation de chaque fichier, car dix minutes de réorientation effacent des traces qu'une heure de ponçage ne masque jamais totalement.
Une pièce creuse a besoin d'une issue. Une coque fermée emprisonne la résine liquide et peut fissurer pendant la post-polymérisation à chaud : les modèles creux nécessitent donc des trous de drainage d'au moins 3,0–4,5 mm aux points bas ; les pièces transparentes exigent surtout une vidange complète pour éviter un intérieur trouble. Le schéma de drainage et d'évent fait partie de la revue de fichier, et non d'une découverte tardive en atelier.
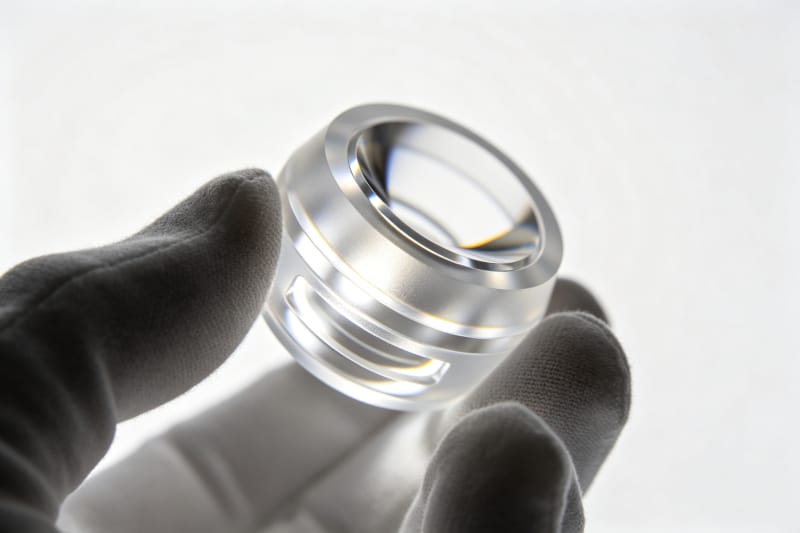
D'un master unique à une petite série répétable
Un master impeccable prouve la géométrie ; cinquante pièces identiques prouvent le procédé. D'une série à l'autre, les pièces résine sont sensibles au temps de lavage, à la fraîcheur du solvant et à l'énergie UV de post-polymérisation. Une production répétable impose donc des cycles de lavage fixes, des chambres de polymérisation étalonnées et la même stratégie d'orientation et de supports pour chaque copie. Une fois ces éléments verrouillés, teinte, rigidité et dimensions restent dans la même fenêtre étroite d'un lot à l'autre.
HUANYA traite les commandes résine en petite série comme des mini-productions : disposition sur le plateau, jeu de supports et itinéraire de finition sont figés après le premier article validé, puis réutilisés pour chaque lot suivant. Un client qui recommande plusieurs mois plus tard reçoit des pièces fabriquées selon les mêmes paramètres documentés, ce qui permet au prototype résine de devenir une production relais pendant l'usinage de l'outillage métallique.
Les itinéraires de finition pour un aspect niveau production
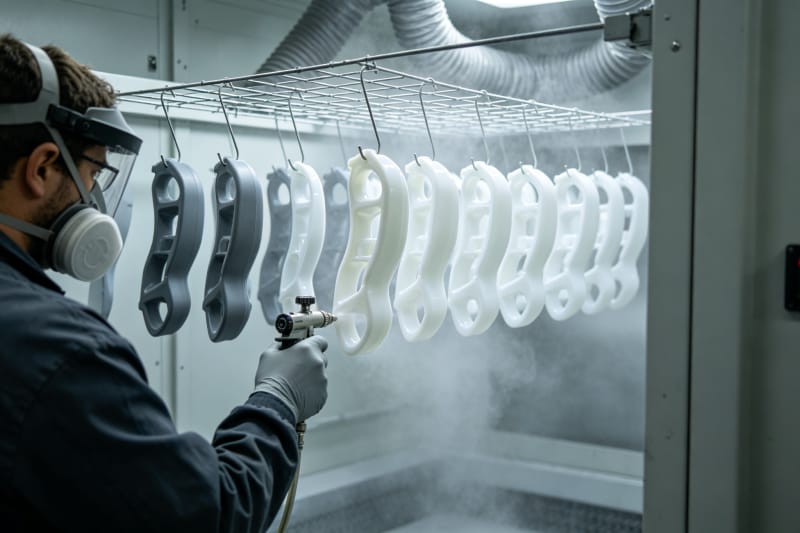
À la sortie de la machine, les pièces SLA portent des plots de supports mats et une fine couche de surface non polymérisée. La finition standard retire les supports, nivelle les points de contact et applique une post-polymérisation UV contrôlée ; l'acheteur peut ensuite choisir un mat sablé, un apprêt et peinture, un revêtement soft-touch ou un polissage en plusieurs étapes qui transforme la résine claire en finition optique de type lentille.
Les pièces claires et optiques sont les plus exigeantes : le polissage suit une séquence de grains fixe et les guides de lumière nécessitent un recuit de relaxation avant polissage, sinon les contraintes internes apparaissent en léger voile. HUANYA applique le même itinéraire de finition à chaque pièce d'une commande, afin que les acheteurs ne rencontrent jamais d'écart de qualité de finition d'un lot à l'autre, l'un des problèmes les plus fréquents chez les sous-traitants non structurés.
Ce qui détermine le prix et le délai d'une commande résine
Le prix résine dépend de quatre leviers : la référence matière, le volume et la hauteur Z de la pièce, la main-d'œuvre de supports et de nettoyage, et le niveau de finition. Les pièces hautes, lentes à construire selon Z, et les pièces imprimées pleines coûtent bien plus cher que la même géométrie évidée ou imbriquée efficacement ; orienter et évider le modèle avant l'envoi fait souvent économiser plus que n'importe quel code promo.
Le délai dépend surtout de la chaîne lavage, polymérisation et finition, pas de l'impression elle-même. Un lot de vingt pièces tient souvent sur un seul plateau industriel et se construit dans la nuit ; lavage, polymérisation UV, finition et contrôle suivent ensuite un planning fixe. HUANYA communique une date d'expédition concrète pour chaque commande et la sécurise par des capacités machines en parallèle, afin que les clients ne subissent pas de retard de livraison lié à une unique imprimante de bureau surchargée.
Le contrôle et la documentation qu'un acheteur est en droit d'attendre
Une promesse de fin détail ne vaut rien sans mesure. Les cotes critiques doivent être vérifiées au pied à coulisse étalonné, au comparateur ou au projecteur de profil, et le rapport de première inspection doit lister valeur nominale, valeur mesurée et tolérance pour chaque caractéristique critique. Pour les assemblages, des montages d'essai sur axes et alésages associés détectent les problèmes de jeu avant l'expédition du lot.
La documentation matière compte pour les acheteurs régulés : référence de résine, numéro de lot, paramètres de post-polymérisation et itinéraire de finition doivent être traçables. HUANYA fournit sur demande relevés de contrôle et certificats matière, et maintient la précision dimensionnelle tout au long de la fabrication, afin que les clients ne voient jamais l'instabilité dimensionnelle qui apparaît quand les réglages dérivent d'une machine à l'autre.
Pourquoi les équipes produit restent chez HUANYA pour la résine
Un partenaire résine fiable associe capacité de fin détail et discipline de production : le bon photopolymère pour chaque fonction, une revue de fabricabilité avant la première couche, des paramètres de procédé figés sur tout le lot et une finition homogène étayée par la mesure. HUANYA apporte cette combinaison aux commandes d'impression 3D personnalisée en résine et polymère, du master unique à la production relais en faible volume : envoyez un fichier et recevez une revue de fabricabilité, un devis transparent et des pièces conformes à l'échantillon validé, lot après lot.


Laisser un commentaire