
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Pourquoi le titane exige un procédé additif spécialisé
Le titane ne se confie pas à un atelier généraliste : c’est pourquoi les bureaux d’études font appel à une impression 3d metal maîtrisée pour leurs programmes les plus exigeants. Le Ti-6Al-4V offre une densité d’environ 4,43 g/cm³ et une résistance proche de l’acier pour environ 56 % de sa masse, tout en résistant à la corrosion, tant dans une cellule aéronautique que dans l’environnement salin du corps humain. Cet équilibre est précieux, mais il ne se concrétise que si fusion, atmosphère inerte et traitement thermique sont pilotés par des spécialistes de l’alliage.
La fusion sur lit de poudre construit le titane couche par couche dans une enceinte inerte strictement contrôlée, car le titane fondu réagit vivement avec l’oxygène, l’azote et l’hydrogène. Un service spécialisé pilote ensemble chimie de la poudre, pureté du gaz et paramètres de fabrication afin qu’une pièce ne devienne pas cassante. La différence entre une impression métal d’amateur et une pièce titane de série se cache dans les certificats poudre et les journaux de procédé, rarement visibles à l’œil nu.
Alliages de titane et procédés additifs en bref
Deux procédés sur lit de poudre dominent le titane, et des Services d’impression 3D compétents recommandent celui qui convient à la pièce plutôt que la machine disponible. Le laser (SLM/DMLS) travaille généralement en couches de 30 à 60 µm pour des parois fines, tandis que la fusion par faisceau d’électrons (EBM) opère dans une enceinte chauffée, en couches de 50 à 100 µm, avec moins de contraintes résiduelles pour les implants volumineux.
Alliage / procédé | Caractéristiques clés | Rôle typique |
Ti-6Al-4V (Grade 5), SLM/DMLS | Densité ≈4,43 g/cm³ ; densité relative ≥99,5 % après HIP ; Rm ≈950 MPa | Supports structurels, pièces aéronautiques légères chargées |
Ti-6Al-4V ELI (Grade 23), SLM | Teneurs interstitielles très basses ; ductilité et ténacité accrues ; aligné ASTM F3001 | Implants chirurgicaux, dispositifs médicaux sur mesure |
Titane commercialement pur (Grades 1–4), SLM/EBM | Plus tendre, excellente résistance à la corrosion, passivation aisée | Structures poreuses, dentaire et maxillo-facial |
Ti-6Al-4V, EBM | Enceinte chauffée, contraintes résiduelles réduites, couches 50–100 µm | Implants de grande taille, pièces à faibles contraintes |
Ce dont les programmes aéronautiques ont réellement besoin
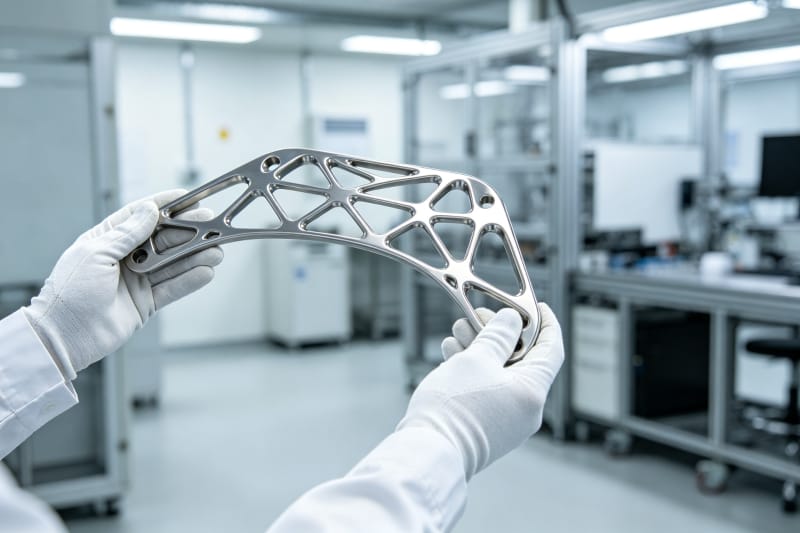
L’aéronautique imprime du titane pour alléger et intégrer des fonctions. Un support optimisé par topologie supporte la même charge qu’une pièce usinée ou soudée tout en réduisant fortement la perte matière, puisqu’un usinage CNC retire souvent l’essentiel d’une barre de titane coûteuse. La fabrication additive fusionne aussi plusieurs éléments en une seule pièce monolithique, supprimant les soudures qui fissurent d’abord en fatigue.
Pour tenir la qualification, une Impression 3D industrielle sérieuse livre aussi des éprouvettes construites dans la même enceinte, la traçabilité des lots de poudre et les fiches de traitement thermique. Les clients aéronautiques doivent démontrer aux auditeurs comment chaque composant a été fabriqué ; un fournisseur incapable de relier une pièce finie à un lot précis crée un risque bien avant le premier vol. HUANYA intègre cette documentation au produit lui-même.
Implants médicaux : quand la biocompatibilité n’est pas négociable
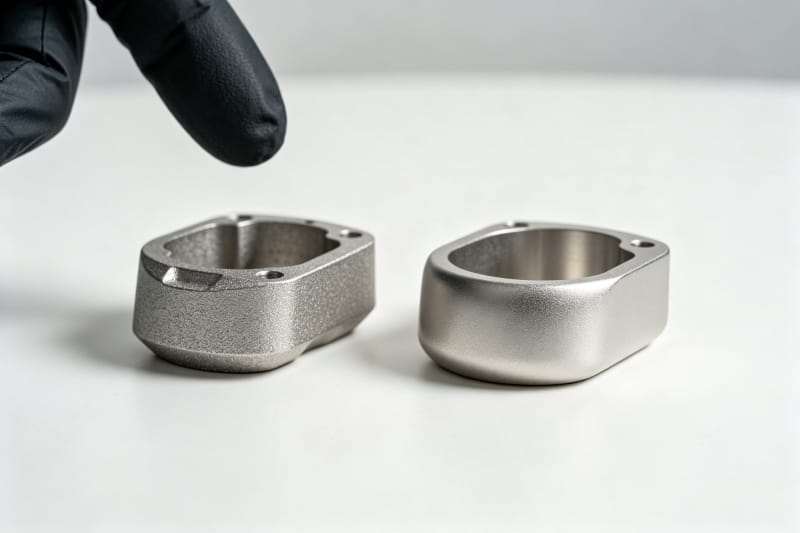
Le titane médical change l’enjeu, car la pièce finit dans le corps d’un patient. Le Ti-6Al-4V ELI à très basses interstitiels et le titane commercialement pur sont retenus pour leur biocompatibilité et leur historique selon l’ASTM F3001 pour les implants ELI fabriqués par addition, dans le cadre d’une organisation ISO 13485. Les implants sur mesure, guides de perçage et armatures dentaires dépendent de cette chimie maîtrisée.
L’atout médical unique de l’additif est la porosité contrôlée. Un treillis à pores interconnectés de l’ordre de 300 à 700 µm favorise la croissance osseuse dans l’implant (ostéointégration), ce qu’une surface pleine usinée ne peut offrir. HUANYA définit les entretoises et les pores à partir du scan patient, puis polit les surfaces de contact pour rester accueillant pour l’os et lisse face aux tissus mous.
Comme les implants et les pièces critiques ne se qualifient pas sur l’aspect, un dossier de preuves doit être exigé avant livraison. Le tableau ci-dessous présente les documents et mesures que HUANYA fournit en standard pour une Impression 3D à la demande exigeante, afin que les décisions qualité reposent sur des valeurs testées.
Preuve | Ce qu’elle confirme | Pourquoi c’est essentiel |
Certificat de lot de poudre & traçabilité | Chimie (Al/V, O/N/H) alignée ASTM F2924 / F3001 | Chaque pièce remonte à un lot vérifié |
Rapport de densité / porosité | Densité relative ≥99,5 %, avant/après HIP | La porosité cachée est le premier risque de rupture |
Éprouvettes mécaniques témoins | Rp0,2/Rm ≈860–950 MPa, construites avec les pièces | Les dimensions de calcul s’appuient sur des valeurs mesurées |
Contrôles AS9100 / ISO 13485 | Gammes, gestion des changements, archives | Les secteurs régulés exigent un système auditable |
Rapport surface & dimensionnel | Brut Ra ≈6–10 µm ; usiné Ra ≈0,8–1,6 µm | Les surfaces fonctionnelles respectent plan et hygiène |
Règles de conception pour des pièces titane fabricables
Les fortes contraintes résiduelles du titane imposent des choix décidés avant l’envoi du fichier. Les ingénieurs HUANYA vérifient les porte-à-faux, ajoutent des supports non critiques et orientent la pièce pour une chauffe homogène ; un angle auto-supporté proche de 45° limite les traces de supports, là où un porte-à-faux acceptable en plastique gauchirait ou fissurerait le titane. Corriger ces points en revue DFM coûte bien moins cher que de mettre au rebut une enceinte de poudre médicale.
Épaisseur de paroi, treillis et traitement thermique sont planifiés ensemble. Le titane brut accumule des contraintes que l’on détend, et pour les pièces chargées le compactage isostatique à chaud (HIP) referme les cavités internes pour atteindre ≥99,5 % de densité. Privilégier des nervures plutôt que des volumes pleins économise une poudre coûteuse et réduit la déformation : HUANYA conseille donc la géométrie avant le devis.
Post-traitement et précision des surfaces fonctionnelles
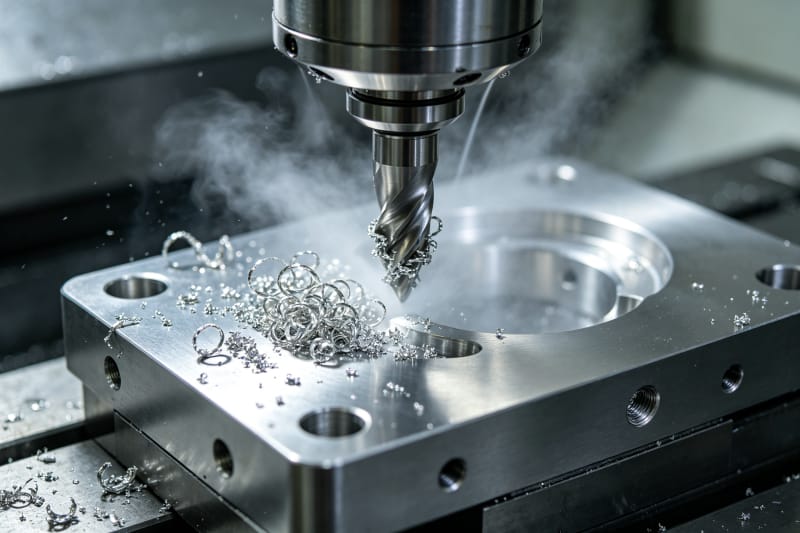
Une surface titane brute n’est que rarement la surface finale. Le SLM brut se situe autour de Ra 6–10 µm, acceptable pour un treillis non fonctionnel mais pas pour un alésage ou un cône d’implant. HUANYA n’usine que les faces critiques jusqu’à Ra 0,8–1,6 µm, reprend les points de supports et passive ou électropolit les pièces médicales, afin de ne pas surfacturer une finition partout inutile.
Cette finition ciblée garantit aussi que les clients ne rencontrent jamais de cotes instables ni de précision variable d’une pièce à l’autre. Chaque dimension d’assemblage est mesurée face au plan, les résultats de première pièce sont archivés et la même gamme se répète à chaque lot. Un implant ou un support qui s’ajuste au prototype doit s’ajuster à l’identique au cinquantième exemplaire.
Délai, traçabilité et régularité d’un lot à l’autre
Les programmes titane s’inscrivent dans des fenêtres de qualification serrées : le délai se planifie. HUANYA enchaîne impression, détente, HIP, usinage de précision et contrôle dans une gamme unique et annonce une date réaliste dès le départ, en distinguant délai standard et option accélérée plutôt que de promettre une date impossible qui glisse après commande.
La même rigueur protège les commandes répétées. HUANYA verrouille le jeu de paramètres approuvé, la spécification de poudre et le standard de finition, afin que les clients ne subissent ni livraison en retard, ni qualité de finition qui change d’un lot à l’autre. À la commande suivante, des mois plus tard, les pièces correspondent à la première pièce validée.
Un partenaire titane qui maîtrise toute la chaîne
Le titane aéronautique et médical est une chaîne : poudre certifiée, fusion contrôlée, détente et HIP, usinage ciblé et dossier de preuves documenté. HUANYA réunit cette chaîne en interne pour livrer des supports et des implants sur mesure, cotes stables, délais tenus et régularité lot après lot. Envoyez votre fichier STEP et précisez l’application et la certification requises : nous renvoyons un devis transparent, une revue DFM et des pièces titane dignes de confiance en service.


Laisser un commentaire