
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
アンダーエクストルージョンとは何か、なぜ問題なのか
アンダーエクストルージョンは、見た目は正常でも部品を殺す静かな欠陥だ。スライスの指示より少ない量の樹脂が押し出され、線は細くなり、隣り合う線の間に隙間が開き、壁は密実でなくなる。一見「プリント済み」に見える小さなブラケットでも、層線はまばらで糸状に見え、指で弾くと中身のない鉄板のような音がして、詰まった音はしない。3d プリント サービスの現場でアンダーエクストルージョンは、寸法は完璧に見える FDM 部品が機能で失敗する最もありふれた理由である。
量産購入者にとって賭けるのは美観ではない。充填率 70% の壁は期待強度の 60〜70% しか持たず、めねじボスはたわみ、圧入は滑り、ハウジングは割れてはならない場所で割れる。強度がほぼすべてその線同士の結合に依存する FDM で、材料不足は表面の苦情ではなく構造の問題だ。だから真の製造は、刷り上がったあとで症状をなだめるのではなく、第一層の前に防ぐ。3d プリント 依頼を受ける立場として、HUANYA はその順番を崩さない。
アンダーエクストルージョンの主な機械的原因
ほとんどのアンダーエクストルージョンは、押し出し経路の短いリストの故障に帰着する。部分詰まりしたノズルは溶融樹脂の流れを遮り、摩耗した送りギアはフィラメントを送る代わりに削り、リトラクション不足や押さえローラーの緩みはギアを空転させる。それぞれ部品に残す指紋が違い、熟練オペレータは闇雲に刷り直さず、その指紋を読む。次の表は、よくある原因と目に見える兆候、HUANYA が全ロットで適用する管理を対応させたものだ。
原因 | 典型的な可視兆候 | HUANYA の全ロット管理 |
ノズル部分詰まり | 途中から細く波打つ線 | 清掃ルーチンと定期ノズル交換 |
送りギアの摩耗 | 不規則な押し不足、ギアにフィラメント粉 | 機械別の点検・交換記録 |
溶融温度の誤り/不足 | 冷たく接着の弱い線 | 材料別温度プロファイルを部品ごとに固定 |
直径不良/もつれボビン | ボビン交換後に突然細い区間 | ジョブ前のフィラメント通紙確認 |
湿ったフィラメント | パチパチ音と泡 | 除湿乾燥機と水分記録 |
流量/ステップ較正ずれ | 全ロットで系統的に細い壁 | 定期的な流量係数較正 |
材料と環境の原因
機構が半分を説明し、材料状態が残り半分を説明する。ナイロン、PETG、TPU といった吸湿材料は、開封後の密閉袋内でも周囲の湿気を吸い、その水が溶融室内で水蒸気に変わる。結果として可聴のパチパチ、支えのない樹脂の玉、そして「つば飛ばし」のような線になる。濡れたまま刷られた部品は、機械が完璧でも押し不足で弱く見える。
環境も効く。開いたガントリーの下の冷たい気流は接着前に熔体を冷やし、空調のない部屋の湿った夏の一週間は、乾燥ボックスが防ぐことを数時間で引き起こす。量産 3Dプリントサービスの現場で、これらは驚きではなく、機械起動前に記録される段取り確認だ。プリントファームが材料を乾燥させ、シフトごとに室温を記録するのと同じで、工場がたまたま乾いていることを祈らない。
押し不足が部品をどう変えるか:強度・外観・コスト
最初の犠牲は強度だ。線幅が壁の断面を決める。設計幅の 80% しか出なければ有効壁面積が落ち、引張・曲げ荷重は残ったわずかな橋渡しに集中する。何千回もたわむ設計のスナップフィットやリビングヒンジは最初の曲げで割れる。購入者が CAD で見積もった安全余裕が静かに消える。
二つ目の犠牲は外観と寸法だ。線の隙間が充填格子をさらし、仕上がりのはずの部品が多孔質に見える。細すぎる壁は、いつまでも効かない圧入と、すぐに馬鹿になるめねじを意味する。そして三つ目のコストは購入者の時間だ。外観不良のブラケット群は拒否され、再見積もりされ、刷り直され、プロジェクトは二度払いする — 不良ロット分と失われた一週間分。
表 2 は、各視覚的指紋が部品に実際に何をするかと、HUANYA のどの検査点で摘まれるかを対応させる。数値は典型的な工学観察値であり、刷り上がりで確認される普遍法則ではない。
部品上の指紋 | 機械的影響 | HUANYA での摘み取り |
線間の可視隙間 | 有効壁断面の低下、ガス透過率上昇 | 初回品の目視検査 |
細く波打つ壁 | 圧入・めねじの保持力低下 | 重要穴の寸法測定 |
表面の泡・はじけ | 応力集中、早期亀裂経路 | ジョブ前材料乾燥記録 |
層間剥離 | 層間強度ほぼゼロ、荷重で分離 | 出荷前接着確認 |
空洞的な「板鳴り」音 | 内部充填未接着、過大評価 | 必要時に断面サンプル切断 |
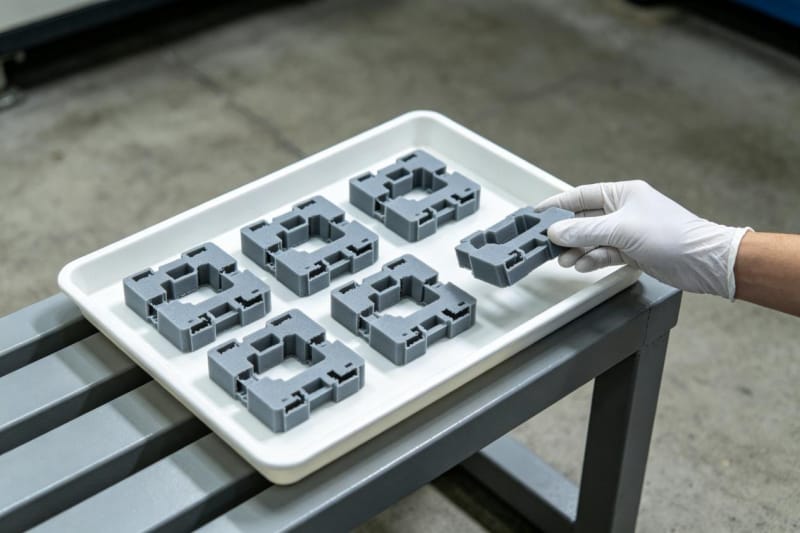
製造ラインが第一層前にどう防ぐか
予防はスライシングよりずっと前に始まる。HUANYA に入る全材料ロットは、そのポリマーに合わせた乾燥工程を通り、乾燥状態は推測でなく記録される。押し出しギア、ノズル、押さえローラーは機械時間に連動した保守表に載り、摩耗部品はカレンダー交換され、顧客形状のロットを静かに汚した後に交換することはない。
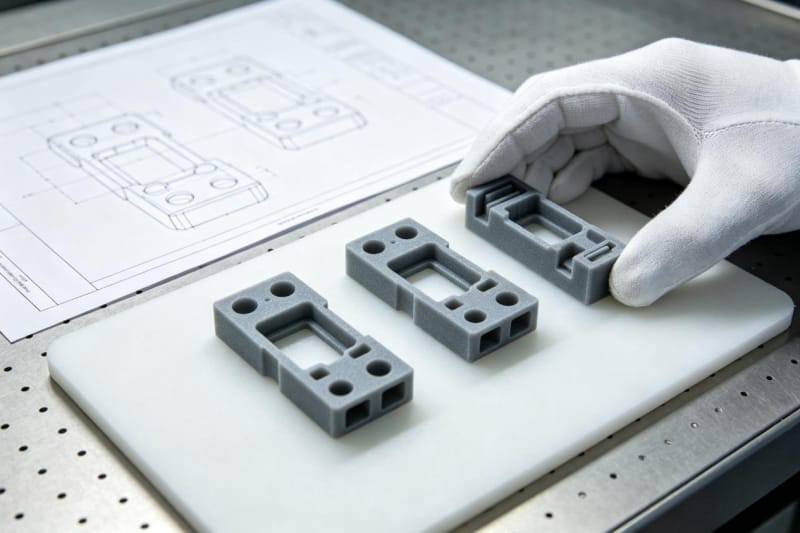
スライサープロファイルは承認済み部品ごとに固定される。温度帯、流量係数、リトラクション、壁数はオペレーターの記憶任せの既定値ではない。生産前 DFM レビューは、機械が苦戦する薄壁・長スパン・オーバーハングを flagged し、購入者には「驚き」ではなく「注意書き」が届く。最初の線がベッドに触れる時点で、アンダーエクストルージョンの既知変数はふさがれている。
刷っている最中と後でどう摘まれるか
固定プロファイルでさえ目は要る。量産はライブ監視下で回る。押し出しが止まった機械は警報を上げ、同じブラケットの空洞コピーを 20 個静かに量産することはない。ジョブ終了後、初回品は承認済みマスターと比較され、重要穴と全体外形は測定され、目分量で済まされない。
不合格層は購入者に届かない。HUANYA の顧客は、壁厚・外観・寸法が毎回同じ検査を通る部品を受け取る。サンプルに細い線や表面の泡があれば、そのロットは隔離されて刷り直され、「そのまま出荷」はしない。ここが真の 3Dプリントサービスと、週末ジョブがうまく出たことを祈るだけの工房の差だ。
部品を再注文する購入者にとって何を意味するか
アンダーエクストルージョンは、最初のロットではなく二回目のロットで出る厄介な習慣がある。サンプルは新品ノズルと乾燥スプールから出た。三か月後、くたびれた機械と湿った倉庫での再実行は、弱く粗いコピーを静かに生む。初回品しか確認しなかった購入者は、現場で嵌合が壊れるまで気づかない。小ロット3Dプリントを日常とする HUANYA は、再注文ごとに同じパラメータ・同じ乾燥・同じ検査を保ち、六か月目が一か月目と一致するようにする。
繰り返し注文こそ、いい加減な業者がさらされる場面だ。ジョブ前の乾燥確認を省き、未整備のノズルを使い回し、無検査ロットを出荷するサプライヤーは納期を守るが部品を静かに格下げし、購入者は見積もりではなく保証請求でそれを知る。HUANYA は実機状態で計画しロットを記録するので、納期遅れと品質ドリフトが約束日後に現れることはない。
HUANYA が押し不足を部品から遠ざける仕組み
アンダーエクストルージョンは予測でき、測定でき、防げる。材料を乾かし、経路を較正し、プロファイルを固定し、稼働を監視し、結果を検査する。CAD を HUANYA にアップロードし、機能と数量を伝えれば、壁が完全に埋まり、寸法が保たれ、再注文が初回サンプルと一致する部品が届く — 工業用 FDM 部品があるべき姿で。


コメントを書く