なぜ高詳細の小ロットはレジンから始まるのか
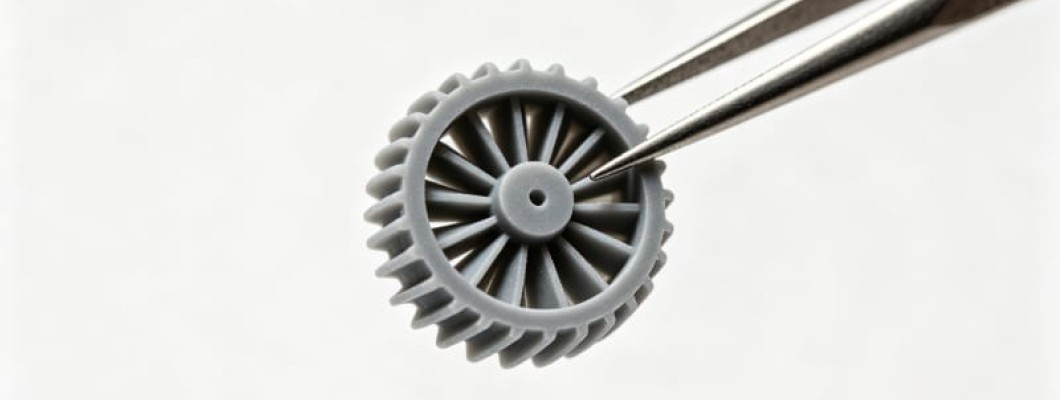
金型がまだ存在しない段階で、筐体を20個、光学プロトタイプを50個、精緻なカバーを100個必要とするとき、デスクトップのフィラメント機では細いリブや浮き出し文字、スナップフィットを設計どおりに再現するのは困難です。樹脂3Dプリントの外注先は、集光したUV光源で1層を約0.025〜0.10mmの積層ピッチで硬化させるため、曲面はなめらかで微細形状も層目埋めの手作業なしに残ります。だからこそ工業デザインスタジオ、医療機器チーム、エレクトロニクスブランドは、詳細度の高い小ロットを卓上機から管理された光造形フロアへ移すのです。
レジン造形は単一の工法ではなく、光造形のファミリーです。レーザー光造形、デジタル光投影、マスクLCD方式のいずれも液状レジンを層ごとに固めます。B2Bの購買にとって重要な違いは工程管理です。3d プリント 出力 サービスでは光量、材料温度、後硬化エネルギーを固定の生産パラメータとして扱う一方、卓上機は室温やレジンの劣化でぶれます。HUANYAはレジンセルを記録付きの生産設備として運用し、装置設定と材料ロットを記録することで、50個目も1個目と同じに仕上げます。
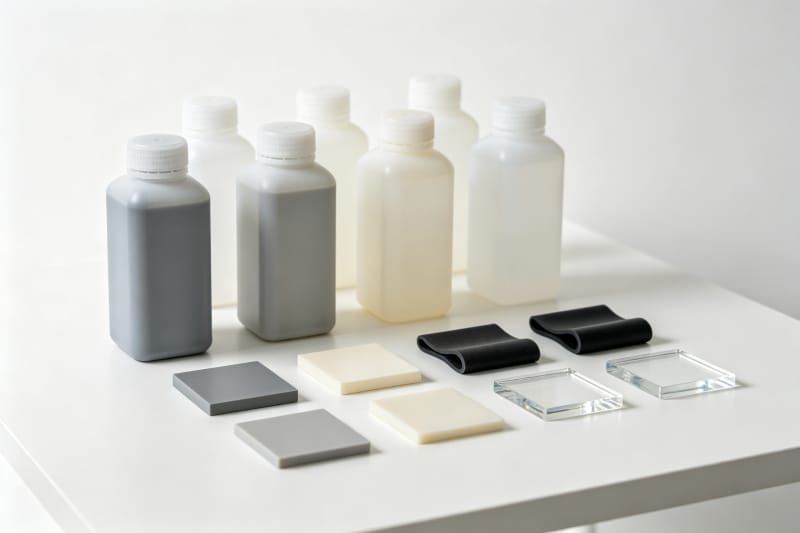
部品の役割に合うレジン系統を選ぶ
レジン造形の最大の強みは材料の幅です。同じ形状でも、展示用なら硬質、ヒンジ試作なら高靭性、グリップならゴムライク、導光路なら光学透明と作り分けられます。見積もり前に系統を決めておけば、展示用レジンに落下試験を期待するという古典的なミスマッチを防げます。表1はHUANYAが常時生産に保つ系統と、それぞれが本当に適する用途をまとめたものです。
レジン系統 | 主な特徴 | 代表的なB2B用途 |
標準硬質 | なめらかなマット面、極めて精緻、後加工しやすい | コンセプトモデル、展示試作、マスター |
高靭性/ABSライク | 耐衝撃、適度なしなり、スナップフィット対応 | 機能筐体、ブラケット、ヒンジ試作 |
軟質ゴムライク | 弾性、高伸び、ソフトなショア域 | グリップ、ガスケット、二色成形の模擬 |
クリア透明 | 研磨で光学透明に、アニール後の曇りが少ない | レンズ、導光路、流路部品 |
耐熱グレード | 高い荷重たわみ温度(グレード依存) | 耐熱試験、ソフトツール試行 |
キャスタブル/ワックス充填 | 無灰で焼失、細い線形を再現 | ロストワックス鋳造マスター、宝飾 |
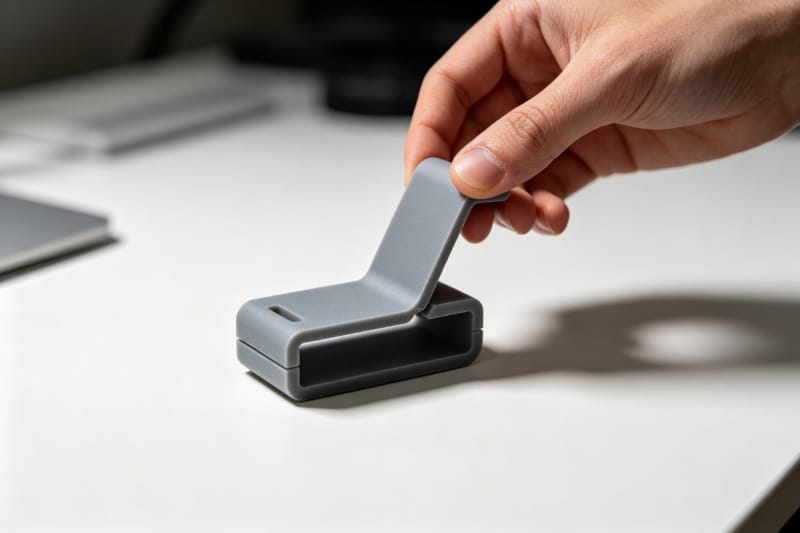
微細形状を守る設計ルール
微細さはプリンターではなくCADファイルで決まります。工業用SLAは0.025〜0.10mmの積層ピッチを維持できますが、約0.4mmを下回る壁、高さ0.4mm未満の浮き出し文字、0.5mmに満たないピンは処理中に反るか消えてしまいます。表2の基準値に沿って設計するのが、小ロット3Dプリントを再設計の繰り返しなしに公差内へ収める最短ルートです。
設計パラメータ | SLAの標準的な参考値 |
積層ピッチ | 0.025–0.10 mm |
支持される最小壁厚 | 0.4–0.6 mm |
無支持の最小壁厚/自由スパン | 0.8–1.0 mm |
最小の凸/凹ディテール | 0.10–0.20 mm |
浮き出し文字の最小高さ | 約0.4 mm |
可動はめあいのクリアランス | 0.2–0.3 mm |
中空部品の液抜き穴 | 最下部に3.0–4.5 mm |
標準的な寸法公差 | 100 mmあたり ±0.1–0.2 mm |
積層方向は壁厚と同じくらい重要です。造形プラットフォームから傾けた面はサポート痕がはるかに少なく、長くて薄いブレードは垂直立てより斜め置きのほうがまっすぐ仕上がります。HUANYAのアプリケーションエンジニアは全ファイルで向きを確認します。10分の向き変更で、1時間磨いても消えない痕を未然に防げるからです。
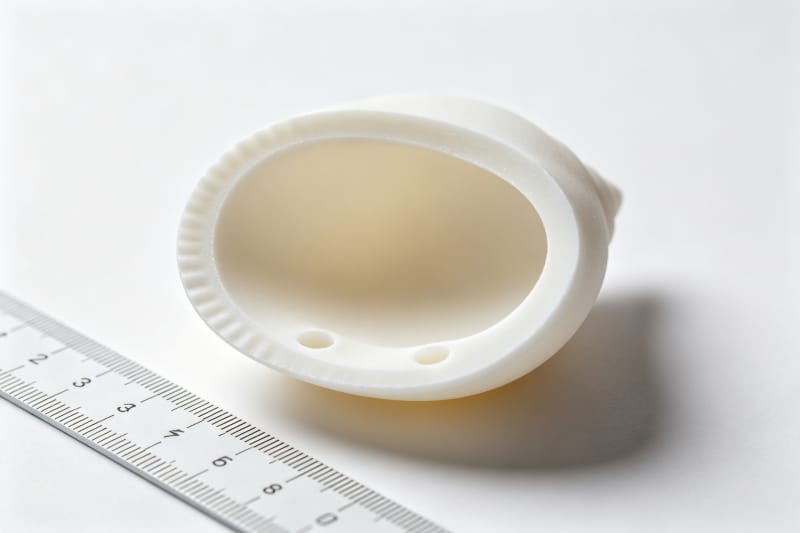
中空部品には出口が必要です。閉じた殻は液状レジンを閉じ込め、加熱後硬化で割れることがあるため、中空モデルには最下部に3.0〜4.5mm以上の液抜き穴が要ります。とりわけクリア部品は内部が曇らないよう完全な排出が必要です。液抜きと通気のレイアウトはファイル審査の段階で決めるもので、現場で後から気づくものではありません。
1個のマスターから再現できる小ロットへ
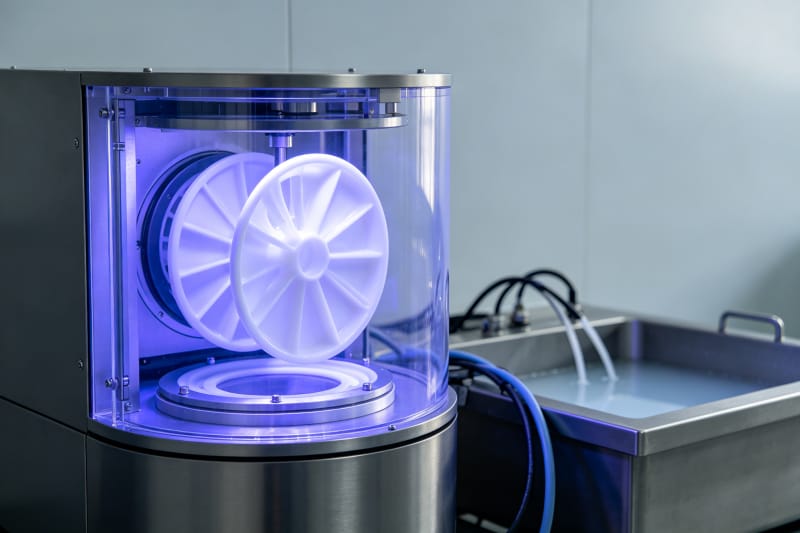
完璧なマスター1個は形状を証明し、同一部品50個は工程を証明します。ロット間でレジン部品は洗浄時間、溶剤の新しさ、UV後硬化エネルギーに敏感なため、再現生産では洗浄サイクルを固定し、硬化チャンバーを校正し、向きとサポート方針を全個体で同一にします。これらを固定すれば、色・硬さ・寸法がロットをまたいで同じ狭い範囲に収まります。
HUANYAはレジンの小ロット注文をミニ生産ロットとして扱います。初回承認サンプルの後に配置・サポート構成・仕上げルートを凍結し、以降のすべてのロットで再利用します。数か月後に再注文しても同じ記録済みパラメータで作るため、鉄金型の加工が続く間にレジン試作をブリッジ生産へ昇格させられます。これが3D 小ロット製造を安定運用するコツです。
生産品質に仕上げる後加工ルート
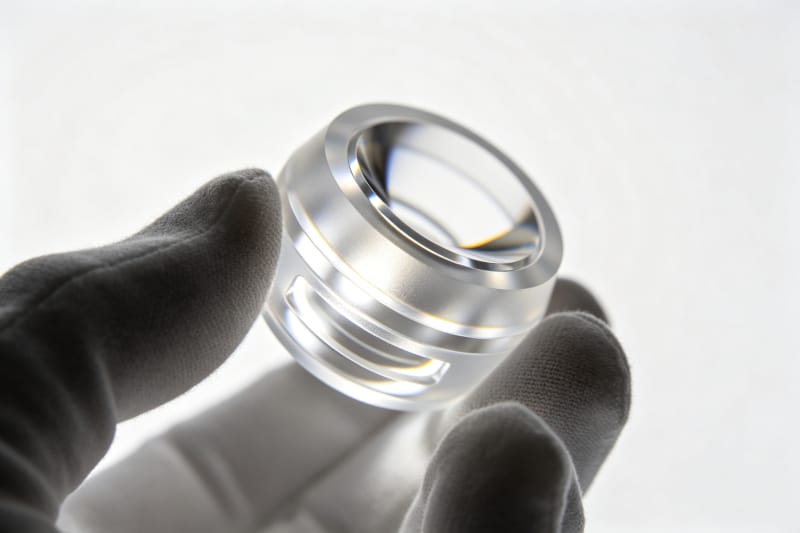
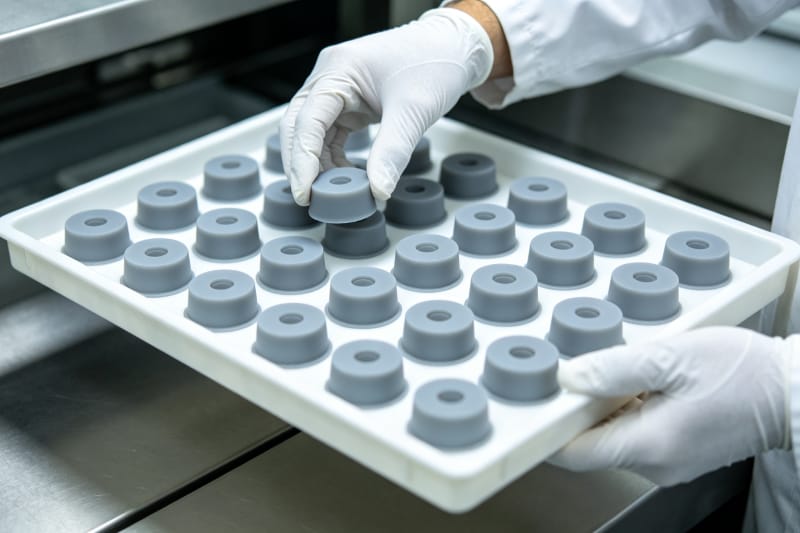
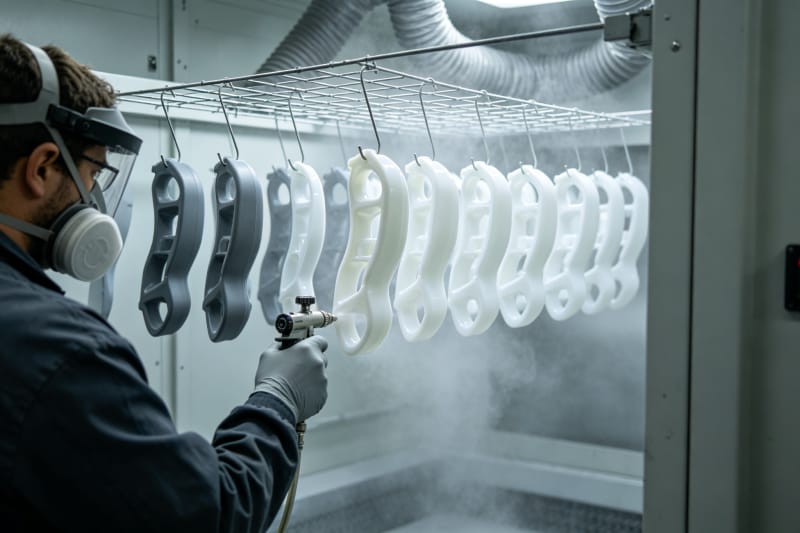
SLAの生材にはマットなサポート跡と薄い未硬化表層が残ります。標準仕上げではサポート除去、接点の平滑化、管理されたUV後硬化を行い、その先はビーズブラストのマット、プライマーと塗装、ソフトタッチ塗装、あるいは多段研磨でクリアレジンをレンズ級の透明に仕上げる選択肢があります。
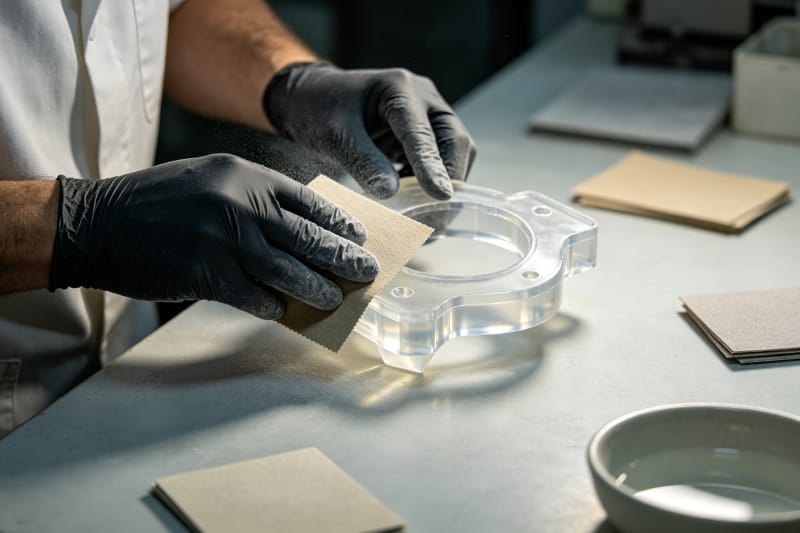
クリア・光学部品が最も難しく、研磨は固定の番手シーケンスに従い、導光路は研磨前に応力緩和のアニールが必要です。さもないと内部応力がかすかな曇りとして現れます。HUANYAは注文内の全個体に同じ仕上げルートを適用するため、管理の甘い業者で最も多い「ロットで後処理品質が変わる」問題には当たりません。
レジン注文の価格とリードタイムを決めるもの
レジンの価格は4つの要因で決まります。材料グレード、部品体積とZ高さ、サポートと洗浄の工数、仕上げレベルです。Z方向に高くゆっくり造形される部品や中実部品は、同じ形状でも中空化・ネスティングしたものよりはるかに高くつきます。アップロード前の向き調整と中空化は、どの割引コードより節約になることが多いです。
リードタイムを左右するのは造形そのものより洗浄・硬化・仕上げの連鎖です。20個のロットは産業用プラットフォーム1枚にネストして一晩で造形できることが多く、その後の洗浄、UV硬化、仕上げ、検査は固定スケジュールで進みます。HUANYAは注文ごとに明確な出荷日を提示し、並列の装置キャパシティで守るため、1台の過負荷な卓上機による納期遅れは発生しません。
購買側が期待すべき検査と記録
高詳細のうたい文句は測定なしでは意味がありません。重要寸法は校正済みノギス、ハイトゲージ、投影機で確認し、初品検査報告書には各重要特性の公称値・実測値・公差が並ぶべきです。アッセンブリでは、組み合わせるピンと穴のはめあい試験で出荷前にクリアランス問題を拾います。
規制のある購買では材料記録も重要で、レジン銘柄、ロット番号、後硬化設定、仕上げルートが追跡できる必要があります。HUANYAは要求に応じて検査記録と材料証明を提供し、ロット全体で寸法精度を一定に保つため、装置ごとに設定がぶれて生じる寸法不安定にはなりません。
なぜ製品チームはレジン案件をHUANYAに任せ続けるのか
信頼できるレジンパートナーは、微細造形力と生産規律を両立します。機能ごとの正しいフォトポリマー、最初の層の前の製造可能性審査、ロット全体で凍結した工程設定、測定で裏付ける均一な仕上げです。HUANYAはこの組み合わせを、1個のマスターから少量ブリッジ生産まで、カスタム樹脂・ポリマーの小ロットに提供します。ファイルを送れば、製造可能性レビューと透明な見積もり、承認サンプルどおりの部品がロットを重ねても届きます。

 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어


コメントを書く