
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
31 8月
金属3Dプリント見積もりがなぜこれほどばらつくのか
同じ金属ブラケットを5社に見積もり依頼すると、3倍以上異なる5つの見積もりを受け取ることがあります。これは必ずしも誰かが法外な価格を付けているわけではなく、金属 3d プリントの価格が、粉末材料、機械占有時間、サポート体積、ネスティング効率、後処理範囲、検査レベル、間接費配分といった変数の積み重ねで構成され、各社がそれぞれ異なる重み付けをしている事実を反映しています。最終金額だけを比較する購入担当者は、不要なサービスに過払いするか、さらに悪いことに、応力除去や空隙検査といった重要工程を黙って省略した見積もりを選ぶリスクを負います。HUANYAでは、すべての見積もりを項目別に明細化し、コストドライバーを正確に可視化します。
見積もりを的確に読む第一歩は、SLM/DMLS部品が切削部品や射出成形部品と同じように価格設定されないことを認識することです。金型の償却はありませんが、産業用金属プリンタは50万〜200万ドルの設備投資であり、アルゴンまたは窒素を消費し、熟練オペレーターに依存するため、機械時間単価は高くなります。したがって部品コストは形状複雑さだけでなく、造形時間と材料に支配されます—初めて発注する購入者の多くが戸惑う直感に反する事実です。以下のセクションでは、各コスト層を順に分解します。
材料コスト金属粉末が価格をどう左右するか
金属粉末は見積もり上で最も目に見えるコスト項目でありながら、最も誤解されている項目でもあります。SLMで使用する粉末は普通の金属粉ではなく、ガスアトマイズ法で15〜53マイクロメートルのほぼ完全な球形にし、酸素含有量と粒度分布を管理して、均一な層敷設と完全溶融を保証する必要があります。例えば航空宇宙グレードのチタン粉末は、アトマイズ時にチタンが反応性を持つため、ステンレス鋼粉末の1kgあたり4〜8倍のコストがかかることがあります。下表は代表的なSLM粉末の市場価格帯を示しています。ミル証明書付きの認証グレードは20-40%のプレミアムが付きます。
材料 | 粉末価格 (USD/kg) | 密度 (g/cm³) | 認証グレード割増 |
|---|---|---|---|
SUS316L | $30 - $60 | 7.98 | +20-30% |
AlSi10Mg | $50 - $100 | 2.68 | +20-35% |
Ti6Al4V | $200 - $400 | 4.43 | +25-40% |
インコネル718 | $150 - $300 | 8.19 | +25-40% |
コバルトクロム CoCr | $150 - $250 | 8.30 | +20-35% |
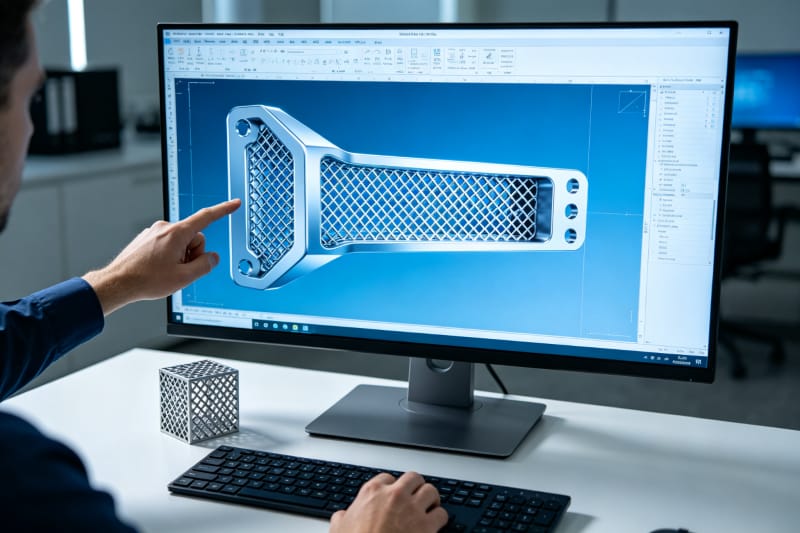
部品価格に効いてくるのは粉末単価そのものではなく、実効材料消費量です:部品体積×密度に加え、サポート構造、工程ロス係数が加わります。造形チャンバー内の未溶融粉末は通常ふるいにかけて再利用され—HUANYAでは混合比率の厳格なトレーサビリティを維持しています—ただし医療・航空宇宙案件で必須となる新規バッチの初回充填には、小ロット購入者が想定すべき最低料金が発生します。嵩張る部品を中空化したり、中実領域を格子構造に変換したりすると材料消費を40-70%削減できるため、DfAMレビューは機能を犠牲にせず金属3Dプリント価格を下げる最速の手段の一つです。
部具体積と造形時間マシンアワーの経済学
材料に次ぐ見積もりの第二の柱は機械時間です。SLMプリンタは1層あたり通常20-60マイクロメートルで層ごとに造形し、レーザーは各断面を800-2000mm/sのスキャン速度でなぞります。つまり造形時間は主に部品のZ高さ(層数)と1層あたりの総スキャン面積で決まり、外形バウンディングボックスでは決まりません。外形寸法が同じ2つの部品でも造形時間が根本的に異なることがあり、中実ブロックは同じ包絡寸法のトポロジー最適化軽量版の2倍かかる場合があります。産業用SLMの機械レートは通常1時間30-80ドルで、30時間の造形なら材料と人件費の前に900-2400ドルの機械コストが乗ります。
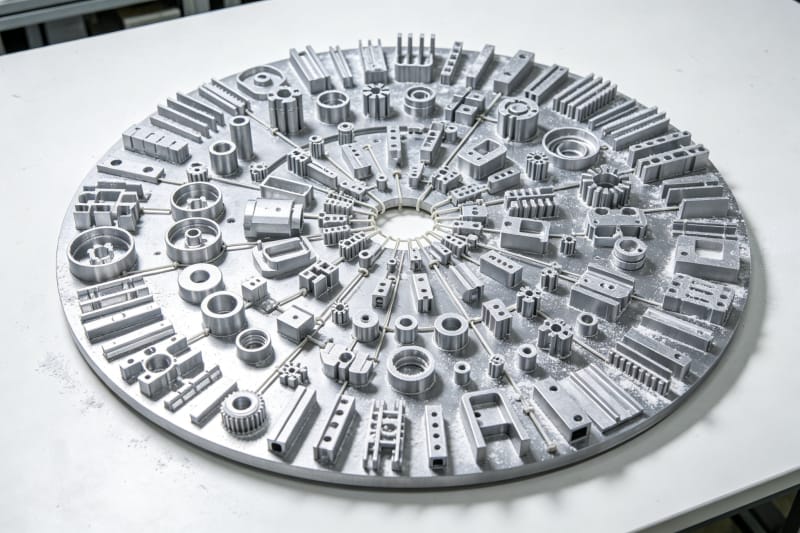
ネスティング効率は、部品あたりコストを下げるために購入者が最も活用していないレバーです。チャンバー全体は1個でも40個でも同じ時間稼働するため、ビルドプレートの空きを複数コピーで埋めるか、異なる部品を1回の造形にまとめることで、固定機械時間をより多くのユニットに分散できます。だからこそバッチ見積もりは計画的な顧客に報います:プレートの10%しか占めない1個は段取りコストの100%を払いますが、プレートの80%を埋めるバッチは合計で2-3倍しかかからない場合があります。見積もり時には、サプライヤーがどうネスティングするか必ず確認してください。
サポート構造と積層方向隠れたコスト要因
金属SLMでは約45度を下回るすべてのオーバーハング面に印刷サポートが必要で、このサポートは無料ではありません。粉末を消費し、スキャン時間を延ばし、そして何より造形後に手作業で除去しなければなりません。サポートが膨大な不適切な向きの部品は、自己支持角度に最適化された同じ形状と比べて後処理工数を30-50%増やす可能性があります。金属のサポート除去はポリマー印刷よりも難しく、焼結金属をフライス、研削、またはワイヤーカットで除去する必要があり、化粧面の接触痕には追加仕上げが必要になることがあります。つまり積層方向の決定は3つのコスト項目に同時に影響します。
経験豊富なプロセスエンジニアは見積もり前に複数の造形方向を評価し、重要面の表面品質とサポート体積・造形高さのトレードオフを判断します。HUANYAでは方向最適化を別途エンジニアリングサービスとして課金するのではなく、すべての見積もりに含めています。造形開始後に不適切な向きを直すことは高価な金属部品の廃棄を意味するからです。購入者は、どの面が化粧面か、機能嵌合面か、サポート痕を許容できるかを明示することで協力できます。この情報により、サポートを非重要面に配置し、最終的な3d プリント サービス 価格を測定可能な形で引き下げられます。
後処理最終価格を決める変数
造形直後の金属部品が完成部品になることは稀です。標準的な後処理チェーンには、粉末除去、(変形防止のため部品がまだビルドプレート上にある状態で行う)応力除去焼鈍、サポート除去、ワイヤー放電またはバンドソーによるプレート切断、溶体化時効やHIPなどの二次熱処理、ビーズブラスト、厳しい公差フィーチャーのCNC仕上げ加工、陽極酸化・不動態化・研磨などの任意表面処理が含まれます。各工程がコストを追加し、「印刷のみ」の見積もりと「取付可能な完成部品」の見積もりの差は印刷価格自体の40-150%に達することがあります。
後処理工程 | 目的 | 相対コスト影響 | 追加リードタイム |
|---|---|---|---|
応力除去焼鈍 | 切断後の変形防止 | 低 (5-10%) | 0.5-1日 |
サポート除去・切断 | プレートから分離 | 中 (10-20%) | 0.5-1日 |
ビーズ/サンドブラスト | 均一なつや消し面 | 低 (3-8%) | 0.5日 |
HIP熱間等方圧加圧 | 内部空隙を閉鎖 | 高 (20-40%) | 2-4日 |
CNC仕上げ加工 | 厳しい公差・嵌合面 | 中-高 (15-50%) | 1-3日 |
研磨/コーティング/陽極酸化 | 化粧/耐食仕上げ | 中 (10-30%) | 1-3日 |
コスト管理の原則はシンプルで、一般的な「最高の仕上げ」ではなく部品が必要とするものを正確に指定することです。形状と嵌合を評価する機能プロトタイプに必要なのは応力除去、切断、ブラストだけかもしれず、精密加工や鏡面研磨を追加すると予算を浪費します。逆に、コスト削減のためHIPを省いた量産グレードの医療・航空宇宙部品は認証試験に不合格となり、はるかに高くつく可能性があります。HUANYAのエンジニアは各後処理工程を部品の実際の用途に紐づけ、不要な工程に払うことも必要な工程を逃すこともないようにします。
品質検査と認証コスト
検査は安価な見積もりがコスト削減—そしてリスク—を隠す場所です。基本的な目視検査と抜き取り寸法チェックはまともな見積もりに含まれますが、機能金属部品には多くの場合それ以上が必要です:三次元測定機(CMM)の完全寸法レポート、内部空隙を検出するCTスキャン、試験片の機械試験、材料証明書(EN 10204 3.1)、初品検査報告書(FAI)。複雑な1個のCT検査は100-400ドルかかることがあり、認証材料トレーサビリティは粉末ロットの文書化と保管を追加します。
どのサプライヤーにも聞くべき重要な質問は、提示された金属3Dプリント価格にどの検査が含まれ、どれが別途請求されるかです。20%安い見積もりは単に寸法レポートを除外しているだけで、組立時に公差不良を発見することになりかねません。HUANYAはすべての注文に標準検査パッケージ—目視、寸法抜取、材料証明書—を提供し、CMM、CT、FAIのオプションサービスを明確に別項目化しています。部品が規制対象サプライチェーンに入るB2B購入者にとって、この透明性は贅沢品ではありません。
数量効果1個から50個までの単価ロジック
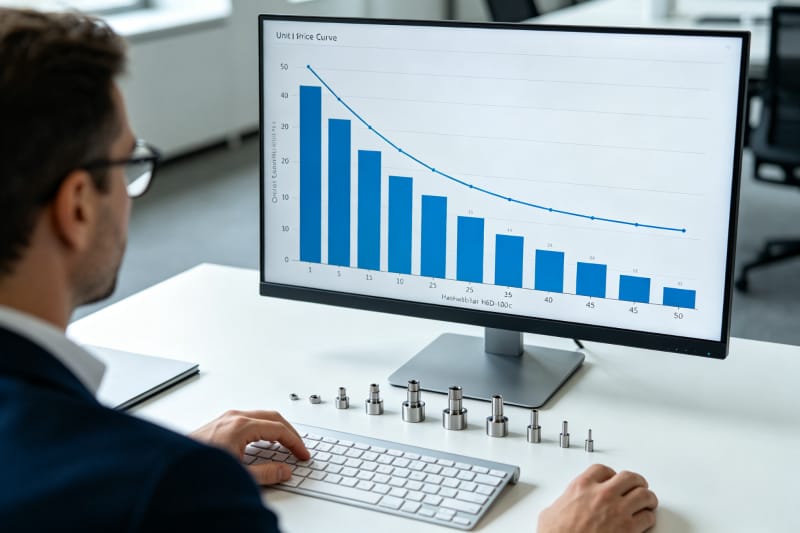
金属3Dプリントには固定金型がないため、その量産経済性は射出成形や鋳造と根本的に異なります。1個から10個では、造形段取り、ファイル準備、熱処理炉の装填が固定費としてバッチで按分されるため単価が急落し、ビルドプレートを埋めることでこの効果が増幅します。10個から50個では、ネスティングが飽和し追加造形が必要になるにつれて単価は下がり続けますが、より緩やかになります。小型部品がおよそ50〜100個を超えると、金属鋳造や棒材からのCNCが単位あたりで安くなる可能性があり、誠実なサプライヤーはこの交差点を指摘すべきです。
調達における実践的な含意は、プロトタイプを1個ずつ発注するのが可能な限り最も高価な購入パターンだということです。プロジェクト日程が許すなら、設計反復を1回のバッチ造形に統合するか、複数の異なる品番を1つの発注にまとめることで、数量割引カーブの最も急な部分を獲得できます。HUANYAが3d プリント 外注のバッチ見積もりを作成する際は、複数の数量シナリオを並べてモデル化し、単価のブレークポイントを正確に示して、検証計画と予算に合う数量を選べるようにします。3回の単品発注後になって、1回のバッチ造形が40-60%安かったと気づく事態を防ぎます。
HUANYAから費用対効果の高い見積もりを得る方法
正確で競争力のある見積もりは完全な情報パッケージから始まります:クリーンなSTEPまたはSTLファイル、目標材料、数量、重要公差と化粧面、後処理要件、認証要求。これらの入力があれば、HUANYAは数時間以内に項目別の金属3Dプリント見積もりを返します—材料、造形時間、後処理、検査を別々に記載し、生産開始前にコストを削減できるDfAM提案を添えます。寸法精度の不安定、納期遅延、後処理品質の不整合といった問題は、すべてのジョブが工程内検査付きの標準化プロセスルートに従うため発生しません。今すぐファイルをアップロードして、隠れた項目のない金属部品の本来のコストをご確認ください。


コメントを書く