
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
チタンが専門の積層プロセスを求める理由
チタンは汎用工房に任せられる材料ではなく、だからこそ設計チームは最も要求の厳しい案件に専門の金属 3d プリント サービスを選びます。Ti-6Al-4V は約4.43g/cm³の密度に、鋼に迫る強度を質量比約56%で両立し、高高度の機体でも人体の塩分環境でも耐食性を保ちます。この長所が実を結ぶのは、溶解・不活性雰囲気・熱処理を合金の専門家が管理する場合だけです。
粉末床溶融は、厳密に管理された不活性チャンバー内でチタンを一層ずつ積み上げます。溶融チタンは酸素・窒素・水素と激しく反応するためです。専門サービスは粉末の化学組成、ガス純度、造形パラメータを一体管理し、侵入した格子間元素で部品が脆くなるのを防ぎます。趣味レベルの金属造形と量産チタン部品の差は外観ではなく、粉末証明書とガス記録にあります。
チタン合金と積層プロセスの全体像
チタンでは2つの粉末床方式が主流で、熟練した3Dプリント会社は手持ちの装置ではなく部品に合う方式を勧めます。レーザー方式(SLM/DMLS)は通常30–60µm層で微細形状や薄肉を作り、電子ビーム溶融(EBM)は加熱チャンバー内を50–100µm層で、より低い残留応力で大型インプラントを造形します。
合金 / 方式 | 主な特徴 | 代表的な用途 |
Ti-6Al-4V(Grade 5)、SLM/DMLS | 密度 ≈4.43g/cm³;HIP後の相対密度 ≥99.5%;引張強さ ≈950MPa級 | 構造ブラケット、軽量な耐荷重航空部品 |
Ti-6Al-4V ELI(Grade 23)、SLM | 格子間不純物が極めて低い;延性・破壊靭性が高い;ASTM F3001準拠 | 外科用インプラント、患者固有の医療機器 |
工業用純チタン(Grade 1–4)、SLM/EBM | より軟質、優れた耐食性、不動態化が容易 | ポーラス構造、歯科・顎顔面 |
Ti-6Al-4V、EBM | 加熱造形チャンバー、残留応力が低い、50–100µm層 | 大型インプラント、低応力部品 |
航空プログラムが実際に必要とするもの
航空業界がチタンを造形するのは、軽量化とアセンブリ統合のためです。トポロジー最適化したSLMブラケットは、切削や溶接の前身と同じ荷重を支えつつ材料ロスを大幅に削減します。CNC切削では高価なチタン丸棒の大半が切り屑になることが多いからです。積層造形は複数部品を一体のモノリシック部品に融合し、繰返し荷重で最初に疲労亀裂が入る継ぎ目をなくします。
それが認定を通るには、産業用3Dプリントの事業者は部品以上のものを届ける必要があります。同じチャンバーで造った証明試験片、粉末ロットのトレーサビリティ、熱処理記録です。航空の顧客は各構成品がどう作られたかを監査人に示す必要があり、完成部品を特定の粉末ロットに結びつけられない供給元は初飛行のずっと前にリスクを生みます。HUANYAはこの文書を製品の一部として扱います。
生体適合性が譲れない医療インプラント
医療用チタンでは部品が患者の体内に入るため、責任の水準が上がります。格子間不純物が極めて低いTi-6Al-4V ELIと工業用純チタンは、その生体適合性と実績から選ばれ、積層造形されたELI外科インプラント向けASTM F3001やISO 13485品質マネジメントの枠組みに沿います。患者固有インプラント、ドリルガイド、歯科フレームはこの管理された化学組成に依存します。
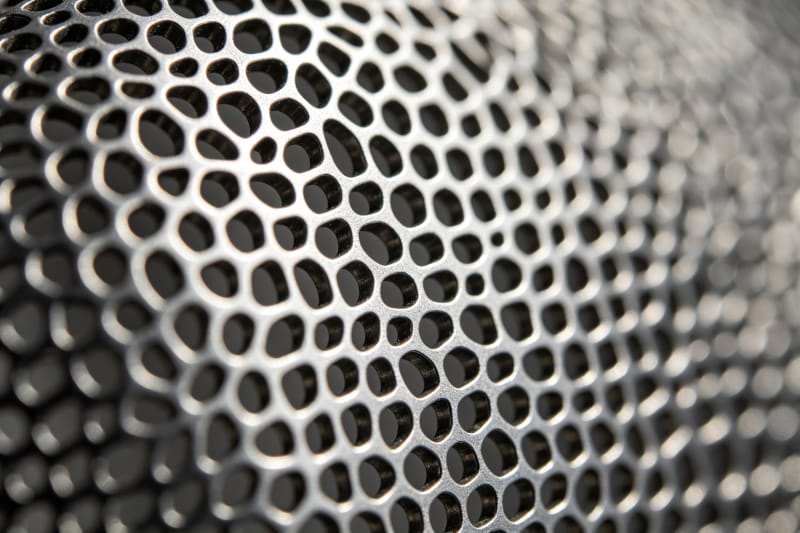
積層造形の医療での独自の強みは、制御された多孔性です。300–700µm帯の連通気孔を持つ格子は骨がインプラント内に伸び込む骨統合を促し、中実の切削面では得られません。HUANYAは患者スキャンから支柱と気孔を設計し、接触面を仕上げて、内部は骨に優しく軟部組織に接する面は滑らかにします。
インプラントや重要部品は外観で認定できないため、リリース前には定義されたエビデンス一式を求めるべきです。次の表は、HUANYAが規制対象の金属3Dプリント部品に標準で提供する文書と測定をまとめたもので、品質判断が供給元の約束ではなく試験値に立つようにします。
エビデンス | 確認できる内容 | なぜ重要か |
粉末ロット証明とトレーサビリティ | ASTM F2924 / F3001に沿う化学組成(Al/V、O/N/H) | すべての部品が検証済みロットまで追跡可能 |
密度 / ポロシティレポート | HIP前後で相対密度 通常 ≥99.5% | 隠れた気孔は荷重チタンの最大の破損リスク |
機械的証明試験片 | 降伏/引張 ≈860–950MPa級、部品と同時造形 | 設計値が仮定でなく試験済み特性に基づく |
AS9100 / ISO 13485管理 | 工程、変更管理、記録の保持 | 規制業種の顧客には監査可能な品質体制が必要 |
表面・寸法レポート | 造形まま Ra ≈6–10µm;切削後 Ra ≈0.8–1.6µm | はめあい・インプラント面が図面と衛生要件を満たす |
チタン部品を造形可能にする設計ルール
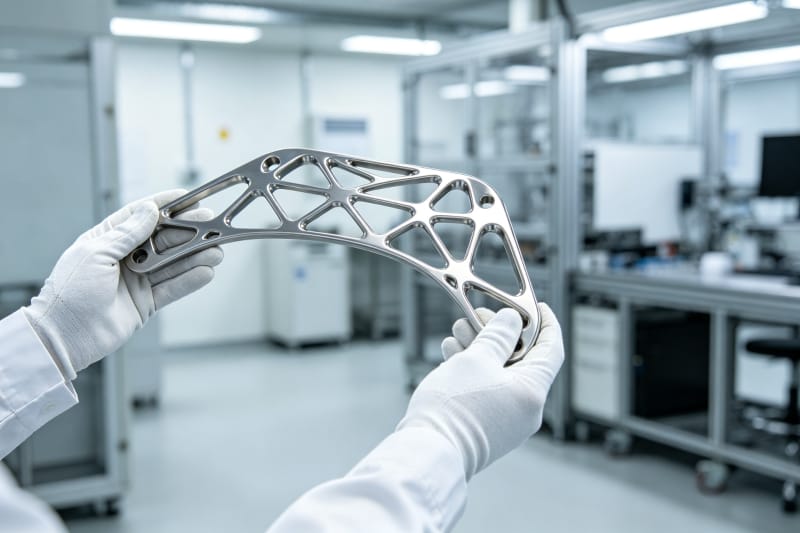
チタンは残留応力が高いため、アップロード前の設計判断が部品の成否を分けます。HUANYAのエンジニアはオーバーハングを確認し、非重要なサポートを加え、熱が均一に逃げる向きに配置します。45°付近の自己支持角度はサポート痕を減らし、樹脂なら許容される片持ちもチタンでは反りや割れにつながります。DFMレビューでこれらを捉えるのは、医療グレード粉末のチャンバー分を廃棄するよりはるかに安価です。
肉厚、格子設計、熱処理は一体で計画します。造形ままのチタンは残留応力を抱え、これを除去し、荷重部品では熱間等方圧加圧(HIP)が内部空隙を塞いで≥99.5%の密度目標に到達させます。中実ブロックではなくリブで設計すれば高価な粉末を節約し歪みも減るため、HUANYAは見積前に形状へ助言します。
はめあい重要面の後加工と精度
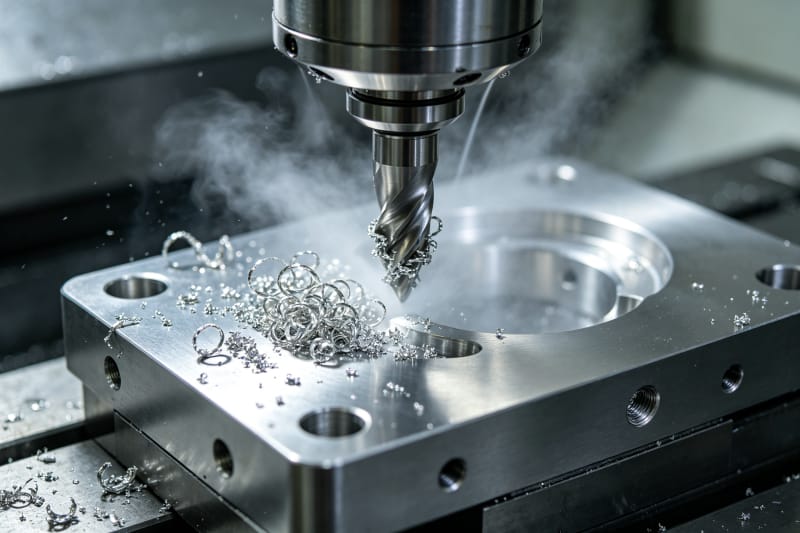
造形ままのチタン面が最終面になることはまれです。SLMの造形ままはRa 6–10µm程度で、非接触の格子域には許容できても軸受穴やインプラントテーパーには不十分です。HUANYAは重要面だけをRa 0.8–1.6µmに切削し、サポート点を整え、医療部品は不動態化または電解研磨して、図面が要求する場所にだけ精度のコストをかけます。
この的を絞った仕上げは、顧客が不安定な寸法や部品ごとに揺れる精度に出会わないための仕組みでもあります。すべてのはめあい寸法を図面に対して測定し、初品結果を記録し、同じ工程を以後の各ロットで繰り返します。試作で合ったインプラントやブラケットは、50個目でも同一にはまらなければなりません。
リードタイム、トレーサビリティ、ロット間の一貫性
チタン案件は認定の狭い窓で動くため、リードタイムは推測でなく計画します。HUANYAは造形、応力除去、HIP、精密切削、検査を一つの連結工程として段取りし、標準納期と特急オプションを分けて現実的な日付を最初に示します。受注後にずれる実現不可能な納期を約束しません。
同じ規律がリピート注文を守ります。HUANYAは承認済みパラメータ、粉末仕様、仕上げ基準を固定するため、顧客は納期遅延やロットごとに変わる表面品質を経験しません。航空・医療の購買担当が数か月後に次ロットを発注しても、部品は承認済み初品と一致します。工程記録を記憶任せにしないからです。
全工程を自前で持つチタンパートナー
航空・医療のチタンは、認証粉末、管理された溶解、応力除去とHIP、的を絞ったCNC加工、文書化されたエビデンス一式という一連の鎖です。HUANYAの金属3Dプリント工場はこの鎖を一箇所で担い、カスタムブラケットと患者固有インプラントを寸法安定・納期厳守・ロット連続で一貫して届けます。STEPファイルと用途・必要な認証をお知らせください。透明な見積もり、DFMレビュー、実働で信頼できるチタン部品を返します。


コメントを書く