
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
티타늄이 전문 적층 공정을 요구하는 이유
티타늄은 범용 공방에 맡길 수 있는 소재가 아니며, 그래서 설계팀은 가장 까다로운 프로그램에 전문 금속 3D 프린팅 역량을 선택합니다. Ti-6Al-4V는 약 4.43g/cm³의 밀도에 강재에 맞먹는 강도를 질량의 약 56% 수준으로 구현하고, 고고도 기체에서도 인체의 염분 환경에서도 내식성을 유지합니다. 이 장점은 용해·불활성 분위기·열처리를 합금 전문가가 관리할 때만 실제로 발휘됩니다.
분말 베드 용융은 엄격하게 제어된 불활성 챔버 안에서 티타늄을 한 층씩 쌓습니다. 용융 티타늄이 산소·질소·수소와 격렬하게 반응하기 때문입니다. 전문 서비스는 분말 화학조성, 가스 순도, 적층 파라미터를 함께 제어해 침입한 틈새 원소로 부품이 취화하지 않게 합니다. 아마추어 금속 출력과 양산용 티타늄 부품의 차이는 외관이 아니라 분말 성적서와 가스 로그에 있습니다.
티타늄 합금과 적층 공정 한눈에 보기
티타늄에는 두 가지 분말 베드 방식이 주류이고, 숙련된 금속 3d 프린팅 업체는 보유한 장비가 아니라 부품에 맞는 방식을 추천합니다. 레이저 방식(SLM/DMLS)은 보통 30–60µm 레이어로 미세 형상과 박벽을 만들고, 전자빔 용융(EBM)은 가열된 챔버에서 50–100µm 레이어로 잔류응력을 낮춰 대형 임플란트에 적합합니다.
합금 / 공정 | 주요 특성 | 대표 용도 |
Ti-6Al-4V(Grade 5), SLM/DMLS | 밀도 ≈4.43g/cm³; HIP 후 상대밀도 ≥99.5%; 인장강도 ≈950MPa급 | 구조용 브래킷, 경량 하중지지 항공부품 |
Ti-6Al-4V ELI(Grade 23), SLM | 틈새 불순물 극저함량; 연성·파괴인성 우수; ASTM F3001 부합 | 외과용 임플란트, 환자 맞춤 의료기기 |
공업용 순티타늄(Grade 1–4), SLM/EBM | 더 연하고 내식성 우수, 부동태화 용이 | 다공성 구조, 치과·악안면 |
Ti-6Al-4V, EBM | 가열 적층 챔버, 잔류응력 낮음, 50–100µm 레이어 | 대형 임플란트, 저응력 부품 |
항공 프로그램이 실제로 필요로 하는 것
항공 분야가 티타늄을 출력하는 이유는 경량화와 어셈블리 통합입니다. 위상최적화한 SLM 브래킷은 가공·용접 전작과 같은 하중을 지지하면서 재료 손실을 크게 줄입니다. CNC 가공에서는 값비싼 티타늄 소재 대부분이 칩으로 버려지는 경우가 많기 때문입니다. 적층 제조는 여러 요소를 하나의 모놀리식 부품으로 합쳐 반복하중에서 피로균열이 가장 먼저 생기는 이음부를 없앱니다.
이것이 인증을 통과하려면, 산업용 3D 프린팅 사업자는 부품 이상을 제공해야 합니다. 같은 챔버에서 적층한 증언 시편, 분말 로트 추적성, 열처리 기록이 그것입니다. 항공 고객은 각 구성품이 어떻게 만들어졌는지 심사자에게 입증해야 하며, 완성 부품을 특정 분말 로트에 연결하지 못하는 공급처는 첫 비행 훨씬 전에 위험을 만듭니다. HUANYA는 이 문서를 제품의 일부로 다룹니다.
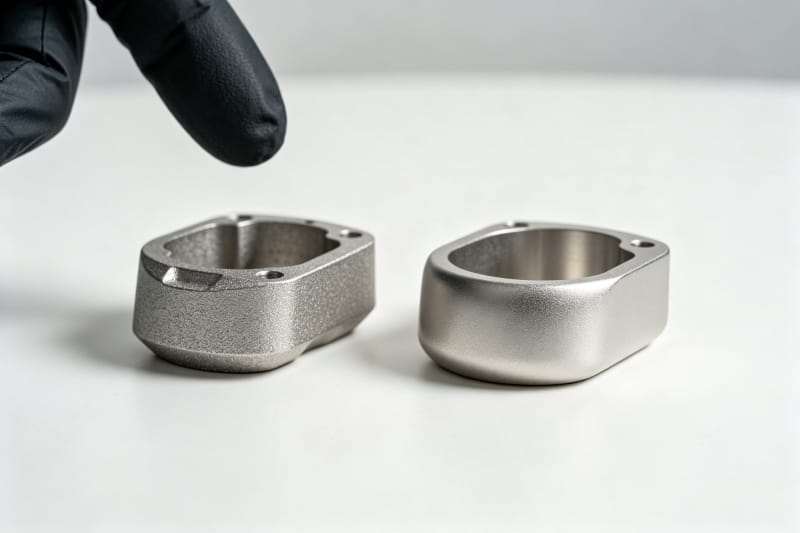
생체적합성이 타협 불가한 의료 임플란트
의료용 티타늄은 부품이 환자 체내에 들어가기에 요구 수준이 더 높습니다. 틈새 불순물이 극도로 낮은 Ti-6Al-4V ELI와 공업용 순티타늄은 생체적합성과 검증된 이력 때문에 선택되며, 적층 제조된 ELI 외과 임플란트용 ASTM F3001과 ISO 13485 품질경영시스템 틀을 따릅니다. 환자 맞춤 임플란트, 드릴 가이드, 치과 프레임워크가 이 관리된 화학조성에 의존합니다.
적층 제조의 의료 분야 고유 강점은 제어된 다공성입니다. 300–700µm 범위의 상호연결 기공을 가진 격자는 뼈가 임플란트 안으로 자라 들어가는 골유착을 촉진하며, 솔리드 가공면으로는 얻을 수 없습니다. HUANYA는 환자 스캔에서 스트럿과 기공을 설계하고 접촉면을 후가공해 내부는 뼈에 우호적이고 연조직에 닿는 면은 매끄럽게 만듭니다.
임플란트와 중요 부품은 외관으로 인증할 수 없기에 출하 전 정의된 증빙 패키지를 요구해야 합니다. 아래 표는 HUANYA가 규제 대상 금속 부품에 표준으로 제공하는 문서와 측정을 정리한 것으로, 품질 판단이 공급처 약속이 아닌 시험값에 서도록 합니다.
증빙 | 확인하는 내용 | 중요한 이유 |
분말 로트 성적서 및 추적성 | ASTM F2924 / F3001에 따른 화학조성(Al/V, O/N/H) | 모든 부품이 검증된 로트까지 추적 가능 |
밀도/기공 리포트 | HIP 전후 상대밀도 일반적으로 ≥99.5% | 숨은 기공은 하중 받는 티타늄의 최대 파단 위험 |
기계적 증언 시편 | 항복/인장 ≈860–950MPa급, 부품과 동시 적층 | 설계값이 가정이 아닌 시험된 물성에 기반 |
AS9100 / ISO 13485 관리 | 공정 라우팅, 변경관리, 기록 보관 | 규제 산업 고객은 심사 가능한 품질체계가 필요 |
표면·치수 리포트 | 적층 직후 Ra ≈6–10µm; 가공 후 Ra ≈0.8–1.6µm | 체결면·임플란트면이 도면과 위생 요건 충족 |
티타늄 부품을 제작 가능하게 만드는 설계 규칙
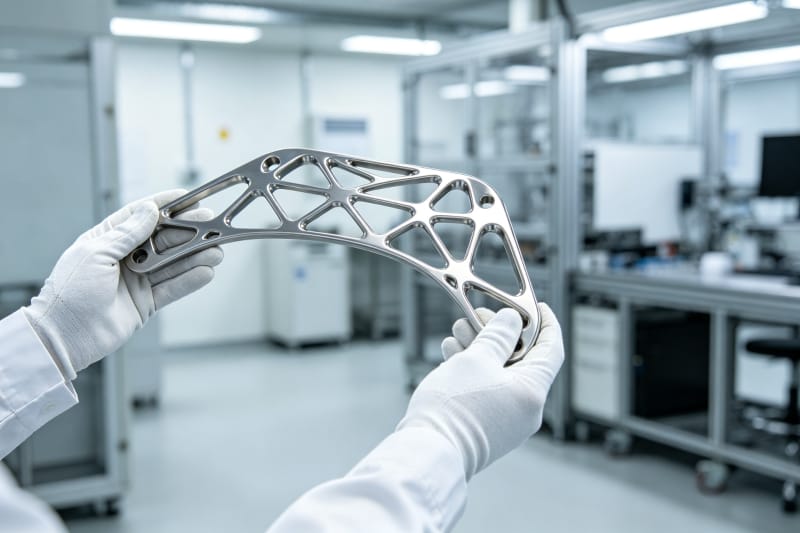
티타늄은 잔류응력이 높아 파일 업로드 전의 설계 결정이 부품 생존을 좌우합니다. HUANYA 엔지니어는 오버행을 검토하고 비핵심 서포트를 추가하며 열이 고르게 빠지도록 방향을 잡습니다. 45° 부근의 자기지지 각도는 서포트 자국을 줄이고, 플라스틱에서 허용되던 캔틸레버도 티타늄에서는 휨이나 균열로 이어집니다. DFM 검토에서 이런 지점을 잡는 것이 의료 등급 분말 한 챔버를 폐기하는 것보다 훨씬 쌉니다.
벽 두께, 격자 설계, 열처리는 함께 계획합니다. 적층 직후 티타늄은 잔류응력을 품고 있어 이를 제거하고, 하중 부품에서는 열간정수압프레싱(HIP)이 내부 공극을 닫아 ≥99.5% 밀도 목표에 도달시킵니다. 두툼한 솔리드 대신 리브로 설계하면 값비싼 분말을 아끼고 변형을 줄이기에 HUANYA는 견적 전에 형상을 조언합니다.
체결 중요면의 후처리와 정밀도
적층 직후의 티타늄 면이 최종면이 되는 일은 드뭅니다. SLM 적층 직후는 Ra 6–10µm 수준으로 비접촉 격자 영역에는 적합해도 베어링 보어나 임플란트 테이퍼에는 부족합니다. HUANYA는 핵심 면만 Ra 0.8–1.6µm로 가공하고 서포트 지점을 다듬으며 의료 부품은 부동태화·전해연마해 도면이 요구하는 곳에만 정밀도 비용을 들입니다.
이러한 표적 후처리는 고객이 불안정한 치수나 부품마다 들쭉날쭉한 정밀도를 겪지 않게 하는 장치이기도 합니다. 모든 체결 치수를 도면과 대조해 측정하고 초품 결과를 기록하며 동일 공정을 이후 모든 로트에서 반복합니다. 프로토타입에서 맞는 임플란트나 브래킷은 50번째 부품에서도 동일하게 맞아야 합니다.
리드타임, 추적성, 로트 간 일관성
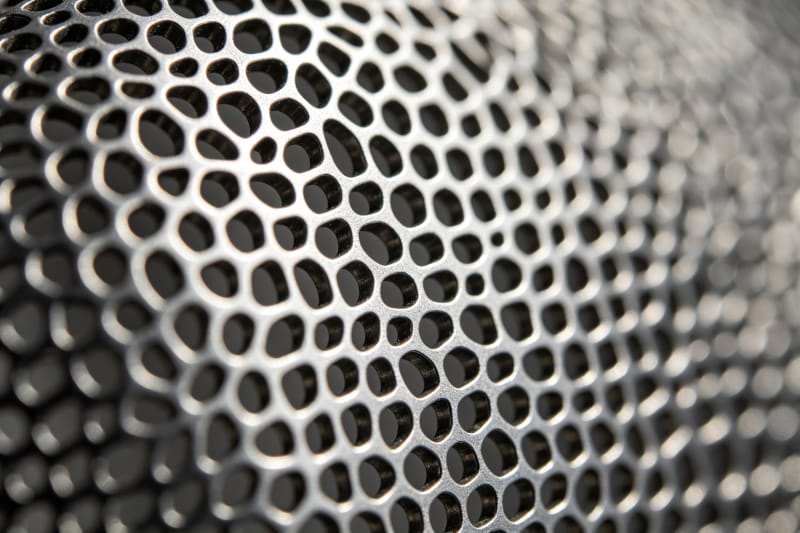
티타늄 프로그램은 촘촘한 인증 창 안에서 움직이기에 납기는 추측이 아니라 계획입니다. HUANYA는 출력, 응력제거, HIP, 정밀가공, 검사를 하나로 연결된 공정으로 편성하고 표준 납기와 긴행 옵션을 구분해 현실적인 날짜를 처음부터 알려, 주문 후 밀리는 불가능한 납기를 약속하지 않습니다.
같은 원칙이 반복 주문을 보호합니다. HUANYA는 승인된 파라미터 세트, 분말 사양, 후처리 표준을 잠가두어 고객이 납기 지연이나 로트마다 달라지는 표면 품질을 겪지 않게 합니다. 항공·의료 구매자가 몇 달 뒤 다음 시리즈로 돌아와도 부품이 승인된 초품과 일치합니다. 공정 기록을 기억에 맡기지 않기 때문입니다.
전체 체인을 보유한 티타늄 파트너
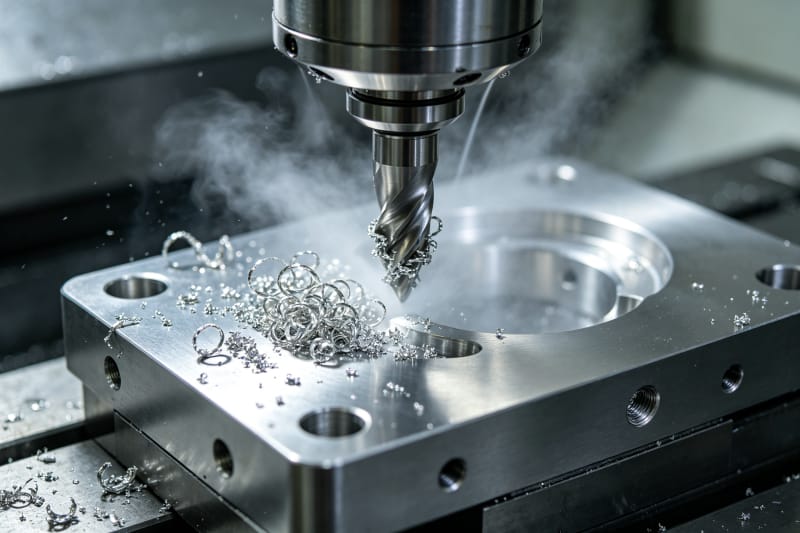
항공·의료용 티타늄은 인증 분말, 제어된 용해, 응력제거와 HIP, 표적 CNC 가공, 문서화된 증빙 패키지라는 하나의 체인입니다. HUANYA의 3D 프린팅 공장은 이 체인을 한 지붕 아래에서 운영해 맞춤 브래킷과 환자 맞춤 임플란트를 치수 안정·납기 준수·로트 연속 일관성으로 전달합니다. STEP 파일과 용도·필요 인증을 알려주시면 투명한 견적, DFM 검토, 실사용에서 신뢰할 수 있는 티타늄 부품으로 답합니다.


댓글 작성하기