
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
٢٨ أغسطس
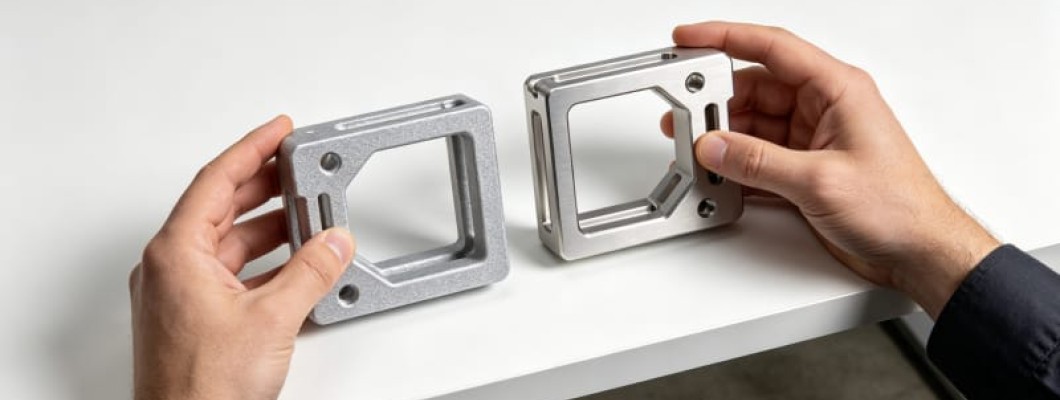
لماذا لا يعد اختيار النموذج المعدني بديلاً بسيطاً
عندما يواجه المهندسون متطلب نموذج وظيفي معدني، السؤال الأكثر شيوعاً هو: طباعة ثلاثية الأبعاد أم تشغيل CNC؟ هذا السؤال يفترض خطأً أن العمليتين متنافيتان. في الواقع، تتبع التصنيع الإضافي المعدني (SLM/DMLS) والتفريز CNC منحنيات اقتصادية مختلفة جوهرياً في حرية التصميم واستخدام المواد والمهلة والتكلفة الوحدوية. اختيار العملية الخاطئة يهدر الميزانية وقد ينتج نموذجاً لا يمكنه التحقق من نية التصميم. في HUANYA، نشغل خطي الطباعة المعدنية ثلاثية الأبعاد والتشغيل الدقيق CNC ونوصي بأفضل تركيبة عملية.
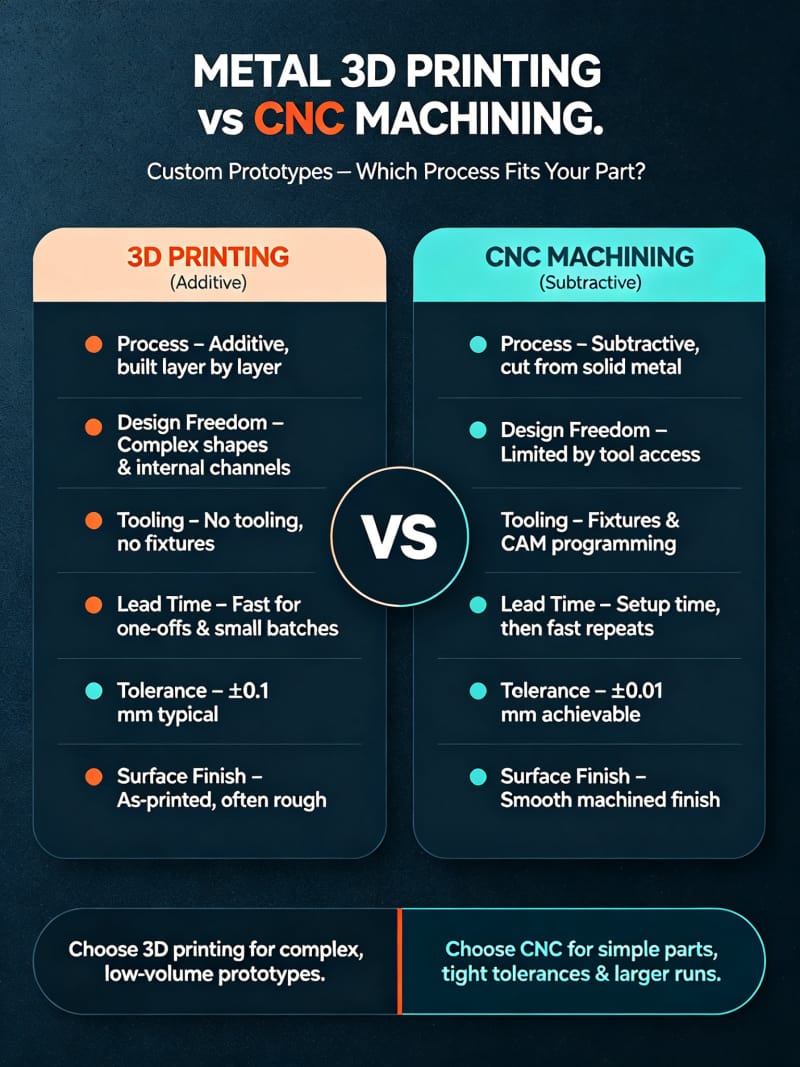
الخطوة الأولى لفهم الفرق هي الاعتراف بأن منطق التصنيع مختلف جوهرياً. يبدأ التشغيل CNC من كتلة صلبة ويزيل المادة بأدوات القطع—عملية طرحية تتفوق في الدقة العالية للأشكال البسيطة لكنها لا تستطيع الوصول إلى التجاويف الداخلية أو قنوات التبريد المتوافقة أو هياكل الشبكة الخفيفة دون لحام متعدد المكونات. تبدأ الطباعة المعدنية ثلاثية الأبعاد من مسحوق معدني يُصهر طبقة بطبقة بالليزر—عملية إضافية بحريات هندسية شبه غير محدودة لكن خشونة سطحية أعلى ودقة حدية أقل.
التعقيد الهندسي الميزة الهيكلية للإضافي
الميزة التي لا يمكن تعويضها للطباعة المعدنية ثلاثية الأبعاد هي الحرية الهندسية. قنوات التبريد المتوافقة تتبع محيط تجويف القالب لتبديد حراري منتظم، مما يقلل دورات القولبة بالحقن بنسبة 20-40%؛ الدعامات المحسّسة طوبولوجياً تحقق تخفيض وزن 30-60% مع الحفاظ على الصلابة؛ هياكل الشبكة الداخلية توفر تخميداً مخصصاً لا تستطيع أدوات CNC الوصول إليه. في الطيران والغرسات الطبية، انتقلت هذه الهياكل المعقدة من المختبر إلى الإنتاج. إذا كان نموذجك يحتاج للتحقق من هذا النوع من الهندسة المبتكرة، لا يمكن لـ CNC تقديم نموذج مكافئ.
لكن التعقيد الهندسي ليس عامل قرار في كل سيناريو. للقطع الكتلية البسيطة والفلنجات ولوحات التركيب والأعمدة المنتظمة، يظل التشغيل CNC متفوقاً في الدقة وجودة السطح واتساق المواد بتكلفة أقل. يقيم فريق HUANYA الهندسي كل ملف ثلاثي الأبعاد لمؤشر التعقيد الهندسي—نسبة البروز، إمكانية الوصول للتجاويف، الحد الأدنى لحجم الميزة ومتطلبات التجميع—قبل التوصية بالعملية. للقطع الهجينة ذات المناطق المعقدة وأسطح التزاوج الدقيقة، نوصي بالطباعة ثلاثية الأبعاد شبه النهائية تليها تشطيب CNC للميزات الحرجة.
خصائص المواد الكثافة والقوة وتباين الخواص
لطالما كانت الخواص الميكانيكية للقطع المعدنية المطبوعة ثلاثية الأبعاد الشغل الشاغل للمهندسين. يستخدم SLM الحديث ليزر ليفي عالي الطاقة لصهر المسحوق المعدني تحت غاز خامل؛ المعلمات المحسّنة تحقق كثافة فوق 99.5%، بقوة شد وخضوع قريبة أو في بعض الاتجاهات متجاوزة لمعايير المطروقات. للفولاذ المقاوم للصدأ 316L، تحقق قطع SLM نموذجياً 550-650 MPa قوة شد، 400-500 MPa قوة خضوع، واستطالة 25-40%، متداخلة بشكل كبير مع نطاق قضبان ASTM A276. لكن القطع المطبوعة تُظهر تبايناً في الخواص—الاستطالة ومقاومة الكلال في محور Z أقل بنسبة 10-15% من المستوى XY.
ميزة المواد في التشغيل CNC هي استخدامه لقضبان مطروقة أو مدرفلة بتاريخ ميكانيكي حراري كامل وخواص متناحرة وقابلية تتبع معيارية ناضجة. للقطع الحرجة في الكلال أو الحاملة أو التي تتطلب شهادات طيران وطب، يمكن لـ CNC من قضبان معتمدة الاستشهاد مباشرة ببيانات معايير المواد، بينما تتطلب القطع المطبوعة ثلاثية الأبعاد تحقق عملية إضافياً واختبارات عينات. الجدول أدناه يقارن الخواص الميكانيكية النموذجية للعمليتين.
المادة | العملية | الشد (MPa) | الخضوع (MPa) | الاستطالة (%) | الكثافة |
|---|---|---|---|---|---|
316L | SLM | 550-650 | 400-500 | 25-40 | >99.5% |
316L | CNC مطروق | 515-690 | 205-310 | 30-60 | 100% |
AlSi10Mg | SLM | 300-420 | 200-280 | 3-10 | >99.5% |
6061-T6 | CNC مطروق | 310 | 276 | 12-17 | 100% |
Ti6Al4V | SLM | 900-1100 | 800-1000 | 6-14 | >99.5% |
Ti6Al4V | CNC مطروق | 895-1000 | 825-900 | 10-15 | 100% |
الدقة وجودة السطح الفجوة الحقيقية
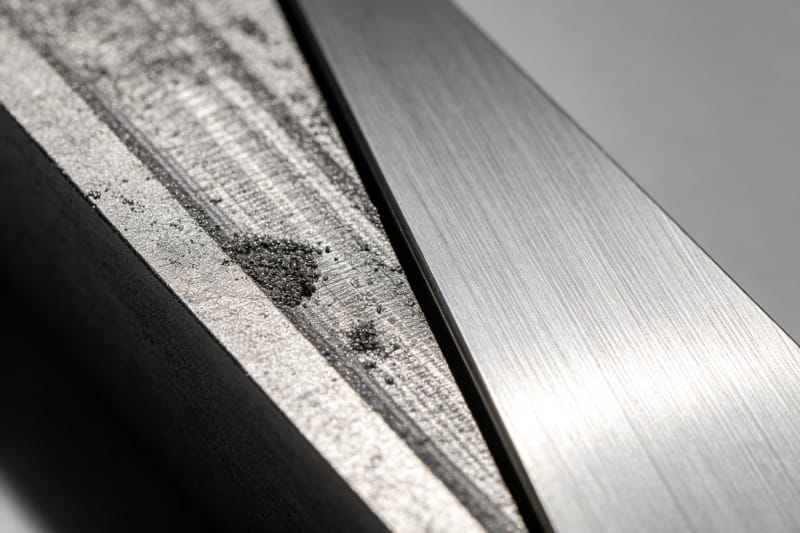
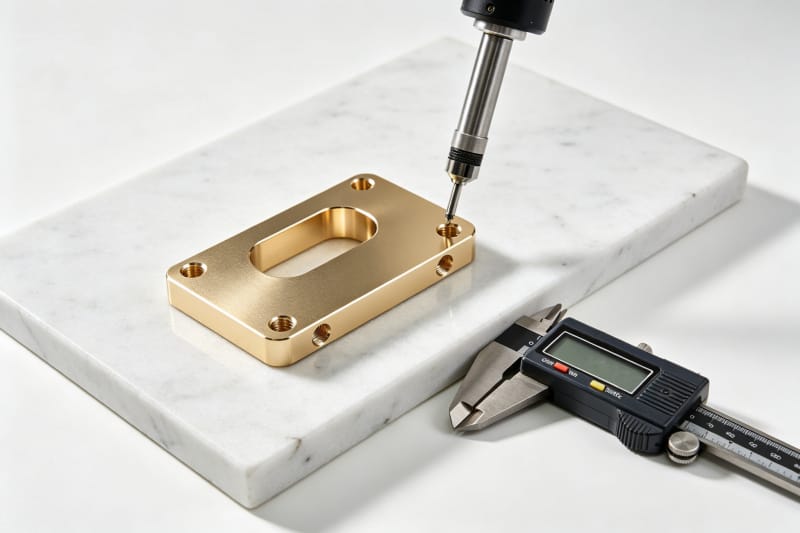
يظل التشغيل CNC المعيار الذهبي لدقة الأبعاد المعدنية. مراكز ثلاثية المحاور الدقيقة تحقق باستمرار ±0.01 إلى ±0.05 mm؛ المعالجة خماسية المحاور تحافظ على دقة مماثلة على الأسطح المعقدة. تصل جودة السطح إلى Ra 0.8-1.6 μm بعد التفريز النهائي وأقل من Ra 0.2 بعد التجليخ أو التلميع. خشونة السطح الخام للطباعة المعدنية ثلاثية الأبعاد هي نموذجياً Ra 6-12 μm لـ SLM، مع خطوط طبقة مرئية؛ الدقة الأبعادية عموماً ±0.05 إلى ±0.1 mm، مما يتطلب تشطيب CNC ثانوياً لأسطح التزاوج IT6 أو أدق.
هذا لا يعني أن القطع المطبوعة لا يمكنها خدمة التحقق الوظيفي الدقيق. من خلال ترك بدل تشغيل 0.3-0.5 mm على أسطح التزاوج الحرجة، ثم التفريز النهائي CNC بعد الطباعة، نحصل في نفس الوقت على الحرية الهندسية الإضافية ودقة سطح CNC. يفعل تدفق HUANYA الهجين ذلك تماماً: SLM يطبع فراغات شبه نهائية، تتبعها معالجة حرارية لإزالة الإجهاد، ثم مركز خماسي المحاور ينهي جميع أسطح التزاوج والخيوط وأوجه الختم في تثبيت واحد. الأبعاد الحرجة تصل ±0.02 mm و Ra 0.8 μm.
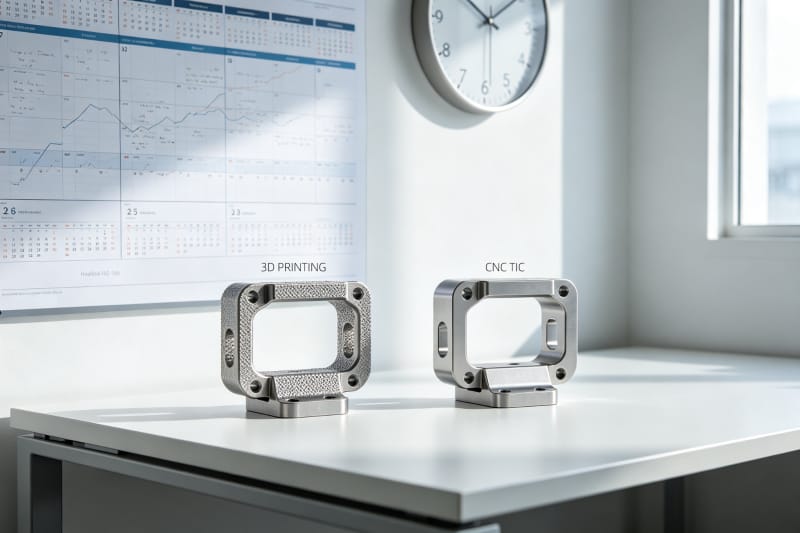
المهلة وهيكل التكلفة مقارنة
المهلة هي البعد الأكثر واقعية في قرارات النماذج المعدنية. يتطلب CNC البرمجة وإعداد التثبيت واختيار الأداة وتوجيه متعدد العمليات، ويستغرق عادة 5-10 أيام عمل للقطع المعقدة؛ قد تمتد الأدوات المخصصة أو البرمجة خماسية المحاور إلى أكثر من أسبوعين. الطباعة المعدنية ثلاثية الأبعاد تلغي برمجة مسار الأداة وإعداد الأدوات—بمجرد اكتمال معالجة الملف، يبدأ الطباعة، مع تسليم القطع البسيطة في 3-5 أيام والمعقدة في 7-10 أيام. لكن معدل ساعة ماكينة الطباعة ثلاثية الأبعاد أعلى من CNC.
يحدث تقاطع التكلفة عند متغيرين: التعقيد الهندسي وحجم الدفعة. للأشكال البسيطة، CNC أكثر اقتصاداً في القطعة المفردة والدفعات الصغيرة. للأشكال المعقدة، لا تتزايد تكلفة الطباعة ثلاثية الأبعاد خطياً مع التعقيد، بينما ترتفع تكلفة CNC بشكل حاد. في الدفعات، الطباعة ثلاثية الأبعاد بدون أدوات تكلفتها الوحدوية شبه ثابتة من 1 إلى 10 قطع؛ تكاليف برمجة وتثبيت CNC تُستهلك عبر الحجم. الجدول أدناه يلخص العمليتين.
المعيار | طباعة SLM معدنية | تشغيل CNC دقيق |
|---|---|---|
المهلة النموذجية | 3-10 أيام عمل | 5-15 يوم عمل |
دقة الأبعاد | ±0.05-0.1 mm | ±0.01-0.05 mm |
خشونة Ra | 6-12 μm (خام) | 0.8-1.6 μm (مفرز) |
أقصى حجم | حجرة البناء (~280mm) | مسار الماكينة (أمتار) |
استخدام المواد | 90-97% (مسحوق قابل للتدوير) | 30-70% (رايش) |
قنوات داخلية | مدعومة أصلاً | لا يمكن كقطعة واحدة |
أدوات | لا حاجة | برمجة وتثبيت |
الدفعة المناسبة | 1-50 قطعة | 1-1000+ قطعة |
المعالجة اللاحقة وقيمة العملية الهجينة
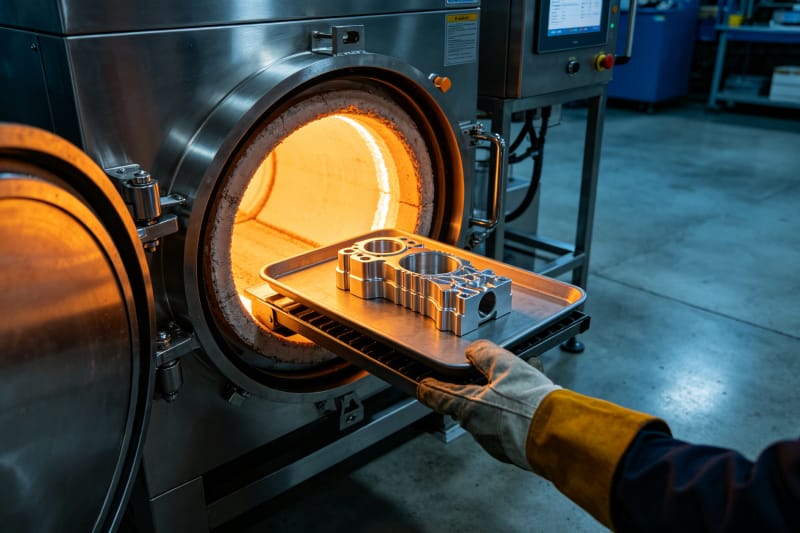
نادراً ما تكون القطع المعدنية المطبوعة ثلاثية الأبعاد جاهزة للاستخدام مباشرة. تشمل المعالجة اللاحقة القياسية: إزالة المسحوق، التلدين لإزالة الإجهاد، إزالة الدعامات، المعالجة الحرارية، السفع بالخرز، تشطيب CNC لأسطح التزاوج والمعالجة السطحية. كل خطوة تؤثر على الأداء النهائي. التلدين يمنع تشوه المعالجة؛ الكبس المتوازن الساخن يقلل المسامية الداخلية تحت 0.1% ويحسن عمر الكلال بشكل كبير. تخطي أي خطوة قد يسبب أداءً ضعيفاً في الاختبار.
تتطلب قطع CNC معالجة لاحقة أبسط: إزالة الحواف، الأنودة أو الطلاء. لكن CNC لا يستطيع التغلب على القيود الهندسية لمرحلة التصميم. القيمة الحقيقية للعمليات الهجينة هي استغلال نقاط قوة كل تقنية—الطباعة ثلاثية الأبعاد للهياكل الداخلية والخطوط المعقدة، وCNC لأسطح التزاوج الدقيقة. في HUANYA، نكمل طباعة SLM والمعالجة الحرارية والتشطيب CNC خماسي المحاور والمعالجة السطحية في منشأة واحدة.
عندما تنتقل المشاريع من النموذج إلى الإنتاج بكميات منخفضة (10-500 قطعة)، يتغير المنطق الاقتصادي. الطباعة ثلاثية الأبعاد بدون استثمار أدوات في نطاق 1-50 قطعة بتكلفة وحدوية مستقرة مثالية لإنتاج الجسر للتحقق من السوق. فوق 50 قطعة، تُستهلك تكاليف برمجة وتثبيت CNC ويتسع نطاق السبائك المتاحة وتنخفض التكلفة الوحدوية تدريجياً تحت الطباعة ثلاثية الأبعاد. إذا كان الإنتاج النهائي سيكون صباً أو تزويراً، فإن إنتاج الجسر بالطباعة ثلاثية الأبعاد يتجنب الأدوات الصلبة المكلفة.
السيناريو الشائع يتضمن قطعاً ذات مناطق معقدة وبسيطة—مثل إدراج قالب بقنوات تبريد متوافقة حيث تتطلب أوجه التركيب تجليخاً دقيقاً. الحل الأمثل هجين: طباعة ثلاثية الأبعاد لقسم القنوات، تشغيل CNC لأوجه التركيب. تدعم HUANYA هذا التصنيع الهجين المتكامل: يقدم العميل ملفاً ثلاثي الأبعاد واحداً، ونتولى تقسيم العملية والطباعة والمعالجة الحرارية والتشغيل وفحص الجودة، ونسلم قطعة تامة جاهزة للتركيب.
قدرة HUANYA المزدوجة
المعيار الأهم عند اختيار مورد نماذج معدنية ليس المعدات التي يملكها، بل قدرته على التوصية بالعملية الصحيحة لقطعتك المحددة. تشغل HUANYA أنظمة SLM صناعية ومراكز تشغيل CNC دقيقة، تغطي الفولاذ المقاوم للصدأ والألومنيوم والتيتانيوم وفولاذ الأدوات. ليس لدينا مشاكل في عدم استقرار دقة الأبعاد أو تأخر التسليم أو عدم اتساق جودة المعالجة اللاحقة. ارفع ملفك ثلاثي الأبعاد وسيعيد فريقنا الهندسي توصيات العملية والمهلة والتسعير خلال ساعات.


اترك تعليقًا