
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Wenn ein Hobby-Projekt über den Heimdrucker hinauswächst
Jeder Maker erinnert sich an den Moment, in dem der Heimdrucker nicht mehr ausreicht. Er kommt, wenn ein Cosplay-Helm eine glattere Oberfläche braucht, als eine 0,2-mm-Düse liefern kann, wenn ein RC-Verstärkungsteil einen echten Schlag aushalten muss oder wenn vor dem Wochenende noch zehn Exemplare eines Brettspiel-Einsatzes gebraucht werden. Genau hier werden Dienstleistungen für Hobbyisten wertvoll: Du konstruierst weiter zu Hause, und ein industrielles Servicebüro fertigt die Teile, die Bauraum, Materialauswahl oder Zuverlässigkeit deiner Maschine übersteigen. Früher bedeutete 3d drucken lassen die Suche nach einem lokalen Makerspace; heute übernimmt eine 3d druckerei online Upload, Angebot und Versand innerhalb weniger Tage.
Der Wechsel vom Heimdruck zur Online-Bestellung verändert, was man optimieren muss. Am Heimdrucker verbringt man Abende mit Bettnivellierung, misslungenen Stützstrukturen und Spulenwechseln; bei einem Dienstleister genügen wenige Minuten für eine saubere Datei, und das Wochenende bleibt für Zusammenbau und Lackierung. Die besten Ergebnisse entstehen, wenn man weiß, welche Aufgaben auf den eigenen Drucker gehören und welche sich auszulagern lohnen. HUANYA stellt Makern dieselben industriellen Verfahren—SLA, SLS, MJF und Metall—zur Verfügung wie professionellen Produktteams, damit Hobby-Projekte einen Standard erreichen, den ein Heimgerät schlicht nicht schafft.
Das klarste Zeichen fürs Auslagern ist die Wiederholung desselben Fehlers: drei Fehlversuche an derselben Überhangstelle, ein Teil, das jedes Mal knapp zu hoch für den Rahmen ist, oder ein Material, das dein Drucker nicht aufschmelzen kann. Weitere Signale sind aufgelistet leicht zu erkennen—eine Frist, die kürzer ist als deine Druckwarteschlange, ein Funktionsteil, das Hitze oder Dauerlast aushalten muss, ein Satz identischer Kopien für eine Veranstaltung oder eine Geometrie mit Innenkanälen, die Stützspuren ruinieren würden. Treffen zwei oder mehr dieser Signale in einem Projekt zusammen, ist es meist schneller und günstiger, die anspruchsvollen Teile an einen Dienst zu geben und die einfachen zu Hause zu lassen, statt eine Maschine zu allem zu zwingen.
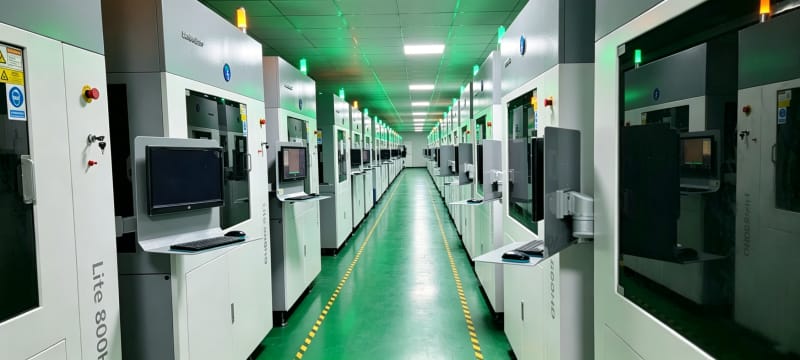
Materialien und Detailstufen, die nur ein Dienstleister freisetzt
Heim-FDM-Drucker verarbeiten meist PLA, ABS, PETG und gelegentlich TPU; Heim-Resindrucker eröffnen detailreiche Photopolymere, bleiben aber auf kleine Trichter begrenzt. Ein Servicebüro ergänzt die Werkstoffe, die ernsthafte Funktionsprojekte ausmachen: glas- und kohlefaserverstärktes Nylon wie PA12-GF und PA12-CF für steife Vorrichtungen und Drohnenrahmen, flexibles TPU in kontrollierten Härtegraden, ASA für UV-Beständigkeit im Außenbereich, gießfähiges Wachsresin für den Feinguss im Schmuckbereich sowie Aluminium, Edelstahl oder Titan für metallische Upgrades. Tabelle 1 vergleicht die Verfahren, auf die man beim 3d drucken online zugreifen kann—vom vertrauten FDM bis zur industriellen Metallschmelze.
Verfahren | Typische Schichthöhe | Praktische Mindestwand | Stützstruktur nötig | Bestes Maker-Projekt |
FDM | 0,10 - 0,30 mm | 0,8 - 1,2 mm | Ja bei Überhängen | Vorrichtungen, große Schalen, günstige Entwürfe |
SLA / DLP Resin | 0,025 - 0,10 mm | 0,4 - 0,6 mm | Ja | Miniaturen, Schmuckmaster, Modelle |
SLS Nylon | 0,10 - 0,12 mm | 0,7 - 1,0 mm | Nein, Pulver stützt | Scharniere, Wearables, Cosplay-Rüstung |
MJF PA12 | ca. 0,08 mm | 0,8 - 1,0 mm | Nein | Funktionale Kleinserien, gleiche Exemplare |
SLM Metall | 0,02 - 0,06 mm | 0,5 - 1,0 mm | Ja | RC-Halter, metallische Gewindeteile |
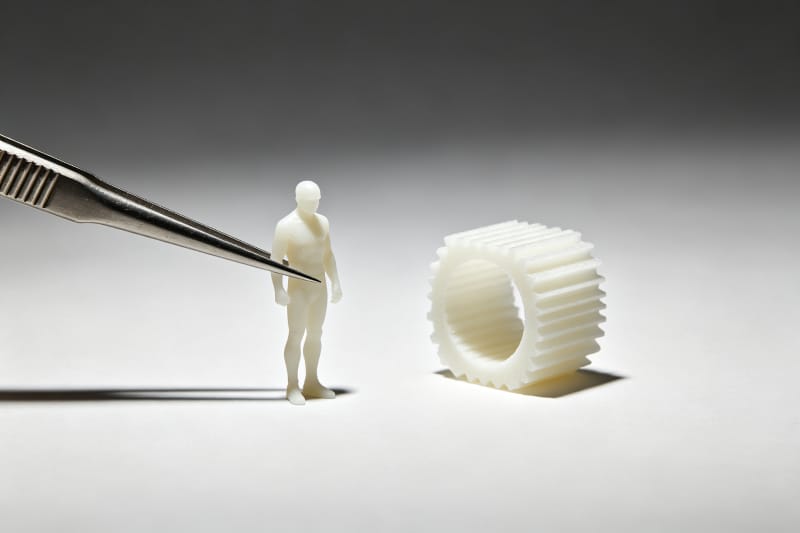
Detailauflösung ist der zweite Grund fürs Auslagern. Eine 0,4-mm-FDM-Düse kann keine 0,1-mm-Gravur oder die Zähne einer 28-mm-Miniatur wiedergeben; eine industrielle SLA mit 50-Mikrometer-Schichten schon. SLS und MJF erzeugen eine sanft matte, feinkörnige Nylonoberfläche, die Schichtlinien fast vollständig verbirgt—deshalb setzen Cosplayer und Kleinstproduzenten zunehmend darauf. Wer billige Online-Angebote vergleicht, sollte nicht nur den Grammpreis sehen, sondern Schichthöhe und tatsächlich enthaltenes Material: ein billiger FDM-Druck eines feindetaillierten Modells ist eine Scheinersparnis.
Das passende Verfahren für das eigene Maker-Projekt wählen
Die Verfahrenswahl folgt drei Fragen: Wie soll das Teil aussehen, wie muss es funktionieren, wie viele Exemplare brauchst du? Ausstellungsminiaturen und Tabletop-Modelle profitieren von SLA-Resin für scharfe Details und glatte Oberflächen; Schnapp-, Scharnier- oder Federmechaniken passen zu SLS-Nylon, weil unverschmolzenes Pulver als natürliche Stütze wirkt und ineinandergreifende Teile in einem Bau erlaubt; langlebige Funktionsteile in Auflagen von fünf bis fünfzig Stück favorisieren MJF PA12 wegen seiner Wiederholgenauigkeit; metallische Upgrades für Fahrrad, Kamera oder RC-Fahrzeuge rechtfertigen SLM, wenn Kunststoff immer wieder versagt. Die Abstimmung von Verfahren und Zweck verhindert den häufigsten Anfängerfehler: Präzision dort bezahlen, wo sie nicht sichtbar wird, oder dort sparen, wo sie nötig ist.
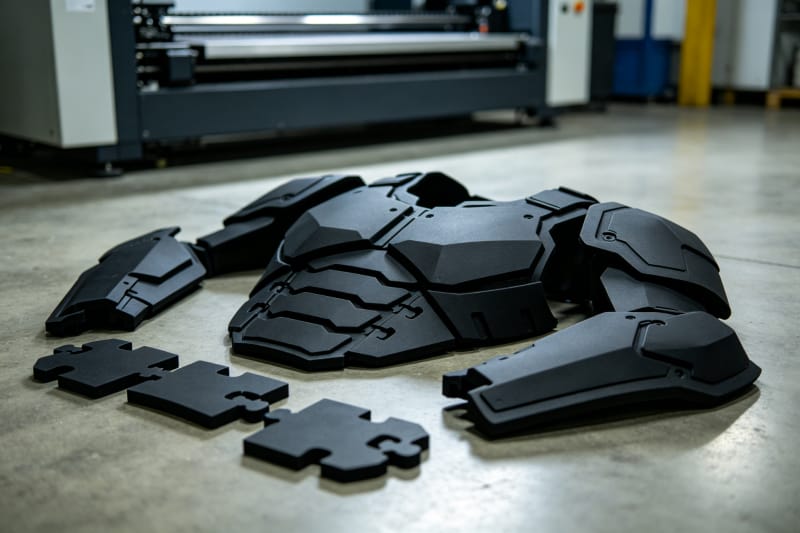
Baurraum und Montagestrategie sind ebenso wichtig. Ein typisches FDM-Heimbett misst etwa 220 × 220 × 250 mm, industrielle SLA- und SLS-Anlagen bauen routinemäßig 300-600 mm große Teile, Großformatmaschinen noch mehr. Übergroße Projekte—Cosplay-Brustpanzer, Drohnenrahmen, Architekturmodelle—lassen sich in verdübelte Segmente teilen, die flach gedruckt und sauber verklebt werden; das ist günstiger und genauer als der Kampf mit einem überfüllten Heimbett. HUANYAs Anwendungsingenieure prüfen jede Maker-Datei vor der Fertigung auf Trennlinien, Wandstärken und Verfahrenseignung, damit die gewählte Technik zum Teil passt und nicht umgekehrt.
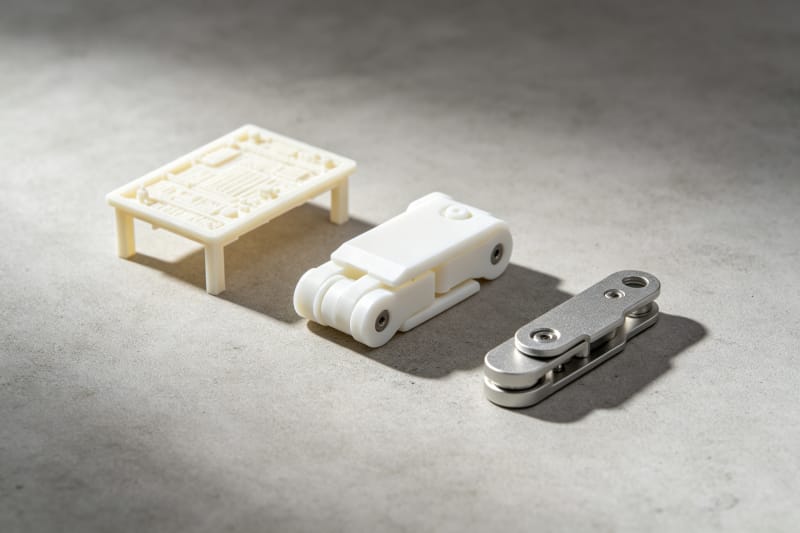
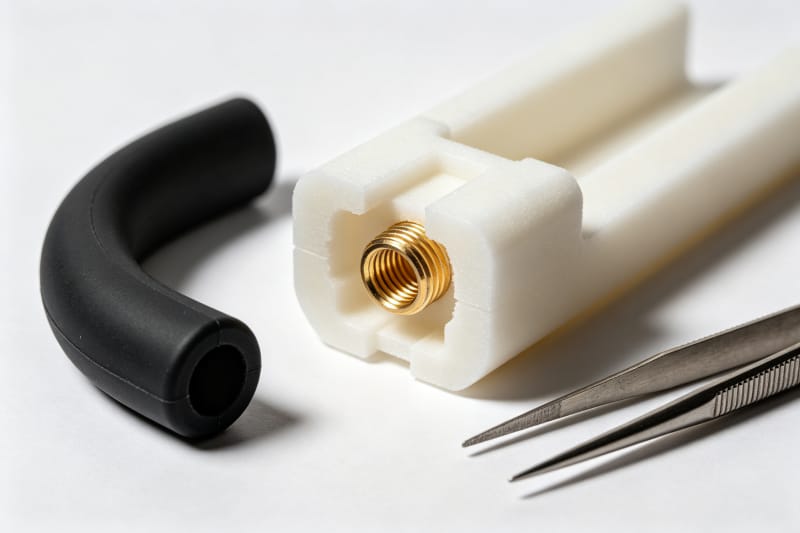
Manche Projekte profitieren mehr von einer Kombination der Verfahren als von einer einzigen Wahl. Ein steifes SLS-Nylon-Chassis kann warm eingepresste Messing-Gewindeeinsätze für belastbare Schraubverbindungen aufnehmen, während ein separat gedruckter flexibler TPU-Griff darauf aufrastet; ein Ausstellungsmodell kann auf den sichtbaren Seiten aus SLA und in verdeckten Bereichen aus günstigem FDM bestehen. Solche Mehrkomponenten-Bauten nutzen jedes Material dort, wo es stark ist, statt Kompromisse bei einem einzigen Filament einzugehen. HUANYA fertigt regelmäßig aufeinander abgestimmte Sätze in unterschiedlichen Verfahren und Materialien, sodass ein Maker einen steifen Rahmen, eine gummiartige Dichtung und einen Metalleinsatz als ein durchgängiges Kit bestellen kann.
Eine Verfahrensfehlwahl meldet sich meist durch ein vorhersehbares Versagensbild. FDM-Teile sind anisotrop—die Verbindung zwischen den Schichten ist schwächer als das Material entlang der Extrusionsbahn, sodass ein tragender Haken mit quer zur Kraftrichtung liegenden Schichtlinien aufreißt; dasselbe Teil so zu drehen, dass die Kräfte innerhalb der Schichten verlaufen, löst das Problem oft. SLA-Resin ist steif, kann aber bei dauerhafter Außen-UV-Einwirkung verspröden, wenn kein technisches Resin gewählt wird, und SLS-Nylon ist zäh, bringt aber eine körnige Rohoberfläche mit, die nicht spiegelglatt ist. Wer die Erwartungen an diese Eigenschaften anpasst, statt das billigste Verfahren zu bestellen und zu hoffen, vermeidet die Enttäuschung eines Teils, das gut aussieht, aber im Einsatz versagt.
Eine Datei vorbereiten, die beim ersten Mal druckt
Die meisten gescheiterten Aufträge scheitern an der Datei, nicht an der Maschine. Exportiere aus dem CAD als STL oder 3MF mit einer Sehnentoleranz von 0,01-0,05 mm: zu grob, und Kurven wirken facettiert; zu fein, und die Datei bläht sich ohne sichtbaren Gewinn auf. Prüfe Wandstärken, schließe jede offene Maschenöffnung und verschmelze überlappende Körper zu einem einzigen Volumen; bewegliche Teile brauchen konstruiertes Spiel statt sich berührender Flächen. Tabelle 2 fasst die praktischen Mindestwerte je Verfahren zusammen; wer darüber bleibt, vermeidet am schnellsten eine „nicht druckbar“-Meldung nach dem Upload.
Konstruktionsmerkmal | FDM | SLA / DLP | SLS / MJF |
Mindestwandstärke | 0,8 - 1,2 mm | 0,4 - 0,6 mm | 0,7 - 1,0 mm |
Erhabenes/graviertes Detail | 0,4 - 0,8 mm | 0,1 - 0,2 mm | 0,5 - 0,8 mm |
Spiel zwischen beweglichen Teilen | 0,4 - 0,6 mm | 0,2 - 0,4 mm | 0,3 - 0,5 mm |
Kleinstes zuverlässiges Loch | 1,0 - 2,0 mm | 0,5 mm | 0,8 - 1,0 mm |
Empfohlene Exporttoleranz | 0,01 - 0,05 mm Sehnentoleranz, alle Verfahren | ||
Ausrichtung und Aushöhlung steuern sowohl Kosten als auch Qualität. Vom Baurahmen abgewinkelte Flächen vermeiden Stützspuren; große ebene Flächen sollten selten flach auf dem SLA-Tablett liegen, weil Abzugskräfte sie verziehen. Dicke Resinmodelle auszuhöhlen und mit Ablauflöchern zu versehen senkt den Resinverbrauch deutlich, während FDM- und SLS-Teile mit sparsamer Innenstruktur auskommen, weil die Festigkeit aus Schale und Haut kommt. Wenige Minuten Ausrichtung und Aushöhlung vor dem Upload sparen oft mehr als jeder Rabattcode, und HUANYA weist bei der Dateiprüfung auf diese Möglichkeiten hin, statt ein unnötig schweres Teil still zu drucken.
Ein wiederholbarer Export-Workflow beseitigt die meisten Dateifehler, bevor sie den Dienstleister erreichen. Konstruiere in Millimetern, pflege eine saubere Versionshistorie und lasse die exportierte STL oder 3MF durch eine Netzprüfung laufen, die invertierte Normalen, nicht-mannigfaltige Kanten und sich durchdringende Körper meldet; 3MF ist meist vorzuziehen, da es Einheiten und Maßstab einbettet, während binäres STL bei komplexen Netzen klein bleibt. Benenne Dateien nach Teil und Version, fasse Baugruppen zu einem Zip zusammen und markiere, wo das Briefing es zulässt, die kosmetisch wichtigen Flächen. Ein aufgeräumtes Paket kostet Minuten Vorbereitung und erspart den Hin-und-Her-Verkehr, der sonst jeden Erstdruck verzögert.
Was den Preis eines Einzelstücks wirklich bestimmt
Der Preis eines Dienstleisters ruht auf vier Hebeln: Materialverbrauch, Maschinenzeit, Nachbearbeitung und Logistik. Die Materialkosten folgen Teilvolumen und Werkstoffdichte—Nylon ist leicht, Metall dicht, dieselbe Geometrie kostet also materialabhängig unterschiedlich; die Maschinenzeit folgt Schichtzahl und Bauhöhe, weshalb ein flaches Teil oft besser abschneidet als ein hohes. Die Nachbearbeitung—Stützentfernung, Resinwäsche und UV-Härtung, Nylonstrahlen, CNC oder Polieren—bildet eine eigene Position, und Expressversand kommt hinzu. Wer diese Hebel versteht, kann zugunsten der Kosten umkonstruieren, statt mit dem Angebot zu hadern.
Die Stückzahl verändert die Rechnung schneller als alles andere. Ein Einzelteil trägt die vollen Rüstkosten: Dateibearbeitung, Bauvorbereitung und einen Anteil Maschinenanlauf. Zwei bis zehn Exemplare in einem Bau verteilen diese Fixkosten, und Pulverbettverfahren wie SLS und MJF schachteln viele Teile bei nahezu gleicher Laufzeit in eine Kammer, sodass der Stückpreis zwischen einem und zehn Teilen steil fällt. Frag beim Vergleich, ob der Preis von einem Einzelteil oder einem geteilten Bau ausgeht, und sei bei allzu billigem 3D-Druck auf Anfrage misstrauisch, der die Nachbearbeitung ausklammert—mit Stützen übersäte, ungewaschene Teile an der Haustür sind kein echtes Schnäppchen.
Veredelungen, die ein Hobby-Bau professionell wirken lassen
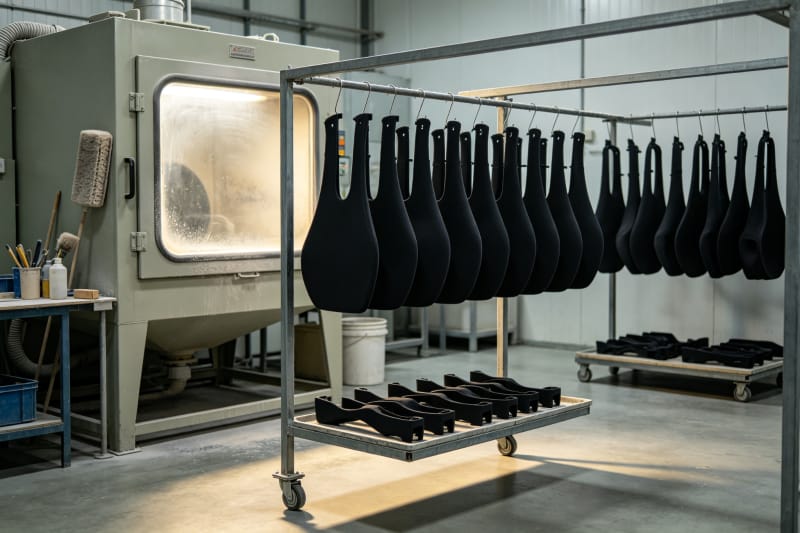
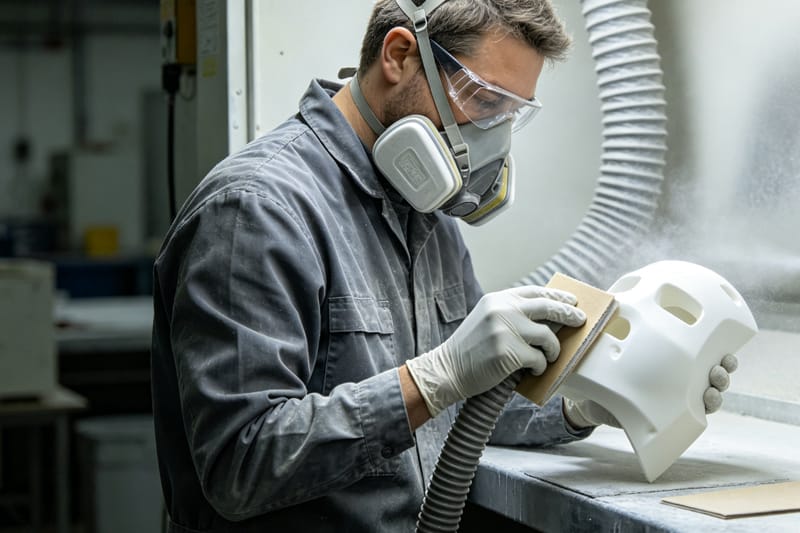
Roh gedruckt wirkt selten etwas fertig, und in der Veredelung trennt sich Bastelei von einem professionell wirkenden Aufbau. FDM-Teile sprechen auf Schleifen in immer feineren Körnungen mit anschließender Füllergrundierung an; SLA-Resinteile lassen sich nach Wäsche und UV-Härtung leicht schleifen und hervorragend lackieren; SLS-/MJF-Nylon kann zu gleichmäßigem Matt gestrahlt, schwarz oder bunt eingefärbt oder dampfgeglättet werden für eine versiegelte, sanft glänzende und leicht zu reinigende Oberfläche. Metallteile lassen sich trommeln, strahlen oder polieren, um die Sintertextur zu entfernen. Die gewünschte Oberfläche gleich bei der Bestellung anzugeben erspart eine zweite Versandrunde.
Konsistenz zählt, sobald ein Projekt mehr als ein Teil hat—oder mehr als einen Käufer. Ein Helm aus zwölf gedruckten Paneelen braucht überall dieselbe Rauheit und denselben Ton; zwanzig Exemplare eines Maker-Markt-Produkts brauchen identische Maße, damit sie gleich zusammenbauen. Der Heimdruck driftet mit Luftfeuchte, Düsenverschleiß und Spulenwechsel; ein industrieller Dienstleister hält die Parameter über den Bau hinweg fest. HUANYA wendet auf jedes Exemplar einer Bestellung dieselbe Veredelungsroute an—gerade deshalb erleben Kunden keine instabilen Maße, keine Lieferverzögerungen und keine Chargenunterschiede in der Nachbearbeitungsqualität.
Kluge Verfahrenswahl kann die Nachbearbeitung reduzieren, bevor ein Teil überhaupt gedruckt ist. Wer SLS oder MJF wählt, vermeidet die Stützentfernung vollständig und erhält eine gleichmäßig matte Oberfläche, die oft nur leicht gereinigt werden muss; wer von vornherein dampfgeglättetes Nylon wählt, ersetzt einen Abend Handschliff; wer SLA für Sichtteile wählt, kann ohne Füllen von Schichtlinien lackieren. Bei Nachbearbeitung zu Hause zählen einfache Vorsichtsmaßnahmen: Nassschliff oder Arbeit mit Absaugung und Staubmaske hält Feinpartikel und nicht ausgehärteten Resinstaub fern, Handschuhe schützen die Haut vor Restresin. Ziel ist eine Finishing-Route, die bei der Bestellung feststeht, keine, die man nach einem enttäuschenden ersten Ergebnis entdeckt.
Vom privaten Projekt zum Kleinserienprodukt
Viele erfolgreiche Kleinstprodukte beginnen als Hobby-Datei. Der Weg vom einzelnen Prototyp zum wiederkehrenden Nebengewerbs-Produkt führt über Materialvalidierung, wiederholte Passprüfungen und Kleinserien von zehn bis fünfzig Stück—genau der Bereich, in dem SLS und MJF glänzen, weil kein Werkzeug nötig ist und Iterationen günstig bleiben. Der Verkauf auf einem Maker-Markt, in einem Etsy-artigen Shop oder an einen lokalen Verein wird realistisch, wenn jede Einheit konsistent, präsentationsfertig und in vorhersehbarer Frist eintrifft. Industrielle On-Demand-Kapazität bedeutet, dass ein virales Wochenende einen nicht zu drei Wochen Handdruck verurteilt.
Ein kleines Maker-Geschäft verlangt zudem Diskretion und Verlässlichkeit: Deine ursprüngliche STL ist dein geistiges Eigentum, und ein vertrauenswürdiger Dienstleister behandelt Uploads vertraulich, verwendet Kundengeometrie nie wieder und hält Wiederholbestellungen vor, sodass Nachbestellungen ein Klick genügen. Lieferzeiten müssen vor der Zahlung genannt, Qualitätsprobleme ohne Streit gelöst und Materialempfehlungen ehrlich über Trade-offs sein. Diese Eigenschaften trennen einen echten Fertigungspartner von einem gesichtslosen Upload-Portal, und sie zählen lange bevor eine Hobby-Marke überhaupt wächst.
Warum Maker über das erste Teil hinaus bei HUANYA bleiben
Ein 3D-Druck-Service ist es wert, behalten zu werden, wenn er mit den Projekten mitwächst: zuerst eine einzelne Resinminiatur, dann SLS-Cosplay-Rüstung, danach eine MJF-Kleinserie und schließlich eine metallische Kamerahalterung. HUANYA vereint FDM-Kunststoffe, detailreiches SLA-Resin, SLS- und MJF-Nylon sowie industriellen Metalldruck unter einem Dach—mit Dateiprüfung, transparenter aufgeschlüsselter Kalkulation, kontrollierter Nachbearbeitung und verlässlichem weltweitem Versand für Maker und kleine Marken. Lade deine STL oder 3MF hoch, nenne uns das Ziel—Ansicht, Funktion oder Kleinserie—und unsere Ingenieure empfehlen passendes Verfahren und Finish, damit jeder Hobby-Bau beim ersten Mal stimmt und mitwächst, wenn dein Projekt wächst.


Kommentar hinterlassen