
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
02 sept.
Pourquoi les programmes aéronautiques et automobiles ne tolèrent aucun fournisseur improvisé
Un ingénieur aéronautique ou automobile n'achète jamais une pièce métallique imprimée comme on commande un prototype de démonstration. Une écluse de cabine d'avion ou un support de capteur dans une transmission engage la sécurité et la garantie : choisir une Entreprise d'impression 3D revient donc à qualifier un fournisseur, pas à comparer un prix. Lorsque GE Aviation a fusionné vingt pièces conventionnelles en une seule buse de carburant fabriquée par fabrication additive, le secteur a découvert à la fois la puissance et l'exigence de discipline de cette technologie. Cette logique s'étend aujourd'hui aux écuries de compétition, aux plateformes de véhicules électriques et aux équipementiers de premier rang, qui ont besoin de pièces répétables en série.
La fiabilité se mesure sur quatre axes : des alliages qualifiés avec des données mécaniques documentées, un procédé SLM maîtrisé et reproductible, des certifications qualité reconnues, et une tenue de livraison constante en commande sérielle. Un fournisseur brillant sur un unique échantillon peut échouer au cinquième lot lorsque les poudres changent, les machines dérivent ou la finition est sous-traitée à des ateliers irréguliers. Cet article passe chaque axe en revue pour permettre aux bureaux d'études et aux achats d'auditer un prestataire objectivement. Spécialiste de l'Impression 3D industrielle pour ces deux secteurs, HUANYA intègre ces contrôles dans chaque commande aéronautique et automobile, jamais en options facturées.
Des matériaux qualifiés pour des sollicitations exigeantes
Toute pièce digne de confiance repose d'abord sur un alliage qualifié. L'aéronautique utilise principalement le titane Ti6Al4V pour les supports et pièces structurales légères, l'Inconel 718 pour les composants exposés à la chaleur des turbines et de l'échappement, et l'AlSi10Mg ou les alliages aluminium-scandium pour les carters et échangeurs. L'automobile privilégie l'AlSi10Mg pour les pièces de chaîne de traction sensibles au poids, l'inox 316L pour les circuits de fluides et d'échappement, et les aciers maraging pour les moules à refroidissement conforme. Une Usine d'impression 3D sérieuse rattache chaque alliage à sa norme de référence—ASTM F3001 pour le Ti6Al4V, ASTM F3318 pour l'AlSi10Mg—et fournit les valeurs typiques brut de fabrication et après traitement thermique. Le tableau 1 présente les alliages que HUANYA dépose le plus souvent pour ces secteurs.
Alliage | Densité (g/cm³) | Rm après traitement thermique (MPa) | Allongement (%) | Application sectorielle typique |
|---|---|---|---|---|
Ti6Al4V (ASTM F3001) | 4.43 | 900 - 1100 | 10 - 16 | Supports aéronautiques, pièces de compétition |
AlSi10Mg (ASTM F3318) | 2.68 | 290 - 340 | 4 - 8 | Carters VE, échangeurs, conduits |
Inconel 718 | 8.19 | 1050 - 1250 | 12 - 20 | Turbines, échappement, turbo |
Inox 316L | 7.98 | 550 - 650 | 40 - 50 | Raccords fluidiques et collecteurs |
Al-Mg-Sc (type Scalmalloy) | 2.60 | 480 - 520 | 10 - 15 | Supports légers haute résistance |
Les fourchettes publiées sont des points de départ, non des garanties. En SLM, les valeurs mécaniques dépendent de l'orientation de fabrication, de l'épaisseur de couche (généralement 20-60 micromètres), des paramètres laser et du cycle thermique. Un fournisseur fiable fige ces variables dans un jeu de paramètres verrouillé par alliage et par machine, puis vérifie les propriétés à l'aide d'éprouvettes témoins construites en même temps que les pièces de série. L'acheteur doit vérifier que les valeurs annoncées proviennent des propres essais du prestataire sur la même génération de machine, et non d'une fiche technique de poudre. Chez HUANYA, chaque commande en impression 3d metal peut être accompagnée d'éprouvettes de traction ou de dureté suivant exactement le même cycle de fabrication et de four, pour des données qui reflètent vos conditions réelles.
Traçabilité des poudres et certificats matière
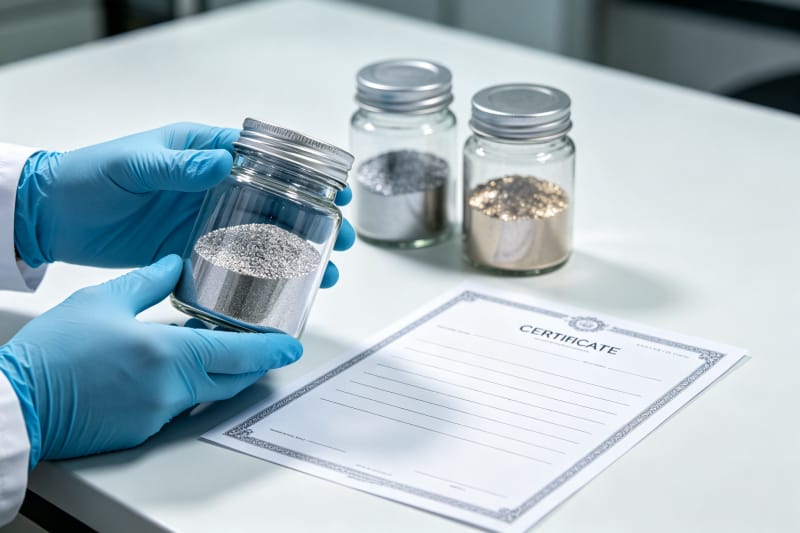
Dans un programme réglementé, la poudre est une entrée contrôlée, pas une marchandise banale. Chaque lot de poudre atomisée au gaz possède un certificat indiquant la composition chimique, la distribution granulométrique (typiquement 15-53 micromètres en SLM), les teneurs en oxygène et azote, et la date d'atomisation. Comme la fabrication additive réutilise la poudre tamisée, un fournisseur rigoureux documente aussi les ratios de mélange, le nombre de cycles de réutilisation et la prise d'oxygène entre fabrications, avec des limites plus strictes pour le titane et les alliages de nickel réactifs. Les donneurs d'ordre aéronautiques exigent couramment des certificats matière EN 10204 3.1 à chaque livraison, voire 3.2 avec vérification par un tiers indépendant pour les pièces critiques. Un prestataire incapable de retracer le lot d'une pièce livrée doit être écarté des applications de sécurité, quel que soit son prix.
Cette rigueur documentaire se poursuit tout au long du flux : les journaux de fabrication enregistrent l'identifiant machine, la version des paramètres, le niveau d'oxygène dans l'enceinte et l'atmosphère ; les journaux de four enregistrent les courbes température-temps du revenu et du détensionnement ; les rapports de contrôle relient chaque numéro de série à ses mesures. HUANYA archive cet ensemble pour chaque commande et le remet sous forme de dossier structuré—certificat de conformité, certificat matière, enregistrements de fabrication et de traitement thermique, rapport dimensionnel—afin que les équipes qualité réceptionnent les pièces sans courir après des documents sur plusieurs fuseaux horaires. Cette traçabilité transforme un objet imprimé en un composant légitimement intégré à la nomenclature d'un produit certifié.
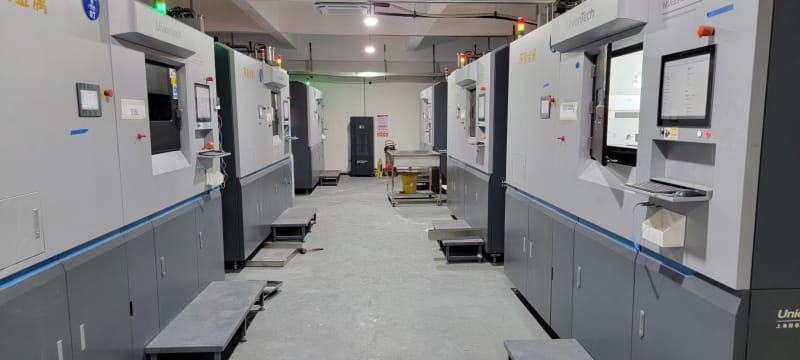
Maîtrise du procédé : la même pièce à chaque fabrication
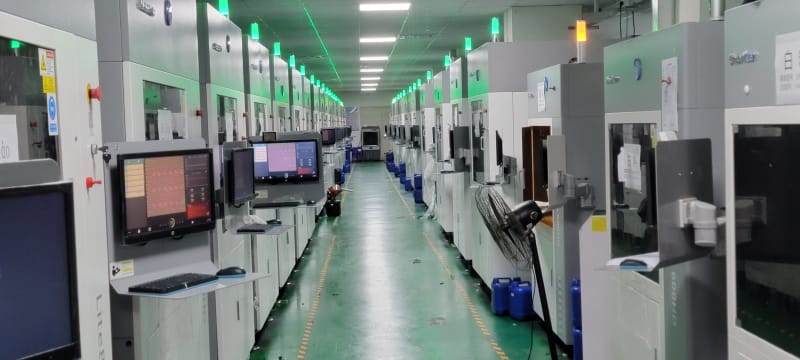
La répétabilité sépare les bureaux de prototypage des véritables partenaires de production. Un procédé SLM maîtrisé commence par l'étalonnage des machines : contrôle de la puissance laser, précision des galvanomètres, uniformité du flux de gaz et oxygène dans l'enceinte maintenu sous un plafond défini lors des fabrications en alliages réactifs. La température du bac, l'humidité et l'état du racleur sont surveillés à chaque fabrication, et la maintenance préventive suit des intervalles fixes plutôt que de réagir aux pannes. Lorsque ces entrées dérivent, la porosité et les écarts dimensionnels s'installent alors que la machine semble fonctionner normalement—raison classique pour laquelle un fournisseur bon marché réussit la première pièce mais échoue au cinquième lot.
Les fournisseurs solides appliquent un contrôle statistique sur les sorties critiques : densité relative constamment supérieure à 99,5 % avec des paramètres optimisés, résultats de traction des éprouvettes témoins, tendances dimensionnelles issues d'échantillonnages MMT. Les machines sont qualifiées entre elles afin qu'une pièce transférée d'une imprimante à l'autre reste conforme, et toute modification de paramètres passe par un contrôle de version formel avec information du client lorsque le contrat l'exige. Pour les séries automobiles, cette maîtrise permet de livrer des volumes annuels par lots répétés sans nouvelle qualification ; pour l'aéronautique, elle constitue la base de preuve de toute demande de dérogation. HUANYA applique des gammes de fabrication standardisées sur tout son parc d'imprimantes métalliques, précisément pour que les propriétés d'une pièce ne dépendent jamais de l'opérateur qui a lancé la fabrication.
Systèmes qualité : AS9100, IATF 16949 et audits de procédés spéciaux
Les certifications sont la preuve externe que les contrôles internes existent—et il faut lire leur périmètre, pas seulement le logo. Le tableau 2 présente les normes qui comptent pour la fabrication additive métallique en aéronautique et automobile, leur couverture et les preuves concrètes à demander. L'ISO 9001 n'est qu'une base : elle ne remplace pas l'AS9100 en aviation ni l'IATF 16949 en production automobile, tandis que l'accréditation NADCAP atteste d'une évaluation indépendante des procédés spéciaux comme le traitement thermique et les contrôles non destructifs.
Norme / document | Secteur | Couverture | Preuve à demander |
|---|---|---|---|
AS9100 révision D | Aéronautique | Management qualité aviation, espace, défense | Certificat valide incluant la fabrication additive |
IATF 16949 | Automobile | SMQ production automobile et prévention des défauts | Capacité PPAP et plan de surveillance |
NADCAP | Aéronautique | Accréditation indépendante des procédés spéciaux | Liste des procédés approuvés et rapports d'audit |
EN 10204 3.1 / 3.2 | Les deux | Certificats de contrôle matière | Certificat par lot joint à la livraison |
ASTM F3001 / F3318 | Les deux | Spécifications Ti6Al4V et AlSi10Mg | Déclaration de conformité à la norme |
ISO 9001 | Les deux | Socle général de management qualité | Certificat en cours de validité |
Les certificats ne prennent leur valeur qu'associés aux livrables adaptés à chaque filière. Les programmes aéronautiques exigent généralement une inspection première article selon l'AS9102, avec rapports dimensionnels et de vérification des caractéristiques complets, tandis que les clients automobiles attendent un dossier PPAP, des plans de surveillance, des diagrammes de flux et des analyses de mesure pour la production sérialisée. Un fournisseur qui propose seulement « un contrôle sur demande » bloquera votre programme au portail qualité fournisseur. HUANYA prend en charge les deux flux—dossiers FAI pour les programmes aéronautiques et documentation de niveau PPAP pour les programmes véhicules—et signale les écarts en amont, afin que les preuves qualité soient planifiées plutôt qu'assemblées dans l'urgence avant un audit.
Densification, HIP et propriétés mécaniques vérifiées
La porosité interne est l'ennemie silencieuse de la tenue en fatigue. Des paramètres SLM optimisés atteignent couramment une densité relative supérieure à 99,5 %, mais les pièces critiques en aéronautique et les pièces automobiles à forte fatigue oligocyclique exigent souvent davantage. Le pressage isostatique à chaud (HIP) applique une pression de gaz élevée à température adaptée à l'alliage—pour le titane, environ 900°C sous près de 100 MPa—pour refermer les cavités internes, améliorer la tenue en fatigue et resserrer la dispersion entre éprouvettes. Le HIP referme généralement la porosité sous le seuil de détection tout en réduisant légèrement la résistance maximale, un compromis géré via le cycle de vieillissement ultérieur. Le recours au HIP doit découler de l'exigence de fatigue de la pièce, ni appliqué ni écarté par habitude.
La vérification mécanique boucle la boucle. Des éprouvettes témoins construites dans la même enceinte, traitées dans le même cycle de four et testées en traction selon l'ASTM E8 fournissent des propriétés liées à la fabrication réelle ; les essais de fatigue selon l'ASTM E466, la métallographie ou le scanner CT industriel répondent aux questions de santé interne lorsque l'application l'impose. HUANYA fournit des éprouvettes de densité, des barreaux de traction, des cartographies de dureté et des coupes CT pour les composants critiques, et ses ingénieurs recommandent—sans surfacturer—le niveau de vérification réellement nécessaire. Sur-contrôler gaspille le budget ; sous-contrôler expose à une rupture en service, et un partenaire fiable vous aide à vous situer exactement entre les deux.
Tolérances serrées et post-traitement régulier
Les surfaces et tolératives brut de fusion suffisent rarement pour des interfaces fonctionnelles. Les pièces SLM se situent typiquement autour des classes de tolérance IT12-IT13 brut de fabrication—environ ±0,1 à ±0,2 millimètre sur des dimensions petites à moyennes—avec une rugosité brute proche de Ra 6-12 micromètres. Le sablage donne un mat uniforme Ra 3-6, tandis que la reprise CNC des références et surfaces d'appui atteint ±0,02 à ±0,05 millimètres et Ra 0,8-1,6 ; un polissage miroir peut descendre à Ra 0,4 lorsqu'une surface d'étanchéité l'exige. Les fournisseurs fiables définissent pour chaque plan les caractéristiques laissées brut de fusion et celles reprises en usinage, puis maintiennent ces choix à l'identique sur tous les lots.
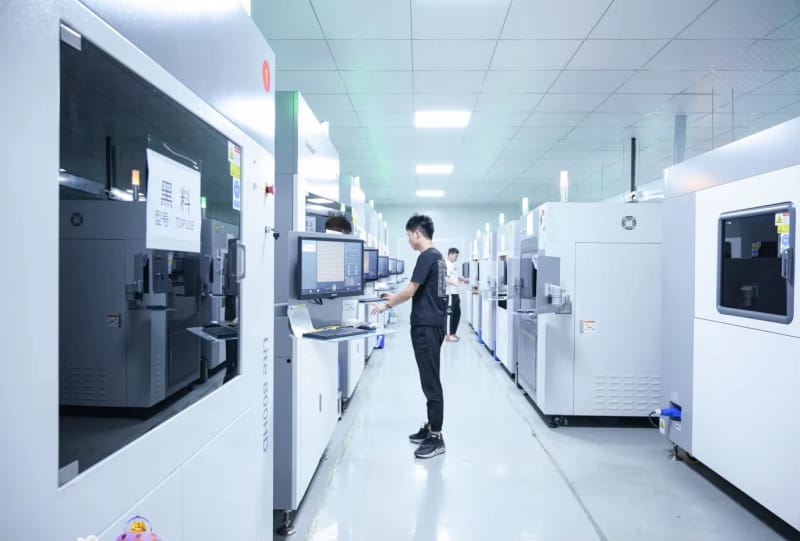
C'est sur la régularité que beaucoup de programmes se blessent : le premier lot est repris par un technicien senior, le troisième est confié à un autre sous-traitant, et soudain les portées ne s'accordent plus. HUANYA conserve le détensionnement, la découpe à la fil, le sablage, la reprise CNC multi-axes, l'ébavurage et les traitements de surface dans une seule gamme documentée, avec outillages, montages et points de contrôle fixes. C'est précisément pourquoi les clients ne rencontrent ni instabilité dimensionnelle, ni retards de livraison, ni écarts de qualité de finition d'un lot à l'autre : la gamme est standardisée avant même la construction de la première pièce.
Pourquoi HUANYA est un partenaire métallique durable
La qualification d'un fournisseur en fabrication additive métallique doit déboucher sur un partenaire capable d'accompagner un programme du premier prototype jusqu'à la livraison sérielle sans changer de règles. HUANYA combine des alliages qualifiés pour l'aéronautique et l'automobile, des paramètres de procédé verrouillés, une traçabilité matière par lot, une documentation prête pour FAI et PPAP, des prestations HIP et éprouvettes à la demande, et un post-traitement interne sous un système qualité unique. Envoyez à HUANYA votre fichier STEP, l'alliage visé et vos exigences de certification : nos ingénieurs d'application vous retourneront une revue de fabricabilité, un devis transparent et un plan qualité documenté, afin que vos supports, carters, collecteurs et pièces de compétition arrivent conformes, certifiés et à l'heure, lot après lot.


Laisser un commentaire