
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
31 août
Pourquoi les devis d'impression 3D métallique varient autant
Demandez la même pièce métallique à cinq fournisseurs et vous recevrez peut-être cinq devis différant d'un facteur trois. Ce n'est pas forcément une surfacturation : le prix de l'impression 3D métallique résulte d'un empilement de variables que chaque fournisseur pondère différemment—poudre, temps machine, volume des supports, efficacité de nidification, étendue du post-traitement, niveau de contrôle et frais généraux. Un acheteur qui compare uniquement le montant final risque de surpayer des services inutiles ou, pire, de choisir un devis qui omet des étapes critiques comme le détensionnement ou le contrôle de porosité. Chez HUANYA, chaque devis d'impression 3d metal est détaillé ligne par ligne.
La première étape pour lire intelligemment un devis est de reconnaître que les pièces SLM et DMLS ne se tarifent pas comme des pièces usinées ou moulées par injection. Il n'y a pas d'amortissement d'outillage, mais les taux horaires machine sont élevés car les imprimantes métalliques industrielles représentent des investissements de 500 000 à 2 millions de dollars, consomment de l'argon ou de l'azote et dépendent d'opérateurs qualifiés. Le coût d'une pièce est donc dominé par le temps de fabrication et la matière plutôt que par sa seule complexité géométrique—un fait contre-intuitif qui surprend de nombreux premiers acheteurs. Les sections suivantes décomposent chaque couche de coût.
Coût matière comment la poudre métallique détermine le prix
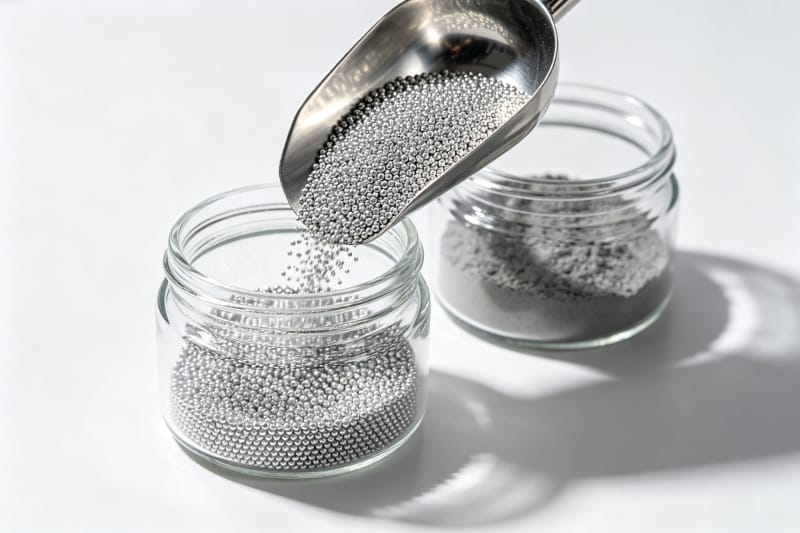
La poudre métallique est la ligne de coût la plus visible, et aussi la plus mal comprise. La poudre utilisée en SLM n'est pas de la simple poussière métallique : elle doit être atomisée au gaz en sphères quasi parfaites de 15 à 53 micromètres, avec une teneur en oxygène maîtrisée et une distribution granulométrique contrôlée pour assurer un étalement uniforme des couches et une fusion complète. La poudre de titane de qualité aéronautique coûte par exemple quatre à huit fois plus cher que la poudre d'acier inoxydable car le titane est réactif pendant l'atomisation. Le tableau ci-dessous présente les fourchettes de prix du marché pour les poudres SLM courantes ; les nuances certifiées avec certificats matière entraînent une surprime de 20-40%.
Matériau | Prix poudre (USD/kg) | Densité (g/cm³) | Supprime nuance certifiée |
|---|---|---|---|
Inox 316L | 30 - 60 $ | 7.98 | +20-30% |
Aluminium AlSi10Mg | 50 - 100 $ | 2.68 | +20-35% |
Titane Ti6Al4V | 200 - 400 $ | 4.43 | +25-40% |
Inconel 718 | 150 - 300 $ | 8.19 | +25-40% |
CoCr cobalt-chrome | 150 - 250 $ | 8.30 | +20-35% |
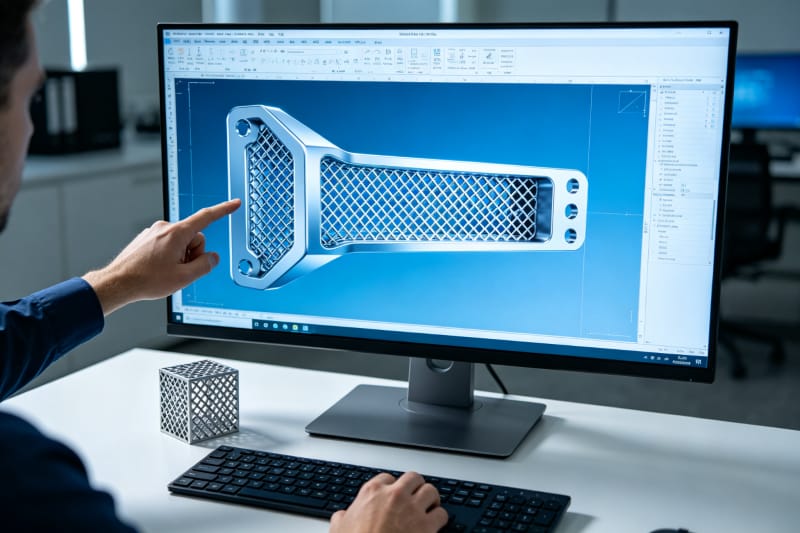
Ce qui compte pour le prix de votre pièce n'est pas seulement le prix de la poudre, mais la consommation effective : volume de la pièce multiplié par la densité, plus les supports, plus un facteur de perte procédé. La poudre non fondue est généralement tamisée et réutilisée—HUANYA maintient une traçabilité stricte des mélanges—mais le premier remplissage d'un lot frais, obligatoire pour les applications médicales et aéronautiques, comporte un minimum de facturation que les acheteurs de faibles volumes doivent anticiper. L'évidement d'une pièce volumineuse ou la conversion des zones pleines en structures lattice peut réduire la consommation matière de 40-70%, ce qui fait de la revue DfAM l'un des moyens les plus rapides de baisser un prix sans sacrifier la fonction.
Volume et temps de fabrication économie des heures machine
Après la matière, le temps machine est le deuxième pilier du devis. Une imprimante SLM construit couche par couche, typiquement à 20-60 micromètres par couche, et le laser balaie chaque section à des vitesses de 800-2000 mm/s. Le temps de fabrication dépend donc principalement de la hauteur Z de la pièce (nombre de couches) et de la surface balayée par couche—pas de la boîte englobante externe. Deux pièces de dimensions extérieures identiques peuvent avoir des temps d'impression radicalement différents : un bloc plein peut prendre deux fois plus de temps qu'une version optimisée par topologie dans le même encombrement. Les tarifs SLM industriels vont de 30 à 80 $ de l'heure, donc une fabrication de 30 heures représente 900 à 2400 $ avant matière et main-d'œuvre.
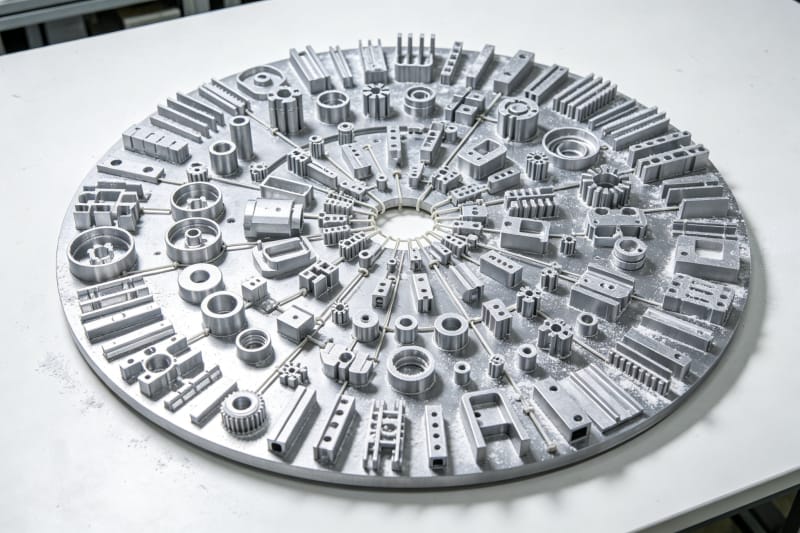
L'efficacité de nidification est le levier le plus sous-utilisé par l'acheteur. Comme toute la chambre fonctionne la même durée qu'elle contienne une pièce ou quarante, remplir le plateau de plusieurs copies—ou combiner plusieurs pièces différentes dans une même fabrication—répartit le temps machine fixe sur plus d'unités. C'est pourquoi le devis par série récompense les clients qui planifient : une pièce occupant 10% du plateau paie 100% des frais de préparation, tandis qu'un lot remplissant 80% du plateau peut coûter seulement 2 à 3 fois plus au total. Demandez toujours comment le fournisseur imbrique les pièces.
Supports et orientation des facteurs de coût cachés
Toute surface en porte-à-faux sous environ 45 degrés nécessite des supports imprimés en SLM métallique, et ces supports ne sont pas gratuits : ils consomment de la poudre, allongent le balayage et—surtout—doivent être retirés manuellement après fabrication. Une pièce mal orientée avec des supports étendus peut ajouter 30-50% de main-d'œuvre de post-traitement par rapport à la même géométrie optimisée pour des angles auto-portants. Le retrait des supports en métal est également plus difficile qu'en polymère : ce sont des structures frittées qui doivent être fraisées, meulées ou découpées au fil, et les marques de contact peuvent nécessiter une finition supplémentaire. La décision d'orientation affecte donc trois lignes de coût simultanément.
Les ingénieurs procédés expérimentés évaluent plusieurs orientations avant de chiffrer, arbitrant entre la qualité des surfaces critiques et le volume des supports. Chez HUANYA, l'optimisation d'orientation est incluse dans chaque devis plutôt que facturée comme un service d'ingénierie séparé, car corriger une mauvaise orientation après le lancement signifie mettre au rebut une pièce métallique coûteuse. Les acheteurs peuvent aider en indiquant quelles surfaces sont esthétiques, fonctionnelles ou pouvant tolérer des marques de supports. Cette étape de communication réduit mesurablement le coût final.
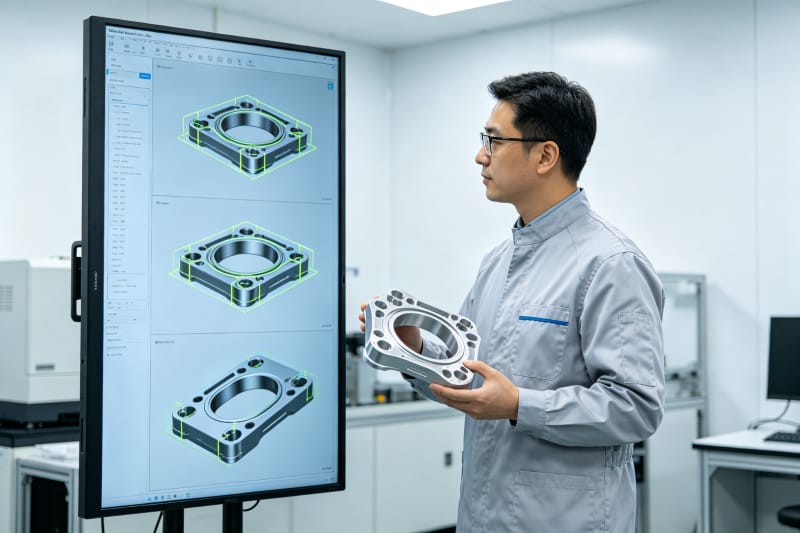
Post-traitement la variable qui détermine le prix final
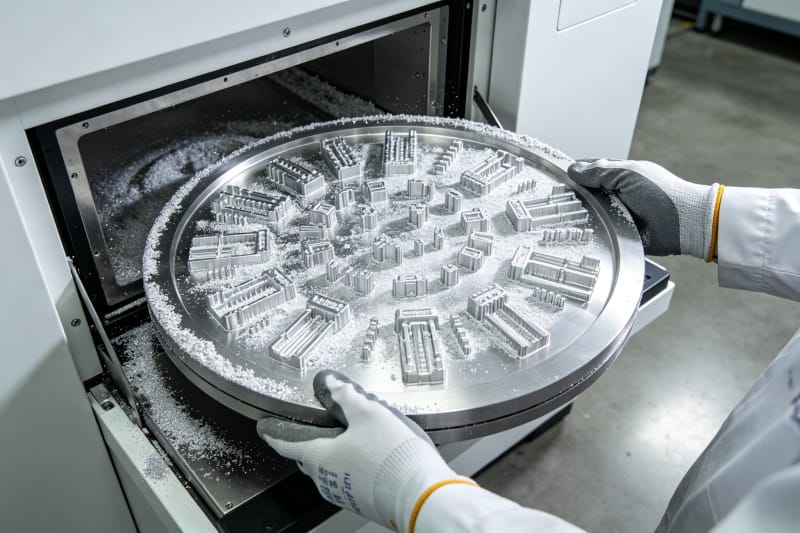
Une pièce métallique brute d'impression est rarement une pièce finie. La chaîne standard comprend le dépoudrage, le détensionnement (effectué sur le plateau pour éviter la déformation), le retrait des supports, la découpe du plateau par électroérosion à fil ou scie à ruban, le traitement thermique secondaire comme le vieillissement ou le HIP, le grenaillage, l'usinage CNC de finition des tolérances serrées et les traitements optionnels comme l'anodisation, la passivation ou le polissage. Chaque étape ajoute un coût, et l'écart entre un devis « impression seule » et un devis « pièce prête à installer » peut atteindre 40-150% du prix d'impression lui-même.
Étape de post-traitement | Objectif | Impact coût relatif | Délai ajouté |
|---|---|---|---|
Détensionnement | Éviter la déformation | Faible (5-10%) | 0.5-1 j |
Retrait supports & découpe | Séparer du plateau | Moyen (10-20%) | 0.5-1 j |
Grenaillage / sablage | Surface mate uniforme | Faible (3-8%) | 0.5 j |
HIP (pressage isostatique) | Fermer la porosité interne | Élevé (20-40%) | 2-4 j |
Usinage CNC de finition | Tolérances serrées | Moyen-Élevé (15-50%) | 1-3 j |
Polissage / revêtement | Finition esthétique/corrosion | Moyen (10-30%) | 1-3 j |
Le principe de maîtrise des coûts est simple : spécifiez exactement ce dont la pièce a besoin, pas une « meilleure finition » générique. Un prototype fonctionnel évalué pour la forme et l'ajustement peut ne nécessiter que détensionnement, découpe et grenaillage—ajouter un usinage de précision ou un polissage miroir gaspille le budget. Inversement, une pièce médicale ou aéronautique de série qui fait l'impasse sur le HIP pour économiser risque d'échouer aux tests de certification, ce qui coûte bien plus cher. Les ingénieurs HUANYA associent chaque étape à l'application réelle.
Coûts de contrôle qualité et de certification
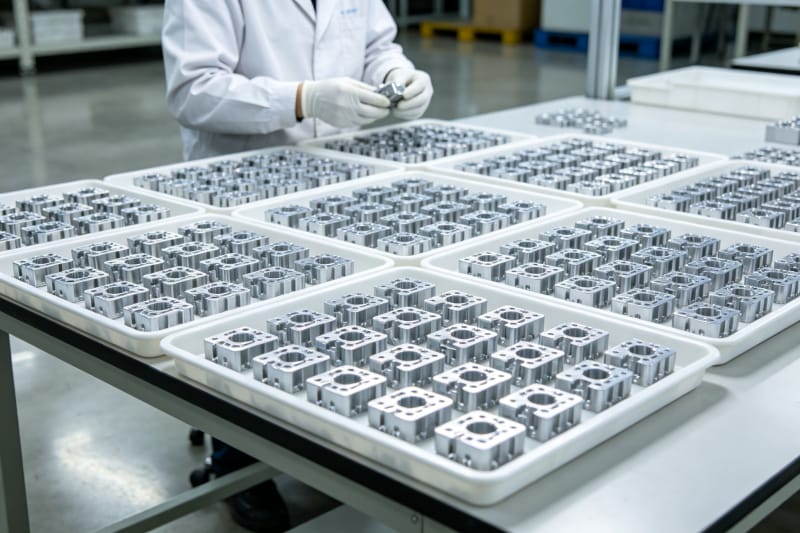
Le contrôle est là où les devis bon marché cachent souvent leurs économies—et leurs risques. L'inspection visuelle de base et les contrôles dimensionnels ponctuels sont inclus dans tout devis sérieux, mais les pièces métalliques fonctionnelles exigent souvent davantage : rapports dimensionnels complets sur machine à mesurer tridimensionnelle (MMT), scan CT pour détecter la porosité interne, essais mécaniques sur éprouvettes, certificats matière (EN 10204 3.1) ou rapports d'inspection première pièce (FAI). Le scan CT d'une pièce complexe coûte 100 à 400 $ ; la traçabilité matière certifiée ajoute la documentation des lots de poudre.
La question clé à poser à tout fournisseur est de savoir quels contrôles sont inclus dans le prix et lesquels sont facturés séparément. Un devis 20% moins cher peut simplement exclure le rapport dimensionnel, vous laissant découvrir les écarts de tolérance à l'assemblage. HUANYA fournit un forfait contrôle standard—visuel, échantillonnage dimensionnel et certificat matière—sur chaque commande, avec MMT, CT et FAI optionnels clairement détaillés. Pour les acheteurs B2B dont les pièces entrent dans des chaînes réglementées, cette transparence est indispensable.
Effet de série la logique du prix unitaire de 1 à 50 pièces
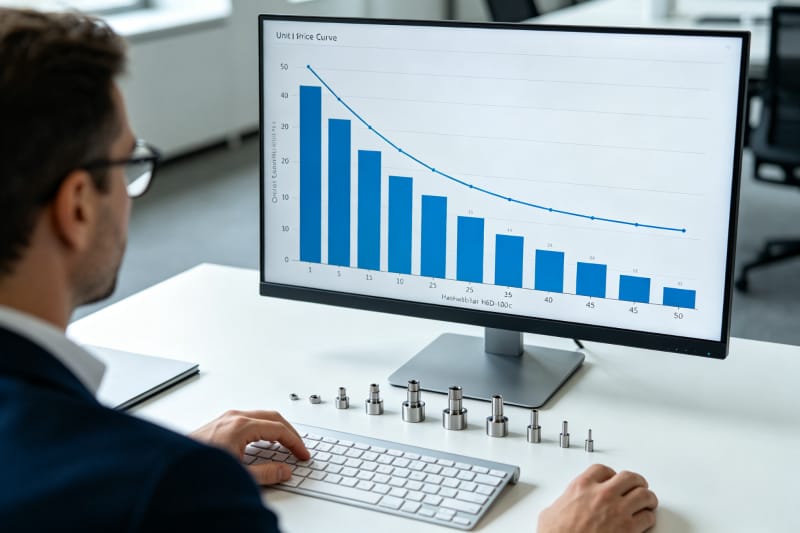
L'impression 3D métallique n'a pas d'outillage dur, donc ses économies de volume diffèrent fondamentalement du moulage par injection ou de la fonderie. De une à dix pièces, le prix unitaire baisse fortement car la préparation de fabrication, le traitement de fichier et les charges de four de traitement thermique sont des coûts fixes partagés ; le remplissage du plateau amplifie cet effet. De dix à cinquante pièces, le prix unitaire continue de baisser mais plus graduellement à mesure que la nidification sature. Au-delà d'environ cinquante à cent pièces d'une petite pièce, la fonderie ou l'usinage CNC depuis barre peuvent devenir moins chers à l'unité—un point de bascule qu'un fournisseur honnête doit signaler.
L'implication pratique pour les achats est que commander un prototype à la fois est le schéma d'achat le plus coûteux. Lorsque le calendrier projet le permet, regrouper les itérations de conception en une seule fabrication, ou combiner plusieurs références dans une même commande, capte la partie la plus raide de la courbe de remise. Lorsque HUANYA prépare un devis par série, nous modélisons plusieurs scénarios de quantité côte à côte afin que les acheteurs voient les points de rupture exacts du prix unitaire—plutôt que de découvrir après trois commandes unitaires qu'une fabrication groupée aurait coûté 40-60% de moins.
Comment obtenir un devis rentable chez HUANYA
Un devis précis et compétitif commence par un dossier complet : fichier STEP ou STL propre, matière visée, quantités, tolérances critiques et surfaces esthétiques, attentes de post-traitement et exigences de certification. Avec ces éléments, HUANYA retourne en quelques heures un devis détaillé d'Impression 3D industrielle—matière, temps machine, post-traitement et contrôle listés séparément, avec des suggestions DfAM pouvant réduire le coût avant production. Vous ne rencontrerez jamais d'instabilité dimensionnelle, de retard de livraison ou de qualité de post-traitement incohérente, chaque suivant une gamme standardisée avec contrôles en cours. Téléversez votre fichier pour voir le coût réel de vos pièces.


Laisser un commentaire