
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Ce que « pas cher » doit vraiment dire quand on commande en ligne
Un service d'impression 3d en ligne vraiment économique ne l'est que lorsque le prix affiché est le prix complet. Pour une équipe produit, l'abordabilité désigne le coût total d'une pièce utilisable : aucun investissement en outillage, aucune quantité minimale, aucune reprise cachée après un premier lot raté. La commande en ligne élimine les frictions de la fabrication traditionnelle puisqu'il suffit de téléverser un fichier, de choisir matière et finition et de valider le devis en quelques minutes, mais l'économie n'est réelle que si les pièces arrivent dans la tolérance et prêtes à assembler dès la première livraison.
Prix bas et coût bas sont deux choses différentes. Un devis à peine moins cher qui livre des pièces déformées avec deux semaines de retard impose une boucle de reconception, une commande express de remplacement et un lancement repoussé, et ces coûts internes effacent largement les quelques euros économisés sur la facture. Un site pour impression 3d qui maintient des prix bas grâce à la discipline de production, au taux d'utilisation des machines, à l'imbrication efficace et à des finitions standardisées transmet de l'efficacité plutôt que du risque : c'est cette économie-là qui protège vraiment un budget de développement.
Comment se construit un devis d'impression 3D en ligne
Comprendre le devis est le premier levier pour le maîtriser. Une commande additive se tarifie principalement à partir de six entrées : volume de matière, niveau de procédé, épaisseur de couche, orientation de fabrication, nombre de pièces partageant une fabrication et post-traitement. Aucune n'est mystérieuse, et chacune peut être influencée avant même le téléversement. Le tableau 1 détaille où va l'argent et le geste qui permet de maîtriser chaque ligne, afin que les services d'impression 3D se lisent comme une décision de conception plutôt que comme un chiffre à accepter tel quel.
Facteur de coût | Comment il agit sur le prix | Bon réflexe acheteur |
Volume de matière | Le prix suit surtout la matière utilisée, pas le volume enveloppe | Évider les pièces massives, retirer le volume inutile |
Niveau de procédé | FDM le plus bas, SLA / SLS / MJF au milieu, métal SLM très au-dessus | Choisir selon la fonction, pas le prestige |
Épaisseur de couche | Les couches fines consomment plus de temps machine | Réserver la finesse aux faces visibles |
Orientation | Une pièce haute allonge la fabrication, les supports ajoutent du travail | Laisser l'usine orienter, indiquer les faces critiques |
Imbrication par lot | Une fabrication partagée répartit le coût fixe de préparation | Regrouper les versions, utiliser les paliers de quantité |
Post-traitement | Peinture, polissage et inserts ajoutent chacun une étape | Ne spécifier une finition que là où c'est utile |
Associer le procédé au budget et à la fonction
La plus grande décision de prix reste le niveau de procédé, et l'ordre est prévisible. Le FDM se situe tout en bas pour les gabarits, équerres et gros boîtiers ; la SLA ajoute le détail fin et les surfaces lisses à un cran au-dessus ; les nylons SLS et MJF occupent le milieu pour les pièces résistantes proches de la série ; la fusion métal sur lit de poudre est tout en haut et doit rester réservée aux pièces qui exigent réellement du métal. Choisir le FDM pour un gabarit interne que personne ne voit, plutôt qu'un procédé résine poli, élimine l'essentiel du coût sans aucune perte fonctionnelle.
Le choix du matériau suit la même logique. Un prototype validé pour sa seule forme n'a pas besoin d'un polymère aéronautique certifié, et une petite série devant résister aux chocs ne doit pas être rétrogradée vers une résine d'affichage cassante pour économiser quelques grammes. Le choix économique est le niveau le plus bas qui satisfait encore l'exigence réelle, et un fournisseur honnête recommande de descendre d'un cran chaque fois que le plan sur-spécifie la pièce.
Les gestes de conception qui réduisent la facture avant l'envoi
La géométrie est le levier que l'acheteur maîtrise le mieux. Les blocs épais et pleins consomment matière et temps machine sans aucun bénéfice d'ingénierie ; évider les sections massives avec des nervures internes et des trous d'écoulement conserve la rigidité tout en réduisant le volume qui fait le prix. Même logique pour le remplissage des pièces fondues par filament : un remplissage structurel clairsemé suffit généralement à un prototype, tandis que le plein se réserve aux zones réellement chargées.
L'orientation et l'imbrication sont les leviers côté usine, et ils ne coûtent rien à l'acheteur dès lors que le fichier laisse de la souplesse. Une pièce disposée pour minimiser hauteur et surface de support s'imprime plus vite, et laisser l'atelier choisir l'orientation au lieu de la verrouiller dans le fichier réduit sensiblement le temps machine. Quand plusieurs versions ou variantes partagent une même fabrication, le coût fixe de préparation se répartit sur chaque pièce imbriquée : regrouper une commande vaut toujours mieux que la distiller pièce par pièce.
La planification des quantités complète le tableau, car le procédé le moins cher change avec la taille du lot. De une à cinq pièces privilégient le FDM ou la SLA sans aucun amortissement ; d'une poignée à quelques dizaines, l'imbrication SLS ou MJF et la coulée sous vide silicone à partir d'un master SLA deviennent plus économiques ; au-delà de quelques centaines, il faut comparer l'additif à l'outillage souple. Le tableau 2 associe chaque taille de commande à la filière qui offre généralement le coût unitaire le plus bas sans engagement d'outillage.
Taille de commande | Souvent le plus économique | Pourquoi |
1–5 pièces | FDM ou SLA | Aucun amortissement, itération la plus rapide |
5–50 pièces | Nylon SLS / MJF, ou master SLA puis coulée silicone | L'imbrication répartit le coût, la coulée duplique un master |
50–500 pièces | Lots MJF / SLS ou séries polyuréthane coulées sous vide | Des pièces répétables sans outillage d'injection |
Métal, petite quantité | SLM puis usinage CNC ciblé | Aucun outillage pour une géométrie métal complexe |
500+ pièces | Comparer injection ou fonderie sous pression | L'outillage commence à se rentabiliser en volume |
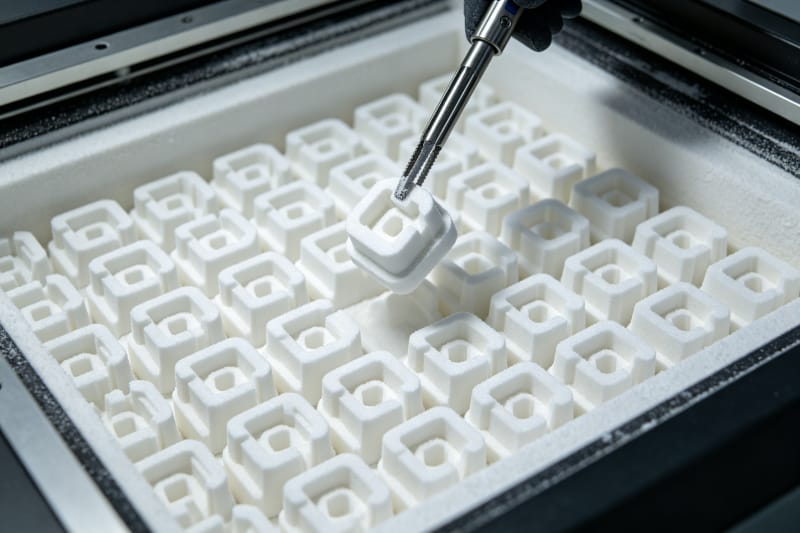
Les coûts cachés qui rendent un devis bon marché coûteux
Certains coûts n'apparaissent jamais sur le devis. Les majorations d'urgence d'une commande tardive, l'expédition express internationale d'une pièce lourde et pleine, et la réimpression après un défaut évitable finissent tous sur le même budget projet. Une pièce massive qui aurait pu être évidée se facture au volume en nylon et au poids à l'expédition : dix minutes de modification de conception suppriment le coût aux deux bouts.
Le coût caché le plus cher reste l'incohérence. Un fournisseur qui livre une première commande parfaite puis une troisième qui dérive oblige à contrôler à réception, trier et recommander, effaçant silencieusement chaque économie. Comparer les prix d'impression 3D sur le seul chiffre affiché récompense précisément ce comportement ; la comparaison doit inclure la capacité de tolérance, la pratique de contrôle et l'archivage fidèle des réassorts.
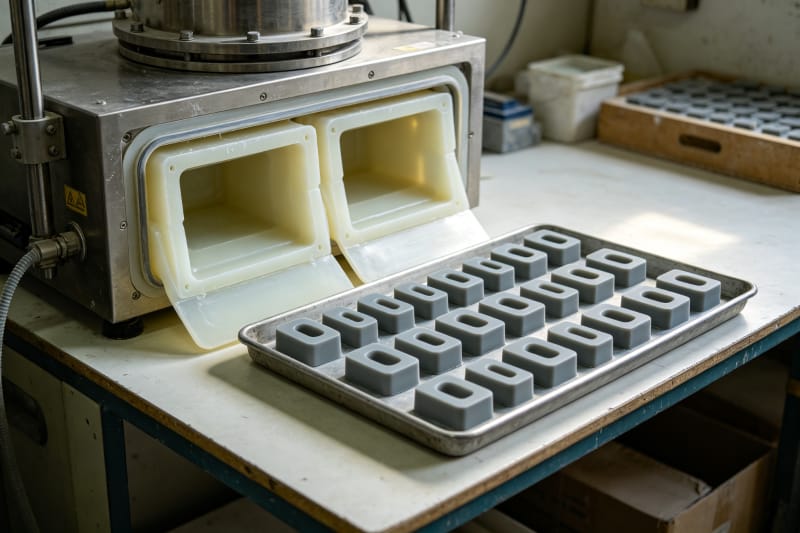
Les garde-fous qualité qui doivent survivre au petit prix
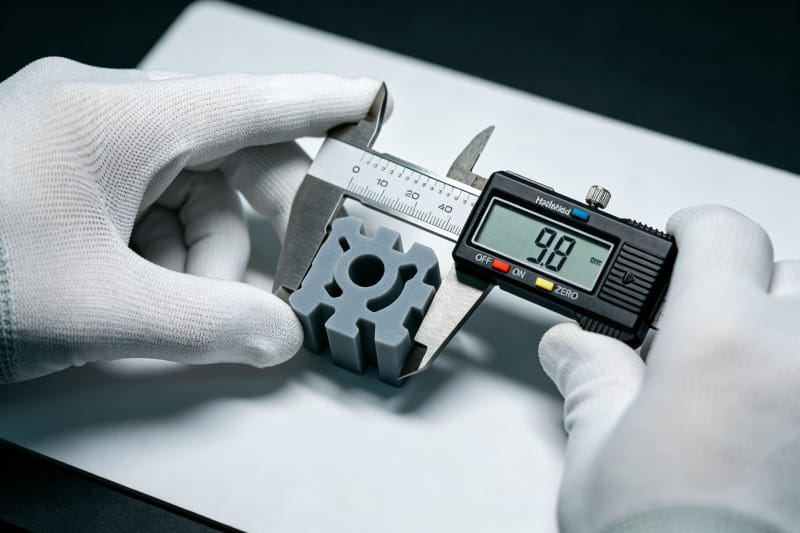
Abordable ne veut pas dire incontrôlé. Une revue de fabricabilité avant impression détecte parois minces, volumes enfermés et trous impossibles tant qu'ils se corrigent gratuitement, et un premier article mesuré face au plan empêche une erreur de se multiplier sur une petite série. Ces étapes prennent des heures, pas des jours, et c'est précisément elles qui maintiennent une précision dimensionnelle stable au lieu d'un « à peu près ».
Les clients de HUANYA ne rencontrent pas de pièces dont les cotes et la précision varient d'un lot à l'autre, car paramètres, orientation et lots matière sont figés et enregistrés pour chaque commande. Une mesure étalonnée au contrôle final signifie que même un prototype à petit budget est vérifié face à son plan avant de quitter l'usine ; le petit prix change le niveau de procédé, jamais le critère d'acceptation.
Délai et répétabilité pour les programmes en petites séries
La vitesse fait partie de l'abordabilité. Un parc de machines industrielles couvrant plusieurs technologies absorbe en parallèle les prototypes en une semaine et les petites séries planifiées, afin qu'une seule machine surchargée ne bloque jamais le planning d'un client. HUANYA confirme une date d'expédition concrète par commande et la tient : les retards de livraison sont l'un des trois échecs le plus souvent signalés avec les services en ligne bon marché, et ils s'évitent par la planification des capacités.
La production en petit volume rime généralement avec commandes répétées : le même boîtier en révision B, la même pièce de rechange chaque trimestre. Archiver ensemble fichier, paramètres, orientation et itinéraire de finition garantit que chaque réassort reproduit la pièce validée, et des instructions de finition standardisées avec échantillons de référence conservent le même aspect à chaque tirage, pour qu'aucune qualité de post-traitement ne varie d'un lot à l'autre.
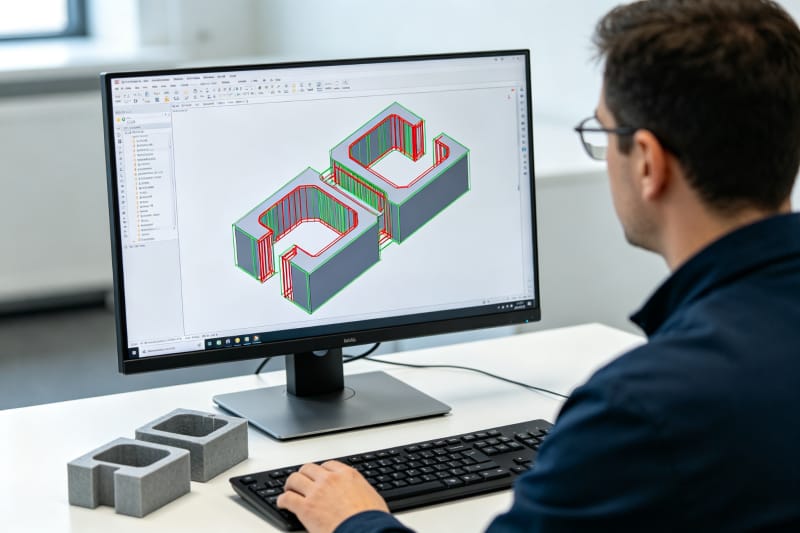
Des pièces abordables, une usine responsable
La valeur d'une impression 3D à la demande et en ligne à petit prix n'est pas le chiffre le plus bas à l'écran, mais le coût total fiable le plus bas : bon niveau de procédé, géométrie optimisée pour la matière, devis transparent, qualité mesurée et réassorts répétables. HUANYA associe une capacité directe d'usine à une revue d'ingénierie pour chaque commande, afin que prototypes sur mesure et petites séries restent abordables sans les trois échecs redoutés : cotes instables, livraison manquée et finition inégale. Téléversez le fichier, indiquez la fonction et la quantité, et recevez un devis transparent ainsi que des pièces qui s'assemblent à l'arrivée, lot après lot.


Laisser un commentaire