
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Ce que signifie l impression 3D sur commande
L impression 3D sur commande ne veut pas dire envoyer un fichier et espérer que la pièce ressemble à peu près. C est confier à un Services d'impression 3D un dessin, un cas de charge et une quantité, et recevoir une pièce fabriquée, finie et contrôlée selon cette spécification exacte. L acheteur garde la conception, le fournisseur garde les machines, et la commande devient une série de production contrôlée plutôt qu une expérience isolée. Pour les équipes B2B qui cherchent une impression 3d en ligne fiable, c est un pont entre un fichier CAD et une pièce utilisable, sans outillage et sans quantités minimales qui n ont de sens qu en moulage par injection.
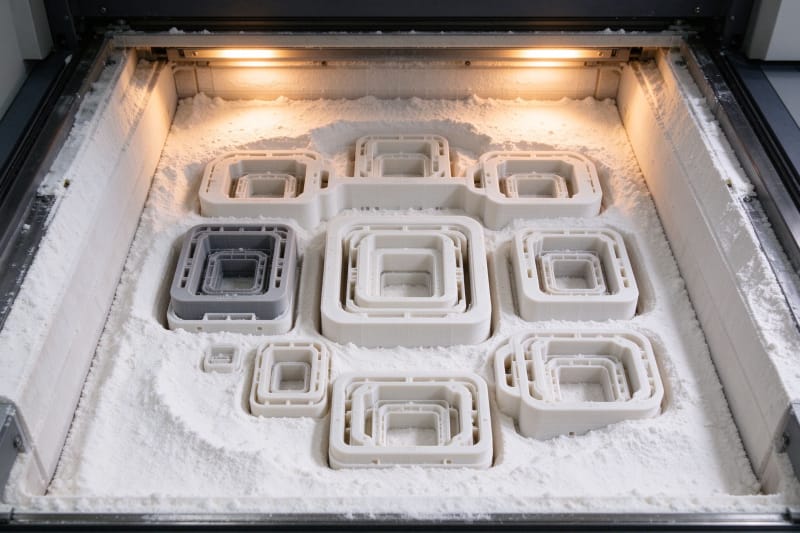
La différence entre une impression loisir et une pièce de production sur commande n est pas la machine, c est le processus autour. Une impression loisir part telle quelle du plateau. Un service d Impression 3D personnalisée sérieux revit la géométrie, choisit le procédé et la matière pour l usage réel, fait des contrôles de première pièce, et enregistre la recette pour que la deuxième commande ressemble à la première. C est pourquoi les acheteurs qui traitent la sur commande comme du prototypage rapide obtiennent un prototype, tandis que ceux qui précisent tolérances, surface et quantité obtiennent une pièce qu ils peuvent monter.
Ce que l acheteur doit préciser avant l envoi
La raison la plus fréquente d une déception sur une pièce sur commande n est pas la machine, c est une commande sous spécifiée. Un fichier seul donne la forme, mais pas comment la pièce est chargée, quelle face doit étancher, quelle cote doit tenir, ni si la pièce vit en intérieur ou en extérieur. Les fournisseurs sérieux demandent ces détails avant de chiffrer, car chaque réponse change le procédé, la matière, l orientation et le prix. Le tableau ci-dessous liste les champs qu un acheteur B2B doit remplir avant d envoyer un fichier, et pourquoi chacun compte.
Champ à préciser | Pourquoi ça change le devis | Action acheteur |
Quantité et plan de réappro | Conditionne l imbrication, le procédé et le prix unitaire | Indiquer premier lot et volume annuel attendu |
Cotes critiques et tolérances | Décide si un usinage secondaire est nécessaire | Marquer les faces de référence et les cotations |
Cas de charge et environnement | Fixe la matière, la résistance UV et chimique | Décrire température, fluides et usage extérieur |
Surface et finition | Brut, grenaillé, peint ou usiné | Nommer les faces visibles et la rugosité |
Certifications ou rapports | Certificats matière, rapports CMM ajoutent temps et coût | Lister les documents à livrer avec les pièces |
Choisir procédé et matière selon l usage
Il n y a pas de meilleur procédé d impression 3D, seulement le bon pour le travail. Le FDM est rapide et bon marché pour les grands modèles de concept et les carters peu sollicités, mais les lignes de couche et l anisotropie en font un mauvais choix pour des faces d étanchéité ou des supports chargés. Les procédés SLA et résine donnent des surfaces lisses et des détails fins, idéaux pour les modèles maîtres, les pièces cosmétiques et les petits conduits, mais les résines techniques doivent être adaptées à la température et aux UV. Le SLS et le MJF en nylon produisent des prototypes fonctionnels et des petites séries avec une bonne résistance isotrope, sans supports et une imbrication facile. La fusion sur lit de poudre métallique concerne les pièces qui doivent porter une charge, résister à la chaleur ou remplacer des composants en alliage usinés, avec un coût et un délai différents.
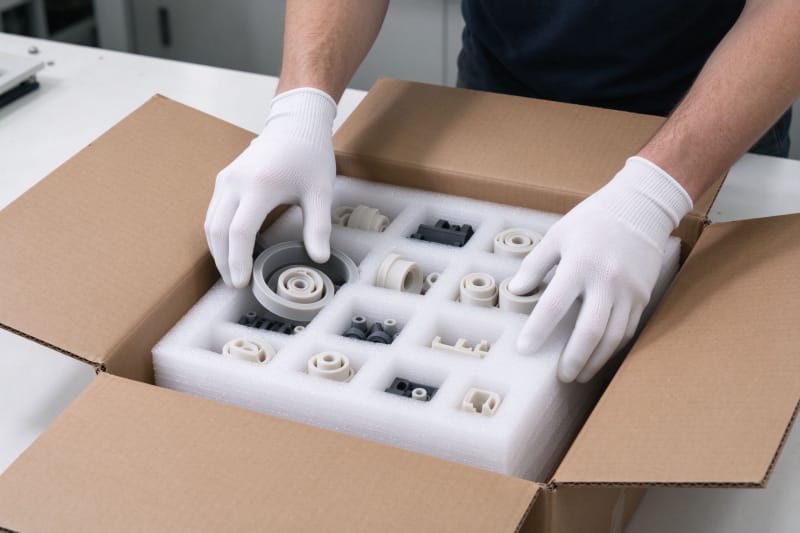
La matière suit l usage, pas la préférence. Un acheteur qui demande la matière la plus forte obtient souvent une pièce trop cassante, trop chère ou trop dure à finir. Un support qui subit des chocs peut avoir besoin d un nylon souple ou d un polymère chargé carbone plutôt que de la résine la plus rigide. Une pièce qui vit au soleil a besoin d une matière stable UV ou d un revêtement. Une pièce au contact alimentaire ou médical a besoin d une matière qualifiée et d un procédé contrôlé, pas seulement d un nom de polymère. Un bon fournisseur recommande en fonction, et explique le compromis plutôt que de vendre la poudre la plus chère.
Conception pour la fabricabilité et le coût
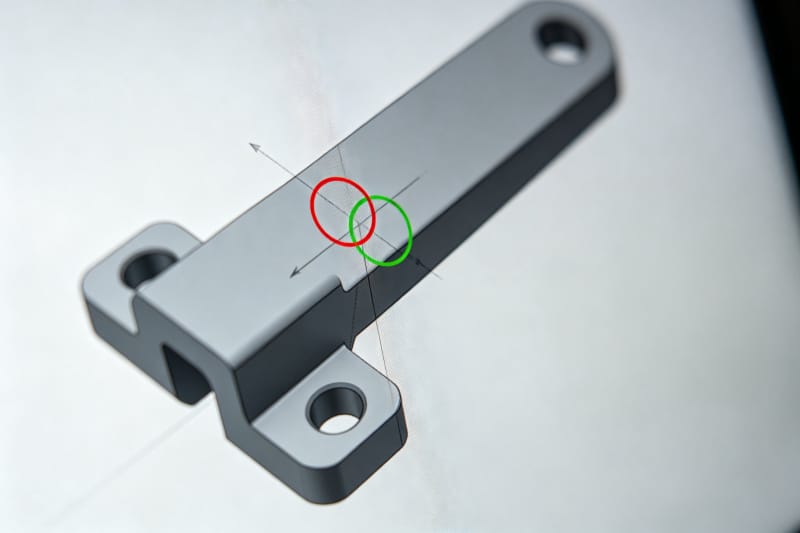
L impression sur commande n est pas de la géométrie gratuite. Chaque procédé a des limites, et les ignorer se voit en marques de supports, parois déformées, résine piégée ou un prix qui surprend l acheteur. La première règle DFM est l épaisseur de paroi, trop fine et la pièce se déforme ou casse, trop épaisse et elle gaspille matière et temps de machine. La deuxième est l orientation, la face qui doit être lisse ne doit pas reposer sur des supports, et la face qui doit être plane doit être imprimée à plat ou usinée après. La troisième est le drainage et l accès, les pièces en résine ont besoin de trous de drainage, les pièces en poudre d un accès pour le dépoudrage, et les canaux internes doivent être accessibles pour nettoyage et contrôle.
Le coût en impression sur commande vient surtout du volume de construction et du temps machine, pas du poids de matière. Une pièce 20 pour cent plus grande peut coûter 50 pour cent de plus parce qu elle occupe plus de surface de plateau et force moins de pièces par série. L évidement, le remplissage en lattice et l imbrication réduisent le coût sans changer la fonction, mais ils doivent être conçus en amont, pas demandés après le devis. Les acheteurs qui partagent le contexte de l assemblage obtiennent de meilleurs conseils DFM, car le fournisseur voit quelles parois sont cosmétiques, quelles sont chargées, et quelles peuvent être allégées.
La plupart des problèmes DFM sont prévisibles avant la première couche. Une paroi trop fine, un trou sous la résolution ou une cavité impossible à vider échouera de la même façon sur toutes les machines, donc un fournisseur sérieux les signale au devis plutôt que de les découvrir sur le plateau. L acheteur qui reçoit une note DFM avec le devis, au lieu d une surprise après expédition, travaille avec un fournisseur qui traite l impression sur commande comme de la production. Le tableau ci dessous liste les problèmes DFM les plus courants envoyés par les acheteurs, et comment ils sont corrigés avant production.
Problème DFM fréquent | Ce qui échoue en production | Correction typique |
Paroi sous le minimum procédé | Déformation, arrachement, impression ratée | Épaissir dans la plage qualifiée ou ajouter des nervures |
Grande face plane non supportée | Gauchissement, décollement, mauvaise planéité | Orienter à plat, ajouter une bordure ou usiner |
Cavité interne étanche | Poudre ou résine piégée, prise de poids | Ajouter des trous de drainage, évider ou lattice |
Trou serré sous résolution procédé | Trou trop grand ou fermé, pas de ajustement | Imprimer sous côte et aléser, ou tarauder après |
Face critique côté supports | Marques de supports, surface rugueuse, reprise | Réorienter la pièce ou prévoir une finition CNC |
Contrôles qualité qu un atelier sur commande doit mener
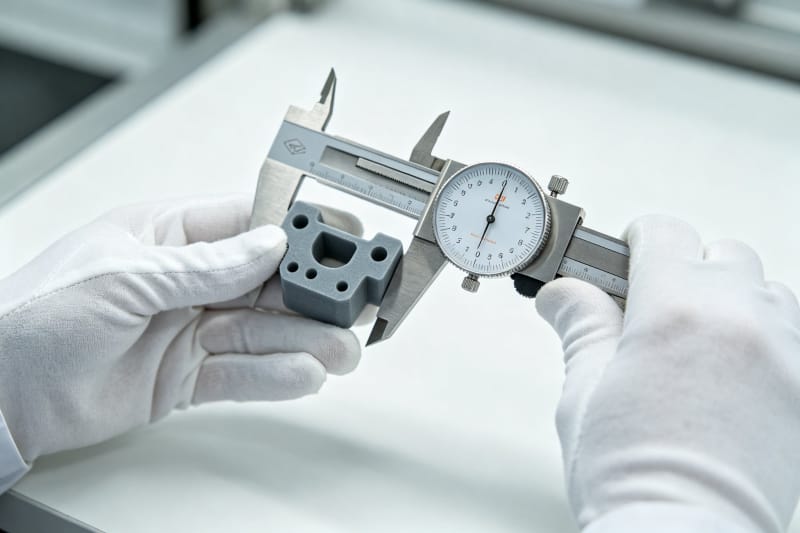
Une pièce sur commande ne vaut que par les contrôles entre impression et expédition. Un atelier sérieux fait des contrôles matière à réception, des contrôles dimensionnels de première pièce, et enregistre les paramètres par construction. Pour les pièces fonctionnelles, il peut mener des essais de densité, des éprouvettes ou un contrôle CMM sur les cotes critiques. Pour les pièces cosmétiques, il contrôle la finition de surface, la couleur et le retrait des supports. L acheteur doit savoir quels contrôles sont standard et lesquels sont facturés, car un devis qui omet l inspection paraît moins cher jusqu à l arrivée du premier mauvais lot.
C est ici que HUANYA garde hors de la boîte les trois choses que les acheteurs B2B détestent le plus. D abord, la constance dimensionnelle entre lots, la sixième pièce ressemble à la première parce que procédé, lot de matière et itinéraire de contrôle sont verrouillés, pas réinventés à chaque série. Ensuite, la ponctualité, les constructions sont planifiées selon la disponibilité réelle des machines, donc la date promise est un plan, pas un espoir. Enfin, la finition constante, grenaillage, retrait supports et finition suivent un itinéraire écrit unique, afin que la qualité de surface ne dérive pas entre commandes. Les ateliers bon marché vendent l imprimante, HUANYA vend l itinéraire qualifié autour.
Délais et réappro en petite série
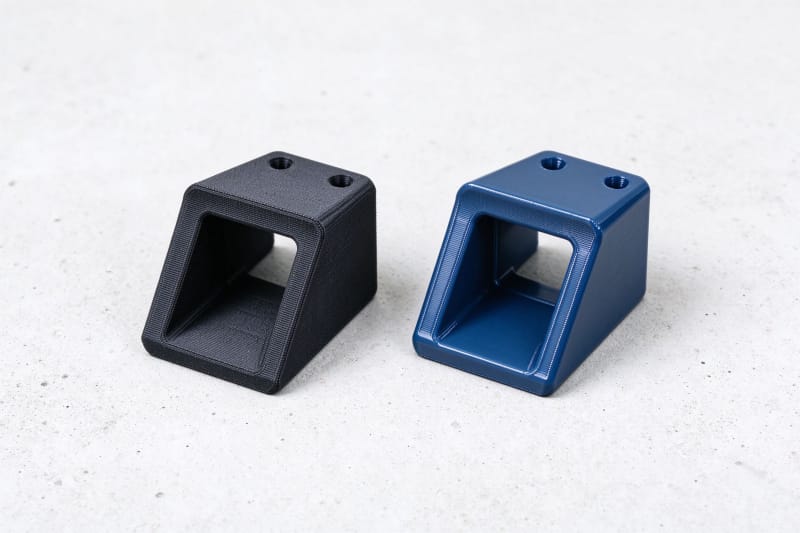
L impression sur commande brille dans la fourchette de une à cinq cents pièces, là où l outillage est trop cher et l usinage trop lent. Le délai dépend du procédé, de la quantité et de la post finition, pas d un seul chiffre sur un site web. Un petit modèle conceptuel FDM peut partir en quelques jours, une pièce métallique avec traitement thermique et CMM prend des semaines, et une série cosmétique peinte demande du temps de séchage et de contrôle. Les acheteurs qui anticipent obtiennent de meilleurs prix et de la priorité, car le fournisseur peut imbriquer les pièces et regrouper les séries. Les acheteurs qui commandent à la dernière minute paient pour la gestion urgente, pas pour de meilleures pièces.
Les réappro sont là où l impression sur commande prouve sa valeur. La première commande prouve la conception, la seconde commande prouve le fournisseur. Un acheteur qui revient six mois plus tard devrait recevoir une pièce qui correspond à la première en cote, surface et résistance, parce que le fournisseur garde le fichier approuvé, les paramètres et la post finition, et relance la même recette. HUANYA examine chaque réappro pour une meilleure imbrication sans changer la géométrie, et signale à l acheteur quand un petit changement de conception baisserait le coût sans toucher la fonction. Le lot de matière est enregistré, le procédé est tracé, et l acheteur n est jamais surpris par une pièce qui ressemble à la première mais ne rentre pas.
Transparence tarifaire et coûts cachés
Un devis sur commande doit être lisible, pas mystérieux. Le prix unitaire se construit à partir de la matière, du temps machine, de la post finition, du contrôle et des frais généraux, et un fournisseur transparent liste ce qui est inclus et ce qui est en supplément. Les coûts cachés les plus fréquents sont la gestion urgente, l emballage spécial, les certificats matière, les rapports CMM et les reprises après première pièce. Un devis qui paraît bon marché omet souvent l un de ces postes, et l acheteur paie plus tard. Un devis qui liste tout paraît plus élevé au début, mais c est le vrai coût d une pièce qui rentre et qui dure.
Les acheteurs doivent comparer les devis sur le même itinéraire, pas sur le même chiffre. Deux fournisseurs qui chiffrent le même fichier peuvent proposer des prix très différents parce que l un inclut le grenaillage et l autre livre brut, l un fait du CMM et l autre contrôle à l œil, l un utilise de la matière certifiée et l autre du stock ouvert. La bonne comparaison est alliage ou polymère, procédé, post finition, contrôle et délai, côte à côte. Une fois les itinéraires identiques, la comparaison de prix est loyale, et l itinéraire qualifié le moins cher gagne généralement.
Commander chez HUANYA
Sur un site pour impression 3d comme HUANYA, envoyez votre fichier STEP ou IGES, indiquez la quantité, les cotes critiques, le cas de charge et la finition, et recevez un devis qui liste procédé, matière, post finition et contrôle au lieu d un seul chiffre nu. Comparez le sur le même itinéraire, et le bon partenaire de sur commande devient généralement clair dès la première lecture.


Laisser un commentaire