
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Ce qu’un ERP fait réellement dans une usine d’impression 3D
Se demander si une Usine d’impression 3D a besoin d’un ERP revient en réalité à se demander comment commandes, machines, matières et enregistrements qualité sont reliés. Un noyau ERP, généralement associé à un MES en atelier, transforme chaque commande en une fiche unique : révision du fichier CAO, prix et délai chiffrés, procédé et matière retenus, créneau machine, gamme de post-traitement, résultats de contrôle et expédition. Au lieu de ressaisir la même information entre devis, fils de discussion et notes machines, elle est saisie une fois puis réutilisée partout.
Dans un atelier additif, cela compte plus qu’ailleurs, car chaque commande est en pratique un nouveau produit. Des fichiers, matières, réglages de couche, orientations et finitions différents traversent les mêmes machines chaque jour. Sans système partagé, l’atelier dépend de mémoires individuelles ; avec lui, chaque étape hérite des données décidées au devis, et ce que le client a validé est exactement ce qui arrive en machine.
Quand tableurs et fils de discussion ne suivent plus
Une petite Entreprise d’impression 3D peut tenir quelque temps avec des tableurs, mais les limites apparaissent dès que des dizaines de commandes actives se partagent un parc de machines : une version de fichier chiffrée dans un courriel diffère de celle envoyée en production, deux tâches sont promises sur la même machine le même jour, un lot matière devient intraçable après livraison, ou une étape de polissage est oubliée parce qu’elle ne vivait que dans la mémoire d’un opérateur. Le tableau 1 liste les signaux d’alerte qu’un acheteur peut réellement vérifier auprès d’un fournisseur.
Signal d’alerte | Sans système intégré | Ce qu’un ERP impose |
Même fichier chiffré deux fois à des prix différents | Versions dispersées entre boîtes mail et tableurs | Un devis maître lié à la révision CAO exacte |
Personne ne sait quelle machine est libre | Les planificateurs traversent l’atelier ou interrogent les opérateurs | Calendrier de capacité vivant avec créneaux réservés |
Lot matière inconnu après expédition | Bobines, flacons et bidons non liés aux commandes | Numéro de lot rattaché à chaque ordre de fabrication |
Une étape de post-traitement sautée | Gamme gardée en mémoire | Check-list de gamme obligatoire avant clôture |
Contrôles sur papier volant | Documents perdus, classés en retard ou introuvables | Enregistrement de contrôle numérique lié à la pièce |
La récommande diffère du premier lot | Les paramètres n’ont jamais été archivés | Dossier de production stocké et réutilisé automatiquement |
Devis et commandes sans erreurs de ressaisie
Le premier bénéfice apparaît avant même la production. Quand des Services d’impression 3D fonctionnent sur un système intégré, le modèle chargé, sa révision, le procédé et la matière choisis, les retours DFM et le prix chiffré restent dans une seule fiche, du premier contact à la facture. Personne ne ressaisit dimensions ou quantités dans un second tableur, ce qui élimine la famille d’erreurs où une commande de 20 pièces en devient 10 en atelier, ou où une matière chiffrée est remplacée en silence par une nuance voisine.
La fiche de devis fixe aussi les hypothèses explicitement : délai standard ou accéléré, surfaces esthétiques, cotes critiques, présence d’inserts, de filetages ou de peinture. À la validation client, ces hypothèses deviennent l’ordre de fabrication sans traduction, de sorte que la promesse commerciale et l’instruction de production ne forment qu’un seul document, pas deux interprétations.
Planifier machines, matières et post-traitement dans un seul plan
La capacité d’impression 3D est plus difficile à planifier qu’elle n’en a l’air. Un même plateau peut contenir de nombreuses pièces imbriquées, les procédés ont des temps de cycle différents, et une pièce SLA demande encore lavage et post-polymérisation après la machine. Un ERP doté d’un MES traite le temps machine, le temps de cuisson, le temps opérateur et les postes de finition comme des ressources finies et partagées, puis les réserve ensemble : une tâche ne peut être marquée « imprimée » alors que la chambre de cuisson est réservée à un autre client.
Les matières sont planifiées sur le même écran. Le système vérifie le stock du filament, de la résine ou de la poudre exacts, réserve la quantité nécessaire sur l’ordre et signale péremption ou rupture avant le lancement, au lieu de découvrir une bobine manquante la veille de l’expédition. Ce simple contrôle évite les retours silencieux d’une tâche mise en attente faute de matière réservée.
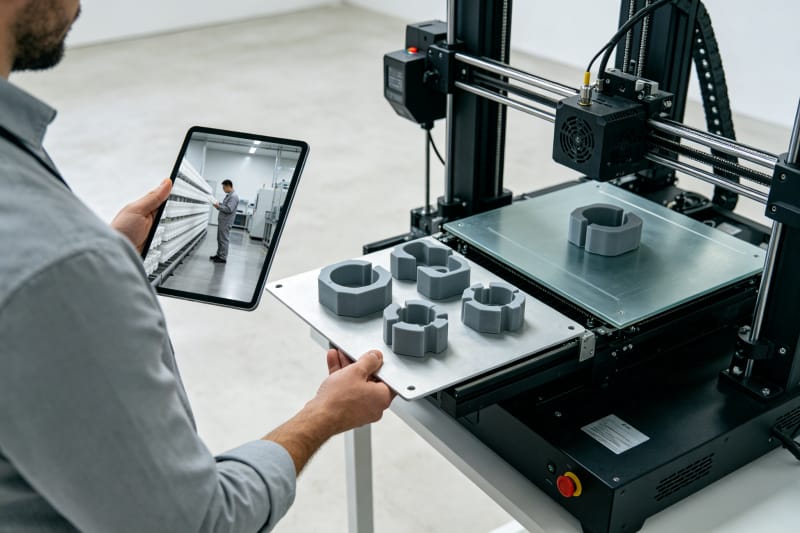
Le tableau 2 associe chaque module clé à ce qu’il pilote réellement en atelier et à ce que l’acheteur en ressent.
Module | Ce qu’il pilote en atelier | Ce que l’acheteur voit |
CRM et chiffrage | Fiche client, révision CAO, versions de devis, notes DFM | Devis cohérent et un interlocuteur responsable |
Planning / MES | Créneaux machines, plateaux, imbrication, ordres de fabrication | Un délai réaliste et confirmé |
Stock et lots matière | Lots de bobines, résines et poudres, stock, péremption | La bonne matière certifiée, jamais remplacée en silence |
Management qualité | Données de contrôle première pièce et en cours | Cotes critiques mesurées avant expédition |
Gamme de post-traitement | Sablage, polissage, peinture, cuisson, responsables | La même recette de finition à chaque lot |
Expédition et logistique | Emballage, réservation transport, suivi | Temps de production et de transport chiffrés à part |
Archive des données maîtresses | Procédé, orientation, paramètres, recette de finition | Récommandes identiques et traçables |
La traçabilité qui protège la précision dimensionnelle
Pour les pièces fonctionnelles, c’est dans le module qualité de l’ERP que se gagne la régularité dimensionnelle. Chaque ordre porte son lot matière, sa machine, son orientation de construction, son profil de paramètres et son enregistrement de contrôle ; quand un alésage critique ou une portée est mesuré, le résultat est stocké avec la commande plutôt que dans le carnet d’un technicien. Si un client demande un jour pourquoi une pièce se comporte ainsi, l’usine peut retracer le lot matière et les réglages exacts qui l’ont produite, au lieu de deviner.
C’est la réponse structurelle à la peur des cotes instables d’un lot à l’autre. Chez HUANYA, la taille ou la précision d’une pièce qui varie d’une commande à l’autre n’arrive simplement pas : calibration des machines à calendrier fixe, lots matière suivis dans le système, cotes critiques mesurées et enregistrées avant tout scellage de carton. L’ERP ne contrôle pas les pièces à lui seul, mais il rend impossible d’oublier ou de perdre ce contrôle.
Un post-traitement identique à chaque lot
L’essentiel de la « qualité d’impression 3D » perçue se joue après la machine : retrait des supports, sablage, ponçage, cuisson, peinture et assemblage. Un ERP stocke la gamme de finition comme une séquence maîtrisée, avec responsables nommés et paramètres enregistrés — durée de cuisson, séquence de grains, épaisseur de revêtement, recette couleur — pour qu’une même pièce fabriquée trois mois plus tard suive la gamme identique, et non celle du hasard des opérateurs.
La variation de finition entre lots est l’un des trois problèmes que les clients HUANYA ne rencontrent jamais. Comme la check-list de gamme ne peut se clore qu’une fois chaque étape confirmée dans le système, un maître SLA et ses récommandes sortent identiques à l’œil, et les pièces FDM ou nylon gardent la même rugosité cette semaine comme au prochain trimestre. Ce qui avait été validé sur la première pièce devient une norme réutilisable et imposée.
Délais, expédition et fiabilité des récommandes
Un ERP connecté sépare le temps de production du temps de transport et planifie sur la capacité réelle, seule façon honnête de promettre une date. À la confirmation, le créneau machine, le créneau de finition et le temps d’emballage sont réservés aussitôt ; le transport est réservé sur la date réelle d’enlèvement. Les files silencieuses, les étapes oubliées et la sous-traitance de dernière minute ne peuvent donc repousser une livraison sans que personne ne voie rien : le planificateur voit le conflit à l’écran avant que le client ne le subisse.
Les récommandes sont l’étape où le système cumule sa valeur. Comme le dossier complet — procédé, orientation, nuance matière, paramètres, recette de finition et résultats de contrôle — est archivé chez le client, une récommande repart du maître validé au lieu d’être réétudiée. Les équipes peuvent réviser une conception ou changer de procédé entre versions en gardant toute la traçabilité, sans avoir à requalifier l’usine à chaque achat.
HUANYA fonctionne sur cette discipline
Alors, une usine d’impression 3D a-t-elle besoin d’un ERP ? Dès qu’elle sert des clients B2B avec des cotes critiques, des lots répétés et une livraison mondiale, la réponse honnête est oui : bien mené, le système reste invisible pour l’acheteur mais se lit dans chaque commande à l’heure et conforme. HUANYA pilote ses devis, plannings, traçabilité des lots, contrôles et finitions sur cette discipline connectée, et l’Impression 3D à la demande qui en résulte vous apporte des devis vérifiés par un ingénieur, des pièces mesurées, des finitions reproductibles et des délais confirmés, plutôt que des promesses tenues par des tableurs.


Laisser un commentaire