
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Ce que signifie vraiment le prototypage rapide
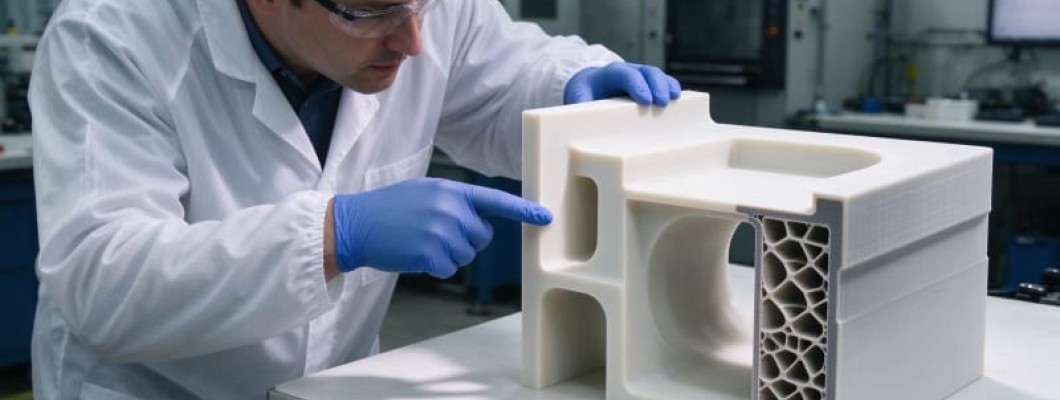
Le prototypage rapide n est pas imprimer une forme et l appeler un produit. C est l étape contrôlée entre un fichier CAD et une pièce testable, où un Services d'impression 3D qualifié fabrique, finit et contrôle une pièce selon les questions exactes que l équipe de conception doit résoudre. Un prototype existe pour valider l assemblage, la forme, la fonction ou la réaction du marché avant que l argent ne soit dépensé en outillage. Pour les équipes produit B2B, cela signifie comprimer des mois d itération de conception en jours, sans s engager dans des outils de moulage par injection ou des montages CNC qui figent la géométrie trop tôt.
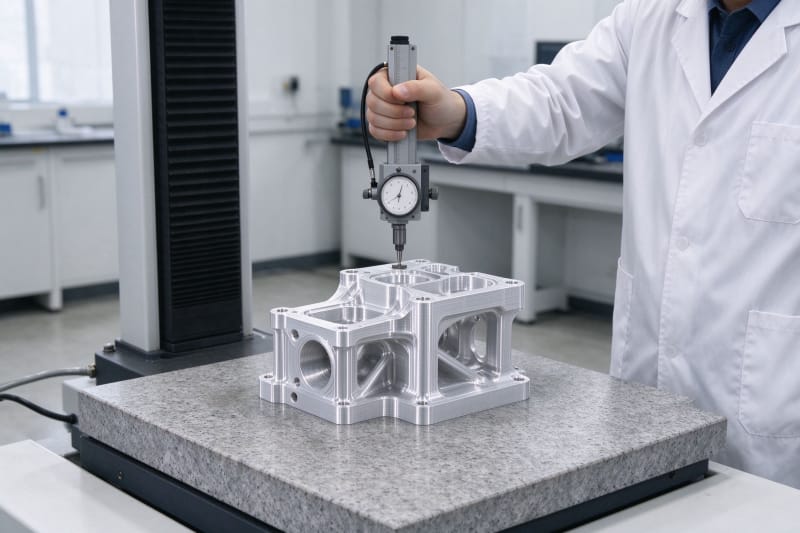
La différence entre une impression loisir et un prototype sérieux n est pas la machine, c est le processus autour. Une impression loisir part telle quelle du plateau. Un site pour impression 3d et un service d Impression 3D personnalisée sérieux revit la géométrie, choisit le procédé et la matière pour le test réel, fait des contrôles de première pièce, et enregistre la recette pour que l itération suivante s appuie sur la précédente. C est pourquoi les équipes qui traitent le prototypage rapide comme un exercice jetable obtiennent généralement une pièce jetable, tandis que celles qui précisent tolérances, cas de charge et conditions de test obtiennent un prototype qui leur apprend quelque chose d utile.
Ce qu il faut préciser avant de demander un prototype
La raison la plus fréquente d une déception sur un prototype n est pas la machine, c est une demande sous spécifiée. Un fichier seul donne la forme, mais pas ce que le prototype doit prouver, quelle cote doit tenir, comment il est chargé, ni s il a besoin d une surface cosmétique ou fonctionnelle. Les fournisseurs sérieux demandent ces détails avant de chiffrer, car chaque réponse change le procédé, la matière, l orientation et le prix. Le tableau ci dessous liste les champs qu un acheteur B2B doit remplir avant d envoyer un fichier, et pourquoi chacun compte.
Champ à préciser | Pourquoi cela change le devis | Action acheteur |
Objectif du prototype et test | Contrôle d assemblage, charge fonctionnelle, revue cosmétique ou démo marché | Indiquer ce que la pièce doit prouver |
Cotes critiques et tolérances | Décide si une reprise CNC est nécessaire | Marquer les faces de référence et les cotations |
Cas de charge et environnement | Définit la matière, la température et la résistance chimique | Décrire les efforts, fluides et usage extérieur |
Surface et finition | Brut, sablé, peint ou usiné | Nommer les faces visibles et la rugosité requise |
Quantité et plan d itération | Dirige l imbrication, le choix du procédé et le prix unitaire | Indiquer le premier lot et le nombre de révisions attendu |
Choisir le bon procédé pour votre prototype
Il n existe pas de meilleur procédé de prototypage, seulement le bon pour la question posée. Le FDM est rapide et bon marché pour les grands modèles conceptuels et les carters peu sollicités, mais les lignes de couche et l anisotropie en font un mauvais choix pour les faces d étanchéité ou les supports chargés. L impression 3d en ligne par résine donne des surfaces lisses et des détails fins, idéale pour les modèles maîtres, les pièces cosmétiques et les petits conduits, mais les résines techniques doivent être adaptées à la température et aux UV. Le SLS et le MJF en nylon produisent des prototypes fonctionnels avec une bonne résistance isotrope, sans supports et une imbrication facile. La fusion sur lit de poudre métallique concerne les prototypes qui doivent supporter une charge, résister à la chaleur ou remplacer des composants en alliage usiné, et elle entraîne un coût et un délai différents.
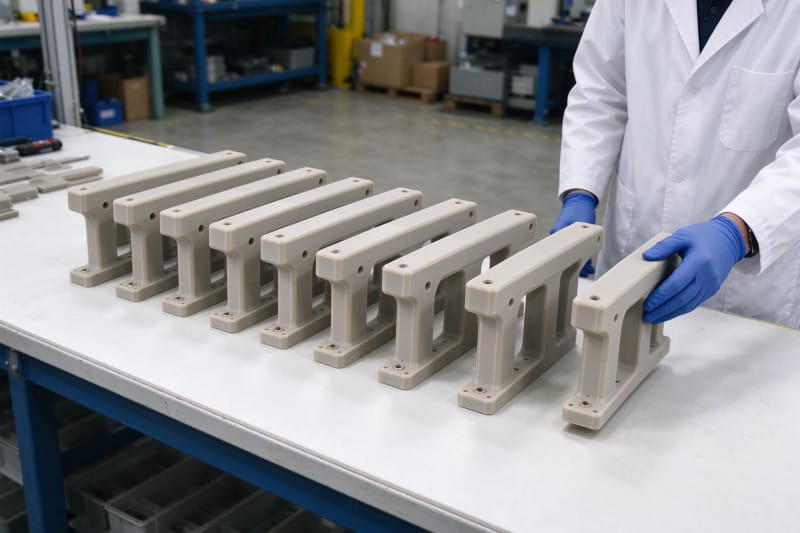
La matière suit le test, pas la préférence. Un acheteur qui demande la matière la plus forte obtient généralement une pièce trop cassante, trop chère ou trop difficile à finir. Un support qui subit des chocs peut nécessiter un nylon résistant ou un polymère chargé de carbone plutôt que la résine la plus rigide. Une pièce qui vit au soleil nécessite une matière stable aux UV ou un revêtement. Une pièce qui doit être au contact alimentaire ou médical nécessite une matière qualifiée et un procédé contrôlé, pas seulement un nom de polymère. Un bon fournisseur recommande en fonction de l usage, et explique le compromis plutôt que de vendre la poudre la plus chère.
Conception pour la vitesse et le coût de prototypage
Le prototypage n est pas de la géométrie gratuite. Chaque procédé a des limites, et les ignorer se manifeste par des marques de supports, des parois déformées, de la résine piégée ou un prix qui surprend l acheteur. La première règle DFM est l épaisseur de paroi : trop fine et la pièce se déforme ou casse, trop épaisse et elle gaspille de la matière et du temps de construction. La deuxième est l orientation : la face qui doit être lisse ne doit pas reposer sur des supports, et la face qui doit être plane doit être imprimée à plat ou usinée après. La troisième est le drainage et l accès : les pièces en résine ont besoin de trous de drainage, les pièces en poudre ont besoin d un accès pour le dépoudrage, et les canaux internes doivent être accessibles pour le nettoyage et l inspection.
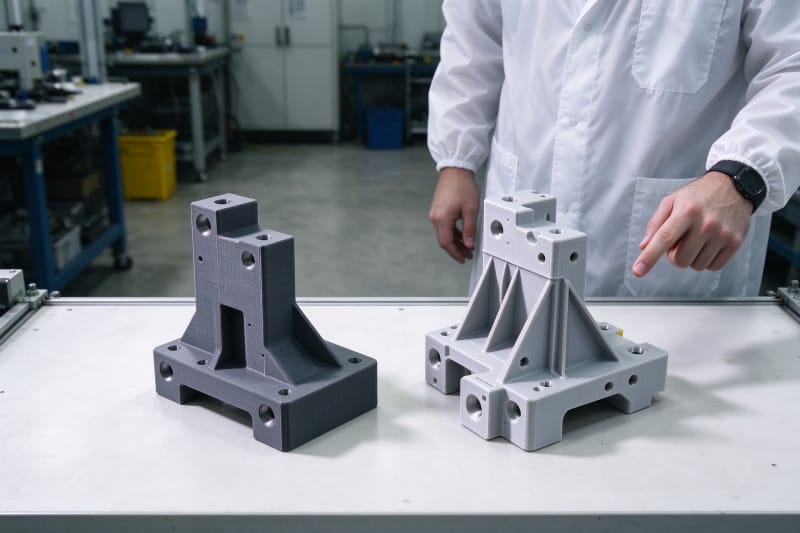
Le coût en prototypage vient surtout du volume de construction et du temps machine, pas du poids de matière. Une pièce 20 pour cent plus grande peut coûter 50 pour cent de plus parce qu elle occupe plus de surface de plateau et force moins de pièces par série. L évidement, le remplissage en lattice et l imbrication réduisent le coût sans changer la fonction, mais ils doivent être conçus en amont, pas demandés après le devis. Les acheteurs qui partagent le contexte de l assemblage obtiennent de meilleurs conseils DFM, car le fournisseur voit quelles parois sont cosmétiques, quelles sont chargées, et quelles peuvent être allégées.
La plupart des problèmes de prototypage sont prévisibles avant la première couche. Une paroi trop fine, un trou sous la résolution ou une cavité impossible à vider échouera de la même façon sur toutes les machines, donc un fournisseur sérieux les signale au devis plutôt que de les découvrir sur le plateau. L acheteur qui reçoit une note DFM avec le devis, au lieu d une surprise après expédition, travaille avec un fournisseur qui traite le prototypage comme une étape d ingénierie contrôlée. Le tableau ci dessous liste les problèmes DFM les plus courants envoyés par les acheteurs, et comment ils sont corrigés avant production.
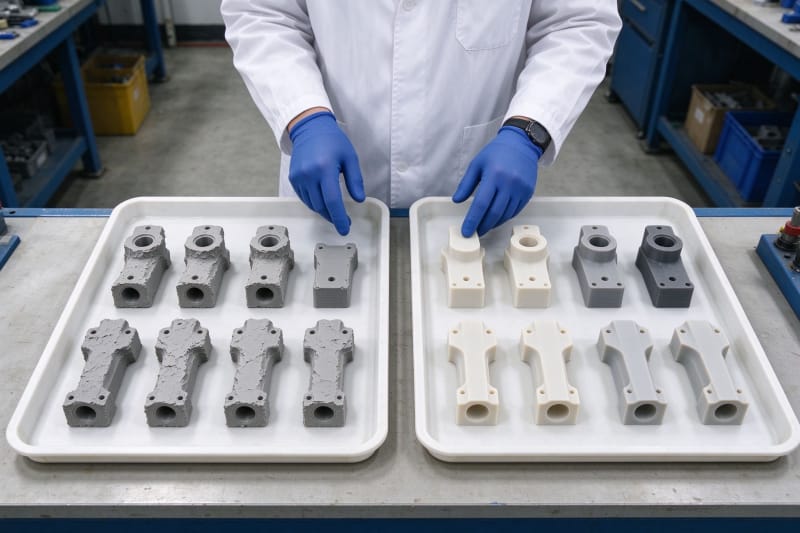
Problème DFM courant | Ce qui se passe en production | Correction typique |
Paroi sous le minimum du procédé | Déformation, casse, impression ratée | Épaissir dans la plage qualifiée ou ajouter des nervures |
Grande face plane sans support | Gauchissement, décollement de couches, planéité médiocre | Orienter à plat, ajouter une bordure ou usiner la face |
Cavité interne étanche | Poudre ou résine piégée, prise de poids | Ajouter des trous de drainage, évider ou remplir en lattice |
Trou serré sous la résolution du procédé | Trou surdimensionné ou fermé, pas d ajustement | Imprimer sous dimension et aléser, ou tarauder après |
Face critique du côté supports | Marques de supports, surface rugueuse, reprise | Réorienter la pièce ou prévoir une finition CNC |
Contrôles qualité pour la production de prototypes
Un prototype ne vaut que par les contrôles entre l impression et l expédition. Un atelier sérieux effectue des contrôles de matière à réception, des contrôles dimensionnels de première pièce, et enregistre les paramètres par construction. Pour les pièces fonctionnelles, il peut effectuer des tests de densité, des tests sur éprouvettes ou un contrôle CMM sur les cotes critiques. Pour les pièces cosmétiques, il contrôle la finition de surface, la couleur et le retrait des supports. L acheteur doit savoir quels contrôles sont standard et lesquels sont facturés, car un devis qui omet l inspection paraît moins cher jusqu à ce que le premier mauvais lot arrive.
C est ici que HUANYA tient à l écart les trois choses que les acheteurs B2B détestent le plus. Premièrement, la stabilité dimensionnelle entre itérations : la deuxième révision correspond à la première sur les cotes critiques car le procédé, le lot de matière et le parcours d inspection sont verrouillés, pas réinventés à chaque fois. Deuxièmement, le respect des délais : les constructions sont planifiées selon la disponibilité réelle des machines, donc la date promise est un plan, pas un espoir. Troisièmement, la cohérence du post traitement : le sablage, le retrait des supports et la finition suivent un parcours écrit, donc la qualité de surface ne dérive pas entre les itérations. Les ateliers bon marché vendent l imprimante, HUANYA vend le parcours qualifié autour.
Du prototype à la petite série
Un prototype prouve la conception, mais la vraie valeur arrive lorsque la conception est prête à passer en petite série. La transition n est pas automatique : une pièce qui s imprime bien à l unité peut nécessiter une refonte pour l imbrication, pour des propriétés de matière constantes, ou pour un post traitement qui passe à l échelle. Les acheteurs qui prévoient la production dès le premier prototype obtiennent de meilleurs conseils, car le fournisseur peut signaler la géométrie qui deviendra chère à cinquante unités plutôt qu à cinq. L objectif n est pas d imprimer la même pièce pour toujours, c est d utiliser chaque prototype pour éliminer des risques avant l engagement suivant.
Les renouvellements de commande sont là où le prototypage prouve sa valeur. La première commande prouve la conception, la deuxième prouve le fournisseur. Un acheteur qui revient deux semaines plus tard avec un fichier révisé doit recevoir une pièce qui s appuie sur la première, avec la même base de qualité et un enregistrement clair de ce qui a changé. HUANYA examine chaque révision pour une meilleure imbrication sans changer la géométrie approuvée, et indique à l acheteur quand un petit changement de conception réduirait le coût sans toucher à la fonction. Le lot de matière est enregistré, le procédé est documenté, et l acheteur n est jamais surpris par une pièce qui semble identique mais ne s assemble pas.
Transparence tarifaire et coûts cachés
Un devis de prototype doit être lisible, pas mystérieux. Le prix unitaire se compose de la matière, du temps machine, du post traitement, de l inspection et des frais généraux, et un fournisseur transparent liste ce qui est inclus et ce qui est en supplément. Les coûts cachés les plus courants sont la gestion urgente, l emballage spécial, les certificats de matière, les rapports CMM et les reprises après première pièce. Un devis qui paraît bon marché omet souvent l un d entre eux, et l acheteur paie plus tard. Un devis qui liste tout paraît plus élevé au début, mais c est le coût réel d une pièce qui s assemble et dure.
Les acheteurs doivent comparer les devis sur le même parcours, pas sur le même chiffre. Deux fournisseurs qui chiffrent le même fichier peuvent produire des prix très différents car l un inclut le sablage et l autre expédie brut, l un fait du CMM et l autre contrôle à l œil, l un utilise de la matière certifiée et l autre du stock libre. La bonne comparaison est l alliage ou le polymère, le procédé, le post traitement, l inspection et le délai, côte à côte. Une fois que les parcours correspondent, la comparaison de prix est loyale, et le parcours qualifié le moins cher gagne généralement.
Prototyper chez HUANYA
Envoyez votre fichier STEP ou IGES à HUANYA, indiquez l objectif du prototype, les cotes critiques, le cas de charge et la finition, et recevez un devis qui liste procédé, matière, post traitement et contrôle au lieu d un seul chiffre nu. Comparez le sur le même itinéraire, et le bon partenaire de prototypage rapide devient généralement clair dès la première lecture.


Laisser un commentaire