
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
28 août
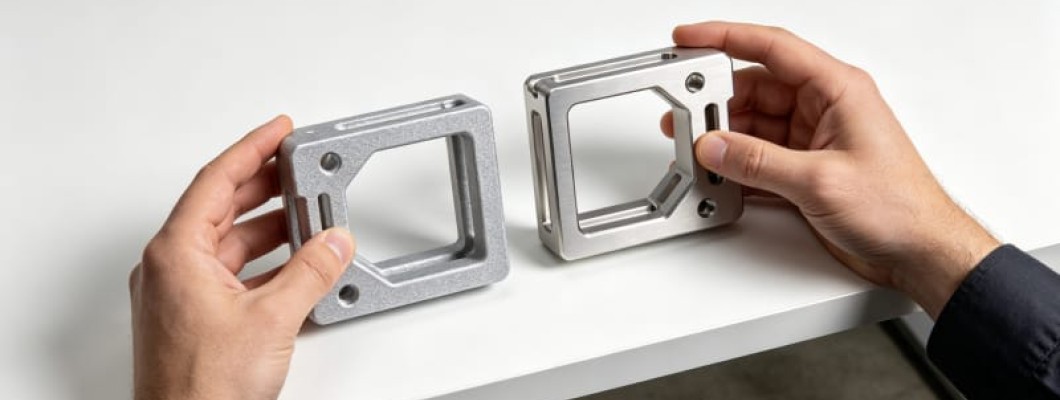
Pourquoi le choix n'est pas une simple alternative
Face à un besoin de prototype fonctionnel métallique, la question la plus fréquente est : impression 3D ou usinage CNC ? Cette question suppose à tort que les deux procédés sont mutuellement exclusifs. En réalité, la fabrication additive métallique (SLM/DMLS) et le fraisage CNC suivent des courbes économiques fondamentalement différentes en liberté de conception, utilisation matière, délai et coût unitaire. Choisir le mauvais procédé gaspille le budget et peut produire un prototype incapable de valider l'intention de conception. Chez HUANYA, nous exploitons les deux lignes et recommandons la combinaison optimale selon la géométrie, les exigences fonctionnelles et la taille du lot.
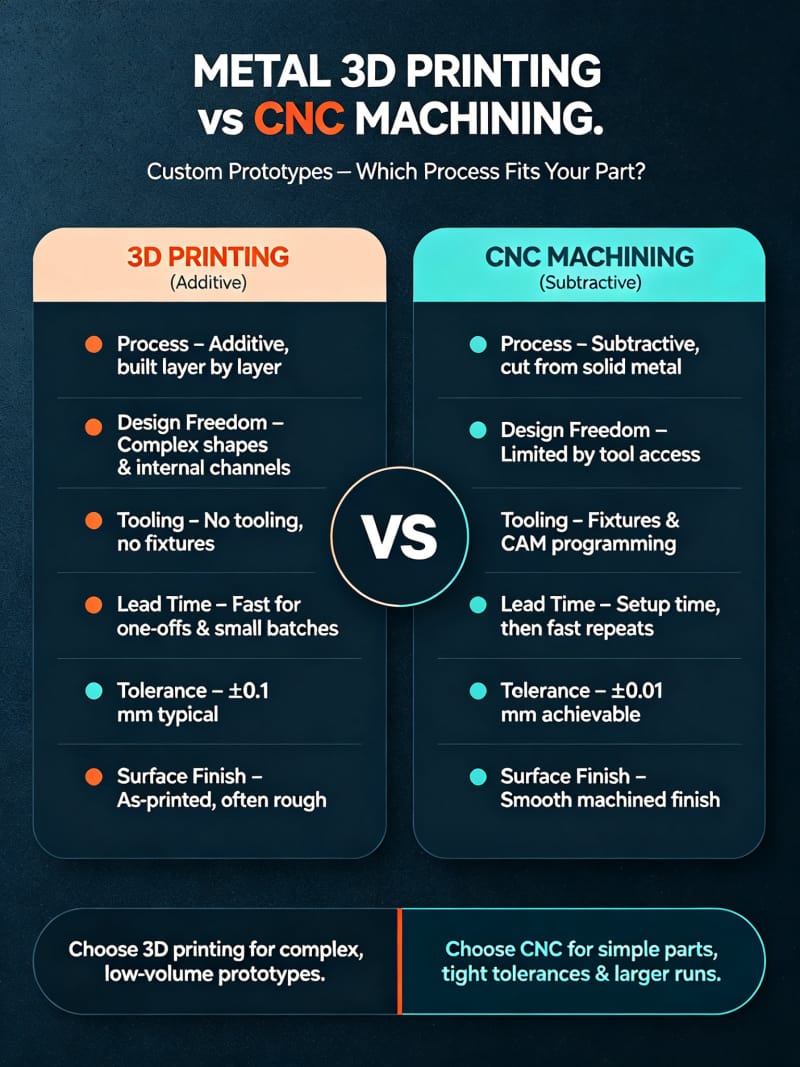
La première étape pour comprendre la différence est de reconnaître que leurs logiques de fabrication sont fondamentalement différentes. L'usinage CNC part d'une ébauche pleine et enlève la matière par coupe—un procédé soustractif excellent en précision sur géométries simples mais incapable d'atteindre des cavités internes, des canaux de refroidissement conformes ou des structures lattice sans assemblage soudé. L'impression 3D métallique part de poudre fondue couche par couche au laser—un procédé additif avec une liberté géométrique quasi illimitée mais une rugosité de surface plus élevée et une précision limite moindre. Les sections suivantes comparent les deux procédés sur six dimensions.
Complexité géométrique l'avantage de l'additif
L'avantage le plus irremplaçable de l'impression 3D métallique est la liberté géométrique. Les canaux de refroidissement conformes épousent le contour de l'empreinte pour une dissipation thermique uniforme, réduisant les cycles de moulage par injection de 20 à 40% ; les supports optimisés par topologie réduisent le poids de 30 à 60% à rigidité équivalente ; les structures lattice internes offrent un amortissement personnalisé inaccessible à l'outil CNC. Dans l'aéronautique et les implants médicaux, ces structures complexes sont passées du laboratoire à la production. Si votre prototype doit valider ce type de géométrie innovante, le CNC ne peut pas fournir de prototype équivalent.
Mais la complexité géométrique n'est pas un facteur de décision dans tous les cas. Pour les pièces monoblocs simples, brides, plaques de montage ou arbres réguliers, le CNC reste supérieur en précision, qualité de surface et cohérence matérielle à moindre coût. L'équipe HUANYA évalue chaque fichier 3D pour l'indice de complexité—proportion de porte-à-faux, accessibilité des cavités, taille minimale des caractéristiques et exigences d'assemblage—avant de recommander un procédé. Pour les pièces hybrides avec zones complexes et surfaces d'appui de précision, nous recommandons l'impression 3D près de la forme finale suivie d'une finition CNC des caractéristiques critiques.
Propriétés matériaux densité résistance et anisotropie
Les performances mécaniques des pièces imprimées en 3D métallique sont depuis longtemps la préoccupation majeure des ingénieurs. Le SLM moderne utilise un laser fibre haute puissance pour fondre la poudre sous gaz inerte ; des paramètres optimisés atteignent une densité supérieure à 99,5%, avec des résistances à la traction et à la limite élastique proches voire supérieures dans certaines directions aux normes corroyées. Pour l'acier inoxydable 316L, les pièces SLM atteignent typiquement 550-650 MPa en traction, 400-500 MPa à la limite élastique et 25-40% d'allongement, chevauchant largement la gamme des barres ASTM A276. Les pièces imprimées présentent toutefois une anisotropie—l'allongement et la résistance à la fatigue dans l'axe Z sont généralement 10-15% inférieurs au plan XY.
L'avantage matériau du CNC est qu'il utilise des ébauches forgées ou laminées avec un historique thermomécanique complet, des propriétés isotropes et une traçabilité normalisée. Pour les pièces critiques en fatigue, structurelles ou certifiées aéronautiques et médicales, le CNC à partir de barres certifiées peut citer directement les données des normes matériaux, tandis que les pièces imprimées nécessitent une validation de procédé et des essais sur éprouvettes supplémentaires. Le tableau ci-dessous compare les propriétés mécaniques typiques des deux procédés sur les métaux courants.
Matériau | Procédé | Traction (MPa) | Limite (MPa) | Allong. (%) | Densité |
|---|---|---|---|---|---|
316L | SLM | 550-650 | 400-500 | 25-40 | >99.5% |
316L | CNC corroyé | 515-690 | 205-310 | 30-60 | 100% |
AlSi10Mg | SLM | 300-420 | 200-280 | 3-10 | >99.5% |
6061-T6 | CNC corroyé | 310 | 276 | 12-17 | 100% |
Ti6Al4V | SLM | 900-1100 | 800-1000 | 6-14 | >99.5% |
Ti6Al4V | CNC corroyé | 895-1000 | 825-900 | 10-15 | 100% |
Précision et état de surface l'écart réel
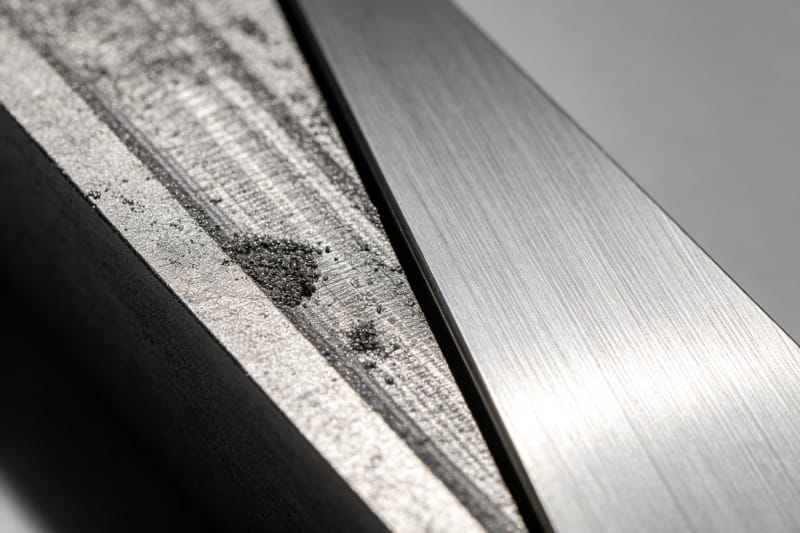
L'usinage CNC reste la référence pour la précision dimensionnelle des pièces métalliques. Les centres 3 axes atteignent régulièrement ±0,01 à ±0,05 mm ; l'usinage 5 axes maintient une précision similaire sur des surfaces complexes. La finition de surface atteint Ra 0,8-1,6 μm en fraisage fin et moins de Ra 0,2 après rectification ou polissage. La rugosité de surface brute de l'impression 3D métallique est typiquement Ra 6-12 μm en SLM, avec des lignes de couche visibles ; la précision est généralement ±0,05 à ±0,1 mm, nécessitant une finition CNC secondaire pour les surfaces d'assemblage de qualité IT6 ou supérieure.
Cela ne signifie pas que les pièces imprimées ne peuvent pas servir à la validation fonctionnelle de précision. En laissant 0,3-0,5 mm de surépaisseur sur les surfaces d'appui critiques, puis en effectuant une finition CNC après impression, on obtient simultanément la liberté géométrique additive et la précision de surface CNC. Le flux de fabrication hybride de HUANYA fait exactement cela : le SLM imprime des ébauches près de la forme finale, le traitement thermique de détensionnement suit, puis un centre 5 axes termine toutes les surfaces d'appui, filetages et faces d'étanchéité en une seule prise. Les cotes critiques atteignent ±0,02 mm et Ra 0,8 μm.
Délai et structure de coûts comparés
Le délai est la dimension la plus concrète dans la décision de prototype métallique. Le CNC nécessite programmation, préparation de bridage, sélection d'outils et routage multi-opérations, prenant typiquement 5-10 jours ouvrables pour les pièces complexes ; les outillages personnalisés ou la programmation 5 axes peuvent prolonger au-delà de deux semaines. L'impression 3D métallique élimine la programmation de trajectoires et la préparation d'outillage—une fois le fichier traité, l'impression démarre, avec des pièces simples livrées en 3-5 jours et des pièces complexes en 7-10 jours. Cependant, le taux horaire machine de l'impression 3D dépasse celui du CNC.
Le croisement des coûts se produit à deux variables : complexité géométrique et taille de lot. Pour les géométries simples, le CNC est plus économique en pièce unique comme en petite série. Pour les géométries complexes, le coût de l'impression 3D n'augmente pas linéairement avec la complexité, tandis que le coût CNC augmente fortement. En série, l'impression 3D sans outillage a un coût unitaire stable de 1 à 10 pièces ; les coûts de programmation et de bridage du CNC s'amortissent sur le volume. Le tableau ci-dessous résume les deux procédés.
Critère | Impression 3D SLM | Usinage CNC |
|---|---|---|
Délai typique | 3-10 jours | 5-15 jours |
Précision | ±0.05-0.1 mm | ±0.01-0.05 mm |
Rugosité Ra | 6-12 μm (brut) | 0.8-1.6 μm (fraisé) |
Taille max | Enceinte (~280mm) | Course machine (mètres) |
Utilisation matière | 90-97% (poudre recyclable) | 30-70% (copeaux) |
Canaux internes | Support natif | Impossible en une pièce |
Outillage | Aucun | Programmation et bridage |
Lot adapté | 1-50 pcs | 1-1000+ pcs |
Post-traitement et valeur du procédé hybride
Les pièces imprimées en 3D métallique sont rarement utilisables directement. Le post-traitement standard comprend : élimination de la poudre, recuit de détensionnement, retrait des supports, traitement thermique, grenaillage, finition CNC des surfaces d'appui et traitement de surface. Chaque étape affecte les performances finales. Le détensionnement prévient la déformation en usinage ; le pressage isostatique à chaud réduit la porosité interne sous 0,1%, améliorant significativement la durée de vie en fatigue. Ignorer une étape peut entraîner de mauvaises performances en test—ce que les fournisseurs d'impression seule ont tendance à négliger.
Les pièces CNC nécessitent un post-traitement plus simple : ébavurage, anodisation ou placage. Mais le CNC ne peut pas surmonter les limitations géométriques de la conception. La vraie valeur des procédés hybrides est de jouer sur les forces de chaque technologie—l'impression 3D pour les structures internes et contours complexes impossibles au CNC, le CNC pour les surfaces d'appui de précision. Chez HUANYA, nous réalisons l'impression SLM, le traitement thermique, la finition CNC 5 axes et le traitement de surface dans la même usine d'impression 3D, évitant les retards de coordination multi-fournisseurs.
Stratégie de sélection en faible volume
Lorsque les projets passent du prototype à la production en faible volume (10-500 pièces), la logique économique change. L'impression 3D sans investissement d'outillage dans la gamme 1-50 pièces avec un coût unitaire stable est idéale pour la production pont de validation marché. Au-delà de 50 pièces, les coûts de programmation et de bridage du CNC s'amortissent, la gamme d'alliages disponibles s'élargit et le coût unitaire devient progressivement inférieur à l'impression 3D. Si la production finale sera en fonderie ou forge, l'impression 3D en pont évite l'outillage dur coûteux.
Un scénario courant implique des pièces avec zones complexes et simples—par exemple, un insert de moule avec canaux de refroidissement conformes dont les faces de montage nécessitent une rectification de précision. La solution optimale est hybride : impression 3D de la section des canaux, usinage CNC des faces de montage. HUANYA prend en charge cette fabrication hybride en un point unique : le client fournit un fichier 3D, nous gérons le fractionnement, l'impression, le traitement thermique, l'usinage et le contrôle qualité, livrant une pièce finie prête à installer.
La double capacité de HUANYA
Le critère le plus important dans le choix d'un fournisseur de prototypes métalliques n'est pas l'équipement possédé, mais sa capacité à recommander le bon procédé pour votre pièce spécifique. HUANYA exploite des systèmes SLM industriels et des centres d'usinage CNC de précision, couvrant acier inoxydable, aluminium, titane et acier à outils. Nous ne connaissons pas les problèmes d'instabilité dimensionnelle, de retards de livraison ou de qualité de post-traitement incohérente. Téléchargez votre fichier 3D et notre équipe d'ingénierie retournera recommandations, délai et devis sous quelques heures.


Laisser un commentaire