
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
24 août
Pourquoi les prototypes fonctionnels exigent plus qu'une impression basique
Un prototype industriel fonctionnel n'est pas un modèle d'exposition. Il doit résister aux forces d'assemblage, aux températures de fonctionnement, à l'exposition chimique et aux charges mécaniques répétées exactement comme le fera la pièce de production finale. Pourtant, de nombreuses équipes traitent le prototypage comme un exercice visuel à faible enjeu, imprimant un modèle PLA brut qui semble correct sur le bureau mais se fissure lors du premier test d'ajustement ou se déforme sous la chaleur de fonctionnement. L'écart entre un prototype d'apparence et un prototype fonctionnel est là où les programmes de développement de produits accélèrent ou stagnent. Chez HUANYA, nous abordons chaque projet de prototypage rapide comme un défi d'ingénierie, en sélectionnant les matériaux et procédés en fonction des conditions de fonctionnement réelles que la pièce devra affronter, et non en fonction de ce qui est le moins cher ou le plus rapide à imprimer.
Les conséquences de l'utilisation d'un prototype inadéquat sont plus coûteuses que la plupart des équipes ne le réalisent. Un prototype qui échoue sous charge ne gaspille pas seulement une impression—il produit des données de test trompeuses qui peuvent envoyer les ingénieurs sur la mauvaise voie de conception, retardant l'ensemble du cycle de développement de plusieurs semaines. Un prototype aux dimensions instables ne peut pas valider l'ajustement et l'assemblage, entraînant des modifications d'outillage coûteuses par la suite. Un prototype avec une finition de surface incohérente ne peut pas être utilisé pour des tests d'étanchéité, de frottement ou d'esthétique. Ce sont ces échecs contre lesquels nous concevons. Notre processus d'impression 3D industrielle commence par une compréhension claire de ce que chaque prototype doit prouver—intégrité structurelle, performance thermique, résistance chimique, ajustement d'assemblage ou qualité de surface—et construit la pièce pour répondre à ces exigences dès la première couche.
Sélection des matériaux qui détermine le succès de la validation
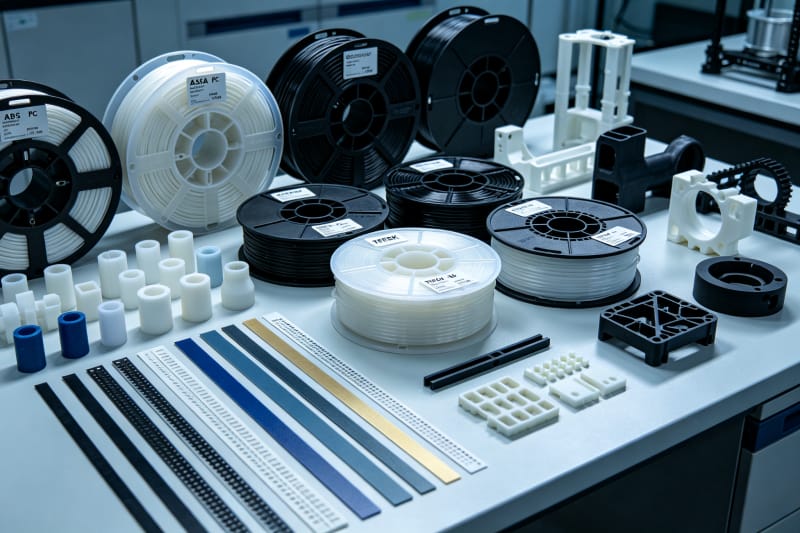
Le matériau est le facteur le plus important pour qu'un prototype fonctionnel fournisse des résultats de test fiables. Pour les prototypes structurels sous charge mécanique, des matériaux de qualité technique comme l'ABS, l'ASA, le PC et le nylon offrent la résistance, la résistance aux chocs et la stabilité thermique que les filaments grand public ne peuvent pas égaler. Pour les pièces fonctionnant à températures élevées, le PEKK et le PEEK peuvent résister à une utilisation continue au-dessus de 150 degrés Celsius tout en conservant leurs propriétés mécaniques. Pour les composants flexibles comme les joints, les joints d'étanchéité et les charnières, le TPU et le TPE à différents duretés fournissent un comportement élastomère précis. Pour les pièces nécessitant une résistance chimique, le PETG et les nylons spécialisés résistent aux solvants, carburants et agents de nettoyage qui dégraderaient les matériaux standard. Chez HUANYA, notre service d'impression 3D inclut la consultation sur les matériaux comme étape standard, garantissant que votre prototype est imprimé dans un matériau qui se comporte comme votre matériau de production prévu.
Matériau | Résistance traction (MPa) | Temp. déformation (°C) | Applications typiques |
|---|---|---|---|
ABS | 30-50 | 90-100 | Pièces structurelles, carters, gabarits |
ASA | 30-50 | 90-100 | Pièces extérieures, résistant intempéries |
PC | 60-70 | 120-130 | Structurel haute résistance, transparent |
PA12 Nylon | 40-55 | 110-130 | Pièces fonctionnelles, charnières, clips |
PEEK | 90-100 | 150-260 | Haute température, médical, aérospatial |
TPU | Shore A 60-95 | 60-80 | Joints, pièces flexibles, amortissement |
La sélection des matériaux implique également de comprendre ce que le prototype n'a pas besoin de prouver. Un prototype pour la validation de forme et d'ajustement ne nécessite pas le coût d'un polymère haute performance si un matériau technique standard fournit une stabilité dimensionnelle adéquate. Inversement, un prototype destiné à des tests de fatigue ne peut pas utiliser un matériau cassant qui échouera prématurément et produira des données invalides. Nous aidons les clients à distinguer les propriétés de matériau indispensables de celles qui sont souhaitables, en optimisant le coût sans compromettre la validité des résultats de test. Pour les prototypes fonctionnels métalliques, nous proposons de l'acier inoxydable, de l'aluminium, du titane et de l'acier à outils via la fabrication additive métallique, livrant des pièces avec des propriétés mécaniques comparables aux matériaux forgés. Chaque choix de matériau est documenté avec des fiches techniques et des résultats de tests, afin que votre équipe d'ingénierie ait une confiance totale dans la plage de performance du prototype.
Adéquation des procédés pour chaque exigence de prototype
Aucun procédé d'impression 3D n'est optimal pour tous les prototypes fonctionnels. Le FDM est idéal pour les grands prototypes structurels, les gabarits d'assemblage et les pièces de production en faible volume où la résistance de couche et la durabilité du matériau comptent plus que la finition de surface. Le SLS produit des géométries complexes avec des propriétés mécaniques isotropes, sans structures de support et avec une excellente résolution des détails, ce qui en fait le choix préféré pour les pièces en nylon fonctionnelles avec des caractéristiques complexes. Le SLA et l'impression à base de résine offrent une finition de surface exceptionnelle et des détails fins, adaptés aux prototypes nécessitant des surfaces lisses, des tolérances serrées ou des modèles maîtres pour le moulage. La fabrication additive métallique via SLM et DMLS produit des pièces métalliques entièrement denses pour les applications à haute température, haute résistance ou résistance à la corrosion. Chez HUANYA, nous adaptons le procédé aux exigences spécifiques du prototype plutôt que de forcer chaque projet à travers une seule technologie.
Procédé | Épaisseur couche (mm) | Précision dimensionnelle | Rugosité Ra (μm) | Matériaux typiques |
|---|---|---|---|---|
FDM | 0.1-0.3 | ±0.15 mm | 6-15 | ABS, ASA, PC, TPU |
SLS | 0.08-0.12 | ±0.1 mm | 4-8 | PA12, PA11 |
SLA | 0.025-0.1 | ±0.05 mm | 0.5-2 | Résine photopolymère |
SLM Métal | 0.02-0.06 | ±0.05 mm | 3-6 | Acier inox, titane, alu, acier outil |
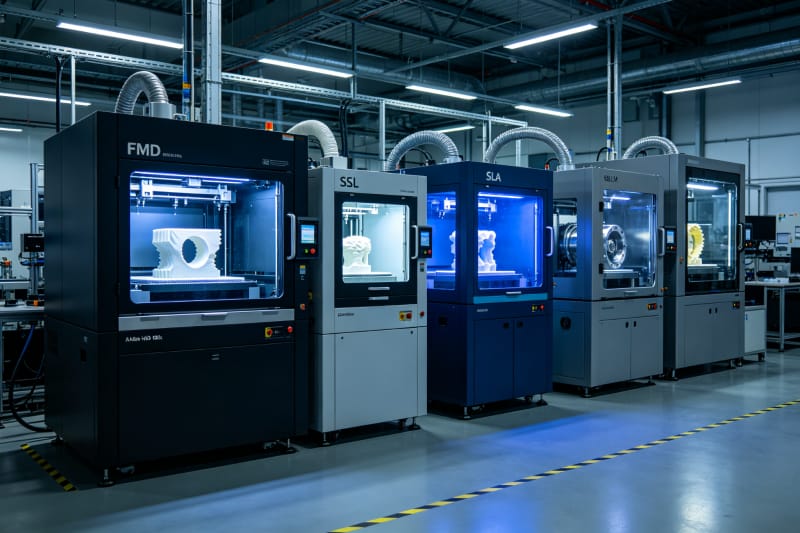
L'adéquation des procédés implique également des approches hybrides pour les prototypes complexes. Un seul assemblage peut nécessiter un boîtier en nylon SLS, des supports structurels FDM, des capots à surface lisse SLA et des fixations métalliques—le tout produit en interne et assemblé comme un prototype fonctionnel complet. Notre capacité multi-procédés signifie que vous n'avez pas à coordonner plusieurs fournisseurs ou à accepter des compromis sur le matériau ou la finition. Nous fournissons également des recommandations de procédé basées sur les contraintes de délai et de budget, offrant une analyse des compromis pour que vous puissiez prendre une décision éclairée. Que vous ayez besoin d'un seul prototype en 48 heures ou d'un lot de cinquante pièces fonctionnelles pour des tests sur le terrain, notre flux de travail de prototypage rapide sélectionne la combinaison de procédés la plus efficace pour respecter votre calendrier sans sacrifier la performance fonctionnelle.
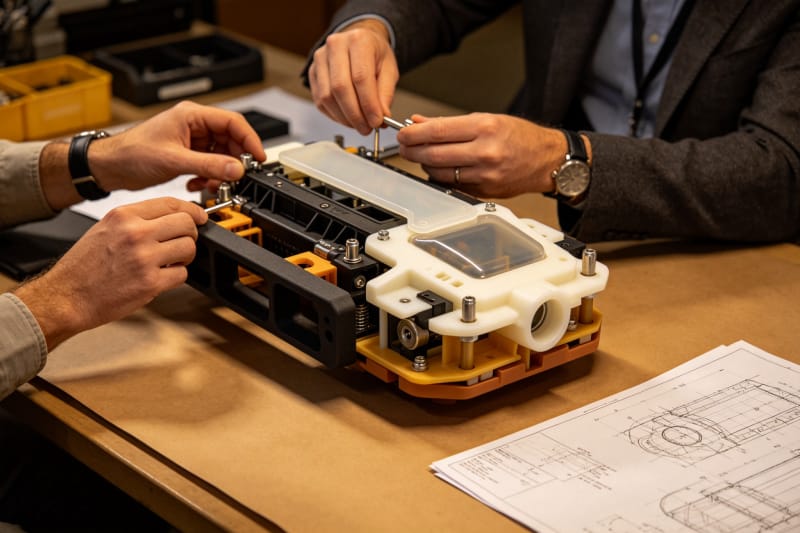
Flux de travail d'ingénierie de la conception à l'impression fonctionnelle
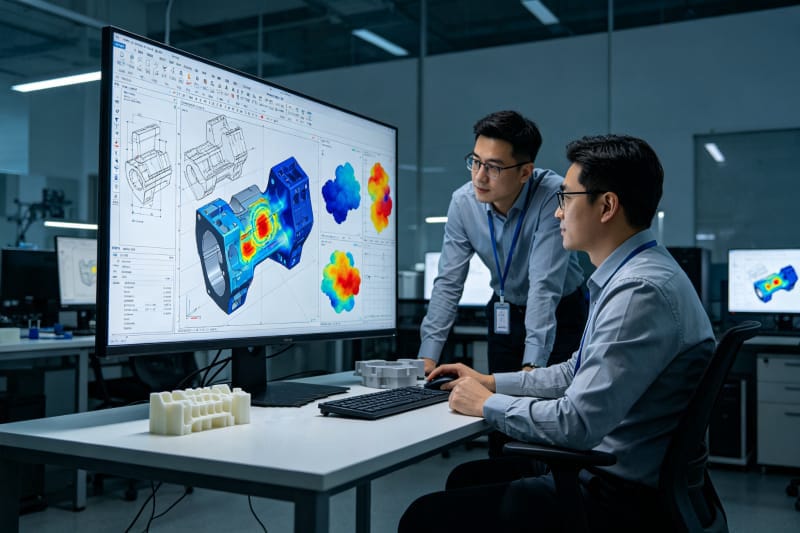
Un prototype fonctionnel réussi commence bien avant le démarrage de l'imprimante. Notre flux de travail d'ingénierie commence par une revue de conception qui examine l'épaisseur des parois, l'orientation des caractéristiques, les interfaces d'assemblage et les concentrations de contraintes, identifiant les échecs d'impression potentiels ou les limitations de performance avant qu'ils ne deviennent des réimpressions coûteuses. Nous utilisons des logiciels spécialisés pour analyser l'orientation de la pièce pour une résistance et une qualité de surface optimales, générer des structures de support qui minimisent le post-traitement et simuler le comportement thermique pour prédire le gauchissement et l'écart dimensionnel. Pour les prototypes fonctionnels, chaque décision de conception—du rayon de congé au motif de remplissage—est évaluée par rapport aux conditions de test prévues de la pièce. Cette ingénierie en amont permet généralement d'économiser 30 à 50 pour cent du temps total de prototypage en éliminant les impressions ratées et en garantissant que le premier prototype est prêt pour le test.
Une fois la conception optimisée, nous produisons le prototype à l'aide de machines calibrées avec des paramètres de procédé vérifiés. Chaque construction comprend des points de contrôle qualité : inspection de la première couche, surveillance en cours de processus pour les grandes pièces et vérification dimensionnelle post-impression avant que la pièce ne quitte la zone d'impression. Pour les prototypes critiques, nous fournissons des rapports d'inspection dimensionnelle confirmant que les caractéristiques clés respectent les tolérances spécifiées. Nous conservons également une documentation complète du procédé—type de machine, lot de matériau, orientation de construction, hauteur de couche et étapes de post-traitement—afin que les itérations suivantes puissent être reproduites avec des paramètres identiques. Cette documentation devient inestimable lors de la transition du prototype à la production, car elle fournit une base de fabrication éprouvée qui réduit le temps de mise en route et atténue les risques du lancement de production.
Post-traitement et traitement de surface pour pièces fonctionnelles
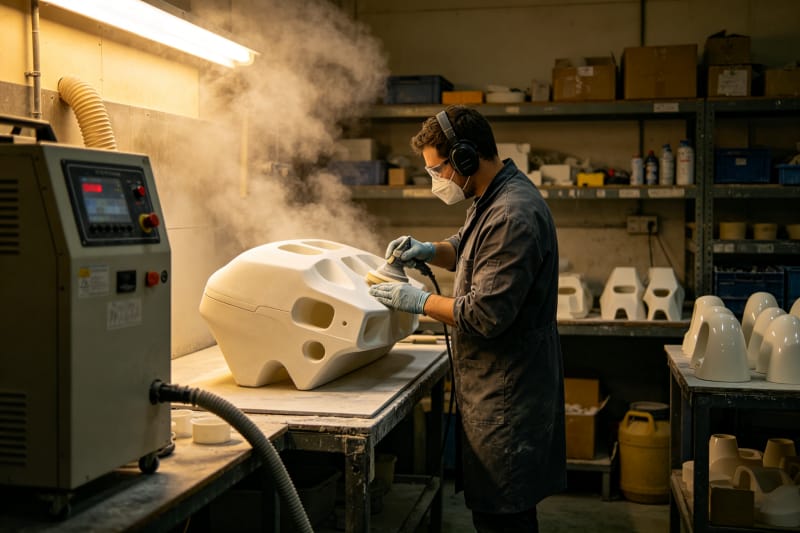
Le post-traitement est là où une impression brute devient un prototype fonctionnel. L'élimination des supports, le lissage de surface, l'étanchéité et le revêtement servent chacun des objectifs d'ingénierie spécifiques au-delà de l'esthétique. Pour les pièces FDM, le lissage à la vapeur ou le revêtement époxy peuvent sceller les surfaces poreuses pour les rendre étanches à l'air et à l'eau, essentiel pour les prototypes impliquant un écoulement de fluide ou des tests de pression. Pour les pièces en nylon SLS, le grenaillage produit une surface mate uniforme tandis que le culbutage polit les caractéristiques externes. Pour les pièces en résine, le post-durcissement UV garantit que les propriétés matérielles complètes sont atteintes, tandis que le ponçage et le polissage manuels offrent des surfaces de qualité production. Pour les pièces métalliques, le traitement thermique élimine les contraintes résiduelles, l'usinage CNC porte les caractéristiques critiques à la tolérance et les traitements de surface comme l'anodisation ou le placage ajoutent une résistance à la corrosion et à l'usure. Chez HUANYA, chaque étape de post-traitement est spécifiée en fonction des exigences fonctionnelles du prototype, et non appliquée comme une routine de finition générique.
Un post-traitement incohérent est l'une des causes les plus courantes d'échec des prototypes. Une pièce trop poncée peut perdre l'épaisseur de paroi critique ; une pièce sous-durcie peut avoir des propriétés mécaniques réduites ; une pièce avec un revêtement inégal peut échouer aux tests d'étanchéité. Nous abordons cela avec des procédures de post-traitement standardisées, des techniciens formés et des points d'inspection à chaque étape. Pour les prototypes nécessitant des valeurs de rugosité de surface spécifiques, nous utilisons des procédés contrôlés et des outils de mesure pour vérifier les résultats. Pour les pièces nécessitant une correspondance de couleur ou une texture, nous fournissons une approbation d'échantillon avant de traiter le lot complet. Le résultat est un prototype fonctionnel qui fonctionne de manière constante dans les tests, avec des propriétés de surface qui correspondent aussi étroitement que possible à la pièce de production prévue.
Transition transparente du prototype à la production en faible volume
La valeur ultime d'un prototype fonctionnel se mesure à la fluidité de sa transition vers la production. De nombreux services de prototypage livrent un excellent prototype mais ne peuvent pas accompagner la transition vers la fabrication en faible volume, obligeant les clients à trouver un nouveau fournisseur, à requalifier les matériaux et à redévelopper les procédés—ajoutant des mois et un coût significatif. Chez HUANYA, notre capacité d'impression 3D industrielle couvre du prototypage à la production en faible volume, en utilisant les mêmes matériaux, procédés et systèmes qualité pour les deux étapes. Lorsque votre prototype est validé, nous pouvons immédiatement passer à des lots de 10, 50 ou 500 pièces sans nouvel outillage ni changement de procédé, garantissant que les pièces de production correspondent au prototype éprouvé en matériau, dimensions et performance.
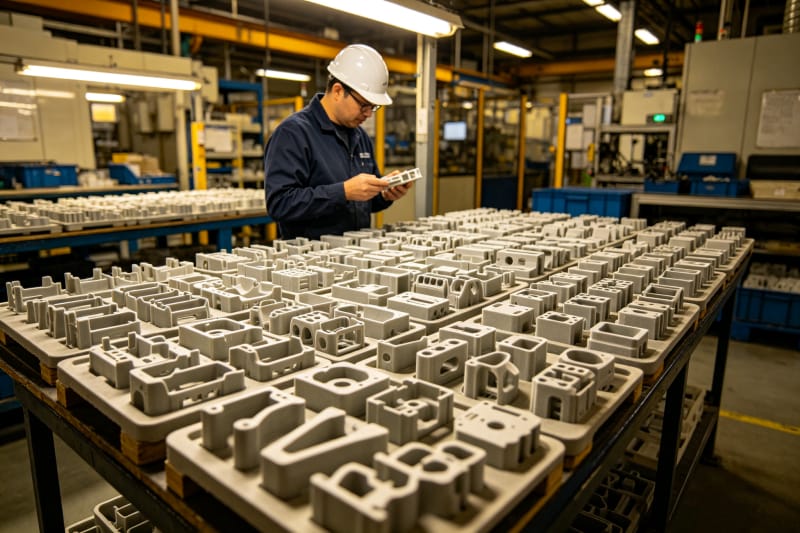
Cette transition transparente signifie également que nous pouvons intégrer des modifications de conception entre les itérations de prototype et les séries de production sans interruption. Si les tests révèlent une modification nécessaire, nous mettons à jour le modèle numérique, produisons un prototype révisé pour vérification, puis intégrons le changement dans la production—le tout dans le même flux de travail. Nous fournissons une documentation de production incluant des certificats de matériau, des rapports d'inspection et des enregistrements de procédé pour chaque lot, soutenant vos exigences qualité et réglementaires. Pour les clients qui passent finalement au moulage par injection ou à d'autres méthodes de production de masse, nos prototypes et séries en faible volume servent de pont qui atténue le risque de l'investissement en outillage en validant la conception, la fonction et la demande du marché avant de s'engager dans la fabrication à grand volume. Que votre parcours reste dans la fabrication additive ou passe à la production conventionnelle, HUANYA livre des prototypes fonctionnels conçus pour devenir de vrais produits. Contactez-nous dès aujourd'hui avec votre conception et vos exigences de test pour démarrer votre projet de prototypage.


Laisser un commentaire