
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Quand un projet de maker dépasse l'imprimante de bureau
Chaque maker se souvient du moment où son imprimante de bureau ne suffit plus. Il arrive lorsqu'un casque de cosplay réclame une surface plus lisse qu'une buse de 0,2 mm ne peut offrir, lorsqu'une pièce de renfort pour voiture RC doit encaisser un vrai choc, ou lorsqu'il faut dix exemplaires d'un insert de jeu de société avant le week-end. C'est précisément là que les services d'impression 3D pour passionnés deviennent utiles : vous continuez à concevoir chez vous, et un atelier industriel fabrique les pièces qui dépassent le volume, la gamme matériaux ou la fiabilité de votre machine. Avant, il fallait chercher un makerspace local pour savoir où imprimer en 3d ; aujourd'hui, un site pour impression 3d gère en ligne le téléversement, le devis et l'expédition en quelques jours.
Passer de l'impression maison à la commande en ligne change ce qu'il faut optimiser. Sur une imprimante personnelle, on passe ses soirées à régler le plateau, les supports ratés et les changements de bobine ; avec un service, quelques minutes suffisent à préparer un fichier propre et le week-end sert plutôt à l'assemblage et à la peinture. Les meilleurs résultats viennent d'une bonne répartition : savoir ce qui reste à la maison et ce qui mérite d'être externalisé. HUANYA met à disposition des makers les mêmes procédés industriels—SLA, SLS, MJF et métal—que les équipes produit professionnelles, pour un niveau qu'une machine de bureau ne peut tout simplement pas atteindre.
Le signe le plus clair qu'il est pertinent d'externaliser est la répétition d'une même panne : trois tentatives ratées sur le même porte-à-faux, une pièce chaque fois légèrement trop haute pour le cadre, ou un matériau que votre imprimante ne peut fondre. D'autres signaux sont faciles à reconnaître une fois listés—une échéance plus courte que votre file d'attente, une pièce fonctionnelle qui doit résister à la chaleur ou à une charge répétée, un jeu de copies identiques pour un événement, ou une géométrie à canaux internes que des marques de supports ruineraient. Quand deux de ces signaux ou plus se cumulent, confier les pièces exigeantes à un service et garder les pièces simples à la maison est généralement plus rapide et moins cher que de forcer une seule machine à tout faire.
Matériaux et niveaux de détail qu'un seul service peut offrir
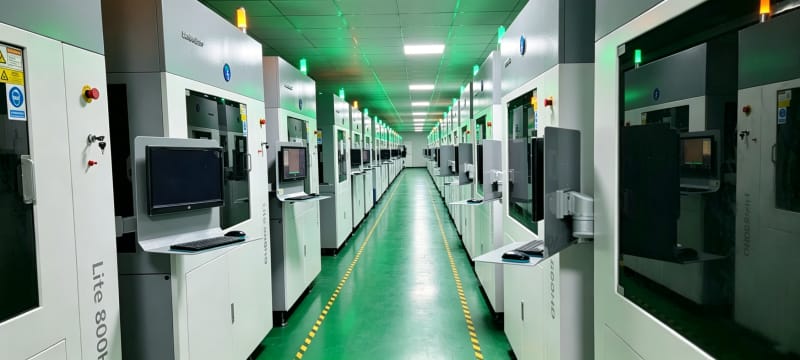
Les imprimantes FDM de bureau utilisent surtout du PLA, de l'ABS, du PETG et parfois du TPU ; les imprimantes résine personnelles ouvrent des photopolymères détaillés mais sur de petits plateaux. Un atelier de service ajoute les matériaux qui font les vrais projets fonctionnels : nylons chargés fibre de verre ou fibre de carbone (PA12-GF, PA12-CF) pour les gabarits rigides et châssis de drone, TPU souple en duretés maîtrisées, ASA résistant aux UV extérieurs, résine calcinable pour la fonte à cire perdue en bijouterie, et aluminium, inox ou titane pour les pièces métalliques. Le tableau 1 compare les procédés accessibles lorsqu'on choisit d'imprimer en 3d via un prestataire, du FDM familier jusqu'à la fusion métallique industrielle.
Procédé | Épaisseur de couche typique | Paroi minimale réaliste | Supports nécessaires | Projet de prédilection |
FDM | 0,10 - 0,30 mm | 0,8 - 1,2 mm | Oui pour les porte-à-faux | Gabarits, grandes coques, brouillons économiques |
Résine SLA / DLP | 0,025 - 0,10 mm | 0,4 - 0,6 mm | Oui | Figurines, maîtres bijoux, maquettes |
Nylon SLS | 0,10 - 0,12 mm | 0,7 - 1,0 mm | Non, le poudre soutient la pièce | Pièces articulées, objets portés, armures |
MJF PA12 | environ 0,08 mm | 0,8 - 1,0 mm | Non | Petites séries fonctionnelles et régulières |
Métal SLM | 0,02 - 0,06 mm | 0,5 - 1,0 mm | Oui | Supports RC, pièces métalliques filetées |
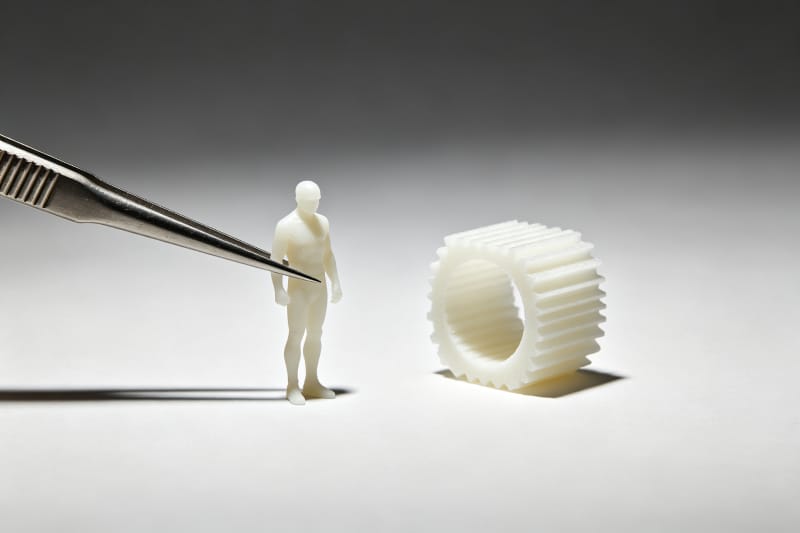
La résolution de détail est la deuxième raison d'externaliser. Une buse FDM de 0,4 mm ne peut reproduire une gravure de 0,1 mm ni les dents d'une figurine de 28 mm ; une SLA industrielle à 50 micromètres par couche, oui. Le SLS et le MJF produisent une surface nylon légèrement mate et finement granuleuse qui masque presque totalement les lignes de couche, ce qui explique leur succès croissant chez les cosplayeurs et les petits créateurs. En comparant une impression 3d en ligne bon marché, ne regardez pas seulement le prix au gramme : l'épaisseur de couche et le matériau réellement inclus déterminent la valeur—un FDM bon marché sur un modèle fin est une fausse économie.
Associer le bon procédé à votre projet de maker
Le choix du procédé répond à trois questions : la pièce doit-elle être belle, performante, et en combien d'exemplaires ? Les figurines d'exposition et modèles de plateau gagnent à être en résine SLA pour la netteté et la douceur de surface ; les mécanismes qui clipsent, pivotent ou fléchissent conviennent au nylon SLS, car la poudre non frittée sert de support naturel et permet des pièces imbriquées en une seule fabrication ; les pièces fonctionnelles durables en séries de cinq à cinquante tirent profit du MJF PA12 pour sa régularité ; les renforts métalliques pour vélos, appareils photo ou voitures RC justifient le SLM quand le plastique échoue. Aligner procédé et usage évite l'erreur la plus fréquente : payer la précision là où elle ne se voit pas, ou l'économiser là où elle est indispensable.
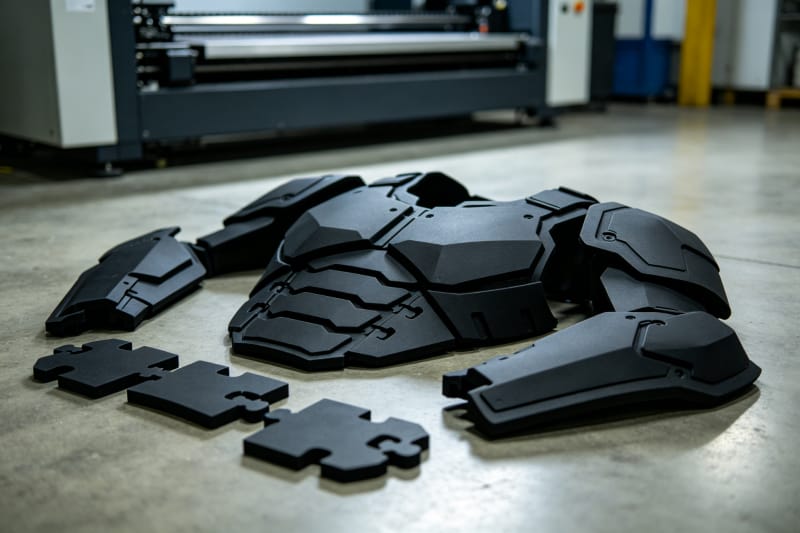
Le volume de fabrication et la stratégie d'assemblage comptent tout autant. Un plateau FDM de bureau avoisine généralement 220 × 220 × 250 mm, tandis que les systèmes SLA et SLS industriels fabriquent couramment des pièces de 300 à 600 mm, et les machines grand format vont au-delà. Les projets volumineux—plastrons de cosplay, châssis de drone, maquettes architecturales—peuvent être découpés en segments clavetés qui s'impriment à plat et se collent proprement, plus économiques et plus précis qu'un plateau domestique encombré. Les ingénieurs d'application HUANYA vérifient pour chaque fichier de maker les lignes de découpe, les épaisseurs de paroi et l'adéquation du procédé avant production, pour que la technologie choisie serve la pièce et non l'inverse.
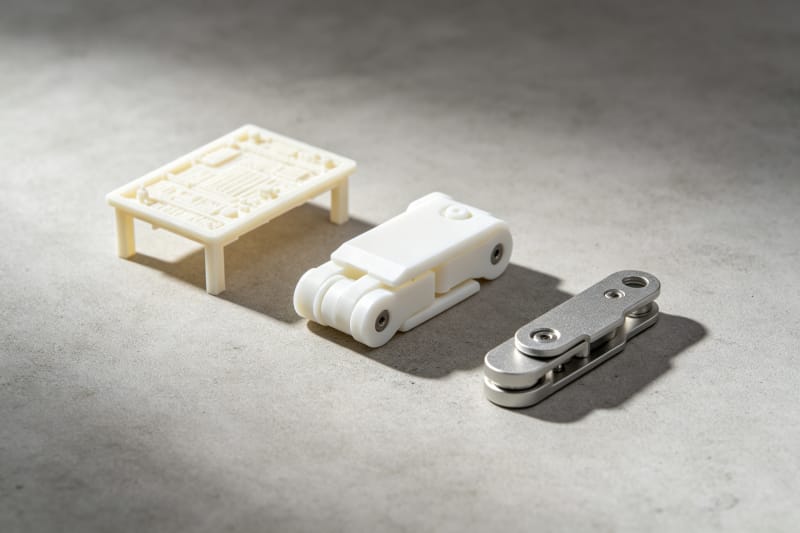
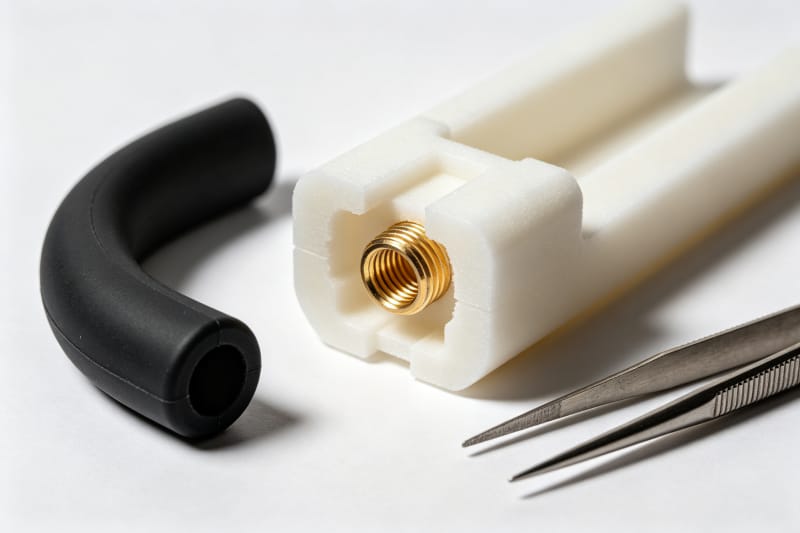
Certains projets gagnent à combiner les procédés plutôt qu'à n'en choisir qu'un. Un châssis en nylon rigide imprimé en SLS peut recevoir des inserts filetés en laiton thermoposés pour des assemblages vissés fiables, tandis qu'une poignée en TPU souple, imprimée à part, vient s'encliqueter dessus ; une maquette d'exposition peut être en SLA sur les faces visibles et en FDM économique dans les zones cachées. Ces constructions multicomposants exploitent chaque matériau là où il performe, au lieu de tout compromettre sur un seul filament. HUANYA produit couramment des ensembles coordonnés dans différents procédés et matériaux : un maker peut commander un châssis rigide, un joint caoutchouteux et un insert métallique en un seul kit homogène.
Une inadéquation de procédé se manifeste généralement par un mode de rupture prévisible. Les pièces FDM sont anisotropes : la liaison entre couches est plus faible que le matériau le long du chemin d'extrusion, si bien qu'un crochet porteur dont les lignes de couche traversent l'effort se fendra ; réorienter la même pièce pour que les forces passent dans les couches résout souvent le problème. La résine SLA est rigide mais peut devenir cassante sous UV extérieur prolongé sans une résine technique adaptée, et le nylon SLS est résistant mais conserve une surface granuleuse qui n'est pas parfaitement lisse. Aligner les attentes sur ces caractéristiques—plutôt que commander le procédé le moins cher en espérant—évite la déception d'une pièce belle mais défaillante à l'usage.
Préparer un fichier qui réussit dès la première fabrication
La plupart des commandes échouent à l'étape du fichier, pas à la machine. Exportez depuis la CAO en STL ou 3MF avec une tolérance de corde de 0,01 à 0,05 mm : trop grossière, les courbes deviennent facettées ; trop fine, le fichier gonfle sans gain visible. Vérifiez les épaisseurs de paroi, fermez chaque trou du maillage et fusionnez les corps qui se chevauchent en un solide unique ; les pièces mobiles nécessitent un jeu dessiné, pas des faces en contact. Le tableau 2 résume les minimums pratiques à respecter par procédé ; rester au-dessus de ces valeurs reste le moyen le plus rapide d'éviter un message « non imprimable » après téléversement.
Caractéristique de conception | FDM | SLA / DLP | SLS / MJF |
Épaisseur de paroi minimale | 0,8 - 1,2 mm | 0,4 - 0,6 mm | 0,7 - 1,0 mm |
Détail en relief ou gravé | 0,4 - 0,8 mm | 0,1 - 0,2 mm | 0,5 - 0,8 mm |
Jeu entre pièces mobiles | 0,4 - 0,6 mm | 0,2 - 0,4 mm | 0,3 - 0,5 mm |
Trou fiable minimal | 1,0 - 2,0 mm | 0,5 mm | 0,8 - 1,0 mm |
Tolérance d'export conseillée | 0,01 - 0,05 mm de tolérance de corde, tous procédés | ||
L'orientation et l'évidage pilotent à la fois le coût et la qualité. Les surfaces inclinées loin du plateau évitent les marques de support ; les grandes faces planes doivent rarement reposer à plat sur un bac SLA, car les forces de pelage les voilent. Évider les modèles résine épais et ajouter des trous d'écoulement réduit fortement la consommation de résine, tandis que les pièces FDM et SLS peuvent utiliser une structure interne allégée, la résistance venant de la peau. Quelques minutes d'orientation et d'évidage avant l'envoi font souvent plus économiser que n'importe quel code promo, et HUANYA signale ces opportunités lors de la revue de fichier au lieu d'imprimer silencieusement une pièce inutilement lourde.
Un flux d'export reproductible élimine la plupart des erreurs de fichier avant le service. Concevez en millimètres, gardez un historique de versions propre et faites vérifier le STL ou 3MF exporté par un contrôle de maillage signalant normales inversées, arêtes non manifold et corps en intersection ; le 3MF est généralement préférable car il intègre les unités et l'échelle, tandis que le STL binaire limite la taille des maillages complexes. Nommez les fichiers par pièce et version, regroupez les assemblages dans une archive zip et indiquez les faces esthétiques importantes quand le brief le permet. Un dossier ordonné prend quelques minutes et évite les allers-retours qui retardent chaque première fabrication.
Ce qui détermine vraiment le prix d'une pièce unique
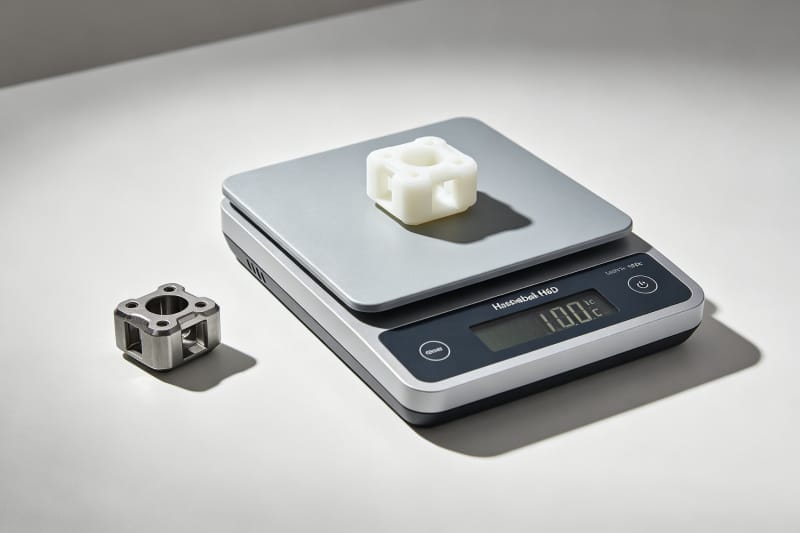
Le tarif d'un service repose sur quatre leviers : consommation de matière, temps machine, post-traitement et logistique. Le coût matière suit le volume de la pièce et la densité du matériau—le nylon est léger, le métal dense, si bien qu'une géométrie identique coûte différemment ; le temps machine suit le nombre de couches et la hauteur de fabrication, raison pour laquelle une pièce plate l'emporte souvent sur une pièce haute. Le post-traitement—retrait des supports, lavage et polymérisation de la résine, sablage du nylon, usinage ou polissage—fait l'objet d'une ligne propre, et le transport express ajoute le reste. Comprendre ces leviers permet de repenser sa pièce pour le coût plutôt que de contester le devis.
La quantité modifie le calcul plus vite que tout le reste. Une pièce unique supporte la totalité du coût de préparation : traitement du fichier, préparation de fabrication et part de mise en route machine. Commander deux à dix exemplaires dans une même fabrication répartit ce coût fixe, et les procédés sur lit de poudre comme le SLS et le MJF imbriquent de nombreuses pièces dans une même enceinte pour une durée quasi identique : le prix unitaire chute donc fortement entre une et dix pièces. Lors des comparaisons, demandez si le prix suppose une seule pièce ou un plateau partagé, et méfiez-vous d'une impression 3D à la demande trop bon marché qui omet le post-traitement—recevoir des pièces couvertes de supports et non lavées n'a rien d'une affaire.
Les finitions qui donnent un aspect professionnel à un projet de maker
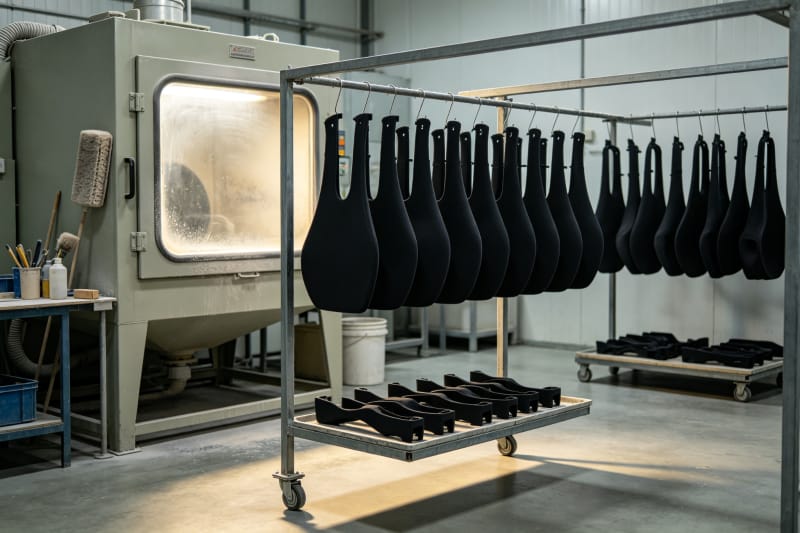
Une pièce brute paraît rarement terminée, et c'est la finition qui sépare le bricolage d'une réalisation aboutie. Les pièces FDM se prêtent au ponçage par grains de plus en plus fins suivi d'un apprêt de remplissage ; les pièces SLA se poncent facilement et acceptent remarquablement la peinture après lavage et polymérisation UV ; le nylon SLS/MJF peut être sablé pour un mat uniforme, teinté en noir ou en couleur, ou lissé en phase vapeur pour une surface fermée, légèrement brillante et facile à nettoyer. Les pièces métalliques peuvent être tonnelées, sablées ou polies pour effacer la texture frittée. Indiquer la finition dès la commande évite un second aller-retour d'expédition.
La régularité devient décisive dès qu'un projet compte plusieurs pièces—ou plusieurs acheteurs. Un casque assemblé à partir de douze panneaux imprimés exige la même rugosité et la même teinte partout ; vingt exemplaires d'un produit de salon des makers nécessitent des dimensions identiques pour s'assembler de la même façon. L'impression maison dérive avec l'humidité, l'usure de buse et les changements de bobine ; un service industriel fige les paramètres d'une fabrication à l'autre. HUANYA applique la même gamme de finition à chaque exemplaire d'une commande, c'est pourquoi les clients ne rencontrent ni instabilité dimensionnelle, ni retard de livraison, ni écart de qualité de finition d'un lot à l'autre.
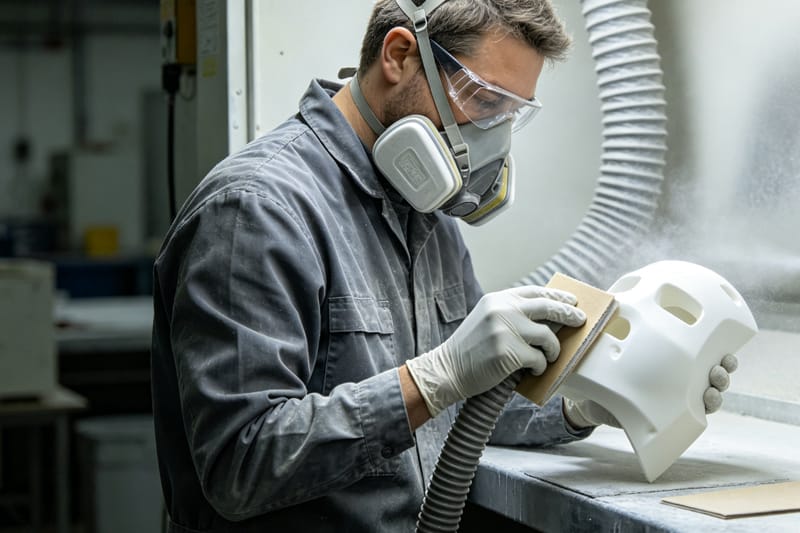
Un choix de procédé judicieux peut réduire la finition avant même l'impression. Choisir le SLS ou le MJF supprime totalement le retrait des supports et livre une surface mate uniforme qui ne demande souvent qu'un léger nettoyage ; choisir d'emblée un nylon lissé en phase vapeur remplace une soirée de ponçage manuel ; choisir la SLA pour les pièces d'exposition permet de peindre sans remplir les lignes de couche. Pour une finition à la maison, des précautions simples s'imposent : le ponçage à l'eau, ou le travail avec aspiration et masque antipoussière, éloigne les particules fines et la poussière de résine non polymérisée, et des gants protègent la peau de la résine résiduelle. L'objectif est une route de finition décidée à la commande, et non découverte après un premier résultat décevant.
D'un projet personnel à un produit en petite série
Bien des petits produits à succès commencent par un fichier de hobby. Le chemin, d'un prototype unique à un produit récurrent d'activité complémentaire, passe par la validation matière, des contrôles d'ajustement répétés et des productions de dix à cinquante unités—la plage où excellent le SLS et le MJF, car aucun outillage n'est requis et les itérations restent économiques. Vendre sur un salon de makers, une boutique de type Etsy ou à un club local devient réaliste quand chaque unité arrive homogène, prête à présenter, dans un délai prévisible. La capacité industrielle à la demande garantit qu'un week-end viral ne vous condamne pas à imprimer les commandes à la main pendant trois semaines.
Gérer une petite activité de maker impose aussi discrétion et fiabilité : votre STL d'origine est votre propriété intellectuelle, et un service digne de confiance traite les fichiers comme confidentiels, ne réutilise jamais la géométrie d'un client et conserve les commandes répétées en mémoire pour une récommande en un clic. Les délais doivent être annoncés avant paiement, les problèmes qualité réglés sans discussion, et les conseils matière honnêtes sur les compromis. Ces traits distinguent un vrai partenaire de fabrication d'un portail de téléversement anonyme, et ils comptent bien avant qu'une marque de hobby ne grandisse.
Pourquoi les makers restent chez HUANYA après la première pièce
Un service d'impression 3D mérite d'être conservé quand il grandit avec vos projets : d'abord une figurine en résine, puis une armure cosplay en SLS, ensuite une petite série MJF, et enfin une fixation métallique pour appareil photo. HUANYA réunit sous un même toit plastiques de niveau FDM, résine SLA détaillée, nylons SLS et MJF et impression métallique industrielle, avec revue de fichier, devis transparent et détaillé, post-traitement maîtrisé et expédition mondiale fiable pour les makers et petites marques. Téléversez votre STL ou 3MF, dites-nous l'objectif—exposition, fonction ou petite série—et nos ingénieurs recommanderont le procédé et la finition adaptés, pour que chaque projet revienne juste dès la première fois et puisse monter en cadence quand le vôtre grandira.


Laisser un commentaire