
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Le choix SLA ou FDM commence par la fonction de la pièce
La question SLA ou FDM ne consiste pas à désigner une technologie supérieure en soi, mais celle qui correspond à la mission de la pièce. Une impression en 3d par stéréolithographie l’emporte quand dominent les détails fins, les surfaces lisses et les petites cotes serrées, tandis que le FDM par filament s’impose pour les pièces résistantes, volumineuses ou économiques. Choisir avant d’avoir défini la fonction, l’environnement et la finition, c’est risquer de payer une résolution inutile ou de recevoir une pièce trop rugueuse.
Chez HUANYA, le choix du procédé est une décision d’ingénierie, pas une option commerciale par défaut. À la réception du fichier, nous examinons les cotes critiques, les portées, les charges prévues, la température d’usage, les exigences esthétiques et la quantité, puis nous recommandons le SLA, le FDM ou une combinaison, telle qu’une pièce fonctionnelle FDM associée à une maquette d’aspect SLA. Le procédé suit la pièce, et non l’inverse.
Comment chaque procédé construit réellement une pièce
Le FDM dépose un filament thermoplastique fondu par une buse chauffée, ligne après ligne sur le plateau ; le SLA, lui, fige une résine photopolymère liquide couche par couche sous lumière UV. Cet écart initial explique presque tout : la pièce thermoplastique hérite de lignes de couche visibles et d’une résistance dépendante de la direction, tandis que la pièce en résine gagne une surface lisse et des détails très fins, mais nécessite lavage, retrait des supports et post-polymérisation UV contrôlée. Le tableau 1 compare les paramètres réellement demandés par les acheteurs ; les Services d'impression 3D sérieux les connaissent par cœur ; toutes les tolérances sont des fourchettes typiques du secteur, la valeur atteinte dépendant de la géométrie, de la matière et de la finition, à confirmer en revue DFM.
Critère | FDM | SLA |
Principe | Buse chauffée déposant un filament thermoplastique fondu couche par couche | Lumière UV figeant une résine photopolymère liquide couche par couche |
Hauteur de couche typique | 0,10–0,30 mm avec buse courante de 0,4 mm | 0,025–0,10 mm |
Tolérance typique* | ±0,5 % avec plancher de ±0,5 mm | ±0,1 % avec plancher de ±0,1 mm |
Épaisseur de paroi minimale | environ 0,8–1,2 mm | environ 0,4–0,6 mm |
Plus petit détail pratique | limité par la buse, environ 0,4–0,8 mm | détail fin autour de 0,2–0,3 mm |
Familles de matériaux | Thermoplastiques PLA, ABS, ASA, PETG, PC, nylon, TPU | Photopolymères rigides, résistants, souples, transparents, calcinables |
Surface en sortie | Lignes de couche visibles, résistance anisotrope | Surface lisse, peu de marches ; post-polymérisation UV requise |
Trace de supports | Supports retirables, marques de contact plus larges | Petits points, léger ponçage |
État de surface et détail fin : l’avantage du SLA
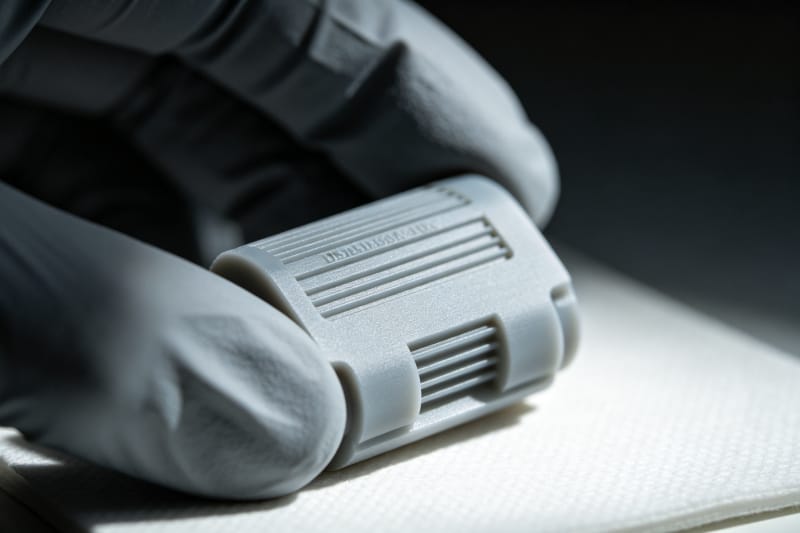
Lorsqu’un prototype est présenté à des investisseurs, sert de maquette ergonomique, est peint pour un salon ou devient un maître pour coulée sous vide silicone, le SLA part clairement en tête. Ses couches fines reproduisent nervures, textes, logos, textures et petits rayons qu’une buse FDM arrondirait ou transformerait en escalier. La surface SLA en sortie demande bien moins de rebouchage et de ponçage avant peinture, ce qui raccourcit le circuit de finition esthétique et préserve la forme voulue par le concepteur.
Le SLA s’impose aussi pour les pièces transparentes et translucides. Une résine claire polie devient guide de lumière, lentille, démonstrateur d’écoulement ou carter laissant voir les composants internes. Les résines souples et calcinables étendent cet avantage de détail aux pièces tactiles et aux modèles de fonderie à cire perdue. Quand le besoin est dominé par l’aspect, les micro-détails ou les courbes douces, le SLA évite du travail au lieu d’en créer.
Résistance, matériaux et environnement : l’avantage du FDM
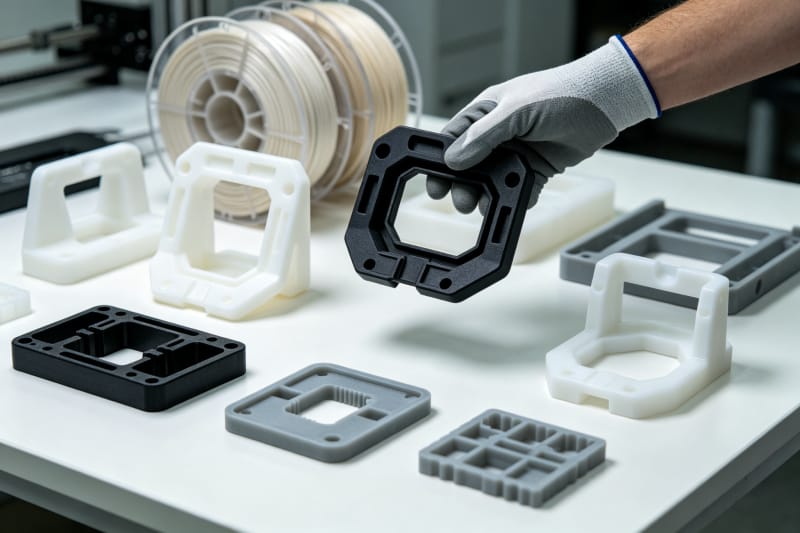
Pour les pièces qui doivent porter une charge, s’encliqueter, résister à la chaleur ou tenir en extérieur, l’Impression 3D industrielle par FDM dispose d’une gamme bien plus large de thermoplastiques techniques. L’ABS et l’ASA gèrent chocs et UV, le PETG équilibre robustesse et facilité, le PC offre la tenue thermique, le nylon apporte usure et endurance, et le TPU apporte l’élasticité. Ce sont de vrais polymères de production, et non de simples matières d’aspect : gabarits, montages, équerres et carters reviennent donc souvent au FDM.
La direction compte en FDM : la liaison entre couches est plus faible que la matière le long du chemin d’extrusion, les parois porteuses doivent donc être orientées pour que les efforts passent dans les couches ou à travers un remplissage dense. HUANYA règle nombre de parois, densité de remplissage, orientation des lignes et périmètres selon l’usage, et ajoute des congés aux concentrations de contraintes. Avec de bons réglages, une pièce FDM devient un composant de travail, pas seulement une maquette statique.
Le FDM devient aussi plus économique aux grandes dimensions et aux volumes importants, car le filament coûte moins cher au kilo que les photopolymères et les grandes machines fonctionnent sans limite de bac de résine. Le SLA reste préférable quand cette même grande pièce exige une peau parfaitement lisse ; les acheteurs répartissent alors parfois la décision : FDM pour la version structurelle, SLA pour le maître d’aspect. Le tableau 2 transforme ces arbitrages en carte de sélection rapide.
Besoin du projet | Recommandé | Pourquoi |
Grands carters, gabarits, contrôles fonctionnels à faible coût | FDM | Thermoplastique économique, grand volume, bonne robustesse |
Chaleur, UV extérieur, chocs ou exposition chimique | FDM (ABS / ASA / PC / nylon) | Les thermoplastiques techniques correspondent au milieu |
Détails fins, petites fonctions, maîtres texturés | SLA | La haute résolution reproduit les petites géométries |
Pièces claires, translucides ou type lentille | SLA | Les résines transparentes se polissent en clarté optique |
Maître pour coulée sous vide silicone | SLA | La surface lisse capte les textures fines |
Flexions répétées, clips ou charnières vivantes | FDM (PETG / TPU / type PP) | La résine standard est plus cassante sauf grade résistant |
Maquettes d’aspect et ergonomiques | SLA | La surface lisse réduit le travail de finition |
Coût, rapidité et taille en commande réelle
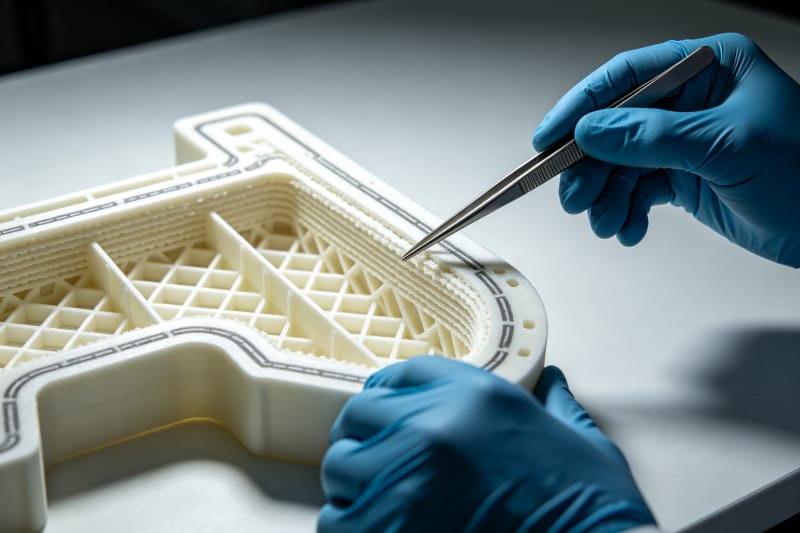
Sur une petite pièce comparable, le SLA paraît souvent proche en prix, mais l’écart se creuse avec le volume et la taille : la matière FDM est moins chère, les machines tournent en parallèle sans surveillance, et les pièces encombrantes coûtent bien moins en filament qu’en résine. Le SLA dépense son budget là où il crée de la valeur — résolution et qualité de surface — et s’avère donc plus rentable sur des pièces petites et détaillées que sur de grands carters vides. Un devis fiable présente les deux voies quand le choix est vraiment serré.
Les attentes de précision suivent la même logique : un alésage à ±0,1 mm ou un filet fin oriente vers le SLA ou une reprise mécanique, tandis qu’un support de carter à ±0,5 mm se règle plus vite et moins cher en FDM. L’instabilité dimensionnelle d’un lot à l’autre — la frustration qui rend l’achat à l’étranger risqué — n’existe pas chez HUANYA : machines étalonnées à calendrier fixe, lots de matière tracés et cotes critiques mesurées avant expédition.
Un post-traitement qui reste constant
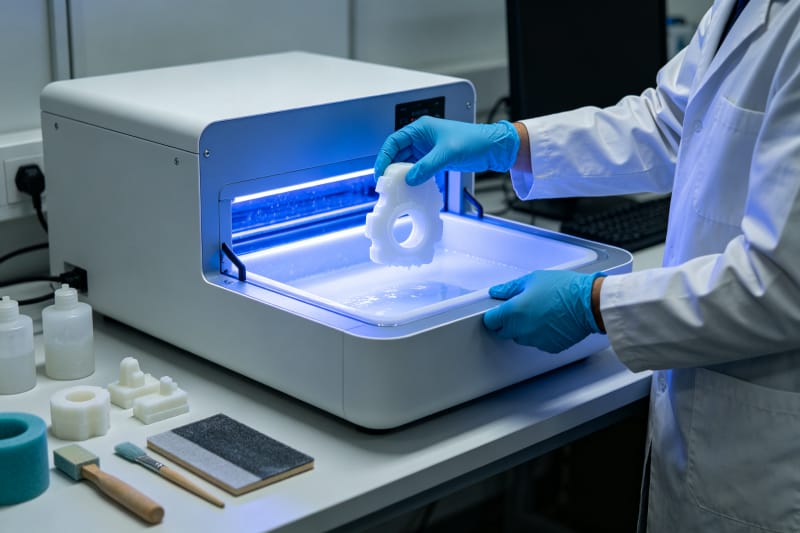
Une impression 3d resine de qualité sait que la pièce SLA n’est pas finie à la fin de la fabrication : il faut laver la résine résiduelle, retirer les supports avec soin, post-polymériser sous UV pour atteindre les propriétés finales, puis poncer, polir ou peindre selon le cahier des charges. Le FDM suit une autre filière — retrait des supports, sablage ou ponçage pour adoucir les lignes, lissage vapeur éventuel, apprêt et peinture. Choisir le procédé tôt permet de planifier la filière et son coût.
La variation de finition entre lots est l’un des trois problèmes que les clients HUANYA ne rencontrent pas. Des réglages documentés — durée de polymérisation, séquence de grains de ponçage, épaisseur de peinture et recette de couleur — gardent un maître SLA et ses réapprovisionnements identiques à l’œil, et conservent aux pièces FDM la même rugosité, ce mois-ci comme le suivant. Ce qui est juste sur la première pièce validée est reproduit sur chaque unité suivante.
Délai et fiabilité des réapprovisionnements
Les deux procédés sont rapides face à la fabrication par outillage, mais ils répartissent le temps différemment. Le FDM demande peu de préparation et les machines en parallèle absorbent vite la quantité ; le SLA ajoute des étapes de lavage et de post-polymérisation à planifier. HUANYA chiffre séparément temps de production et d’expédition, réserve la capacité machine à la confirmation et planifie selon la date réelle d’enlèvement, pour que les files silencieuses ou la sous-traitance de dernière minute ne repoussent jamais le délai sans prévenir.
Pour les commandes répétées, HUANYA conserve le dossier complet — procédé, orientation, nuance de matière, paramètres, recette de finition et résultats de contrôle — rattaché au client. Une pièce SLA ou FDM recommandée correspond donc au premier lot en cotes comme en aspect, et les bureaux d’études peuvent mélanger les procédés entre versions sans perdre la traçabilité. Des réapprovisionnements fiables évitent de requalifier le fournisseur à chaque achat.
Choisir avec HUANYA
Envoyez votre modèle et indiquez à HUANYA l’usage, la charge, la finition et le rythme de commande : nous recommandons le SLA pour le détail et les surfaces lisses, le FDM pour les pièces résistantes, grandes ou économiques, ou un plan hybride quand le projet exige les deux. Vous recevez un devis vérifié par un ingénieur, des tolérances réalistes, une finition constante et un délai confirmé : le procédé choisi est bien celui dont votre pièce a besoin.


Laisser un commentaire