
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
À quoi ressemble la sous-extrusion et pourquoi elle compte
La sous-extrusion est le défaut silencieux qui tue des pièces sinon correctes visuellement : l'imprimante dépose moins de plastique que ne demande la tranche, les lignes s'amenuisent, des espaces s'ouvrent entre chemins voisins, et les murs cessent d'être pleins. À l'œil nu, un petit bras peut encore paraître « imprimé », mais les lignes de couche semblent clairsemées et cordées, et un coup de doigt rend un son creux et métallique plutôt que plein. En impression en 3d, la sous-extrusion est la raison la plus fréquente pour laquelle une pièce FDM de dimensions apparemment parfaites échoue quand même sa fonction.
Quand un acheteur fait imprimer en 3d un petit lot pour validation, c'est précisément ce défaut qu'il surveille. Pour l'acheteur production, l'enjeu n'est pas cosmétique. Une mur qui ne remplit qu'à 70% garde peut-être 60 à 70% de la résistance attendue, et les bosses filetées fléchissent, les emboîtements glissent, les carters se fissurent là où ils ne le devaient pas. Dans les Services d'impression 3D professionnels, où la force vient presque entièrement de la liaison entre ces chemins, la matière manquante n'est pas une plainte de surface — c'est une plainte structurelle. C'est pourquoi une fabrication sérieuse ne traite pas le symptôme après impression ; elle l'empêche avant la première couche.
Les principales causes mécaniques de la sous-extrusion
La plupart des sous-extrusions remontent à une courte liste de défaillances sur le trajet de la filière. Une buse partiellement bouchée coupe le flux de matière fondue ; un pignon d'entraînement usé brodie le filament au lieu de le pousser ; une rétraction mal réglée ou un galet desserré laisse le pignon patiner. Chacune laisse une empreinte différente sur la pièce, et un opérateur expérimenté lit ces empreintes au lieu de relancer à l'aveugle. Le tableau ci-dessous relie la cause typique à son signe visible et au contrôle que HUANYA applique sur chaque fabrication.
Cause | Signe visible typique | Contrôle HUANYA à chaque fabrication |
Buse partiellement bouchée | Chemins fins et tremblés en milieu d'impression | Nettoyage programmé et remplacement de buse |
Pignon d'entraînement usé | Sous-extrusion aléatoire, copeaux de filament dans le pignon | Suivi d'inspection et remplacement par machine |
Température de fusion inadaptée | Lignes froides et peu liées | Profils verrouillés par matière, par pièce |
Diamètre incohérent ou bobine emmêlée | Sections minces soudaines après changement de bobine | Contrôle filament avant chaque job |
Filament humide | Éclats, sifflements et bulles en cours de ligne | Station de séchage avec suivi d'humidité |
Débit / pas moteur mal calibré | Murs systématiquement minces sur toutes les pièces | Étalonnage périodique du débit |
Causes matière et environnement
La mécanique explique la moitié du problème ; l'état du matériau explique l'autre. Les filaments hygroscopiques — nylon, PETG, TPU — absorbent l'humidité ambiante même dans un sachet refermé une fois ouvert, et cette eau se transforme en vapeur dans la chambre de fusion. Résultat : éclats audibles, bourres de filament non maintenues, et des chemins qui paraissent « crachotants » plutôt que lisses. Une pièce imprimée humide semble sous-extrudée et faible, alors que la machine est parfaitement réglée.
L'environnement compte aussi. Un courant d'air froid sous un portique ouvert refroidit le bain avant la liaison, et une semaine d'été humide dans une salle non conditionnée fait en heures ce qu'une enceinte sèche évite. Sur une ligne d'Impression 3D industrielle, ce ne sont pas des surprises : ce sont des contrôles planifiés, consignés avant le démarrage de la machine, comme une ferme d'impression sèche la matière et relève la température ambiante par équipe au lieu d'espérer que l'atelier soit sec.
Comment la sous-extrusion change la pièce : force, surface, coût
La première victime est la résistance. La largeur du chemin donne sa section au mur ; si l'imprimante dépose 80% de la largeur prévue, la section utile du mur chute, et les charges de traction et flexion se concentrent sur les quelques ponts liés qui restent. Les emboîtements à clips et charnières vivantes conçus pour fléchir des milliers de cycles cassent au premier cintrage. La marge d'ingénierie dimensionnée en CAO par l'acheteur disparaît silencieusement.
La deuxième victime est la surface et la cote. Les espaces entre chemins exposent le réseau de remplissage à la vue, si bien qu'une pièce censée être finie paraît poreuse ; des murs trop minces signifient un emboîtement qui ne serre jamais et un trou taraudé qui s'écrase. Puis vient le troisième coût : les heures de l'acheteur. Une série de bras visuellement imparfaits est refusée, recotée, relancée, et le projet paie deux fois — une fois pour la mauvaise fabrication, une fois pour la semaine perdue.
Le tableau 2 associe chaque empreinte visuelle à ce qu'elle fait réellement à la pièce, et au point de contrôle HUANYA où elle est interceptée. Les valeurs sont des observations d'ingénierie typiques, confirmées sur l'impression réelle, pas des lois universelles.
Empreinte sur la pièce | Conséquence mécanique | Intercepté chez HUANYA |
Espaces visibles entre chemins | Section de mur réduite, perméabilité plus forte | Contrôle visuel sur première pièce |
Murs fins et tremblés | Les emboîtements et fils perdent en tenue | Contrôle dimensionnel des alésages clés |
Bulles / éclats en surface | Concentration de contraintes, fissuration précoce | Journal de séchage matière avant job |
Couches délaminées | Presque zéro résistance transversale, sépare à l'effort | Test d'adhérence avant libération |
Son creux « métallique » | Remplissage interne non lié, pièce surdésignée | Section coupée sur échantillon si requis |
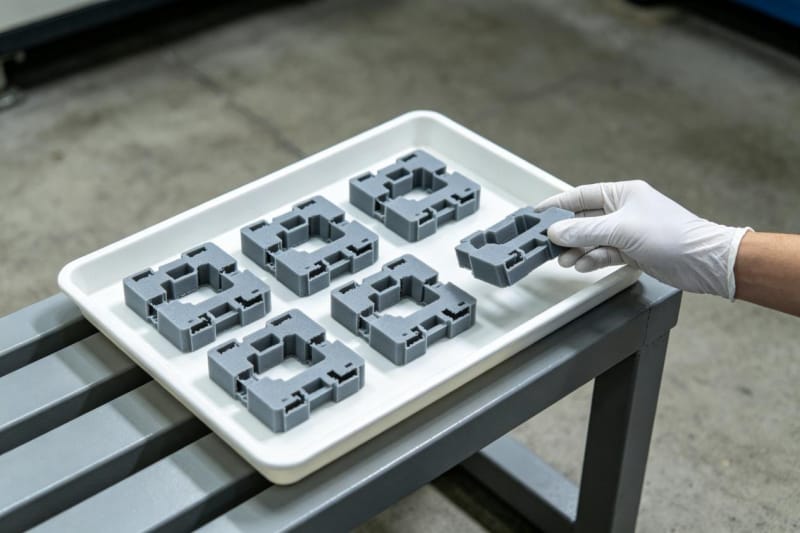
Comment une ligne de production l'empêche avant la première couche
La prévention commence bien avant le tranchement. Chaque lot de matière qui entre chez HUANYA passe par une étape de séchage dimensionnée à ce polymère, et l'état sec est consigné plutôt que supposé. Pignons d'extrusion, buses et galets suivent une maintenance liée aux heures machine, si bien qu'une pièce usée est remplacée au calendrier, non après avoir ruiné discrètement une série de géométries client.
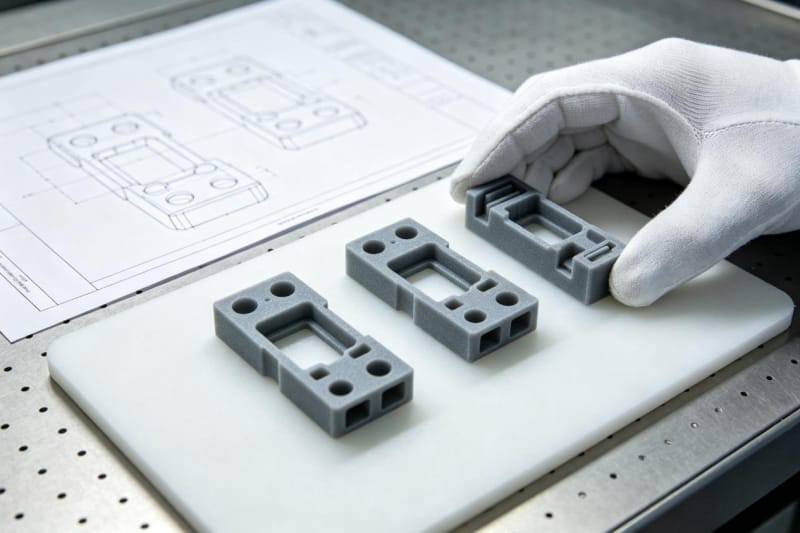
Le profil de trancheuse est verrouillé par pièce approuvée : plage de température, multiplicateur de débit, rétraction et nombre de murs ne dépendent plus du souvenir de l'opérateur. Une revue DFM avant production signale les murs minces, long portées et surplombs que la machine va combattre, et l'acheteur reçoit des notes — pas des surprises. Au moment où le premier chemin touche la plaque, les variables connues pour causer la sous-extrusion sont déjà closes.
Comment elle est interceptée pendant et après le tirage
Même un profil verrouillé demande des yeux. Les fabrications tournent sous surveillance active : une machine qui cesse d'extruder déclenche une alarme au lieu de produire tranquillement 20 copies creuses du même bras. Quand le job finit, la première pièce est comparée au maître approuvé, et les alésages critiques et l'enveloppe générale sont mesurés — pas estimés du regard.
Les couches refusées n'arrivent jamais à l'acheteur. Les clients HUANYA reçoivent des pièces dont la densité de paroi, l'aspect et les cotes passent le même contrôle à chaque tirage ; si un échantillon montre des chemins minces ou des éclats en surface, ce tirage est mis en quarantaine et réimprimé, jamais « expédié tel quel ». Voilà la différence entre un vrai service et un atelier qui espère que le job du week-end est sorti correct, et ce qu'une Impression 3D personnalisée professionnelle doit démontrer à chaque reprise.
Ce que cela change pour les acheteurs qui recoament des pièces
La sous-extrusion a la mauvaise habitude d'apparaître à la deuxième série, pas à la première. L'échantillon sortait d'une buse neuve et d'une bobine sèche ; trois mois plus tard, une série relancée sur une machine fatiguée et un entrepôt humide produit discrètement des copies plus faibles et plus rugueuses. L'acheteur qui n'avait vérifié que la première pièce ne s'en aperçoit que lorsqu'un emboîtement lâche sur le terrain. HUANYA garde les mêmes paramètres, le même séchage et le même contrôle à chaque récommande, pour que le sixième mois corresponde au premier.
Les commandes répétées sont là où les prestataires bâclés se font exposer. Un fournisseur qui saute l'étape de séchage pré-tirage, réutilise une buse non entretenue ou expédie sans contrôle tiendra les dates mais dégradera silencieusement la pièce — et l'acheteur l'apprendra par une réclamation, pas par un devis. HUANYA planifie selon l'état réel des machines et consigne chaque lot, afin que retards de livraison et dérive qualité n'arrivent pas après la date promise.
Comment HUANYA garde la sous-extrusion hors de vos pièces
La sous-extrusion est prévisible, mesurable et évitable : sécher la matière, calibrer le trajet, verrouiller le profil, surveiller le tirage et contrôler le résultat. Uploadez votre CAO chez HUANYA, indiquez fonction et quantité, et recevez des pièces aux murs pleinement remplis, aux cotes tenues, et dont les récommandes correspondent au premier échantillon — comme les pièces FDM industrielles sont censées l'être.


Laisser un commentaire