
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
02 9月
航空・車両プログラムが実績不明な供給元を許容できない理由
航空機や自動車のエンジニアは、展示用プロトタイプを発注する感覚で金属造形部品を調達しません。航空機客室内のブラケットであれ変速機内のセンサーマウントであれ、安全と保証に直結するため、3Dプリント会社を選ぶ行為は実質的にサプライヤー認定の判断です。GEアビエーションが従来20点だった部品をアディティブ製造の単一燃料ノズルに統合したとき、業界はこの技術の可能性と同時に求められる工程の厳格さを目の当たりにしました。その論理は現在、レーシングチーム、EVプラットフォーム、一次サプライヤーにまで広がり、一点限りの展示品ではなく連続生産で同一の部品を必要としています。
信頼性は四つの測定可能な軸で評価されます。特性が文書化された認定合金、管理され再現可能なSLM工程、公的に認められた品質マネジメント認証、量産需要に応える安定納期です。単一サンプルでは優秀に見える供給元も、粉末ロットが変わり、装置がドリフトし、後処理が不安定な外注先に渡ると、5ロット目で不合格になることがあります。本稿では各軸を順に解説し、設計と調達が客観的に監査できるようにします。HUANYAは両業界を担当する産業用3Dプリントの専門家として、こうした管理を有料オプションではなくすべての航空・自動車案件に組み込んでいます。
高負荷用途に認定された材料
信頼できる部品の土台は認定済みの合金です。航空プログラムでは、ブラケットや軽量構造部品にTi6Al4Vチタン、熱にさらされるタービン・排気部品にInconel 718、ハウジングや熱交換器にAlSi10Mgまたはアルミ-スカンジウム合金が主に使われます。自動車では重量に敏感な駆動系部品にAlSi10Mg、流体・排気系にステンレス316L、随時冷却金型の入れ子にマルエージング鋼が好まれます。堅実な金属 3d プリント サービスは、各合金を対応規格(Ti6Al4VはASTM F3001、AlSi10MgはASTM F3318)に紐づけ、造形ままと熱処理後の代表的な機械的値を提示します。表1はHUANYAがこの二つの業界で最も多く加工する合金をまとめたものです。
合金 | 密度 (g/cm³) | 熱処理後の引張強さ (MPa) | 伸び (%) | 代表的な業界用途 |
|---|---|---|---|---|
Ti6Al4V (ASTM F3001) | 4.43 | 900 - 1100 | 10 - 16 | 航空ブラケット、レース構造部品 |
AlSi10Mg (ASTM F3318) | 2.68 | 290 - 340 | 4 - 8 | EVハウジング、熱交換器、ダクト |
Inconel 718 | 8.19 | 1050 - 1250 | 12 - 20 | タービン、排気、ターボ |
ステンレス316L | 7.98 | 550 - 650 | 40 - 50 | 流体継手とマニホールド |
Al-Mg-Sc (Scalmalloy系) | 2.60 | 480 - 520 | 10 - 15 | 高強度軽量ブラケット |
公表された数値範囲は出発点であって保証ではありません。SLMの機械的特性は、積層方向、層厚(通常20-60マイクロメートル)、レーザーパラメータ、熱処理ルートに依存します。信頼できる供給元はこれらの変数を合金・装置ごとに固定したパラメータセットで凍結し、量産部品と同時に造形する証証試験片で特性を検証します。調達担当者は、提示値が同世代の自社装置での自社試験データに基づくか、それとも粉末データシートの写しかを確認すべきです。HUANYAでは、金属 3d プリントの各案件に、同一の造形・炉サイクルを通した引張・硬さ試験片を添付でき、お客様が受け取るデータは実際の生産条件を表します。
粉末のトレーサビリティと認定材料文書
規制対象プログラムでは粉末は管理対象の投入材であり、汎用消耗品ではありません。ガスアトマイズ粉末の各ロットには、化学成分、粒度分布(SLMでは一般に15-53マイクロメートル)、酸素・窒素含有量、アトマイズ日を記録した証明書が付きます。アディティブ造形ではふるいにかけた粉末を再利用するため、規律ある供給元は混合比率、再利用回数、造形間の酸素上昇も文書化し、反応性の高いチタン・ニッケル合金ほど厳しい上限を設けます。航空のお客様は通常、出荷ごとにEN 10204 3.1材料証明書を、飛行安全上重要な部品には第三者検証を伴う3.2証明書を求めます。納入ブラケットのロット単位トレーサビリティを出せない供給元は、価格に関係なく安全関連業務から除外すべきです。
文書化の規律は価値の流れ全体に及びます。造形ログは装置ID、パラメータ版、チャンバ酸素濃度と雰囲気を記録し、炉ログは応力除去・時効の時間-温度曲線を残し、検査記録は各シリアル番号を測定値に結びつけます。HUANYAはこの一式を案件ごとに保管し、適合証明書、材料証明書、造形・熱処理記録、寸法レポートを構造化した部品データパッケージとして提供するため、受入検査部門はタイムゾーンを越えて書類を追いかける必要がありません。このトレーサビリティこそ、造形物を認定製品のBOMに正当に組み込める部品へと変える要素です。
毎回同じ部品を届ける工程管理
再現性こそが試作屋と本当の量産パートナーを分けます。管理されたSLM工程は装置の校正から始まります。レーザー出力検証、ガルバノ精度、ガスフローの均一性、反応性合金造形時に定められた上限以下に保たれたチャンバ酸素。粉末層温度、湿度、リコータ状態は毎造形で監視し、予防保全は故障対応ではなく固定間隔で実施します。これらの入力がドリフトすると、装置が正常に動いて見えてもポロシティと寸法ばらつきが忍び込みます。これが格安業者が初品は通しても5ロット目で不合格になる典型的な理由です。
優れた供給元は重要出力に統計的工程管理を適用します。最適化パラメータで相対密度を常に99.5%超に保ち、証証試験片の引張結果、CMM抜取りの寸法傾向を追跡します。装置同士を相互認定し、二つのプリンタ間で移した部品も仕様内に収め、パラメータ変更は契約で求められる場合、お客様通知を伴う正式な版管理を通します。自動車量産ではこの管理により、再認定なしに年間量を反復ロットで出荷でき、航空ではあらゆる逸脱申請の証拠基盤となります。HUANYAは金属プリンター群全体で標準化された工程ルートを運用し、どのオペレーターが造形を開始したかで部品特性が左右されることがないようにしています。
品質システム:AS9100、IATF 16949と特殊工程監査
認証は内部管理が実在する外部証拠であり、ロゴだけでなく適用範囲を読む必要があります。表2は航空・自動車の金属アディティブ製造で重要な規格、各規格のカバー範囲、供給元に求める具体的な証拠を対応づけています。ISO 9001はあくまで基盤であり、航空のAS9100や自動車生産のIATF 16949を代替せず、NADCAP認定は熱処理や非破壊検査といった特殊工程の独立評価を示します。
規格 / 文書 | 業界 | カバー内容 | 求める証拠 |
|---|---|---|---|
AS9100 Rev D | 航空宇宙 | 航空・宇宙・防衛の品質マネジメント | 積層造形を範囲に含む有効な証書 |
IATF 16949 | 自動車 | 自動車生産QMSと欠陥予防 | PPAP・管理計画の対応力 |
NADCAP | 航空宇宙 | 特殊工程の独立認定 | 承認工程リストと監査報告 |
EN 10204 3.1 / 3.2 | 両方 | 材料検査証明書 | 出荷に添付されるロット別証明書 |
ASTM F3001 / F3318 | 両方 | Ti6Al4V / AlSi10Mg 規格 | 規格への適合宣言 |
ISO 9001 | 両方 | 品質マネジメントの一般基盤 | 有効な最新証書 |
認証書類は各業界ワークフローに合った提出物と組み合わさって初めて価値を持ちます。航空プログラムは通常AS9102に基づく初品検査と完全な寸法・特性検証報告を求め、自動車のお客様は連番生産向けにPPAP文書、管理計画、工程フロー図、測定システム分析を期待します。「ご希望なら検査します」程度の供給元は、サプライヤー品質ゲートでプログラムを止めてしまいます。HUANYAは両方のワークフロー(航空向けFAIパッケージ、車両向けPPAP水準文書)に対応し、早い段階でギャップを指摘するため、品質証拠は監査前に慌てて集めるのではなく当初の計画に織り込まれます。
緻密化、HIPと検証済み機械的特性
内部ポロシティは疲労寿命の静かな敵です。最適化されたSLMパラメータは日常的に99.5%超の相対密度を達成しますが、飛行安全上重要な部品や高サイクル疲労にさらされる自動車部品はそれ以上を求めることが多い。熱間等方圧加圧(HIP)は、合金固有の高温(チタンでは約900℃、約100MPa)で不活性ガスの高圧をかけ、内部空隙を閉鎖して疲労性能を高め、試験片間のばらつきを狭めます。HIPは通常、検出限界以下までポロシティを閉じる一方、ピーク強度をわずかに下げるため、エンジニアはその後の時効サイクルでこのトレードオフを制御します。HIPの要否は部品の疲労要件から導くべきで、盲目的な適用も盲目的な省略も避けなければなりません。
機械的検証がループを閉じます。同じチャンバで造形され同じ炉サイクルを経た証証試験片をASTM E8で引張試験すれば、実造形に紐づく特性が得られます。必要に応じASTM E466の疲労試験、ミクロ組織観察、産業用CTが内部健全性の問いに答えます。HUANYAは重要部品向けに密度試験片、引張棒、硬さマッピング、CT断面を提供でき、エンジニアは過剰販売ではなく用途が本当に必要とする検証レベルを提案します。検証しすぎは予算を浪費し、検証不足は現場故障のリスクとなるため、信頼できるパートナーはそのちょうど中間に導きます。
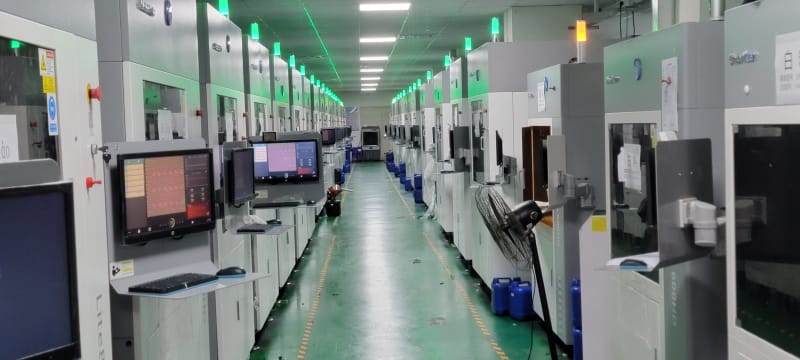
厳しい公差と安定した後処理
造形ままの金属面と公差は、はめあい界面には不十分なことがほとんどです。SLM部品の造形ままの公差は概ねIT12-IT13級(中小寸法で±0.1〜0.2ミリメートル程度)、表面粗さはRa 6-12マイクロメートル前後です。ビーズブラストは均一なつや消しRa 3-6を与え、基準面・はめあい面のCNC仕上げ加工は±0.02〜0.05ミリメートル、Ra 0.8-1.6に到達します。シール面が必要なら鏡面研磨でRa 0.4まで可能です。信頼できる供給元は、図面ごとにどの形状を造形ままとしどこを二次加工するか定め、その判断を全ロットで一定に保ちます。
多くのプログラムが実際に傷つくのはこの一貫性です。最初のロットはベテランがCNC仕上げし、3ロット目は別の外注先に渡った結果、はめあい面が合わなくなる。HUANYAは、応力除去、ワイヤーEDMによる基板切断、ブラスト、多軸CNC仕上げ、バレル、表面処理を、固定の工具・治具・検査ゲートを備えた一つの文書化ルート内に保ちます。だからこそお客様は、寸法精度の不安定、納期遅れ、ロットごとの後処理品質の違いに遭遇しません。初品を造形する前からルートは標準化されているのです。
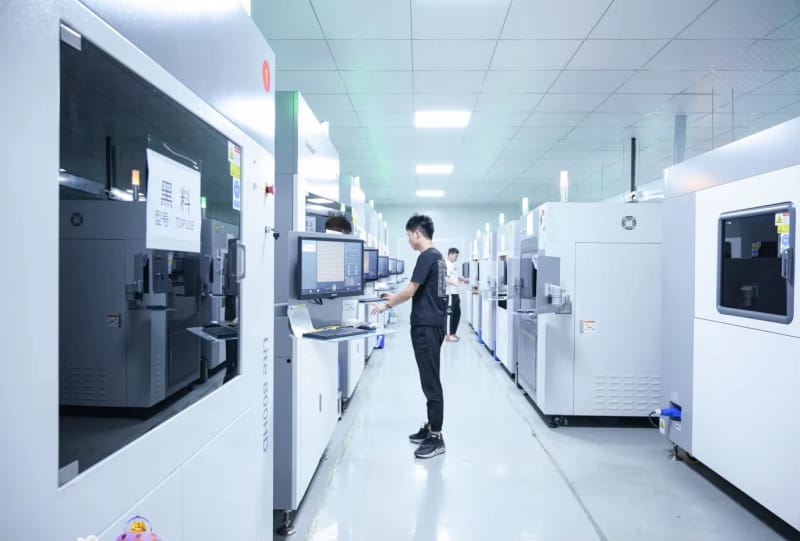
HUANYAが長期的に頼れる金属パートナーである理由
金属アディティブ供給元の認定は、最初の試作から連続生産までルールを変えずに伴走できるパートナー選びで完結すべきです。HUANYAは、認定済みの航空・自動車用合金、固定された工程パラメータ、ロット単位の粉末トレーサビリティ、FAI・PPAP対応文書、オンデマンドのHIPと試験片、単一品質システム下の社内後処理を組み合わせて提供します。STEPファイル、目標材料、認証要件をHUANYAにお送りください。アプリケーションエンジニアが製造性レビュー、透明な見積もり、文書化された品質計画を返し、ブラケット、ハウジング、マニホールド、レース部品をロットごとに正しく、認証付きで、予定どおりにお届けします。


コメントを書く