
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
ERPは3Dプリント工場の中で実際に何をしているか
3Dプリント工場にERPが必要かという問いは、本質的には受注・機械・材料・品質記録をどうつなぐかという問いです。ERPの中核は、通常、現場のMESと組み合わさり、1件の受注を1つの連結レコードに変えます。アップロードされたCADリビジョン、見積もった価格と納期、選んだ工法と材料、機械枠、後処理ルート、検査結果、そして出荷。同じ情報を見積書・チャット・機械メモの間で打ち直す代わりに、一度入力すればすべてで再利用されます。
積層造形の現場ではこれが通常の工場以上に重要です。受注のすべてが事実上の新製品だからです。異なるファイル・材料・積層設定・向き・仕上げが毎日同じプリンターを通り抜けます。共有システムがなければ業務は個人の記憶に依存し、システムがあれば各工程は見積時に決めたデータを引き継ぎ、お客様が承認したものがそのまま機械に届きます。
表計算とチャットが追いつかなくなるとき
小さな3Dプリント会社はしばらく表計算で回せますが、数十件の進行中受注が機械群を分け合う段階で限界が現れます。メールで見積もったファイル版が生産に回った版と違う、同じ日の同じ機械に2件が約束される、出荷後に材料ロットが追えない、作業者の頭の中にしかなかった研磨工程が抜ける——。表1は、購買担当者がサプライヤーに実際に確認できる警告サインを並べたものです。
警告サイン | 統合システムがない場合 | ERPが強制すること |
同じファイルに違う価格が二度付く | 版がメールと表に散在 | 正確なCADリビジョンに紐づく単一のマスター見積 |
どの機械が空いているか誰も分からない | 計画者が現場を歩くか作業者に聞く | 造形枠を予約したリアルタイム稼働カレンダー |
出荷後に材料ロットが不明 | リールやボトルが受注と未連結 | すべての製造指図にロット番号を付与 |
後処理工程が抜ける | ルートが個人の記憶頼み | 完了前の必須チェックリスト |
検査データがバラバラの紙 | 記録が紛失・遅延・発見不能 | 部品に紐づくデジタル検査記録 |
再注文が初回ロットと違う | パラメータが未保管 | 保存済み製造レコードの自動再利用 |
再入力ミスのない見積もりと受注
最初の効果は生産開始前に表れます。3Dプリントサービスが統合システムで動く場合、アップロードモデル・そのリビジョン・選定工法と材料・DFM所見・見積価格が、初回接触から請求まで1つのレコードに留まります。誰も寸法や数量を別の表に打ち込まないため、20個の注文が現場で10個になったり、見積材料が似たグレードに黙って差し替わったりする典型ミスが消えます。
見積レコードは前提も明示的に残します。標準か短納期か、どの面が外観面で、どの寸法が重要寸法か、インサート・ねじ・塗装が含まれるか。お客様の承認時、これらの前提はそのまま製造指図に変わり、営業の約束と生産指示が同じ文書になって、二つの解釈が生まれません。
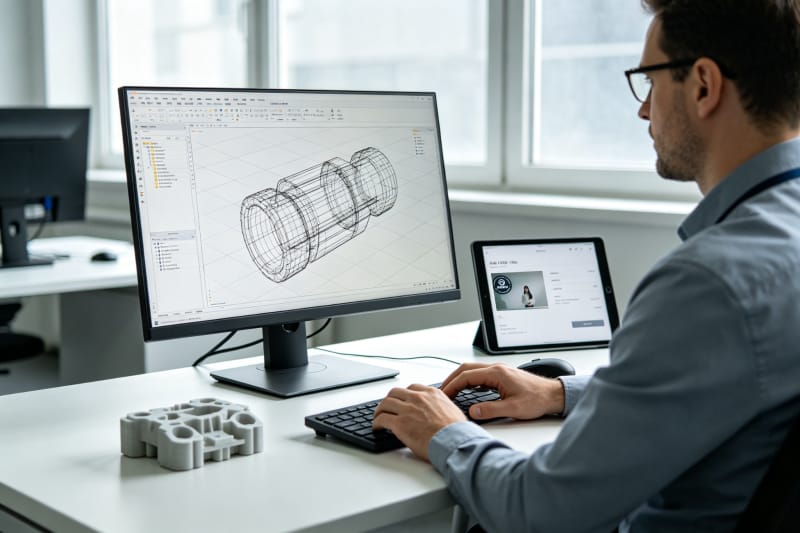
機械・材料・後処理を一つの計画に
3Dプリントの能力は見た目以上に計画が難しいものです。1回の造形に多数の部品をネストでき、工法ごとにサイクルタイムが違い、SLA部品は機械後に洗浄とUV二次硬化が必要です。MES対応ERPは、プリンター時間・硬化時間・作業者時間・仕上げ工程を有限の共有資源として扱い、まとめて確保するため、硬化チャンバーが別顧客に押さえられているのに「印刷済み」にはなりません。
材料も同じ画面で計画します。システムは該当するフィラメント・レジン・パウダーの在庫を確認し、必要量を指図に引き当て、出荷前夜にリール切れが分かるような事態を避けるため、造形開始前に期限と低在庫を警告します。この一点の確認が、未引当の材料待ちで止まる静かな遅延を防ぎます。
表2は主要モジュールが現場で実際に何を制御し、購買側が何として体験するかを対応させたものです。
モジュール | 現場で制御するもの | 購買側に見えるもの |
CRM・見積 | 顧客ファイル、CADリビジョン、見積版、DFMメモ | 一貫した見積と責任ある窓口 |
計画 / MES | 機械枠、造形トレイ、ネスティング、製造指図 | 現実的で確定した納期 |
在庫・材料ロット | リール/レジン/パウダーのロット、在庫、期限 | 正しい認定材料、無断差し替えなし |
品質管理 | 初品・工程内検査データ | 出荷前に測定された重要寸法 |
後処理ルート | ブラスト、研磨、塗装、硬化、担当者 | 毎ロット同じ仕上げレシピ |
出荷・物流 | 梱包、配送予約、トラッキング | 生産時間と輸送時間を分離表示 |
マスターデータ保管 | 工法、向き、パラメータ、仕上げレシピ | 同一で追跡可能な再注文 |
寸法精度を守るトレーサビリティ
機能部品にとって、ロット間の寸法安定性はERPの品質モジュールで勝ち取られます。各製造指図は材料ロット・機械・造形向き・パラメータプロファイル・検査記録を持ち、重要な穴やはめあい面を測ると結果は技術者の手帳ではなく当該受注に保存されます。後日「なぜこの部品はこう振る舞うのか」を聞かれても、工場はそれを作った正確な材料ロットと設定を追跡でき、推測しません。
これが「ロットで寸法が安定しない」という不安への構造的な答えです。HUANYAでは受注ごとに部品寸法や精度がぶれることはそもそも起きません。固定スケジュールの機械校正、システムで追跡する材料ロット、箱を封緘する前に測定・記録する重要寸法。ERP自体が測るわけではありませんが、検査の抜けや記録の紛失を不可能にします。
毎ロット一致する後処理
知覚される「3Dプリントの品質」の大部分は印刷後に決まります。サポート除去、ブラスト、研磨、硬化、塗装、組立です。ERPは仕上げルートを、担当者名と記録パラメータ——硬化時間、研磨番手の順序、被膜厚、カラー配合——を備えた管理シーケンスとして保存し、3か月後の同じ部品も、たまたま担当した作業者流ではなく同一ルートをたどります。
後処理のロット差は、HUANYAのお客様がまず遭遇しない3つの問題の一つです。各工程をシステムで確認するまでルートのチェックリストを閉じられないため、SLAマスターとその再注文は見た目が同一で仕上がり、FDMやナイロン部品は今週でも来四半期でも同じ面粗さを保ちます。初品で承認された内容が、再利用可能で強制される標準になります。
納期、出荷、再注文の信頼性
つながったERPは生産時間と輸送時間を分け、実能力に対して計画します。これが日付を約束する唯一の誠実な方法です。受注確定時に機械枠・仕上げ枠・梱包時間を即時確保し、配送業者は実際の集荷日に予約します。そのため見えない待ち行列、忘れられた小工程、直前の外注が、誰にも気づかれず納期を押しやることはなく、計画者はお客様が影響を受ける前に画面上で衝突を見つけます。
再注文でこそシステムの価値が積み重なります。工法・向き・材料グレード・パラメータ・仕上げレシピ・検査結果という完全な製造記録が顧客に紐づいて保管されるため、再注文は承認済みマスターから始まり、ゼロから再設計しません。チームは版間で設計を改訂したり工法を切り替えたりしても完全な追跡性を保ち、購入のたびに工場を再認定する必要がありません。
HUANYAがこの規律で運営する理由
では3Dプリント工場にERPは必要か。重要寸法・反復ロット・グローバル配送を持つB2B顧客に応えるなら、誠実な答えは「必要」です。うまく運用されたシステムは購入側には見えませんが、期限どおりで一貫したすべての受注に現れます。HUANYAは見積・計画・ロット追跡・検査・仕上げをこの連結された規律で運営し、オンデマンド3Dプリントとして、表計算だけでつなぎ止めた約束ではなく、エンジニア確認済みの見積、測定済み部品、再現できる仕上げ、確定納期をお届けします。


コメントを書く