
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
産業用カスタム部品における「高品質」の本当の意味
設計チームにとって高品質とは、宣材写真が鮮明なことではありません。重要寸法が公差内に収まり、材料がデータシートどおりに振る舞い、3回目のリピート注文が初回と寸分違わず同じに仕上がることです。産業用カスタム部品は実際のアセンブリに組み込まれ、実荷重を受け、実際のヒートサイクルに耐えるため、「だいたい合って見える」だけの外観試作では不足です。この水準の品質は、管理された工程とトレーサブルな材料、そして測定された結果から生まれるもので、カタログ上の装置ブランドで決まるものではありません。
決め手になるのは、ほぼ常に装置の周囲にある仕組みであって、装置そのものではありません。卓上機は調子の良い日に1個だけ良い部品を作れますが、産業用3Dプリントの体制は、設定・保守・環境・検査を標準化することで、火曜日も金曜日も、機械や担当者が変わっても同じ良品を作ります。HUANYAはカスタム部品の生産を管理された工場プロセスとして運営し、パラメータを記録し合否基準を明確にすることで、開封時に品質を「願う」のではなく、受注段階から品質を計画に織り込みます。
部品の役割に合った工法を選ぶ
どの積層工法にも得手不得手があり、品質は技術と機能を正しく結びつけることから始まります。FDMは低コストの治具やエンジニアリング熱可塑性樹脂の大型筐体、SLAは精細なディテールと滑らかな面が重視される場合、SLSとMJFはサポート不要で丈夫なナイロン部品、金属粉末床溶融は緻密なスチール・アルミ・チタン部品に適します。最も安い工法に、そもそも想定されていない要求を押し付けるのは、期待外れへの最短ルートです。表1はHUANYAが運用する能力域を、形状と材料で変動する業界標準の参考値としてまとめたものです。
工法 | 標準的な積層ピッチ | 参考公差 | 産業カスタム部品での強み |
FDM | 0.10–0.30 mm | 100mmあたり 約±0.3–0.5 mm | 低コスト治具、大型筐体、エンプラ材料 |
SLA | 0.025–0.10 mm | 100mmあたり 約±0.1–0.2 mm | 最精細、滑面、マスターモデル・展示部品 |
SLS | 0.10–0.12 mm | 100mmあたり 約±0.2–0.3 mm | 丈夫なナイロン、サポート不要、一体ヒンジ、小ロット |
MJF | 約0.08 mm | 100mmあたり 約±0.2–0.3 mm | 均質なナイロン物性、再現性ある小シリーズ |
SLM / DMLS 金属 | 0.02–0.06 mm | 積層まま約±0.1 mm、機械加工でさらに高精度 | 緻密金属部品、軽量・共形形状 |
工法の選定は、その後のすべての判断も左右します。SLSナイロンはサポート除去が不要で一体ヒンジやスナップフィットに向き、精細なSLAマスターはシリコン真空注型の小ロットにつながり、SLM金属部品ははめあい面のCNC後加工と組み合わせるのが一般的です。信頼できるカスタム3Dプリントの提供元なら、空いている機械に無理に流すのではなく、機能・数量・後加工を確認したうえで最適なルートを提案します。
ホビー材ではなくエンジニアリンググレードの材料
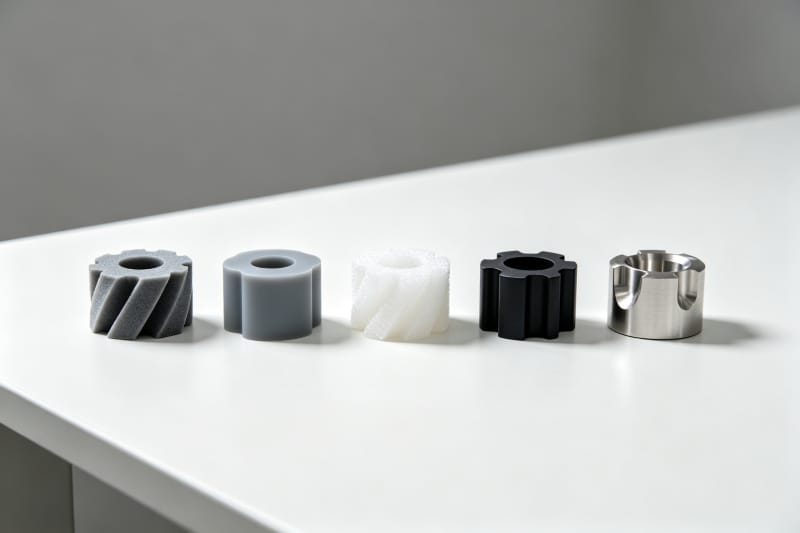
材料は、安価な見積もりがこっそりコストを削る場所です。産業用途ではトレーサブルな工業グレードを使います。ABS-PCや炭素繊維強化フィラメント、物性データが保証されたPA12・PA11ナイロン粉末、高靭性・耐熱のフォトポリマー、合金証明書付きのガスアトマイズ金属粉末などです。実性能を評価する試作は、最終使用の樹脂や金属と同等の材料で作らなければ、はめあい試験も荷重試験も見当違いの対象を測ってしまいます。HUANYAは全注文で材料ロットを記録し、見積もりから納品まで物性を追跡できる状態を保ちます。
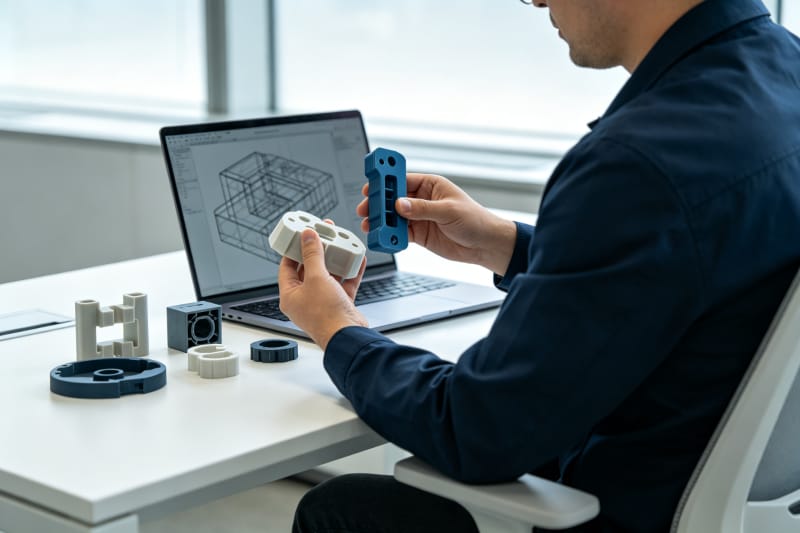
受注の各段階に組み込まれた品質管理
品質は完成品に検査で後付けするものではなく、各段階で制御するものです。最初の関門は製造前のDFM(製造容易性)レビューで、肉厚、穴、クリアランス、閉じた体積、積層方向を選定工法に照らして確認し、変更コストがゼロに近い段階で修正します。0.3mmの薄肉をデータ上で見つけるのは安価ですが、20個作った後で気づくのはそうではありません。
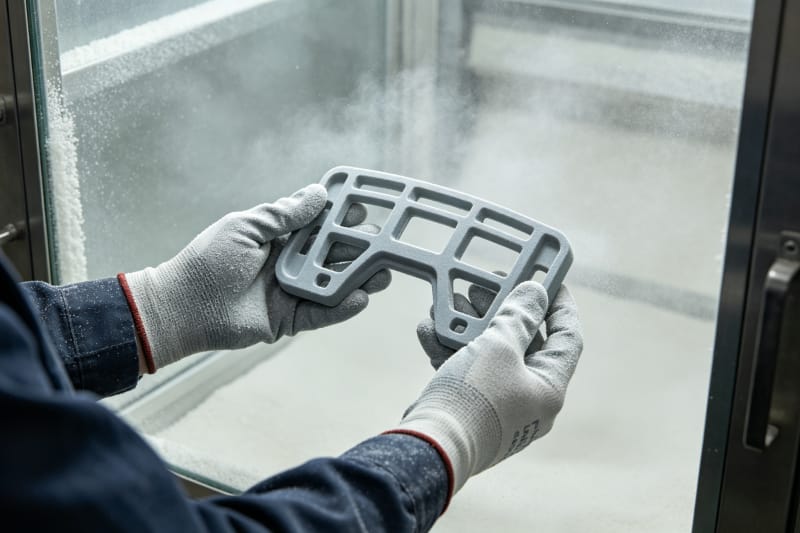
2つ目の関門は初品検査です。ロット残りをリリースする前に1個を図面どおりに全測定し、装置が使える状態のうちにズレを解消します。表2はHUANYAが受注ライフサイクル全体で行う品質アクションと、それぞれが防ぐ具体的な不具合を対応させたものです。
受注段階 | 品質アクション | 防止する不具合 |
データ受領 / DFM | 肉厚・穴・クリアランス・造形可否のレビュー | 造形不能な薄肉、閉じた形状 |
材料と段取り | ロット確認済み材料、校正済みパラメータ、固定された積層方向 | 造形ごとの物性ブレ |
初品 | ロット投入前の重要寸法フル測定 | 1つの誤差が全個に拡散 |
造形中 | 造形監視、固定された洗浄・硬化・焼結サイクル | 反り、硬化不足、密度ムラ |
後加工 | 番手と膜厚を固定した標準ルート | ロット間の表面差 |
出荷検査 | 校正済み測定、レポート、保護梱包 | 公差外部品が組立へ流出 |
3つ目の関門は造形中のプロセス管理です。装置パラメータを固定し、チャンバーやテーブルの状態を監視し、洗浄・UV硬化・焼結のサイクルを標準化することで、材料物性を適正ウィンドウ内に保ちます。こうした管理は見積書の行項目には現れませんが、完璧なサンプルを1個出してリピートのたびにブレる工房と、安定した供給元を分けるまさにその部分です。
寸法精度と、それを証明する方法
公差の主張には、必ず測定方法が伴うべきです。日常的な寸法は校正済みノギスとマイクロメータ、微細形状はハイトゲージと光学コンパレータ、真の3次元位置は三次元測定機で確認し、初品・出荷レポートには重要寸法ごとに公称値・実測値・偏差を記録します。この書類がなければ「高精度」は形容詞にすぎません。
達成できる精度には、装置と同じくらい設計者も影響します。広い平面はリブで安定し、非対称断面は肉厚を均衡させると良くなり、タイトなはめあいは手直しで合わせるより工法に合わせてクリアランスを設計したほうがはるかに容易です。HUANYAのエンジニアはデータレビューでこうした点を指摘し、その形状が現実的に守れる公差を正直に伝えます。工法が出せない数値を約束することはしません。
ロット全体で揃う後加工
積層ままの部品が最終製品になることはまれです。産業向けの後加工ルートには、均一なつや消し面を作るビーズブラスト、サポート除去と接点の平滑化、プライマーと塗装またはパウダーコート、ナイロンのスチームスムージング、バレル研磨・鏡面研磨、さらにヘリサートや組立が含まれます。番手の順番、被膜厚さ、マスキングまでルートとパラメータを文書化し、すべての部品が同じ工程を通るようにします。
後加工で本当に難しいのは均一さです。湿度、作業者の圧力、硬化時間は表面の見え方を変えてしまいます。HUANYAは固定の後加工指示を使い、注文ごとに基準サンプルを保管するため、ロット間で後処理の品質が変わることがありません。これは曖昧な供給元から切り替えた調達者が最も多く挙げる3つの不満の1つでもあります。
四半期ごとに戻ってくる注文の再現性
産業の調達者は一度きりではなく、アセンブリの進化や予備消費に合わせて同じブラケット・筐体・スペアを四半期単位で再発注します。再現性には、データ・工程パラメータ・積層方向・材料グレード・後加工ルートをまとめてアーカイブし、リピート時に新しい担当者がゼロから解釈し直すのではなく承認済み品を再現する体制が必要です。
工程が品質を守るように、キャパシティは納期を守ります。複数技術を横断する産業機の保有台数があれば、特急と計画ロットを並行で吸収し、再製造用の余力も残せます。3Dプリント工場として体制を整えるHUANYAは注文ごとに具体的な出荷日を約束して守るため、1台の過負荷装置が生産ライン全体のボトルネックになって生まれる納期遅延をお客様が経験することはありません。
なぜ産業のお客様がHUANYAに部品を任せるのか
高品質な産業カスタム部品には、機能ごとの正しい工法、認証材料、段階別の品質ゲート、測定された公差、標準化された後加工、アーカイブされた再現性を、一貫して担う責任あるパートナーが必要です。HUANYAは単発の出力ではなく生産の規律を軸に据えた3Dプリント会社であり、リピートのたびにはまり、機能し、揃うカスタム部品と試作を届けます。図面と要件を送るだけで、製造可能性レビュー、透明な見積もり、そしてロットを追って同じ基準で測定された部品を受け取れます。


コメントを書く