
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
28 8月
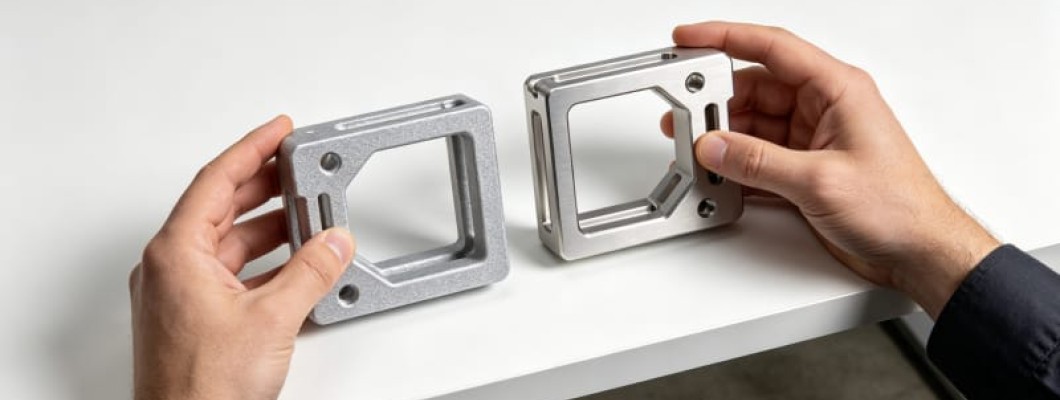
金属試作の選択は二者択一ではない理由
エンジニアが金属機能試作のニーズに直面する際、最も多い質問は「3DプリントかCNC加工か」です。この質問自体が、両工法が相互に排他的な代替関係にあるという誤った前提を含んでいます。実際には、金属積層造形(SLM/DMLS)とCNCフライス加工は、設計自由度、材料利用率、リードタイム、単位コストにおいて根本的に異なる経済曲線をたどります。工法を誤ると予算を無駄にし、設計意図を検証できない試作品を生み出しかねません。HUANYAでは金属 3d プリントと精密CNC加工の両ラインを運用し、最適な工法の組み合わせを推奨しています。
違いを理解する第一歩は、両者の製造ロジックが根本的に異なることを認めることです。CNC加工は無垢の素材から始まり、切削工具で余分な材料を除去する除去加工であり、高精度な単純形状に優れる一方、内部空洞・随形冷却路・軽量格子構造には複数部品の溶接なしには到達できません。金属3Dプリントは金属粉末から始まり、レーザーで層ごとに溶融積層する付加加工であり、ほぼ無制限の形状自由度を持つ一方、as-built表面粗さが高く、限界精度は精密研削に劣ります。
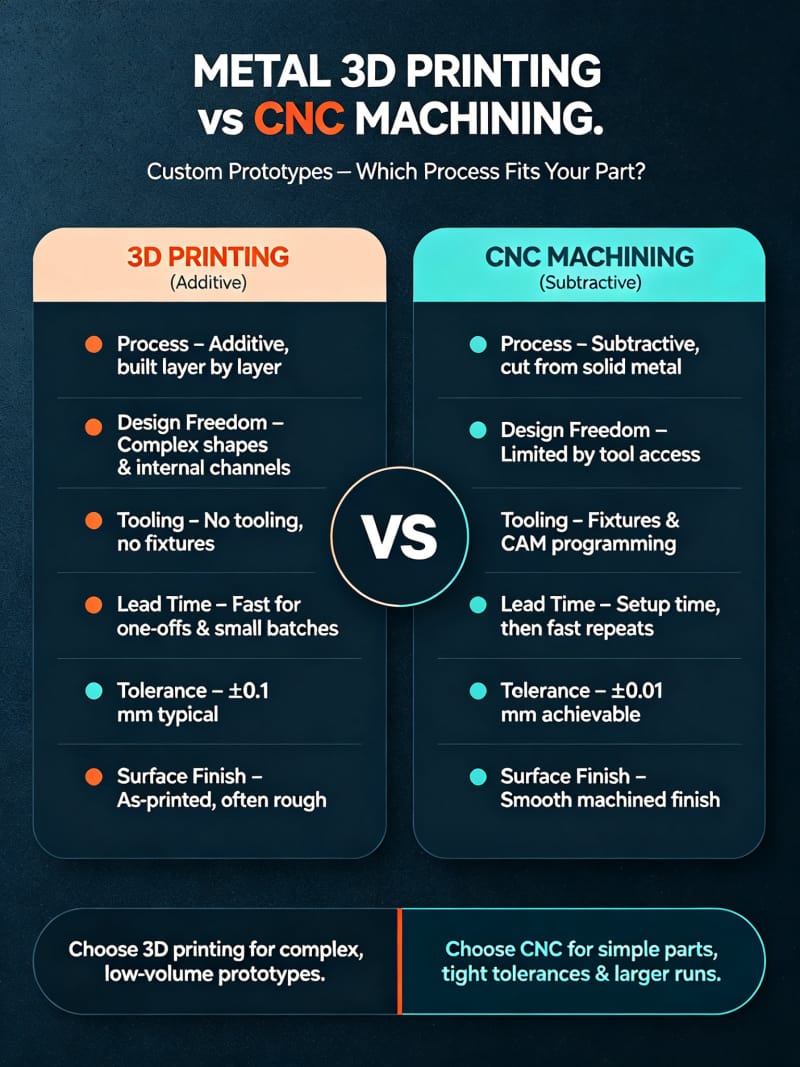
形状複雑さ付加加工の構造的優位性
金属3Dプリントの最も代替不可能な優位性は形状自由度です。随形冷却路は金型キャビティ輪郭に沿って均一な放熱を実現し、射出成形サイクルを20-40%短縮;トポロジー最適化された軽量ブラケットは剛性を保ちつつ30-60%の軽量化を達成;内部格子構造はCNC工具では到達不可能なカスタム制振・吸エネルギー特性を提供します。航空宇宙や医療インプラント分野では、これらの複雑構造が研究室から量産へ移行しています。試作がこうした革新的形状の検証を目的とする場合、CNCでは等価な試作品を提供できません。
ただし形状複雑さがすべての場面で決定要因になるわけではありません。単純なブロック部品、フランジ、取付板、規則的なシャフトについては、CNC加工が精度・表面品質・材料一貫性で依然優れ、コストも低くなります。HUANYAのエンジニアリングチームは、すべての3Dファイルをオーバーハング比率、空洞到達性、最小フィーチャーサイズ、組立要件の観点から評価し、工法を推奨します。複雑領域と精密嵌合面の両方を持つハイブリッド部品には、ニアネットシェイプ3Dプリント後に重要フィーチャーをCNC仕上げする混合ルートを推奨します。
材料特性密度強度と異方性
金属3Dプリント部品の機械的特性は長らくエンジニアの最大の関心事でした。最新のSLMは高出力ファイバーレーザーで不活性ガス雰囲気下、粉末を層ごとに溶融し、最適化されたパラメータで99.5%を超える密度を達成、引張強さと耐力は鍛造規格に近く、方向によっては上回ります。SUS316Lの場合、SLM部品は典型的に引張強さ550-650 MPa、耐力400-500 MPa、伸び25-40%で、ASTM A276棒材の範囲と大きく重なります。ただし積層部品には異方性があり、Z軸方向(積層方向)の伸びと疲労強度はXY平面より典型的に10-15%低くなります。
CNC加工の材料的優位性は、完全な熱間加工履歴を持つ鍛造または圧延素材を使用し、等方性特性と成熟した規格ベースのトレーサビリティを備える点です。疲労重要部品、荷重負荷部品、認証が必要な航空宇宙・医療部品では、認証棒材からのCNCは材料規格データを直接引用できる一方、3Dプリント部品は追加のプロセス検証と試験片テストが必要です。下表は両工法の代表的な機械的特性を比較しています。
材料 | 工法 | 引張 (MPa) | 耐力 (MPa) | 伸び (%) | 密度 |
|---|---|---|---|---|---|
SUS316L | SLM | 550-650 | 400-500 | 25-40 | >99.5% |
SUS316L | CNC鍛造 | 515-690 | 205-310 | 30-60 | 100% |
AlSi10Mg | SLM | 300-420 | 200-280 | 3-10 | >99.5% |
6061-T6 | CNC鍛造 | 310 | 276 | 12-17 | 100% |
Ti6Al4V | SLM | 900-1100 | 800-1000 | 6-14 | >99.5% |
Ti6Al4V | CNC鍛造 | 895-1000 | 825-900 | 10-15 | 100% |
精度と表面品質実際のギャップ
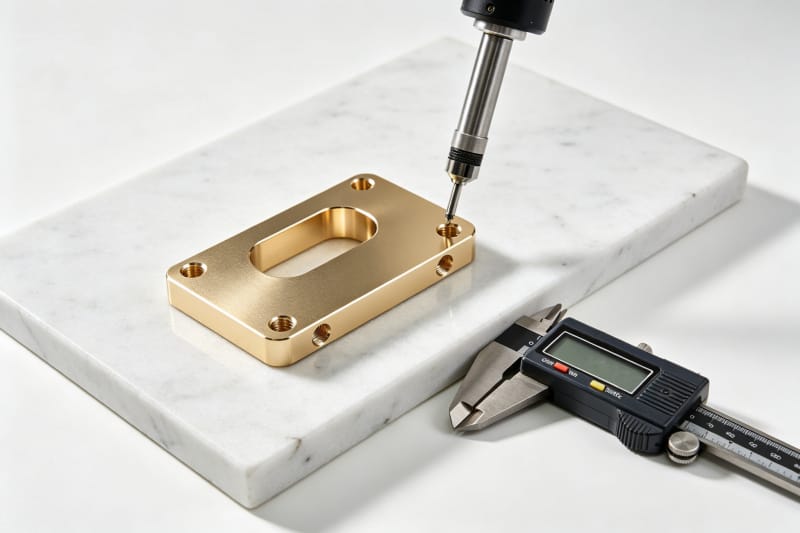
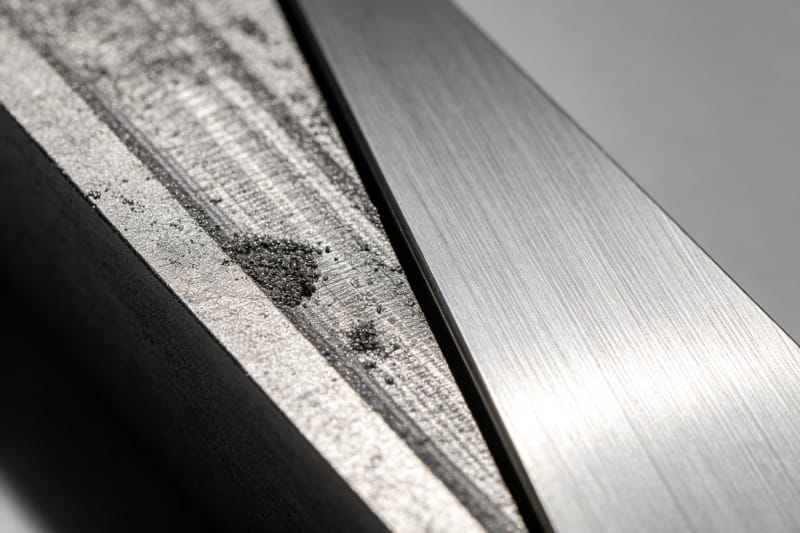
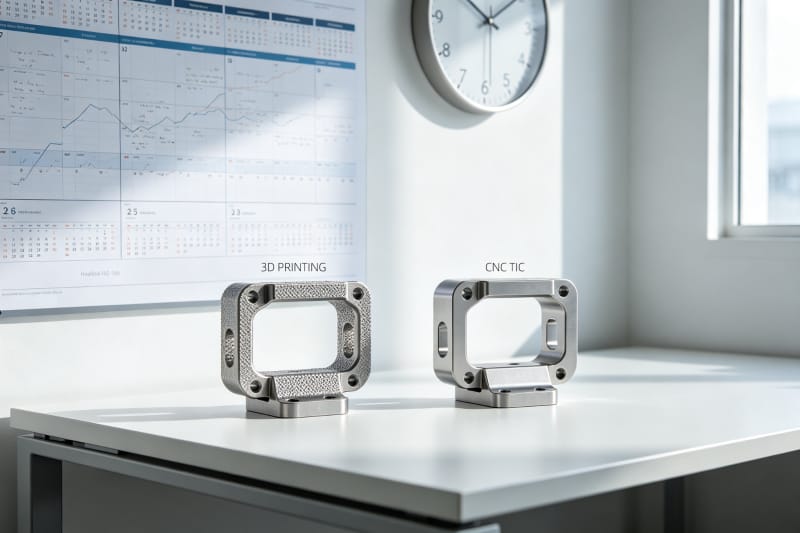
CNC加工は金属部品の寸法精度におけるゴールドスタンダードです。精密3軸加工機は安定して±0.01〜±0.05 mmの位置決め精度を達成し、5軸同期加工は複雑曲面で同様の精度を維持します。表面粗さは仕上げフライス後Ra 0.8-1.6 μm、研削・研磨後Ra 0.2以下に達します。金属3Dプリントのas-built表面粗さはSLMで典型的にRa 6-12 μmで積層目が目視でき、寸法精度は一般に±0.05〜±0.1 mmで、IT6以上の精密嵌合面には二次CNC仕上げが必要です。
これは3Dプリント部品が精密機能検証に使えないという意味ではありません。重要な嵌合面に0.3-0.5 mmの取代を残し、プリント後にCNC仕上げ加工を行うことで、付加加工の形状自由度とCNCの精密表面を同時に得られます。HUANYAのハイブリッド製造フローはまさにこれを実行します:SLMでニアネットブランクを造形し、応力除去焼鈍後、5軸加工機で全嵌合面・ネジ・シール面をワンチャッキングで仕上げます。重要寸法は±0.02 mm、表面粗さRa 0.8 μmに達します。
リードタイムとコスト構造の比較
リードタイムは金属試作の意思決定で最も現実的に重要な次元です。CNC加工はプログラミング、段取り、工具選定、複数工程の流れを必要とし、複雑部品で通常5-10営業日;カスタム治具や5軸プログラミングが必要な場合は2週間以上に延びることがあります。金属3Dプリントは工具経路プログラミングと治具準備を不要にし、ファイル処理完了後すぐに造形開始、単純部品は3-5営業日、複雑部品は通常7-10営業日です。ただし3Dプリントの機械時間単価はCNCより高くなります。
コストの分岐点は形状複雑さとロットサイズの2変数で発生します。単純形状ではCNCが単品・小ロットとも経済的です。複雑形状では3Dプリントのコストは複雑さに比例して上昇しませんが、CNCコストは加工難度とともに急上昇します。ロット面では、治具不要の3Dプリントは1個から10個で単価がほとんど変わらず;CNCのプログラミング・段取りコストは数量で償却されます。下表は両工法をまとめています。
比較項目 | 金属3Dプリント SLM | CNC精密加工 |
|---|---|---|
標準リードタイム | 3-10営業日 | 5-15営業日 |
寸法精度 | ±0.05-0.1 mm | ±0.01-0.05 mm |
表面粗さ Ra | 6-12 μm(as-built) | 0.8-1.6 μm(仕上げ) |
最大サイズ | チャンバー(約280mm) | 機械ストローク(数m) |
材料利用率 | 90-97%(粉末回収可) | 30-70%(切粉) |
内部流路 | ネイティブ対応 | 一体加工不可 |
治具/プログラム | 不要 | プログラムと治具 |
適した数量 | 1-50個 | 1-1000+個 |
後処理とハイブリッド工法の価値
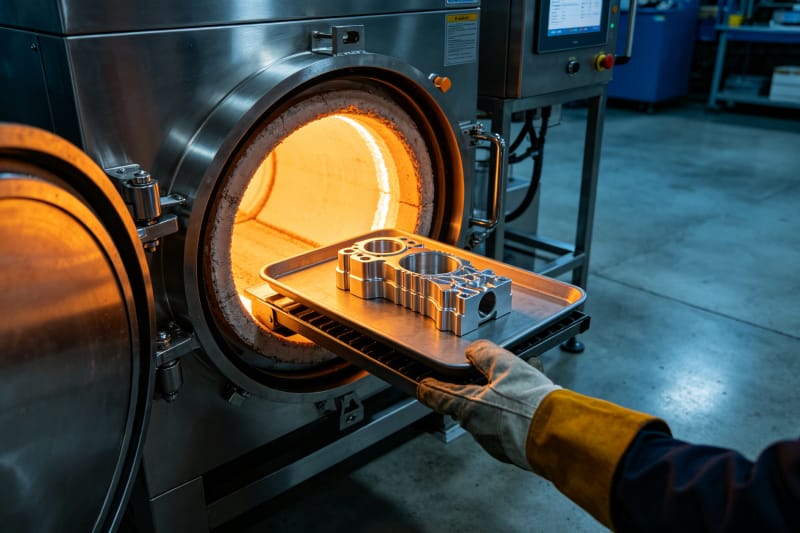
金属3Dプリント部品が造形直後に使えることは稀です。標準的な後処理には粉末除去、応力除去焼鈍、サポート除去、熱処理(溶体化/時効)、ビーズブラスト、嵌合面のCNC仕上げ、表面処理が含まれます。各工程が最終的な性能と精度に影響します。応力除去は加工中の変形を防ぎ;熱間等方圧加圧(HIP)は内部空隙率を0.1%未満に低減し、疲労寿命を大幅に向上させます。どの工程を省略してもテスト性能の低下につながりかねません。
CNC加工部品の後処理はバリ取り、アルマイト、めっきと比較的シンプルです。しかしCNCは設計段階の形状的制約を補えません。ハイブリッド工法の真の価値は、3DプリントでCNC不可能な内部構造・複雑外形を作り、CNCで精密嵌合面の公差と表面品質を保証する長所の組み合わせにあります。HUANYAではSLM造形、熱処理、5軸CNC仕上げ、表面処理を同一の3Dプリント工場内で完結し、複数サプライヤー調整の遅延を回避します。
小ロット場面の選択戦略
プロジェクトが試作から小ロット生産(10-500個)へ移行すると、経済ロジックが変化します。1-50個の範囲で治具投資不要の3Dプリントは単価が安定し、市場検証のブリッジ生産に最適です。50個を超えるとCNCのプログラミング・段取りコストが償却され、使用可能な合金棒材の範囲が広がり、単価は徐々に3Dプリントを下回ります。最終量産が鋳造・鍛造の場合、3Dプリントによるブリッジ生産は高額な固定金型投資を回避できます。
よくあるシナリオは、複雑領域と単純領域の両方を持つ部品—例えば随形冷却路を持つ金型入れ子で、外形と取付面に精密研削が必要なケースです。最適解はハイブリッドで、冷却路部分を3Dプリントし、取付面と冷却インターフェースをCNC加工します。HUANYAはこのワンストップ・ハイブリッド製造に対応し、お客様は1つの3Dファイルを提供するだけで、工法分割・造形・熱処理・機械加工・品質検査までを当社が管理し、すぐに取り付け可能な完成部品をお届けします。
HUANYAのデュアル工法能力
金属試作サプライヤーを選ぶ最も重要な基準は、どんな装置を持つかではなく、あなたの部品に正しい工法を推奨できるかどうかです。HUANYAは産業用SLM金属造形装置と精密CNC加工センターを運用し、ステンレス、アルミニウム、チタン、工具鋼をカバーします。寸法精度の不安定、納期遅延、後処理品質の不整合といった問題は発生させません。3Dファイルをアップロードいただければ、エンジニアリングチームが数時間以内に工法提案・リードタイム・見積もりを返信します。


コメントを書く