
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
19 8月
金属3Dプリント部品の品質を決める後処理の重要性
造形チャンバーで止まる金属3Dプリントサービスは、まだ部品ではないものを提供しています。未処理の3Dプリント金属部品には、除去しなければならないサポート構造、急速な溶融と冷却によって閉じ込められた残留応力、粉末床溶融結合に典型的な粗い表面テクスチャ、そして勘合クリティカルな用途の公差を超える可能性のある寸法偏差があります。ビルドプレート上で正しく見えるタービンハウジングでも、合わせ面で漏れたり、組み立て時にかじったり、内部応力が除去されなかったために早期に破損したりする可能性があります。HUANYAでは、金属積層造形を完全な製造プロセスとして扱い、印刷は最初のステップに過ぎず、後処理が未処理の造形物を機能的で生産準備の整った金属部品に変えるものであると考えています。
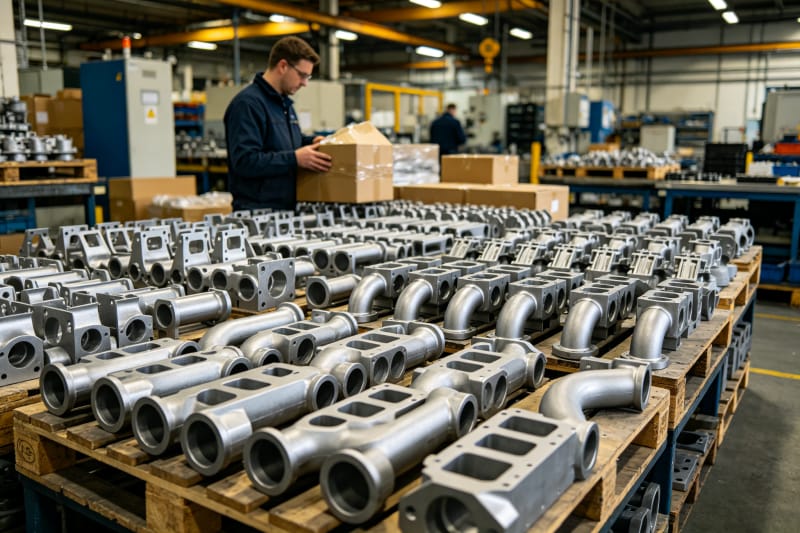
後処理を省略したり急いだりすることの結果は予測可能であり、高額になります。応力除去なしで納品された部品は、閉じ込められた残留応力が予測不可能に解放されるため、機械加工中または使用中に割れる可能性があります。未処理のままの表面は粗さ10~20マイクロメートルRaで、シール面、ベアリング座、精密な勘合を必要とするインターフェースには許容できません。手作業によるサポート除去は、熟練オペレーターが行わないと、痕跡を残したりクリティカルな形状を損傷したりする可能性があります。未処理状態での寸法精度は通常、プラスマイナス0.1ミリメートルに寸法の0.1パーセントを加えたもので、機械加工されたコンポーネントと組み立てる必要がある部品には緩すぎます。これらの問題はそれぞれ、正しい後処理シーケンスによって解決されます。そのため、資格のある金属3Dプリントサービスは、プリンターから出てくるものではなく、顧客の荷積みドックに到着するもので自らの能力を測ります。
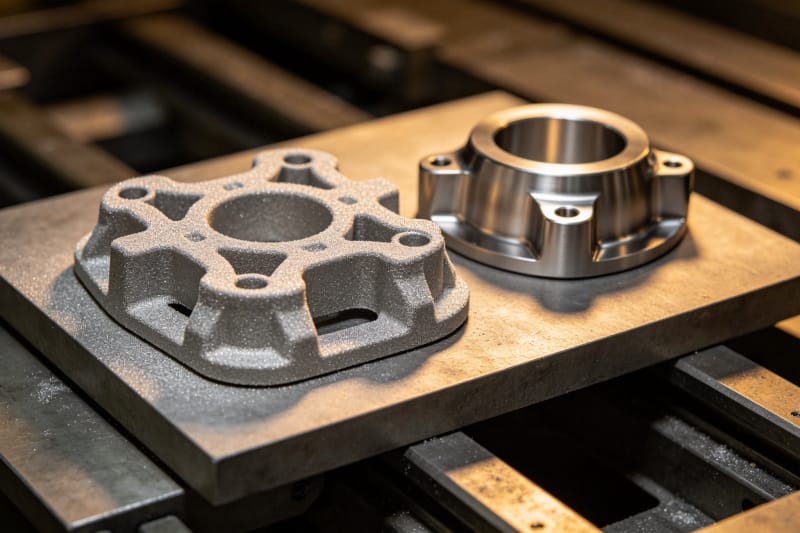
機能性金属部品のための主要な後処理操作
最初で最も重要な後処理ステップは、応力除去熱処理です。粉末床溶融結合によって製造されるすべての3Dプリント金属部品は、急速な熱サイクルを経て、大きな残留応力を生み出します。合金に適した温度—ステンレス鋼、チタン、アルミニウムでは通常600~900度—での応力除去は、機械加工やサポート除去の前にこれらの応力を緩和し、歪みや割れを防ぎます。応力除去後、サポート構造は、ベースプレート分離のためのワイヤーEDMと、サポート接触点のための精密機械加工または研削の組み合わせによって除去されます。HUANYAでは、校正された熱電対と認定されたプロセス記録を備えた専用熱処理炉を維持しており、すべてのバッチがその合金に正しい熱サイクルを受けることを保証します。
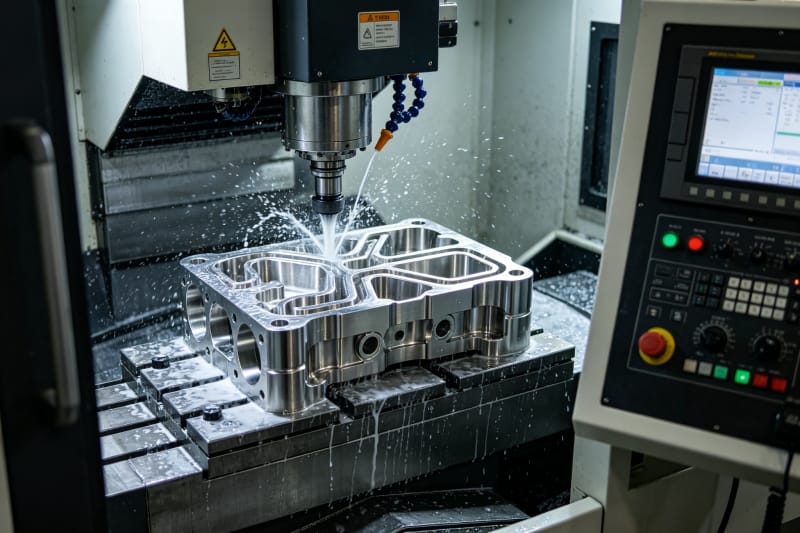
2番目のコア操作は、勘合クリティカルな形状の精密CNC機械加工です。金属積層造形は機械加工では作れない複雑な内部形状や有機的な形状を作り出せますが、合わせ面、ボルト穴、ベアリングボア、シール面はほぼ常に、必要な公差と表面粗さを達成するために二次機械加工を必要とします。3軸および5軸CNCマシニングセンターを使用して、クリティカル寸法をプラスマイナス0.02ミリメートルに、表面粗さを1.6マイクロメートルRa以下にします。特定の表面特性を必要とするカスタム金属部品には、均一なマット仕上げのためのビーズブラスト、化粧面や流動クリティカル面のための研磨、耐食性と耐摩耗性のための陽極酸化またはメッキを提供します。各操作は、応力を再導入したり既に機械加工された形状を損傷したりしないように順序付けられ、すべてのステップは完全なトレーサビリティのために文書化されます。
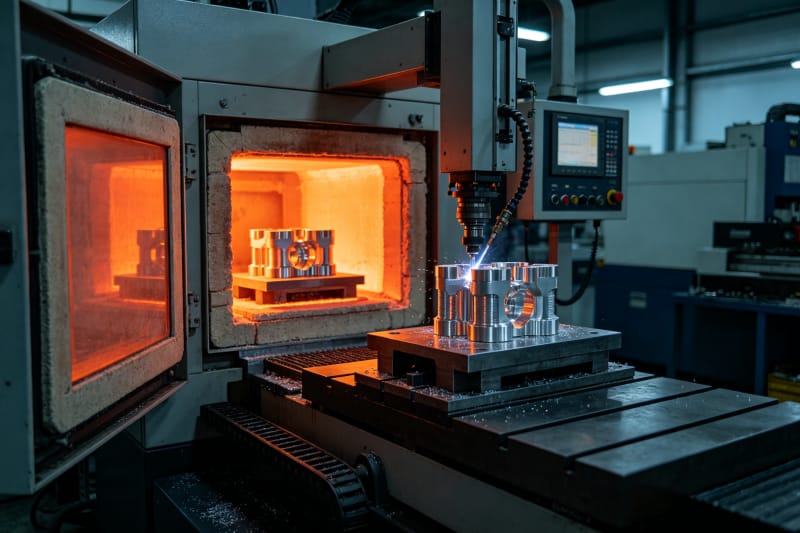
勘合クリティカル部品の寸法制御と検査
勘合クリティカルな機能性金属部品にとって、寸法検証は最終的なチェックボックスではありません—機械加工の前に始まり最終検査まで続く継続的なプロセスです。未処理部品の3Dスキャンを使用して歪みパターンを特定し、それに応じて機械加工取り代を調整し、切削工具が部品に触れる前にすべてのクリティカル面に十分な材料があることを保証します。機械加工中は、各段取り後にインプロセスゲージングでクリティカル寸法を検証し、工具摩耗や治具エラーがスクラップになる前に検出します。最終検査では、校正されたプローブを備えた三次元測定機、微細形状のための光学比較測定器、ネジ穴のためのネジゲージを使用し、すべての測定値を部品の図面要件と照合して記録します。
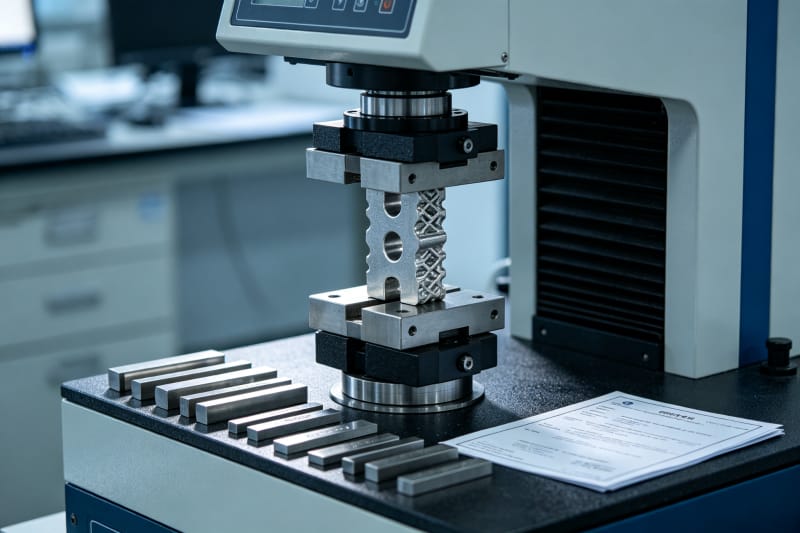
構造荷重を受ける3Dプリント金属部品には、材料検証も同様に重要です。すべての生産バッチと同時に印刷された供試棒で引張試験を実施し、材料が指定された降伏強度、引張強さ、伸びを満たしていることを確認します。航空宇宙および医療用途には、化学組成分析、密度試験、ミクロ組織評価を含む完全な材料証明書を提供できます。HUANYAでは、すべてのカスタム金属部品の注文が寸法検査報告書と材料証明書を添えて施設を出発し、エンジニアリングチームが部品が設計通りに勘合し機能することに完全な信頼を持てるようにします。新規プログラムには、生産数量がリリースされる前に図面のすべての形状を文書化する初品検査報告書も提供します。
金属積層造形のためのエンドツーエンド品質管理
生産量で一貫した金属3Dプリントサービスを提供するには、優れた設備以上のものが必要です—粉末から出荷まですべての変数を制御する規律ある品質管理システムが必要です。HUANYAでは、すべての金属粉末バッチをロット番号で追跡し、使用前に粒度分布と化学組成を検証し、レーザー出力、スキャン速度、層厚、雰囲気を含む造形パラメータを制御して、再現可能な材料特性を保証します。すべての造形には、生産部品と同時に試験される供試棒が含まれ、機械試験結果と顧客に納品される実際のコンポーネントとの直接的なリンクを作り出します。オペレーターは金属積層造形の認定を受けており、すべての後処理ステップで標準化された作業手順に従います。
リードタイムが重要であることも理解しています。完璧な部品を6週間遅れで納品する金属積層造形プログラムは成功ではありません。生産計画では、印刷、熱処理、機械加工、検査を1つのスケジュールに統合し、金属3Dプリントサービス専用の能力を確保して、部品が待ち行列で待つことなく各段階を進むようにしています。勘合クリティカルなカスタム金属部品の標準リードタイムは、複雑さと数量に応じて5~10営業日で、リアルタイムの注文追跡を提供して、部品がプロセスのどこにあるか常に把握できるようにしています。1個のプロトタイプマニホールドでも50個の生産ブラケットでも、HUANYAは勘合し、機能し、予定通り到着する金属部品を納品します。本日、図面と要件をお持ちいただければ、1営業日以内に見積もりを提供します。


コメントを書く