
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
SLAかFDMかは「部品が何をするか」から始まる
SLAとFDMの選択は、どちらの技術が抽象的に優れているかではなく、部品が果たす役割にどちらが合うかの問題です。オンラインで 3d プリント 依頼 をする際、微細ディテール・滑らかな表面・小さな精密形状が支配的なら光造形SLAが勝り、丈夫で大型、あるいは低コストな機能部品ならフィラメント方式のFDMが強い選択です。機能・使用環境・仕上げを定義する前に選ぶと、不要な解像度にお金を払うか、目的には粗すぎる部品を受け取ることになります。
HUANYAでは工法選定を営業の既定ではなく、エンジニアリング判断として扱います。ファイル到着時に重要寸法・はめあい面・想定荷重・使用温度・外観要件・数量を確認し、SLA、FDM、またはFDM機能部品とSLA外観モデルの併用をご提案します。工法が部品に従うのであって、その逆ではありません。
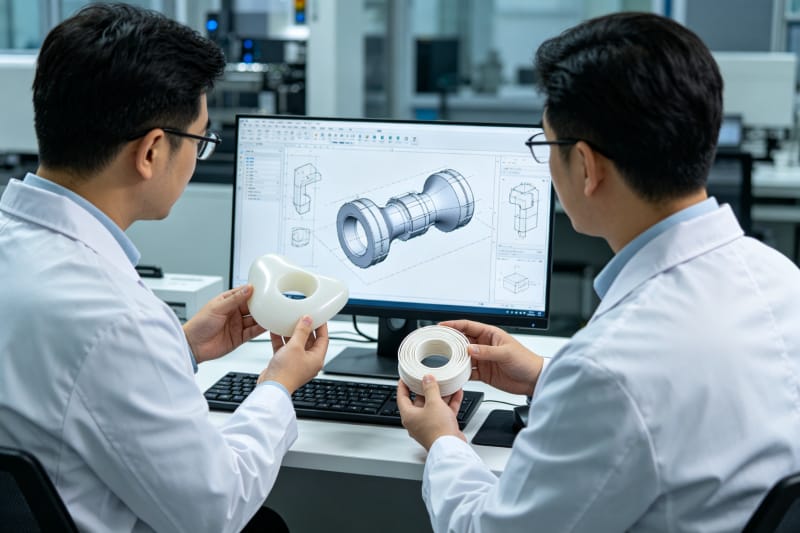
それぞれの工法が部品を作る仕組み
FDMは加熱ノズルから溶かした熱可塑性フィラメントを一筋ずつ造形プレートに積み重ね、SLAは液状の光硬化レジンをUV光で一層ずつ固めます。この一点の違いが以降のほぼすべてを説明します。熱可塑性部品は目に見える積層目と方向依存の強度を受け継ぎ、レジン部品は滑らかな表面と非常に細かい形状を得る一方、洗浄・サポート除去・管理されたUV二次硬化が必要です。表1は購入担当者が実際に問い合わせるパラメータを並べたもので、真摯な3Dプリントサービスなら必ず押さえている内容です。公差はすべて業界の一般的な目安で、実現値は形状・材料・後処理に依存し、DFMレビューで個別に確認します。
項目 | FDM | SLA |
造形原理 | 加熱ノズルが溶融熱可塑性フィラメントを層ごとに積層 | UV光が液状光硬化レジンを層ごとに硬化 |
標準的な積層ピッチ | 0.4mmノズルで0.10–0.30mm | 0.025–0.10mm |
標準的な公差* | ±0.5%(下限±0.5mm) | ±0.1%(下限±0.1mm) |
最小壁厚 | おおよそ0.8–1.2mm | おおよそ0.4–0.6mm |
実用最小形状 | ノズル制約で約0.4–0.8mm | 微細形状で約0.2–0.3mm |
材料ファミリー | PLA/ABS/ASA/PETG/PC/ナイロン/TPUの熱可塑性樹脂 | 硬質・高靭性・柔軟・透明・焼失可能な光硬化樹脂 |
造形直後の表面 | 積層目が見え、強度は異方的 | 滑らかで段差が小さく、UV二次硬化が必要 |
サポート痕 | 除去可能だが接触面の痕がやや大きい | 小さな点痕、軽い研磨 |
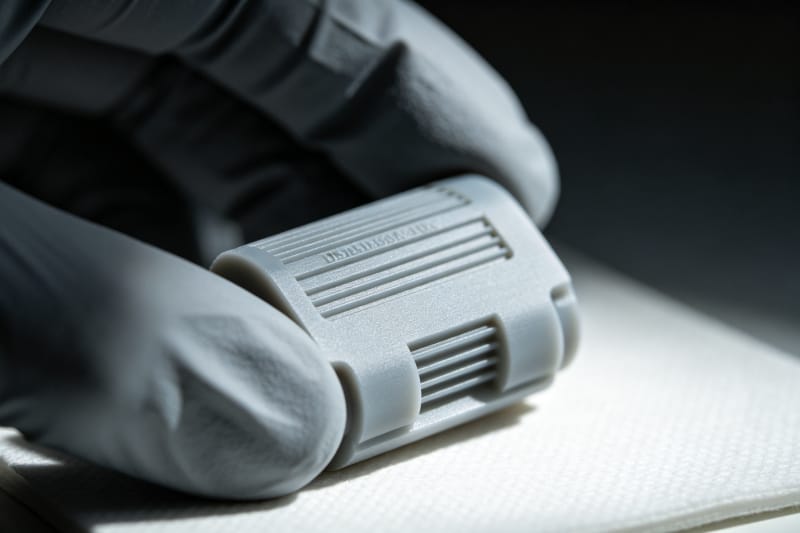
表面仕上げと微細ディテール:SLAがリードする領域
試作を投資家に見せる、人間工学モデルにする、展示会向けに塗装する、シリコン真空注型のマスターにする——そうした場面ではSLAが明確に優位です。薄い層がリブ・文字・ロゴ・テクスチャ・小さなRを再現し、FDMノズルなら丸めたり階段状にしたりする形状を保ちます。造形直後のSLA表面は塗装前のパテ埋めと研磨がはるかに少なく済み、外観仕上げ工程を短縮して設計者の意図した形状を守ります。
SLAは透明・導光部品にも自然な選択です。クリアレジンは研磨でライトガイド・レンズ・流れのデモ部品・内部が見える筐体になります。柔軟レジンや焼失レジンは、柔らかな触感部品やロストワックス模型にも同じディテール優位を広げます。外観・微細形状・なめらかな曲面が要件の中心なら、SLAは手間を増やさず削減します。
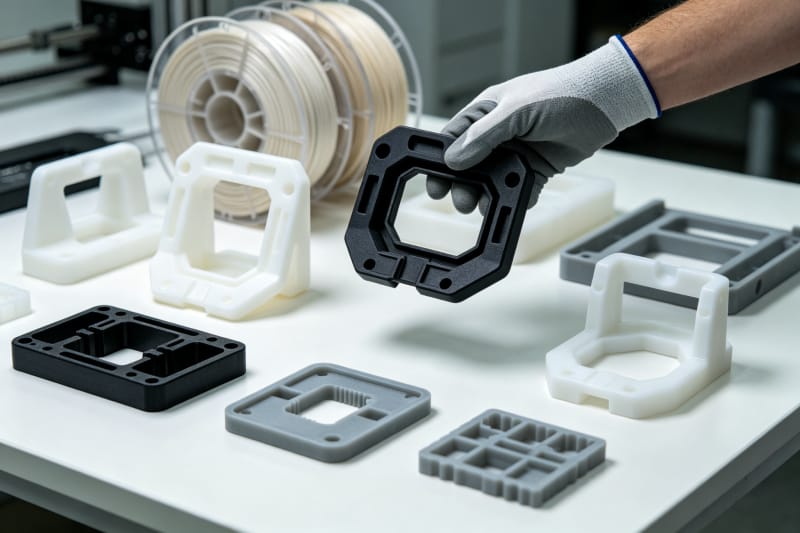
強度・材料・使用環境:FDMがリードする領域
荷重を受け、スナップではまり、熱に耐え、屋外で使う部品には、産業用3DプリントとしてのFDMがはるかに幅広いエンジニアリング熱可塑性樹脂を持ちます。ABSとASAは衝撃とUV、PETGは靭性と扱いやすさ、PCは耐熱、ナイロンは耐摩耗と疲労、TPUは弾性を担います。これらは外観専用ではない本物の生産用ポリマーであり、治具・固定具・ブラケット・筐体がFDMに集まる理由です。
FDMでは方向が重要です。層間の結合は押出経路に沿った材料より弱いため、荷重が層内や密な充填を通るように耐力壁を向ける必要があります。HUANYAは用途に応じて壁の数・充填率・ラスター方向・外周を設定し、応力集中部にRを加えます。正しい設定によりFDM部品は静的な展示模型ではなく、動く構成部品として使えます。
FDMは大寸法・かさばる体積へも経済的に拡張できます。フィラメントは光硬化樹脂よりkg単価が安く、大型機はレジン槽の制約なしに稼働します。同じ大型部品に完璧に滑らかな肌が要るならSLAが優り、その場合は構造版をFDM、外観マスターをSLAと分けるお客様もいます。表2はこのトレードオフをすばやい選定マップにまとめたものです。
プロジェクト要件 | 推奨 | 理由 |
大型筐体・治具・低コストな機能確認 | FDM | 低コスト樹脂、大きな造形範囲、良好な靭性 |
熱・屋外UV・衝撃・薬品への暴露 | FDM(ABS/ASA/PC/ナイロン) | エンジニアリング樹脂が環境に合う |
微細ディテール・小形状・質感マスター | SLA | 高解像度が小さな形状を滑らかに再現 |
透明・導光・レンズ的な部品 | SLA | 透明レジンを準光学的に研磨可能 |
シリコン真空注型のマスター | SLA | 滑らかな表面が微細テクスチャを写す |
繰り返し曲げ・スナップフィット・一体ヒンジ | FDM(PETG/TPU/PP系) | 標準レジンは高靭性グレード以外は脆め |
外観・人間工学モデル | SLA | 造形直後から滑らかで仕上げ作業を削減 |
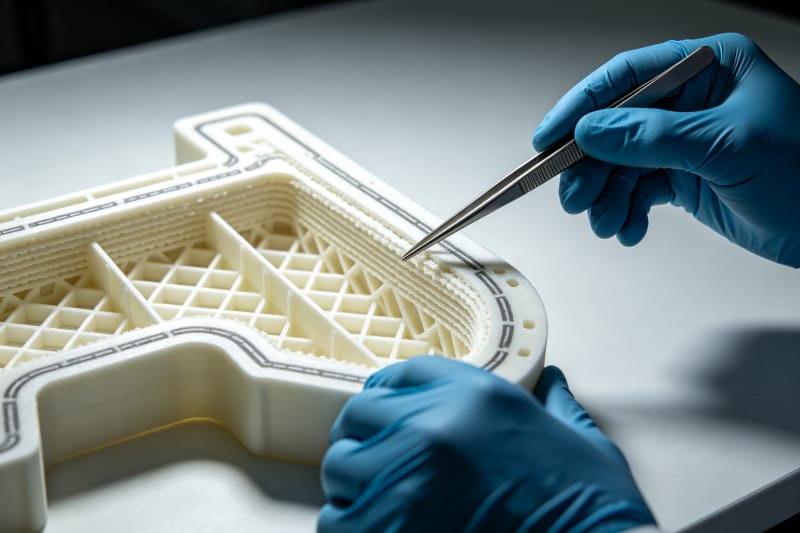
実際の受注におけるコスト・速度・サイズ
同条件の小さな部品ではSLAも価格が近く見えますが、数量とサイズが増えると経済性は分かれます。FDM材料は安く、機械は並列で無人稼働し、かさばる部品はレジンよりフィラメントではるかに安価です。一方SLAは解像度と表面品質という価値に予算を使うため、大きな空洞筐体より小さく高精細な部品で最も費用対効果が高まります。信頼できる見積もりは、選択が本当に僅差なら両ルートを提示します。
精度への期待も同じ論理に従います。±0.1mmの穴や細かいねじならSLAか二次機械加工、±0.5mmのブラケットならFDMが速く安く到達します。海外発注をリスキーに感じさせる「ロット間で寸法が安定しない」問題はHUANYAでは起きません。固定スケジュールの機械校正、追跡可能な材料ロット、出荷前の重要寸法測定を徹底しています。
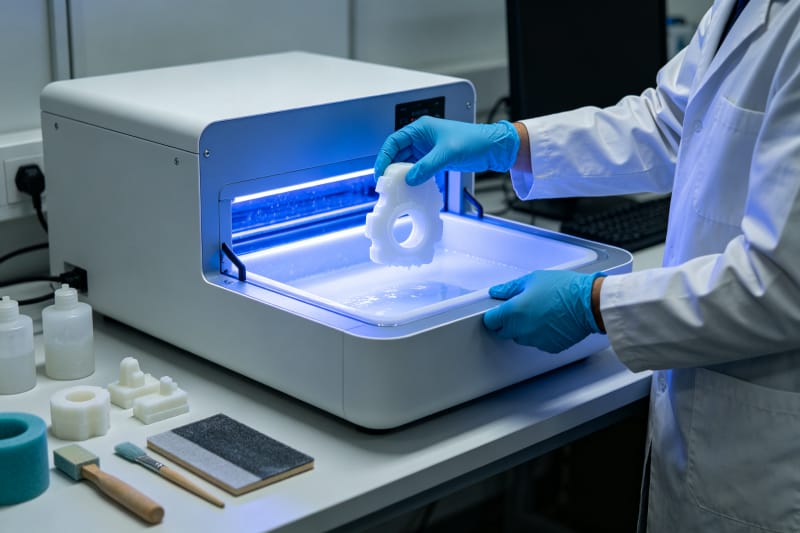
ぶれない後処理
プロの光造形は、造形終了が完成ではないことを知っています。残ったレジンを洗い、サポートを管理下で外し、最終物性に到達するUV二次硬化を行い、仕様どおりに研磨・つや出し・塗装します。FDMは別ルートで、サポート除去、積層目を和らげるブラストや研磨、必要に応じたスチーム平滑化、下塗りと塗装を経ます。工法を早く決めれば、後処理ルートとそのコストを最初から計画できます。
後処理のロット差は、HUANYAのお客様がまず遭遇しない3つの問題の一つです。硬化時間・研磨番手の順序・塗装厚・カラー配合を文書化し、SLAマスターと追加注文を見た目で同一に保ち、FDM部品にも今月も来月も同じ面粗さを維持します。承認された初品で正しかったことが、その後の1個1個で再現されます。
リードタイムと再注文の信頼性
金型を要する製造と比べれば両工法とも高速ですが、時間の使い方は異なります。FDMは段取りが少なく並列機械が数量をすばやく吸収し、SLAは洗浄と二次硬化の段階を組み込む必要があります。HUANYAは生産時間と配送時間を分けて見積もり、注文確定時に機械枠を確保し、配送業者の実際の集荷日に合わせて計画するため、見えない待ち行列や直前の外注が無予告に納期をずらすことはありません。
再注文時、HUANYAは工法・向き・材料グレード・パラメータ・仕上げ配合・検査結果という完全な製造記録を顧客ファイルに保存します。そのため再注文のSLA/FDM部品は初回ロットと寸法も外観も一致し、設計チームは改訂間で工法を混ぜてもトレーサビリティを失いません。信頼できる再注文は、購入のたびにサプライヤーを再認定する手間をなくします。
HUANYAと選ぶ
モデルを送り、使い方・荷重・仕上げ・発注サイクルをHUANYAにお知らせください。ディテールと滑らかさならSLA、丈夫で大型・経済的な機能部品ならFDM、両方が要る案件にはハイブリッド案をご提案します。エンジニア確認済みの見積もり、現実的な公差、安定した仕上げ、確定した納期をお届けし、結果として選ばれる工法は、まさに部品が必要とするものになります。カスタム3Dプリントの工法選定で迷ったら、まず形状をお送りください。


コメントを書く