
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
언더익스트루전이란 무엇이고 왜 중요한가
언더익스트루전은 겉보기엔 멀쩡한 부품을 조용히 망가뜨리는 결함이다. 슬라이스가 요구하는 양보다 적은 플라스틱이 토출되어 라인이 가늘어지고, 이웃한 선 사이에 틈이 벌어지며, 벽은 더 이상 속이 차 있지 않게 된다. 눈으로 보면 작은 브래킷이 '출력된 것 같'지만 층선은 듬성듬성 가늘어 보이고, 손가락으로 두드리면 단단한 소리가 아니라 속 빈 깡통 소리가 난다. 3d 프린팅 대행 현장에서 언더익스트루전은 치수가 완벽해 보이는 FDM 부품이 기능에서 실패하는 가장 흔한 이유다.
생산 구매자에게 걸린 것은 미관이 아니다. 70%만 채워진 벽은 기대 강도의 60~70%만 견디고, 탭 보스는 휘고, 압입 끼워맞춤은 미끄러지며, 하우징은 갈라지지 말아야 할 곳에서 갈라진다. 강도가 거의 전적으로 이 선들 사이의 결합에서 나오는 FDM에서 모자란 소재는 표면 클레임이 아니라 구조적 결함이다. 그래서 진짜 생산은 출력 뒤의 증상을 달래지 않고 첫 레이어 전에 막는다.
언더익스트루전의 주요 기계적 원인
대부분의 언더익스트루전은 토출 경로의 짧은 목록 안에서 끝난다. 부분적으로 막힌 노즐은 용융 흐름을 자르고, 마모된 공급 기어는 필라멘트를 밀기보다 분쇄하며, 너무 작은 리트랙션이나 느슨한 가압 롤러는 기어를 공회전시킨다. 각각 부품에 다른 지문을 남기고, 숙련된 작업자는 아무 생각 없이 재출력하는 대신 그 지문을 읽는다. 아래 표는 흔한 원인과 눈에 보이는 신호, HUANYA가 매 작업마다 적용하는 관리 대응을 짝지었다.
원인 | 전형적 눈에 보이는 신호 | HUANYA의 매 작업 관리 |
부분 막힘 노즐 | 출력 중간부터 가늘게 흔들리는 선 | 청소 루틴과 계획된 노즐 교체 |
마모된 공급 기어 | 무작위 토출 부족, 기어에 필라멘트 부스러기 | 기계별 점검·교체 기록 |
잘못된/낮은 용융 온도 | 차갑고 약하게 붙은 선 | 소재별 온도 프로파일을 부품마다 고정 |
지름 편차/엉킨 보빈 | 보빈 교체 후 갑자기 가늘어진 구간 | 작업 전 필라멘트 통과 확인 |
습한 필라멘트 | 펑하는 소리, 쉿 소리, 표면 기포 | 건조 스테이션과 습도 기록 |
유량/스텝 보정 틀어짐 | 모든 부품에서 체계적으로 가는 벽 | 주기적 유량 계수 보정 |
소재와 환경 원인
기구가 문제의 절반을 설명하고 소재 상태가 나머지 절반을 설명한다. 흡습성 필라멘트인 나일론, PETG, TPU는 개봉 후 밀봉 파우치 안에서도 주변 습기를 빨아들이고, 그 물이 용융실에서 수증기로 변한다. 결과는 듣기 좋은 펑 소리가 아니라 지지 없는 필라멘트 덩어리, 그리고 매끈한 선이 아니라 '침을 뱉는' 듯한 선이다. 기계가 완벽해도 젖은 채 출력된 부품은 토출 부족처럼 보이고 약하다.
환경도 중요하다. 열린 갠트리 아래 찬 공기가 결합 전 용융물을 식히고, 무풍 비냉방 창고의 습한 여름주는 건조함이 막아주는 일을 몇 시간 안에 만들어낸다. 진짜 3D 프린팅 서비스 생산 라인에서 이것들은 놀람이 아니라 기계 시작 전에 기록되는 계획된 점검이다. 출력 팜이 소재를 건조시키고 교대별로 실온을 기록하는 것과 같고, 작업장이 우연히 건조하기를 기대하지 않는다. 그래서 3d 프린팅 견적을 받을 때 HUANYA는 기계 상태와 소재 배치를 먼저 확인하고 가격을 낸다.
토출 부족이 부품을 어떻게 바꾸는가: 강도·외관·비용
첫 번째 희생자는 강도다. 선폭이 벽의 단면을 결정한다. 프린터가 계획 폭의 80%만 쌓으면 유효 벽 단면이 줄고, 인장과 굽힘 하중은 남은 소수의 접합 가교에 집중된다. 수천 회 휘도록 설계된 스냅핏과 리빙 힌지는 첫 굽힘에 부러진다. 구매자가 CAD에서 계산한 공학적 여유가 조용히 사라진다.
두 번째 희생자는 표면과 치수다. 선 사이 틈이 내부 채움 격자를 드러내, 끝난 부품처럼 보여야 할 것이 다공질로 보이게 한다. 지나치게 가는 벽은 절대 물리지 않는 압입 끼워맞춤과, 헛도는 탭 홀을 의미한다. 그리고 세 번째 비용은 구매자의 시간이다. 외관상 불량한 브래킷 묶음은 반려되고 재견적되고 재출력되며, 프로젝트는 두 번 지불한다 — 불량 로트 한 번, 날려먹은 일주일 한 번.
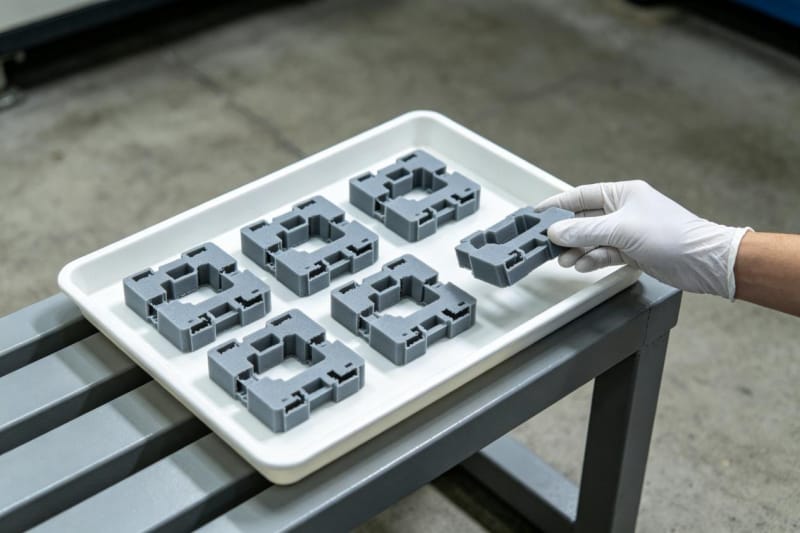
표 2는 각 눈에 보이는 지문이 부품에 실제로 무엇을 하는지와 HUANYA 검사점을 짝지었다. 수치는 실제 출력에서 확인되는 전형적 공학 관찰값이며, 보편 법칙이 아니다.
부품의 지문 | 기계적 결과 | HUANYA에서 포착 |
선 사이 보이는 틈 | 유효 벽 단면 감소, 가스 투과율 상승 | 첫 부품 육안 검사 |
가늘게 흔들리는 벽 | 압입·탭의 유지력 저하 | 핵심 구멍 치수 측정 |
표면 기포/펑 소리 | 응력 집중, 조기 균열 경로 | 작업 전 소재 건조 기록 |
층간 박리 | 층간 강도 거의 0, 하중에 분리 | 출하 전 접착 확인 |
속 빈 '깡통' 소리 | 내부 채움 미접합, 과대 평가된 부품 | 필요시 샘플 단면 절단 |
생산 라인이 첫 레이어 전에 어떻게 막는가
예방은 슬라이싱보다 훨씬 전에 시작된다. HUANYA에 들어오는 모든 소재 로트는 그 폴리머에 맞춘 건조 단계를 거치고, 건조 상태는 추측이 아니라 기록된다. 익스트루더 기어, 노즐, 가압 롤러는 기계 가동 시간에 묶인 정비 일정에 올라가, 마모 부품은 달력대로 교체되지 고객 지오메트리 한 묶음을 조용히 망친 뒤에야 바꾸지 않는다.
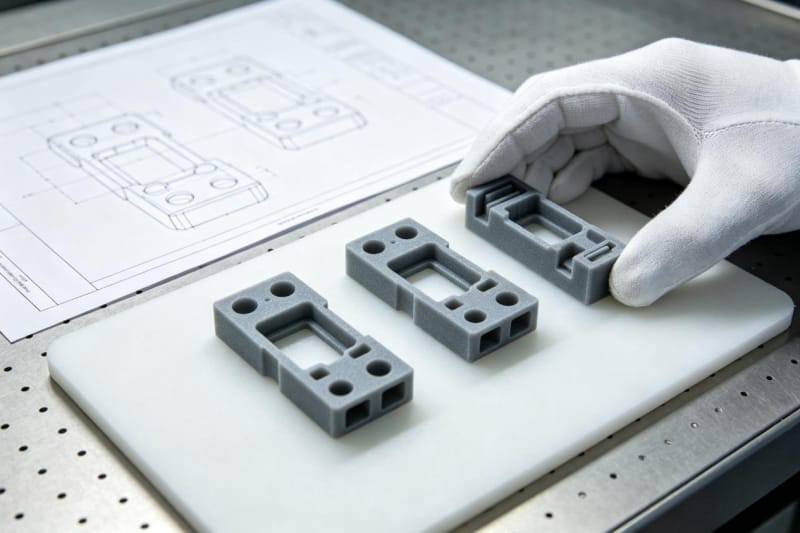
슬라이서 프로파일은 승인된 부품별로 잠겨 있다. 온도 구간, 유량 계수, 리트랙션, 벽 수는 작업자가 기억하는 기본값에 의존하지 않는다. 생산 전 DFM 검토는 기계가 버틸 가느다란 벽, 긴 스팬, 오버행에 플래그를 달고, 구매자에게는 '놀람'이 아니라 '안내 사항'이 전달된다. 첫 선이 베드에 닿을 때쯤이면 언더익스트루전의 알려진 변수는 모두 닫혀 있다.
진행 중과 완료 후 어떻게 걸러지는가
잠긴 프로파일이라도 눈은 필요하다. 생산 작업은 실시간 모니터링 아래 돌아간다. 토출이 멈춘 기계는 알람을 울리고, 같은 브래킷의 속 빈 복제품 20개를 조용히 만들어내지 않는다. 작업 종료 후 첫 부품은 승인된 마스터와 비교되고, 핵심 구멍과 전체 외형은 눈으로 훑는 것이 아니라 측정된다.
반려된 층은 구매자에게 도달하지 않는다. HUANYA 고객은 벽 밀도, 외관, 치수가 매 작업마다 같은 검사를 통과한 부품을 받는다. 샘플에서 가는 선이나 표면 기포가 보이면 그 작업은 격리되어 재출력되고, '그대로 출하'하지 않는다. 이것이 진짜 전문 서비스와 주말 작업이 잘 나오기를 기도하는 작업장의 차이다.
부품을 재주문하는 구매자에게 무엇을 의미하는가
언더익스트루전은 첫 번째 로트가 아니라 두 번째 로트에 나타나는 나쁜 버릇이 있다. 샘플은 새 노즐과 마른 스풀에서 나왔다. 석 달 뒤, 피로한 기계와 습한 창고에서의 재작업은 더 약하고 거친 복제품을 조용히 만들어낸다. 첫 부품만 확인한 구매자는 현장에서 끼워맞춤이 실패할 때까지 알아차리지 못한다. 소량 생산 3D 프린팅을 일상으로 하는 HUANYA는 재주문마다 같은 파라미터, 같은 건조, 같은 검사를 유지해 6개월차가 1개월차와 일치하도록 한다.
반복 주문은 대충 하는 공급업체가 드러나는 자리다. 작업 전 건조 확인을 건너뛰고, 정비 안 된 노즐을 재사용하고, 검사 없는 작업을 출하하는 공급업체는 납기를 지키지만 조용히 부품을 떨어뜨린다 — 그리고 구매자는 견적서가 아니라 품질 보증 클레임으로 그 사실을 알게 된다. HUANYA는 실제 기계 상태로 계획하고 매 로트를 기록하므로, 납기 지연과 품질 drift가 약속한 날짜 뒤에 나타나지 않는다.
HUANYA가 부품에서 언더익스트루전을 지우는 방식
언더익스트루전은 예측 가능하고 측정 가능하며 막을 수 있다: 소재를 건조하고, 경로를 보정하고, 프로파일을 잠그고, 작업을 감시하고, 결과를 검사한다. CAD를 HUANYA에 올리고 기능과 수량을 알려주면, 벽이 가득 차고 치수가 유지되며 재주문이 첫 샘플과 일치하는 부품을 받게 된다 — 산업용 FDM 부품이 마땅히 그래야 할 모습으로.


댓글 작성하기