
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Что на самом деле значит «высокое качество» для промышленной заказной детали
Для инженерной команды качественные услуги 3D-печати — это не более резкая фотография в рекламе, а деталь, критические размеры которой попадают в допуск, материал ведёт себя согласно паспорту, а третий повторный заказ неотличим от первого. Промышленная заказная деталь обычно встаёт в реальный узел, несёт реальную нагрузку или проходит реальный термоцикл, поэтому чисто внешнего прототипа, который «примерно похож», недостаточно. На этом уровне качество складывается из управляемых процессов, прослеживаемых материалов и измеренных результатов, а не из названия принтера в брошюре.
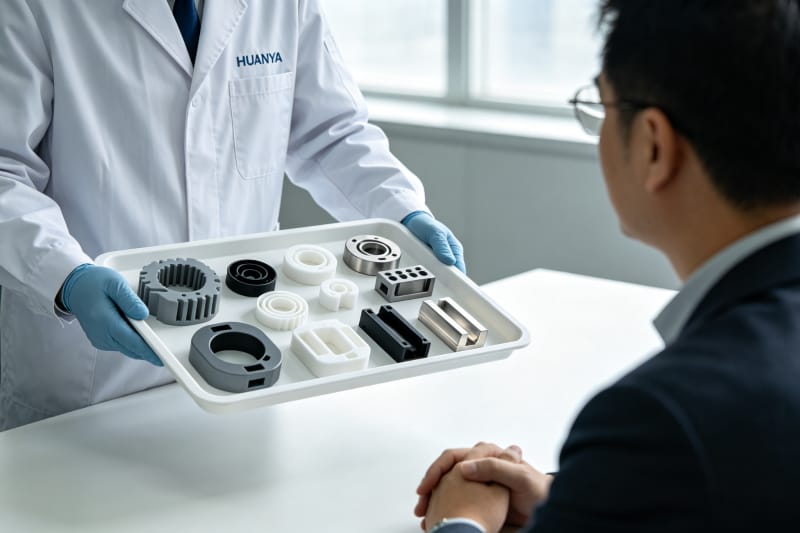
Почти всегда решает система вокруг машины, а не сама машина. Настольный принтер может выдать одну хорошую деталь в удачный день; а 3D-печать в промышленности выдаёт одну и ту же хорошую деталь и во вторник, и в пятницу, на разных машинах и у разных операторов, потому что настройки, обслуживание, среда и контроль стандартизованы. HUANYA ведёт производство заказных деталей как управляемый заводской процесс с протоколируемыми параметрами и заданными критериями приёмки, чтобы качество закладывалось в заказ, а не угадывалось при распаковке.
Подбор технологии под реальную функцию детали
Ни один аддитивный процесс не лучший во всём, и качество начинается со стыковки технологии и функции: FDM — для экономичной оснастки и крупных корпусов из инженерных термопластов, SLA — когда важны тончайший рельеф и гладкие поверхности, SLS и MJF — для прочных нейлоновых деталей без опор, а плавление металла в слое порошка — для плотных компонентов из стали, алюминия или титана. Поручить самой дешёвой технологии задачи, под которые её не проектировали, — самый короткий путь к разочарованию. В таблице 1 приведены диапазоны возможностей HUANYA как типовые отраслевые ориентиры, меняющиеся в зависимости от геометрии и материала.
Технология | Типовая толщина слоя | Ориентировочный допуск | Сильные стороны для заказных деталей |
FDM | 0,10–0,30 мм | около ±0,3–0,5 мм на 100 мм | Экономичная оснастка, крупные корпуса, инженерные термопласты |
SLA | 0,025–0,10 мм | около ±0,1–0,2 мм на 100 мм | Тончайшая детализация, гладкие поверхности, мастер-модели |
SLS | 0,10–0,12 мм | около ±0,2–0,3 мм на 100 мм | Прочный нейлон, без опор, живые шарниры, малые партии |
MJF | около 0,08 мм | около ±0,2–0,3 мм на 100 мм | Равномерные свойства нейлона, повторяемые малые серии |
SLM / DMLS металл | 0,02–0,06 мм | ±0,1 мм «как напечатано», точнее после мехобработки | Плотные металлические детали, облегающая и облегчённая геометрия |
Выбор технологии определяет и все последующие решения. Нейлон SLS не требует удаления опор и подходит для живых шарниров и защёлок, точные мастер-модели SLA питают силиконовую вакуумную отливку для коротких серий, а металлические детали SLM обычно сочетаются с финишной обработкой CNC на сопрягаемых поверхностях. Серьёзный подрядчик сначала разбирает функцию детали, количество и постобработку и только потом рекомендует маршрут, а не прогоняет каждый заказ через ту машину, что оказалась свободной.
Инженерные материалы вместо любительского расходника
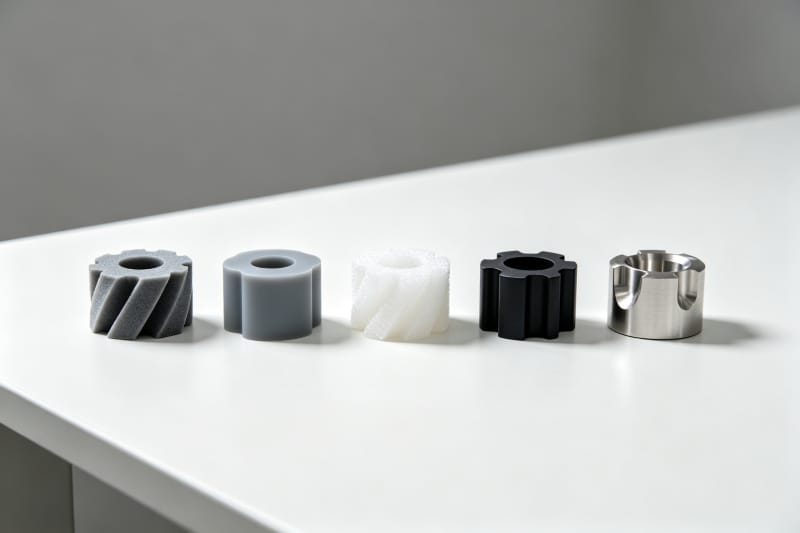
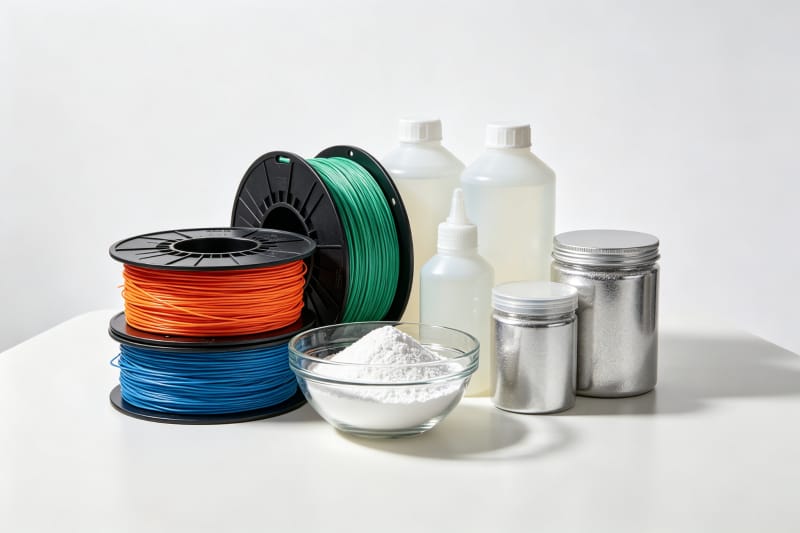
Материал — то место, где многие дешёвые предложения тихо экономят. Промышленная работа опирается на прослеживаемые инженерные марки: филаменты ABS-PC и армированные углеволокном, порошки нейлона PA12 и PA11 с сертифицированными свойствами, прочные и теплостойкие фотополимеры, газораспылённые металлические порошки с сертификатами сплава. Прототип для реальной оценки должен печататься из материала, сопоставимого с финальным полимером или металлом, иначе испытания посадки и нагрузки измеряют не то. HUANYA фиксирует партию материала по каждому заказу, чтобы свойства оставались прослеживаемыми от счёта до поставки.
Контроль качества, встроенный в каждый этап заказа
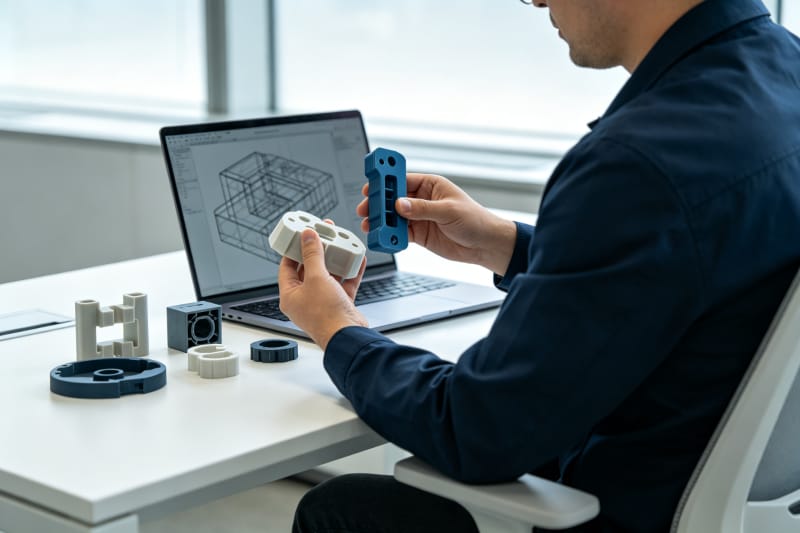
Качество нельзя вписать в готовую деталь на контроле; им нужно управлять на каждом этапе. Первый барьер — проверка DFM до производства, где толщины стенок, отверстия, зазоры, замкнутые полости и ориентация сверяются с выбранной технологией и правятся, пока изменения ничего не стоят. Найти стенку 0,3 мм в файле дёшево; обнаружить её после двадцати деталей — нет.
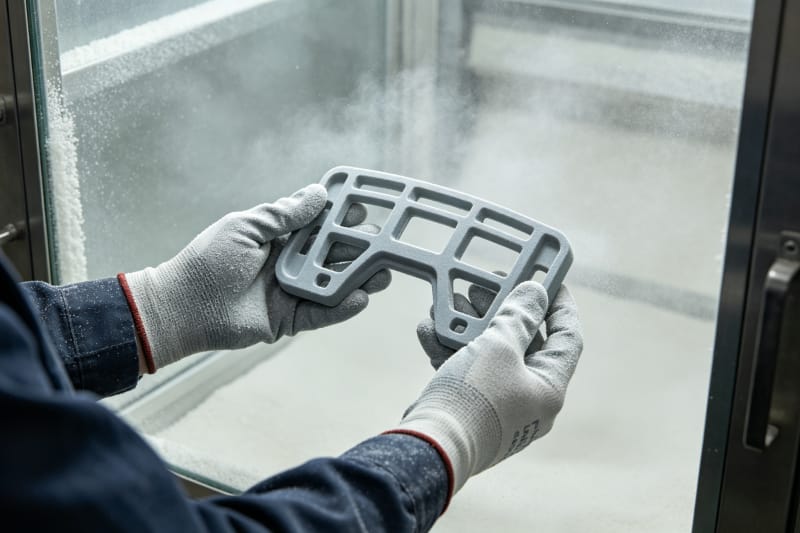
Второй барьер — первое изделие: прежде чем запускать остаток партии, одна деталь полностью измеряется по чертежу, а любые отклонения закрываются, пока машина ещё доступна. Таблица 2 связывает контрольные действия HUANYA на протяжении заказа с конкретным дефектом, который каждое из них предотвращает.
Этап заказа | Контрольное действие | Какой дефект предотвращает |
Приём файла / DFM | Проверка стенок, отверстий, зазоров и печатаемости | Непечатаемые тонкие стенки, замкнутая геометрия |
Материал и настройка | Материал проверен по партии, параметры откалиброваны, ориентация зафиксирована | Дрейф свойств между печатями |
Первое изделие | Полный обмер критических размеров до запуска партии | Одна ошибка повторяется на всей партии |
В процессе | Мониторинг печати, фиксированные циклы мойки, отверждения и спекания | Коробление, недоотверждение, разная плотность |
Финиш | Стандартный маршрут с фиксированными зернистостями и покрытием | Разница поверхностей между партиями |
Выходной контроль | Калиброванное измерение, отчёт, защитная упаковка | Детали вне допуска попадают на сборку |
Третий барьер — управление процессом во время печати: фиксированные параметры машины, контролируемые условия камеры и стола, стандартизованные циклы мойки, отверждения или спекания удерживают свойства материала в рабочем окне. В счёте этих мер не видно, но именно они отличают стабильного поставщика от мастерской, которая присылает идеальный образец, а в каждом повторе «плывёт».
Размерная точность и чем она подтверждается
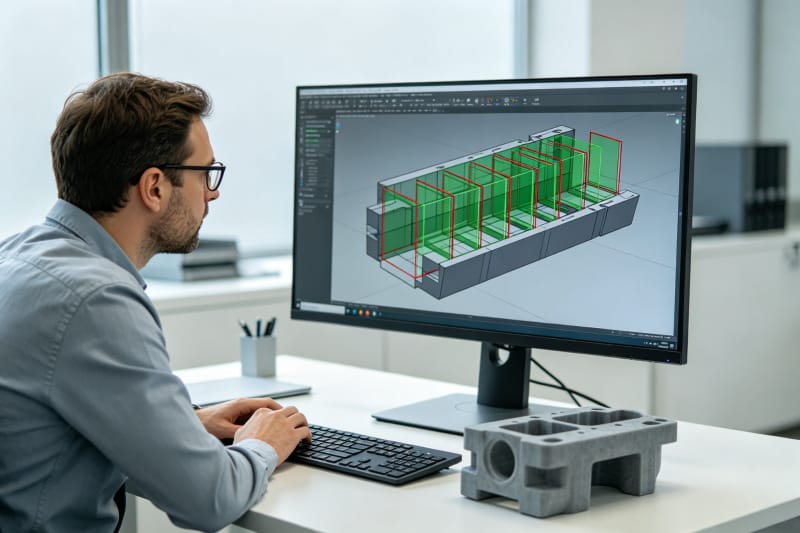
За любым заявлением о допуске всегда должен стоять метод измерения. Рядовые размеры проверяются калиброванными штангенциркулями и микрометрами, тонкая геометрия — высотомерами и оптическими компараторами, истинное трёхмерное положение — на координатно-измерительных машинах; отчёты по первому изделию и выходному контролю фиксируют номинал, факт и отклонение по каждому критическому размеру. Без этих документов «высокая точность» остаётся просто прилагательным.
Конструктор влияет на достижимую точность не меньше машины. Большие плоские зоны стабильнее с рёбрами жёсткости, асимметричные сечения выигрывают от сбалансированных толщин стенок, а плотные посадки даются заметно легче, когда зазор проектируется под технологию, а не доводится вручную. Инженеры HUANYA отмечают такие моменты при проверке файла и прямо называют допуски, реально достижимые для конкретной геометрии, вместо обещаний цифр, которые технология не выдержит.
Финишная обработка, одинаковая по всей партии
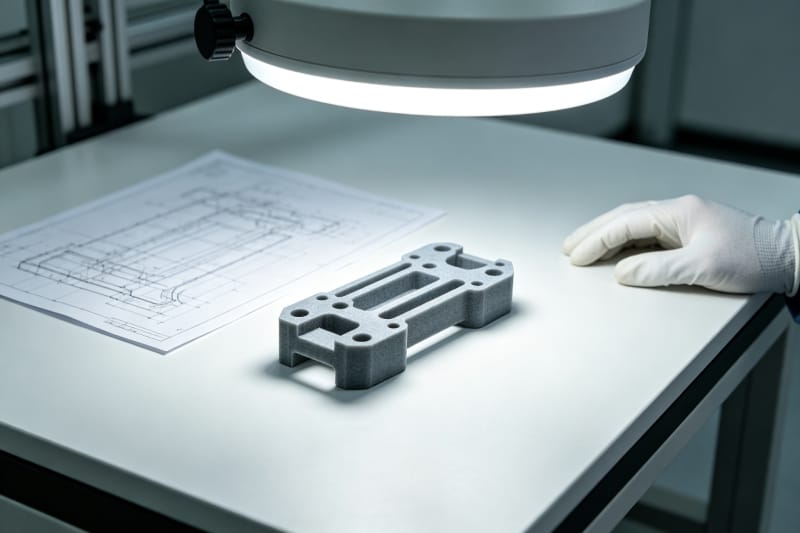
Сырая напечатанная деталь почти никогда не является готовым изделием. Промышленные маршруты финиша включают дробеструйную обработку для равномерной матовой поверхности, удаление опор и выравнивание контактных точек, грунт с жидкой или порошковой краской, паровое сглаживание нейлона, галтовку и полировку, а также резьбовые вставки и сборку. Маршрут и его параметры — от последовательности зернистостей до толщины покрытия и маскирования — должны быть записаны, чтобы каждая деталь шла одним путём.
Однородность — самая трудная часть финиша: влажность, нажим оператора и время отверждения меняют вид поверхности. HUANYA использует фиксированные инструкции по обработке и хранит эталонные образцы по каждому заказу, поэтому заказчики не сталкиваются с разным качеством постобработки от партии к партии — одной из трёх проблем, о которых чаще всего вспоминают после ухода от неформальных исполнителей.
Повторяемость, когда заказы возвращаются квартал за кварталом
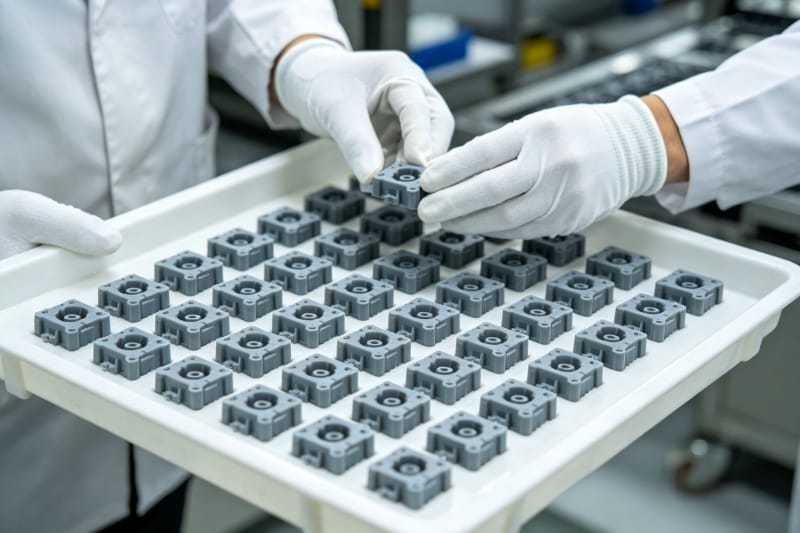
Многие промышленные заказчики заказывают не один раз: один и тот же кронштейн, корпус или запчасть перезаказываются кварталами по мере развития узлов и расхода запаса. Повторяемость требует совместного архива файла, параметров процесса, ориентации, марки материала и маршрута финиша, чтобы повтор воспроизводил утверждённое изделие, а не заново интерпретировался новым оператором.
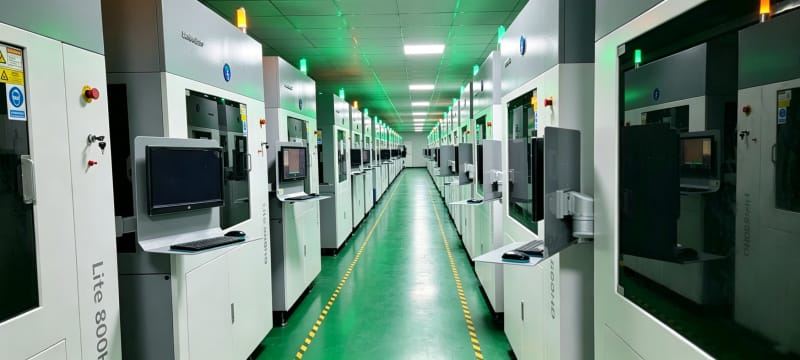
Мощности берегут график так же, как процесс бережёт качество. Парк промышленных машин по нескольким технологиям параллельно принимает срочные и плановые партии, оставляя буфер на повторы. Фабрика 3D-печати, организованная как HUANYA, по каждому заказу обещает конкретную дату отгрузки и держит её, чтобы заказчики не сталкивались с задержками, возникающими, когда одна перегруженная машина становится узким местом всей производственной линии.
Почему промышленные заказчики делают детали с HUANYA
Качественная промышленная заказная продукция требует одного ответственного партнёра по всей цепочке: верная технология под каждую функцию, сертифицированные материалы, поэтапные барьеры качества, измеренные допуски, стандартизованный финиш и архивированная повторяемость. HUANYA построена вокруг производственной дисциплины, а не разовых распечаток, и поставляет заказные детали и прототипы, которые садятся на место, работают и совпадают при каждом повторе. Пришлите чертёж и требование — и получите проверку на технологичность, прозрачный счёт и детали, измеренные по одному стандарту, партию за партией.


Оставить комментарий