
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
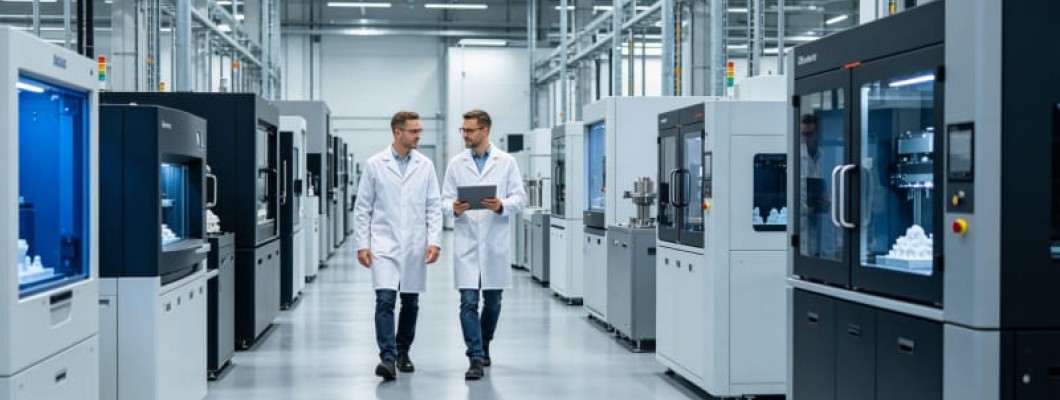
Was hohe Qualität bei industriellen Kundenteilen wirklich bedeutet
Für ein Engineering-Team ist hochwertiger 3D-Druck kein schärferes Werbefoto. Qualität bedeutet, dass jede kritische Maßtoleranz eingehalten wird, dass sich der Werkstoff wie im Datenblatt verhält und dass die dritte Nachbestellung mit der ersten identisch ist. Industrielle Kundenteile wandern in eine echte Baugruppe, tragen eine echte Last oder durchlaufen einen echten Temperaturzyklus; ein rein optischer Prototyp, der „ungefähr passt", reicht dann nicht. Auf dieser Ebene entsteht Qualität aus gesteuerten Prozessen, rückverfolgbaren Materialien und gemessenen Ergebnissen, nicht aus dem Druckernamen im Prospekt.
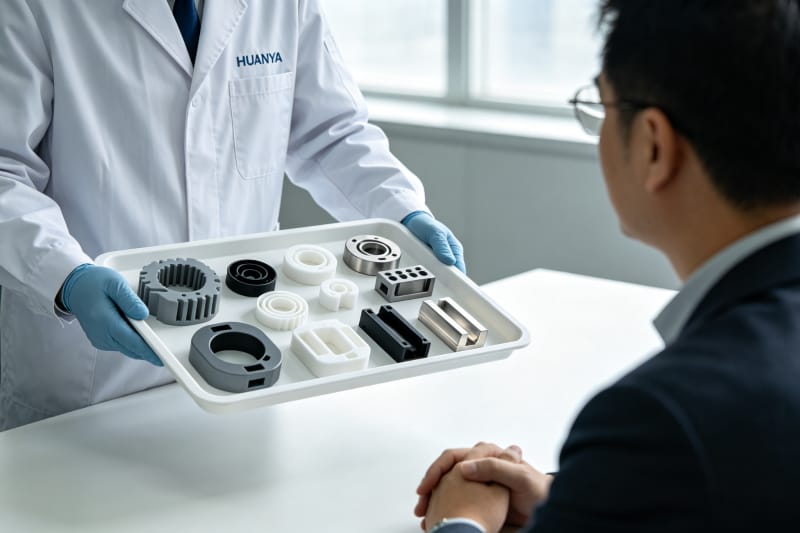
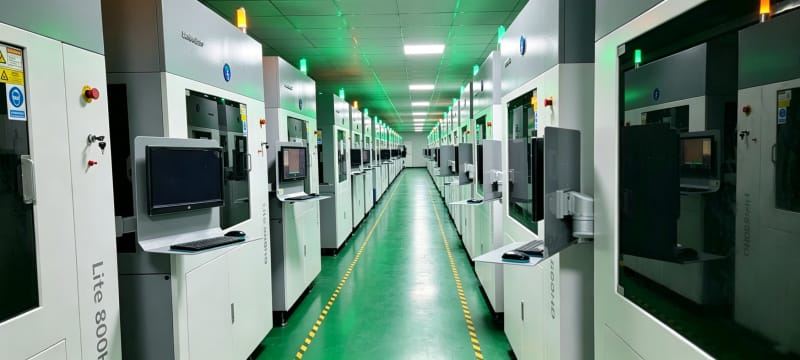
Fast immer entscheidet das System um die Maschine herum, nicht die Maschine selbst. Ein Tischgerät schafft an einem guten Tag ein gutes Teil; ein verlässlicher Industrie-3D-Druck fertigt dasselbe gute Teil am Dienstag wie am Freitag, über verschiedene Maschinen und Bediener hinweg, weil Einstellungen, Wartung, Umfeld und Prüfung standardisiert sind. HUANYA betreibt die Fertigung von Kundenteilen als kontrollierten Fabrikprozess mit protokollierten Parametern und festgelegten Abnahmekriterien, damit Qualität in den Auftrag eingeplant wird, statt beim Auspacken erhofft zu werden.
Das passende additive Fertigungsverfahren für die Bauteilfunktion wählen
Kein additives fertigungsverfahren ist in allem am besten, und Qualität beginnt damit, Technologie und Funktion zusammenzubringen: FDM für günstige Vorrichtungen und große Gehäuse aus technischen Thermoplasten, SLA, wenn feinste Details und glatte Oberflächen zählen, SLS und MJF für zähe Nylonteile ohne Stützstrukturen und das Pulverbett-Metallschmelzen für dichte Bauteile aus Stahl, Aluminium oder Titan. Das billigste Verfahren mit Anforderungen zu belasten, für die es nie ausgelegt wurde, ist der kürzeste Weg zum enttäuschenden Teil. Tabelle 1 zeigt die Fähigkeitsbereiche, nach denen HUANYA arbeitet, als typische Branchen-Referenzwerte, die mit Geometrie und Werkstoff variieren.
Verfahren | Typische Schichthöhe | Referenz-Toleranz | Stärken für industrielle Kundenteile |
FDM | 0,10–0,30 mm | ca. ±0,3–0,5 mm je 100 mm | Günstige Vorrichtungen, große Gehäuse, technische Thermoplaste |
SLA | 0,025–0,10 mm | ca. ±0,1–0,2 mm je 100 mm | Feinstes Detail, glatte Flächen, Master und Ansichtsteile |
SLS | 0,10–0,12 mm | ca. ±0,2–0,3 mm je 100 mm | Zähes Nylon, ohne Stützen, Filmscharniere, Kleinserien |
MJF | ca. 0,08 mm | ca. ±0,2–0,3 mm je 100 mm | Gleichmäßige Nyloneigenschaften, wiederholbare Kleinserie |
SLM / DMLS Metall | 0,02–0,06 mm | roh ca. ±0,1 mm, enger nach Zerspanung | Dichte Metallteile, konturnahe und leichte Geometrien |
Die Verfahrenswahl steuert zugleich alle Folgeschritte. SLS-Nylon braucht keine Stützentfernung und eignet sich für Filmscharniere und Rastverbindungen, feine SLA-Master speisen den Silikon-Vakuumguss für Kleinstserien, und SLM-Metallteile werden an Funktionsflächen in der Regel mit CNC-Finish kombiniert. Wer Teile 3d druck nach wunsch fertigen lässt, verdient einen Partner, der Funktion, Stückzahl und Nachbearbeitung prüft, bevor er eine Route empfiehlt, statt jeden Auftrag durch die gerade freie Maschine zu schieben.
Engineering-Werkstoffe statt Hobby-Verbrauchsmaterial
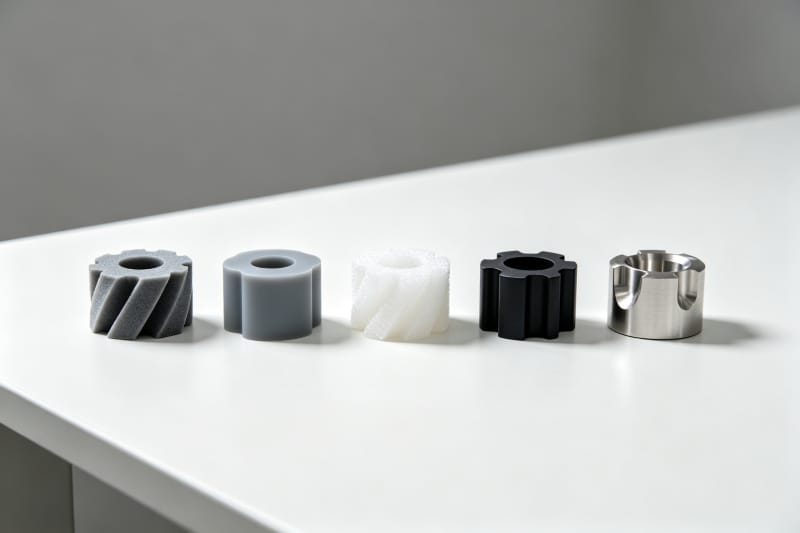
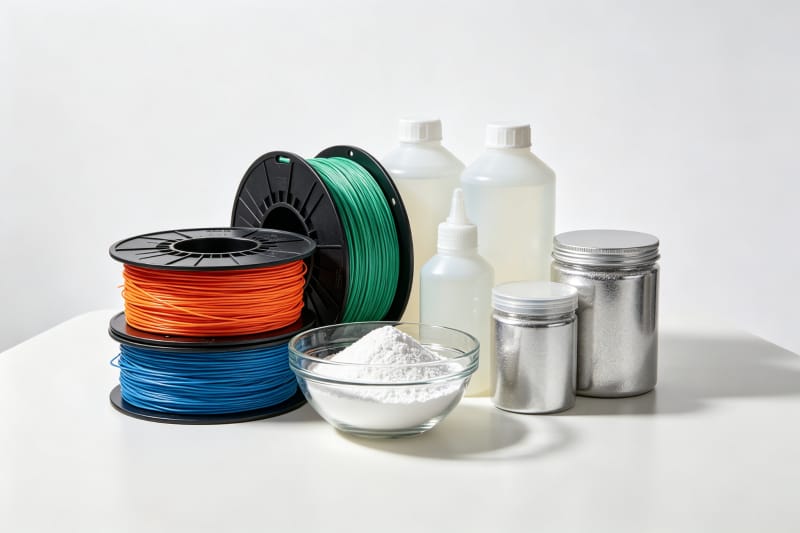
Beim Material sparen viele Billigangebote still und leise. Industrielle Arbeit nutzt rückverfolgbare Engineering-Sorten: ABS-PC und kohlefaserverstärkte Filamente, PA12- und PA11-Nylonpulver mit zertifizierten Kennwerten, zähe und wärmebeständige Photopolymere sowie gasverdüste Metallpulver mit Legierungszertifikaten. Ein Prototyp für echte Belastung muss aus einem Werkstoff entstehen, der mit dem späteren Polymer oder Metall vergleichbar ist, sonst messen Passungs- und Lastversuche schlicht das Falsche. HUANYA erfasst zu jedem Auftrag die Materialcharge, damit die Eigenschaften vom Angebot bis zur Lieferung rückverfolgbar bleiben.
Qualitätssicherung in jeder Auftragsphase verankert
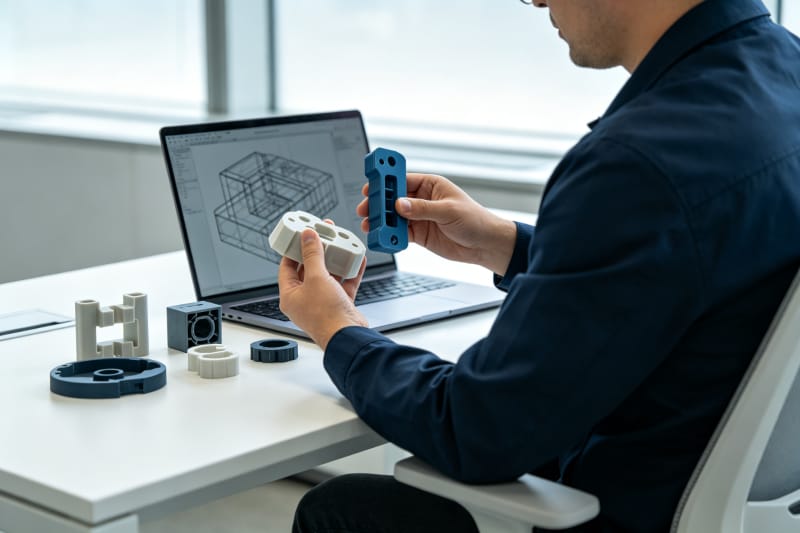
Qualität lässt sich nicht in ein fertiges Teil hineinprüfen; sie muss in jeder Stufe beherrscht werden. Das erste Tor ist die fertigungsgerechte Konstruktionsprüfung vor der Produktion, in der Wandstärken, Bohrungen, Spiele, eingeschlossene Volumina und Ausrichtung gegen das gewählte Verfahren geprüft und korrigiert werden, solange Änderungen nichts kosten. Eine 0,3-mm-Wand in der Datei zu finden ist billig; sie nach zwanzig Teilen zu entdecken ist es nicht.
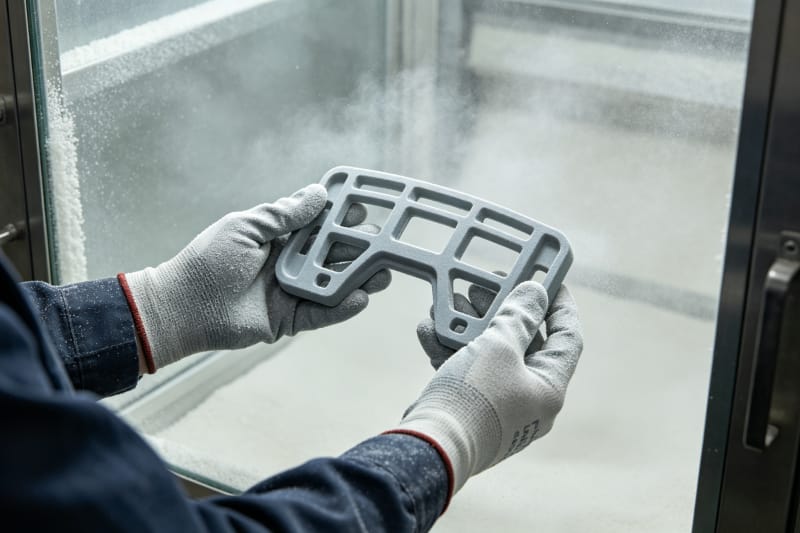
Das zweite Tor ist das Erstmuster: Bevor der Rest einer Charge freigegeben wird, wird ein Teil vollständig gegen die Zeichnung gemessen und jede Abweichung geklärt, solange die Maschine noch verfügbar ist. Tabelle 2 stellt die QS-Maßnahmen zusammen, die HUANYA über den Auftragslebenszyklus anwendet, und nennt den jeweiligen Ausfall, den sie verhindert.
Auftragsphase | QS-Maßnahme | Verhinderter Ausfall |
Dateieingang / DFM | Prüfung von Wänden, Bohrungen, Spielen und Druckbarkeit | Unfertigbare Dünnwände, eingeschlossene Geometrien |
Material und Setup | Charge-geprüftes Material, kalibrierte Parameter, feste Ausrichtung | Kennwertdrift zwischen den Baujobs |
Erstmuster | Vollständige Prüfung kritischer Maße vor Serienfreigabe | Ein Fehler wiederholt sich über die ganze Charge |
Laufende Fertigung | Baubeobachtung, feste Wasch-, Härte- oder Sinterzyklen | Verzug, Unterhärtung, ungleiche Dichte |
Nachbearbeitung | Standardisierte Route mit festen Körnungen und Beschichtungswerten | Oberflächenunterschiede zwischen Chargen |
Ausgangsprüfung | Kalibrierte Messung, Bericht, Schutzverpackung | Maßhaltige Teile erreichen die Montage nicht |
Das dritte Tor ist die Prozesssteuerung während des Bauens: feste Maschinenparameter, überwachte Kammer- und Bettbedingungen und standardisierte Wasch-, Härte- oder Sinterzyklen halten die Werkstoffkennwerte in ihrem Fenster. Diese Steuerung taucht in keiner Angebotsposition auf, doch genau sie trennt einen stabilen Lieferanten von einer Werkstatt, die ein perfektes Muster liefert und bei jeder Nachbestellung abdriftet.
Maßgenauigkeit und wie sie sich nachweisen lässt
Jede Toleranzaussage braucht eine Messmethode. Alltägliche Maße werden mit kalibrierten Messschiebern und Bügelmessschrauben geprüft, feine Geometrien mit Höhenmessern und optischen Komparatoren, echte dreidimensionale Positionen auf Koordinatenmessmaschinen; Erstmuster- und Ausgangsberichte halten Nennmaß, Istmaß und Abweichung für jedes kritische Maß fest. Ohne diese Belege bleibt „höchste Präzision" bloß ein Adjektiv.
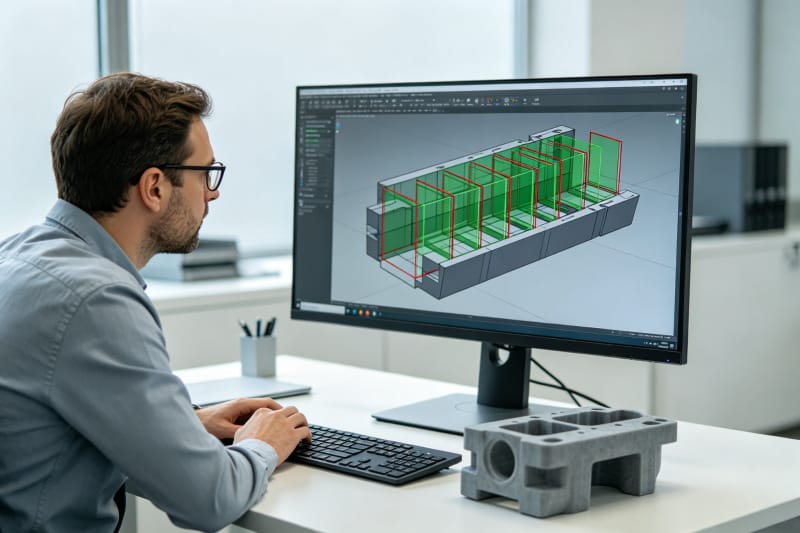
Der Konstrukteur beeinflusst die erreichbare Genauigkeit genauso stark wie die Maschine. Große ebene Flächen werden mit Verrippung stabiler, asymmetrische Querschnitte profitieren von ausgeglichenen Wandstärken, und enge Passungen gelingen deutlich leichter, wenn das Spiel prozessgerecht konstruiert statt von Hand nachgearbeitet wird. Die Ingenieure von HUANYA markieren solche Punkte in der Dateiprüfung und nennen klar, welche Toleranzen jede Geometrie realistisch hält, statt Werte zu versprechen, die das Verfahren nicht einlösen kann.
Finishing, das über die ganze Charge gleich bleibt
Ein rohes Druckteil ist selten das fertige Produkt. Industrielle Finishing-Routen umfassen Kugelstrahlen für eine gleichmäßig matte Oberfläche, Stützentfernung und geplättete Kontaktstellen, Grundierung mit Nasslack oder Pulverbeschichtung, Dampfglättung für Nylon, Gleitschleifen und Polieren sowie Gewindeeinsätze und Montage. Die Route und ihre Parameter, von der Körnungsfolge bis Schichtdicke und Abdeckung, müssen festgeschrieben sein, damit jedes Teil denselben Weg nimmt.
Gleichmäßigkeit ist der wirklich schwere Teil des Finishings, denn Luftfeuchte, Anpressdruck des Bedieners und Härtungszeit verändern das Erscheinungsbild. HUANYA arbeitet mit festen Finishing-Anweisungen und bewahrt zu jedem Auftrag Referenzmuster auf. Deshalb erleben Kunden keine Chargenunterschiede in der Nachbearbeitungsqualität, eines der drei Probleme, die Einkäufer nach dem Wechsel von informellen Anbietern am häufigsten berichten.
Wiederholgenauigkeit, wenn Aufträge Quartal für Quartal zurückkehren
Viele Industriekunden bestellen nicht einmalig: Sie ordern denselben Winkel, dasselbe Gehäuse oder Ersatzteil über Quartale nach, wenn Baugruppen sich weiterentwickeln und Ersatz verbraucht wird. Wiederholgenauigkeit verlangt, Datei, Prozessparameter, Ausrichtung, Materialsorte und Finishing-Route gemeinsam zu archivieren, damit eine Nachbestellung das freigegebene Teil reproduziert, statt von einem neuen Bediener aus dem Stegreif neu interpretiert zu werden.
Kapazität schützt den Termin genauso wie der Prozess die Qualität. Ein Maschinenpark über mehrere Technologien hinweg nimmt Eilaufträge und geplante Chargen parallel auf, mit Pufferkapazität für Wiederholungsläufe. Ein geführtes 3D-Druckunternehmen wie HUANYA sagt zu jedem Auftrag einen konkreten Versandtermin zu und hält ihn ein, damit Kunden keine Lieferverzögerungen erleben, die entstehen, wenn eine einzige überlastete Maschine zum Engpass einer ganzen Produktionslinie wird.
Warum Industriekunden ihre Teile mit HUANYA bauen
Hochwertige industrielle Kundenteile brauchen einen verantwortlichen Partner über die gesamte Kette: das richtige Verfahren für jede Funktion, zertifizierte Werkstoffe, gestufte Qualitätstore, gemessene Toleranzen, standardisiertes Finishing und archivierte Wiederholbarkeit. HUANYA ist auf Produktionsdisziplin statt auf Einzelausdrucke ausgelegt und liefert Kundenteile und Prototypen, die bei jeder Nachbestellung passen, funktionieren und übereinstimmen. Senden Sie Zeichnung und Anforderung, und erhalten Sie eine Machbarkeitsprüfung, ein transparentes Angebot und Teile, die Charge für Charge nach demselben Standard gemessen sind.


Kommentar hinterlassen