
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
28 Aug.
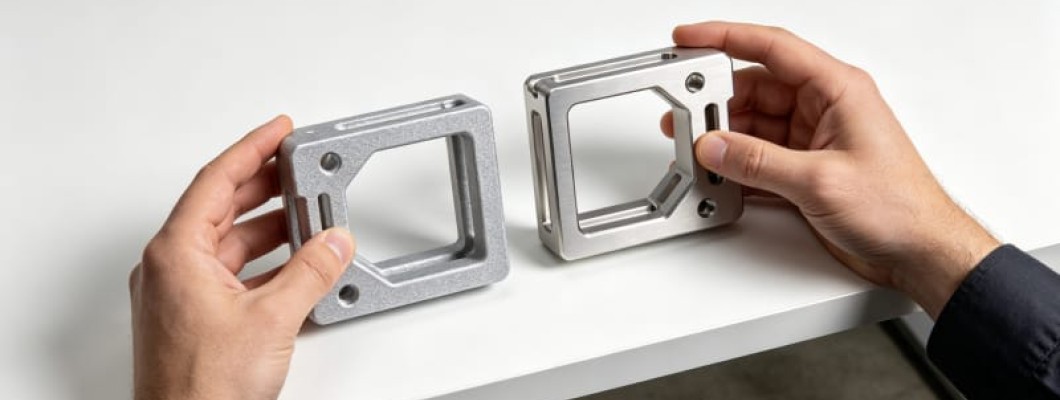
Warum Metallprototyping kein einfaches Entweder-Oder ist
Wenn Ingenieure einen funktionalen Metallprototyp benötigen, lautet die häufigste Frage: 3D-Druck oder CNC-Bearbeitung? Diese Frage setzt voraus, dass beide Verfahren sich gegenseitig ausschliessen—eine falsche Annahme. Tatsächlich folgen metallische additive Fertigung (SLM/DMLS) und CNC-Fräsen fundamental unterschiedlichen ökonomischen Kurven bei Konstruktionsfreiheit, Materialausnutzung, Lieferzeit und Stückkosten. Die Wahl des falschen Verfahrens verschwendet Budget und kann einen Prototyp liefern, der die Konstruktionsabsicht nicht validieren kann. Bei HUANYA betreiben wir sowohl Metall-3D-Druck als auch CNC-Präzisionsbearbeitung und empfehlen die optimale Verfahrenskombination.
Der erste Schritt zum Verständnis ist die Anerkennung, dass die Fertigungslogiken grundverschieden sind. Die CNC-Bearbeitung beginnt mit einem massiven Block und entfernt Material—ein subtraktives Verfahren, das bei einfachen Geometrien höchste Präzision erreicht, jedoch Innenhohlräume, konturnahe Kühlkanäle oder Leichtbau-Gitterstrukturen nicht ohne mehrteilige Schweisskonstruktionen erreichen kann. Der metall 3d druck beginnt mit Metallpulver, das Schicht für Schicht per Laser aufgeschmolzen wird—ein additives Verfahren mit nahezu unbegrenzter Gestaltungsfreiheit, aber höherer Rauheit und geringerer Grenzgenauigkeit.
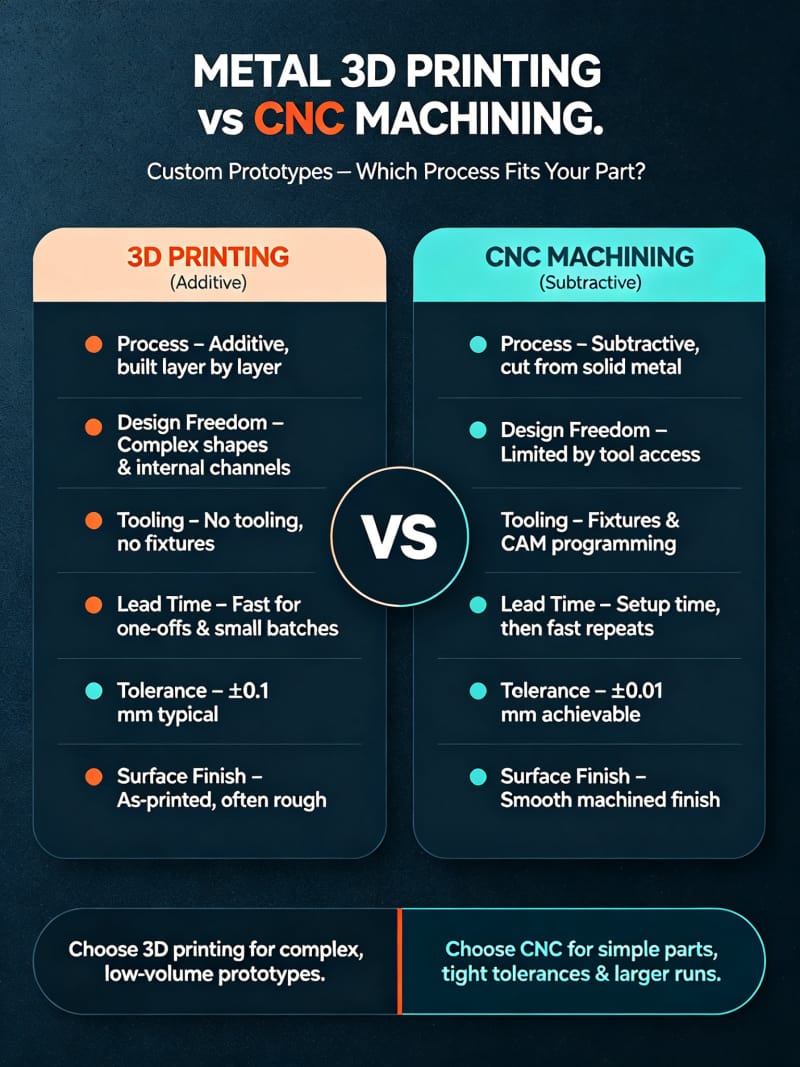
Geometriekomplexität der strukturelle Vorteil der Additiven
Der unersetzlichste Vorteil des Metall-3D-Drucks ist die Gestaltungsfreiheit. Konturnahe Kühlkanäle folgen der Werkzeugkontur für gleichmässige Wärmeabfuhr und verkürzen Spritzgiesszyklen um 20-40%; topologieoptimierte Leichtbauträger erreichen 30-60% Gewichtsreduktion bei gleicher Steifigkeit; interne Gitterstrukturen bieten anpassbare Dämpfung, die CNC-Werkzeuge nicht erreichen können. In Luftfahrt und Medizintechnik sind diese Strukturen vom Labor in die Produktion übergegangen. Wenn Ihr Prototyp genau diese innovative Geometrie validieren soll, kann CNC kein äquivalentes Teil liefern.
Aber Geometriekomplexität ist nicht in jedem Szenario ein Entscheidungsfaktor. Für einfache Blockteile, Flansche, Montageplatten oder reguläre Wellen bleibt die CNC-Bearbeitung bei Präzision, Oberflächengüte und Materialkonsistenz zu geringeren Kosten überlegen. Das HUANYA-Ingenieurteam bewertet jede 3D-Datei auf Geometriekomplexität—Überhangverhältnis, Hohlraumzugänglichkeit, Mindestmerkmalgrösse und Montageanforderungen—bevor ein Verfahren empfohlen wird. Für Hybridteile mit komplexen Zonen und präzisen Passflächen empfehlen wir 3D-Druck als Endkonturnahen Rohling mit anschliessender CNC-Feinbearbeitung kritischer Merkmale.
Materialeigenschaften Dichte Festigkeit und Anisotropie
Die mechanischen Eigenschaften metallgedruckter Teile sind seit langem das Hauptanliegen der Ingenieure. Modernes SLM verwendet Hochleistungsfaserlaser zum Aufschmelzen des Pulvers unter Schutzgas; optimierte Parameter erreichen Dichten über 99,5%, mit Zug- und Streckgrenzen nahe oder teilweise über Schmiedenormwerten. Bei 316L-Edelstahl erreichen SLM-Teile typisch 550-650 MPa Zugfestigkeit, 400-500 MPa Streckgrenze und 25-40% Bruchdehnung, weitgehend überlappend mit dem ASTM-A276-Stabstahlbereich. Gedruckte Teile weisen jedoch eine Anisotropie auf—Dehnung und Dauerfestigkeit in der Z-Achse sind typisch 10-15% niedriger als in der XY-Ebene.
Der Materialvorteil der CNC-Bearbeitung liegt in der Verwendung geschmiedeter oder gewalzter Rohlinge mit vollständiger thermomechanischer Vorgeschichte, isotropen Eigenschaften und normgerechter Rückverfolgbarkeit. Bei ermüdungskritischen, tragenden oder zertifizierungspflichtigen Luftfahrt- und Medizinteilen kann die CNC aus zertifiziertem Stabstahl direkt Materialnormdaten heranziehen, während gedruckte Teile zusätzliche Prozessvalidierung und Probekörperprüfungen erfordern. Die folgende Tabelle vergleicht typische mechanische Eigenschaften beider Verfahren.
Material | Verfahren | Zug (MPa) | Strecke (MPa) | Bruchdehn. (%) | Dichte |
|---|---|---|---|---|---|
316L | SLM | 550-650 | 400-500 | 25-40 | >99.5% |
316L | CNC Schmied | 515-690 | 205-310 | 30-60 | 100% |
AlSi10Mg | SLM | 300-420 | 200-280 | 3-10 | >99.5% |
6061-T6 | CNC Schmied | 310 | 276 | 12-17 | 100% |
Ti6Al4V | SLM | 900-1100 | 800-1000 | 6-14 | >99.5% |
Ti6Al4V | CNC Schmied | 895-1000 | 825-900 | 10-15 | 100% |
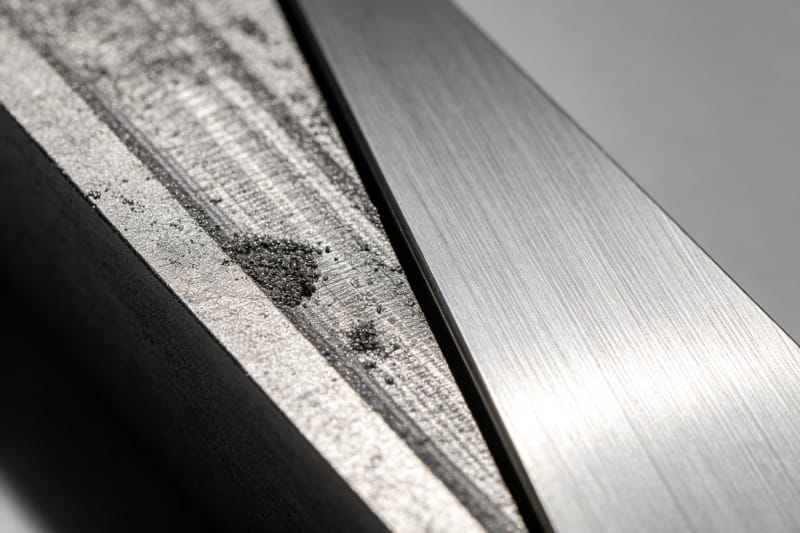
Genauigkeit und Oberflächengüte die tatsächliche Lücke
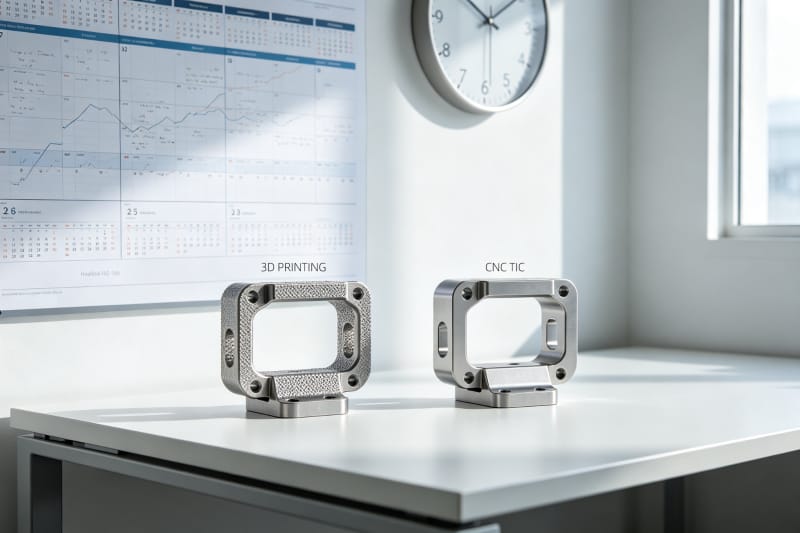
Die CNC-Bearbeitung bleibt der Goldstandard für metallische Massgenauigkeit. Präzise 3-Achs-Zentren erreichen konstant ±0,01 bis ±0,05 mm Positioniergenauigkeit; 5-Achs-Simultanbearbeitung hält ähnliche Werte auf komplexen Flächen. Die Oberflächengüte erreicht Ra 0,8-1,6 μm nach Schlichtfräsen und unter Ra 0,2 nach Schleifen oder Polieren. Die Ausgangsrauheit des metall 3d druck beträgt typisch Ra 6-12 μm bei SLM mit sichtbaren Schichtlinien; die Massgenauigkeit liegt bei ±0,05 bis ±0,1 mm und erfordert CNC-Nachbearbeitung für IT6 oder engere Passflächen.
Das bedeutet nicht, dass gedruckte Teile keine präzise Funktionsvalidierung ermöglichen. Durch Belassen von 0,3-0,5 mm Aufmass auf kritischen Passflächen und anschliessende CNC-Feinbearbeitung werden gleichzeitig additive Gestaltungsfreiheit und CNC-Präzision erreicht. Der HUANYA-Hybridfertigungsfluss tut genau dies: SLM druckt endkonturnahe Rohlinge, Spannungsarmglühen folgt, dann fertigt ein 5-Achs-Zentrum alle Passflächen, Gewinde und Dichtflächen in einer Aufspannung. Kritische Masse erreichen ±0,02 mm und Ra 0,8 μm.
Lieferzeit und Kostenstruktur im Vergleich
Die Lieferzeit ist die praktisch bedeutsamste Dimension. CNC erfordert Programmierung, Spannvorrichtung, Werkzeugauswahl und Mehrfachoperationen, typisch 5-10 Werktage für komplexe Teile; Sonder Vorrichtungen oder 5-Achs-Programmierung können über zwei Wochen hinausgehen. Der metall 3d druck eliminiert Werkzeugbahnprogrammierung und Vorrichtungsbau—nach Dateiverarbeitung beginnt der Druck, einfache Teile in 3-5 Werktagen, komplexe in 7-10 Werktagen. Allerdings liegt der Maschinenstundensatz des 3D-Drucks über dem der CNC.
Der Kostenschnittpunkt liegt bei zwei Variablen: Geometriekomplexität und Losgrösse. Bei einfachen Geometrien ist CNC sowohl im Einzelstück als auch in Kleinserie wirtschaftlicher. Bei komplexen Geometrien steigen die 3D-Druck-Kosten nicht linear mit der Komplexität, während die CNC-Kosten stark ansteigen. Beim 3D-Druck ohne Werkzeug ändern sich die Stückkosten von 1 auf 10 Teile kaum; CNC-Programmier- und Spannkosten amortisieren sich über das Volumen. Die folgende Tabelle fasst beide Verfahren zusammen.
Kriterium | Metall 3D-Druck SLM | CNC-Präzisionsbearbeitung |
|---|---|---|
Lieferzeit | 3-10 Werktage | 5-15 Werktage |
Genauigkeit | ±0.05-0.1 mm | ±0.01-0.05 mm |
Rauheit Ra | 6-12 μm (roh) | 0.8-1.6 μm (geschlichtet) |
Max. Grösse | Bauraum (~280mm) | Maschinenweg (Meter) |
Materialausnutzung | 90-97% (Pulver recyclebar) | 30-70% (Späne) |
Innenkanäle | Nativer Support | Nicht einteilig möglich |
Werkzeug | Keines | Programmierung und Vorrichtung |
Geeignete Menge | 1-50 Stk | 1-1000+ Stk |
Nachbearbeitung und Hybridverfahrenswert
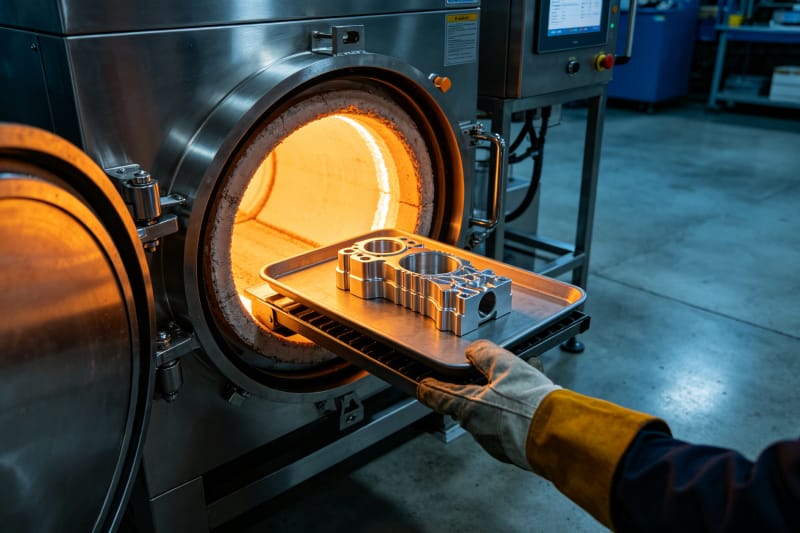
Metallgedruckte Teile sind selten direkt einsatzbereit. Die Standard-Nachbearbeitung umfasst: Pulverentfernung, Spannungsarmglühen, Stützentfernung, Wärmebehandlung, Kugelstrahlen, CNC-Feinbearbeitung von Passflächen und Oberflächenbehandlung. Jeder Schritt beeinflusst Endleistung und Genauigkeit. Spannungsarmglühen verhindert Bearbeitungsverzug; heissisostatisches Pressen senkt die Innenporosität unter 0,1% und verbessert die Dauerfestigkeit erheblich. Das Überspringen eines Schritts kann zu schlechten Testergebnissen führen—genau das, was reine Druckdienstleister oft übersehen.
CNC-Teile erfordern einfachere Nachbearbeitung: Entgraten, Eloxieren oder Plattieren. Aber CNC kann geometrische Designbeschränkungen nicht überwinden. Der wahre Wert von Hybridverfahren liegt in der Kombination der Stärken—3D-Druck für Innenstrukturen und komplexe Konturen, CNC für Präzisionspassflächen. Bei HUANYA führen wir SLM-Druck, Wärmebehandlung, 5-Achs-CNC-Fertigbearbeitung und Oberflächenbehandlung in einer 3d druckerei durch und vermeiden Mehrlieferanten-Koordinationsverzögerungen.
Auswahlstrategie für Kleinserien
Wenn Projekte vom Prototyp zur Kleinserienproduktion (10-500 Stück) übergehen, ändert sich die ökonomische Logik. 3D-Druck ohne Werkzeuginvestition im 1-50-Stück-Bereich mit stabilen Stückkosten ist ideal für die Brückenproduktion zur Marktvalidierung. Oberhalb von 50 Stück amortisieren sich CNC-Programmier- und Spannkosten, die Legierungsauswahl erweitert sich und die Stückkosten sinken unter den 3D-Druck. Wenn die Endproduktion Giessen oder Schmieden sein wird, vermeidet 3D-Druck-Brückenfertigung teure Hartwerkzeuge.
Ein häufiges Szenario sind Teile mit komplexen und einfachen Zonen—beispielsweise ein Formeinsatz mit konturnahen Kühlkanälen, dessen Montageflächen präzisionsgeschliffen werden müssen. Die optimale Lösung ist hybrid: 3D-Druck des Kanalbereichs, CNC-Bearbeitung der Montageflächen. HUANYA unterstützt diese einstop-Hybridfertigung: Der Kunde liefert eine 3D-Datei, wir übernehmen Prozesstrennung, Druck, Wärmebehandlung, Bearbeitung und Qualitätsprüfung und liefern ein einbaufertiges Teil.
HUANYAs Doppelprozessfähigkeit
Das wichtigste Kriterium bei der Auswahl eines Metallprototyp-Lieferanten ist nicht dessen Ausstattung, sondern ob er den richtigen Prozess für Ihr spezifisches Teil empfehlen kann. HUANYA betreibt industrielle SLM-Anlagen und CNC-Präzisionszentren für Edelstahl, Aluminium, Titan und Werkzeugstahl. Wir kennen keine Probleme mit instabiler Massgenauigkeit, Lieferverzögerungen oder inkonsistenter Nachbearbeitungsqualität. Laden Sie Ihre 3D-Datei hoch und unser Ingenieurteam liefert innerhalb weniger Stunden Prozessempfehlung, Lieferzeit und Angebot.


Kommentar hinterlassen