
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
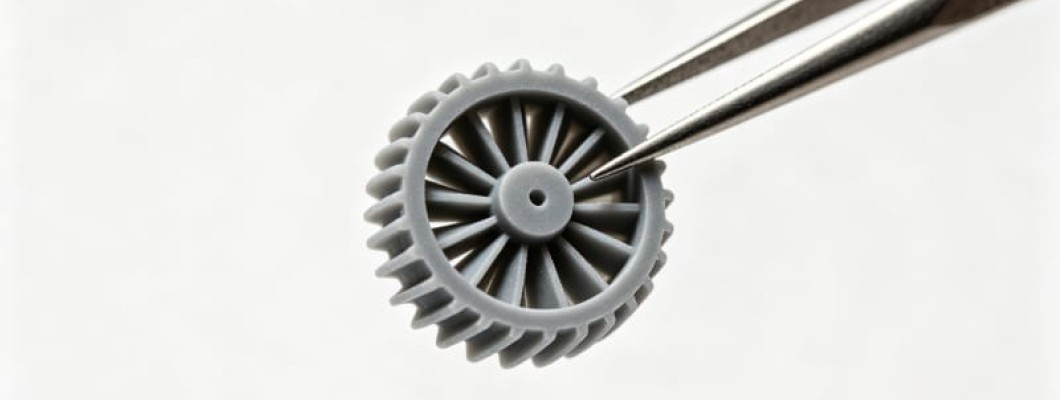
Warum hochdetaillierte Kleinserien bei Resin beginnen
Wenn ein Produktteam zwanzig Gehäuse, fünfzig optische Prototypen oder hundert detailreiche Abdeckungen braucht, bevor es überhaupt Werkzeug gibt, gibt ein Desktop-Filamentdrucker die feinen Rippen, geprägten Schriftzüge und Rastfunktionen des Designs selten sauber wieder. Wer solche Teile in professioneller Qualität 3d drucken lassen will, setzt auf einen Resin-Prozess, der jede Schicht mit fokussierter UV-Lichtquelle bei Schichthöhen von etwa 0,025 bis 0,10 mm aushärtet. Kurven bleiben glatt und Mikrodetails überleben ohne manuelles Füllen sichtbarer Schichtlinien. Deshalb verlagern Designstudios, Medizintechnik-Teams und Elektronikmarken detailreiche Kleinserien vom Tischgerät auf eine gesteuerte Stereolithographie-Fertigung.
Resin-Druck ist keine einzelne Technologie, sondern eine Familie photopolymerer Verfahren: Laser-Stereolithographie, digitale Lichtprojektion und maskierte LCD-Systeme härten flüssiges Harz Schicht für Schicht aus. Für B2B-Einkäufer zählt die Prozesskontrolle. In einem Industrie-3D-Druck-Betrieb werden Lichtleistung, Materialtemperatur und Nachhärtungsenergie als feste Fertigungsparameter geführt, während ein Heimgerät mit Raumwärme und Harzalter driftet. HUANYA betreibt seine Resin-Zellen als protokollierte Produktionsanlagen mit Maschineneinstellungen und Material-Chargenaufzeichnungen, damit das fünfzigste Teil dem ersten entspricht.
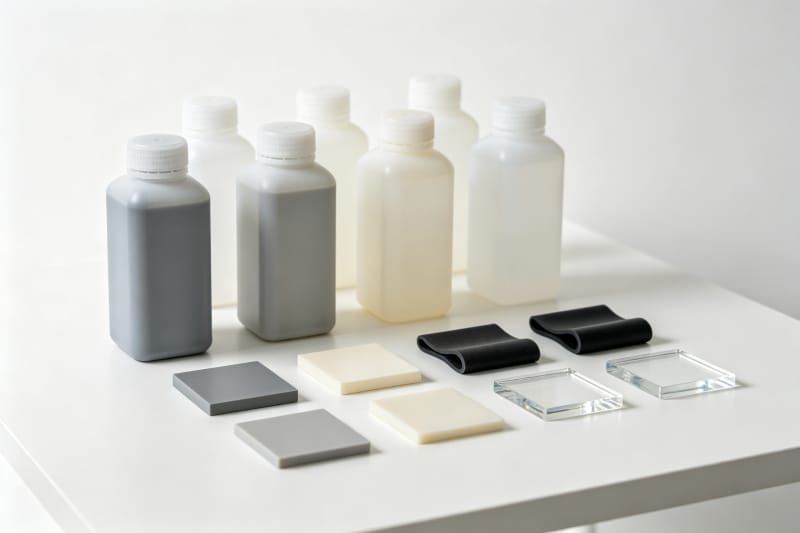
Die passende Resinfamilie für die Funktion des Teils wählen
Der größte Vorteil von 3D-Druck in Resin ist die Materialbreite: Dieselbe Geometrie lässt sich starr für ein Anschauungsmodell, zäh für einen Filmscharnier-Versuch, gummiartig für einen Griff oder optisch klar für einen Lichtleiter fertigen. Wer die Familie vor dem Angebot festlegt, vermeidet den klassischen Fehler, ein Standard-Showcase-Harz einem Falltest zu unterwerfen, für den es nie entwickelt wurde. Tabelle 1 zeigt die Familien, die HUANYA in laufender Produktion hält, und die Aufgaben, für die sie wirklich taugen.
Resinfamilie | Wesentliche Merkmale | Typische B2B-Anwendung |
Standard starr | Glatte matte Oberfläche, feinstes Detail, leicht nachzubearbeiten | Anschauungsmodelle, Showprototypen, Master |
Zäh / ABS-ähnlich | Schlagzäh, moderate Biegung, Rastnasen und Clips | Funktionsgehäuse, Halter, Scharnierversuche |
Flexibel gummiartig | Elastisch, hohe Bruchdehnung, weiche Shore-Lage | Griffe, Dichtungen, Overmolding-Simulation |
Klar transparent | Nach Politur optische Klarheit, geringer Schleier nach Temperung | Linsen, Lichtleiter, fluidische Teile |
Hochtemperaturfest | Erhöhte Wärmeformbeständigkeit, sortenabhängig | Thermiktests, Weichwerkzeug-Versuche |
Ausbrennfähig wachsgefüllt | Rückstandsfreies Ausbrennen, feine Filigranstrukturen | Feinguss-Master, Schmuck |
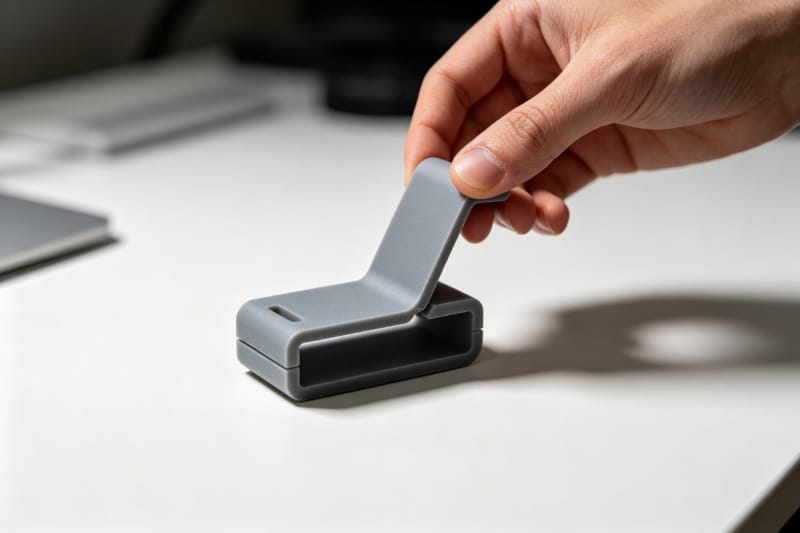
Konstruktionsregeln, die feines Detail erhalten
Feines Detail entsteht in der CAD-Datei, nicht am Drucker. Industrielle SLA beherrscht Schichthöhen von 0,025 bis 0,10 mm, doch Wände unter etwa 0,4 mm, erhabene Schrift unter 0,4 mm Höhe oder Stifte unter einem halben Millimeter können bei der Verarbeitung verziehen oder ganz verschwinden. Eine Konstruktion nach den Referenzwerten in Tabelle 2 ist der schnellste Weg, einen 3D-Kleinseriendruck ohne wiederholte Redesign-Zyklen in der Toleranz zu halten.
Konstruktionsparameter | Typischer SLA-Referenzwert |
Schichthöhe | 0,025–0,10 mm |
Mindestwand gestützt | 0,4–0,6 mm |
Mindestwand ungestützt / freie Spannweite | 0,8–1,0 mm |
Kleinstes erhabenes oder vertieftes Detail | 0,10–0,20 mm |
Mindesthöhe erhabener Schrift | ca. 0,4 mm |
Spiel für bewegliche Passungen | 0,2–0,3 mm |
Ablaufbohrungen für Hohlteile | 3,0–4,5 mm an Tiefpunkten |
Typische Maßtoleranz | ±0,1–0,2 mm je 100 mm |
Die Ausrichtung verdient ebenso viel Aufmerksamkeit wie die Wandstärke. Vom Baurahmen abgewinkelte Flächen tragen deutlich weniger Stützspuren, und lange dünne Stege drucken gerader, wenn sie schräg statt senkrecht stehen. Die Anwendungsingenieure von HUANYA prüfen die Ausrichtung jeder Datei, denn zehn Minuten Neuorientierung beseitigen Zeichnungsspuren, die eine Stunde Schliff nicht vollständig versteckt.
Hohlteile brauchen einen Auslass. Eine geschlossene Schale schließt flüssiges Harz ein und kann bei der warmen Nachhärtung reißen; deshalb brauchen Hohlmodelle Ablaufbohrungen von mindestens 3,0–4,5 mm an ihren Tiefpunkten. Gerade klare Teile müssen vollständig ablaufen, damit das Innere nicht milchig wird. Ablauf- und Entlüftungslayout gehören zur Dateiprüfung und werden nicht erst in der Werkstatt entdeckt.
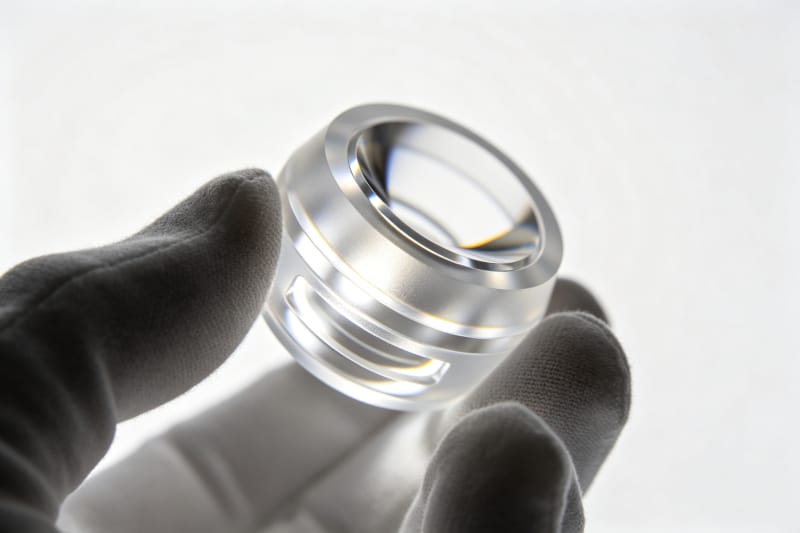
Vom einen Master zur wiederholbaren Kleinserie
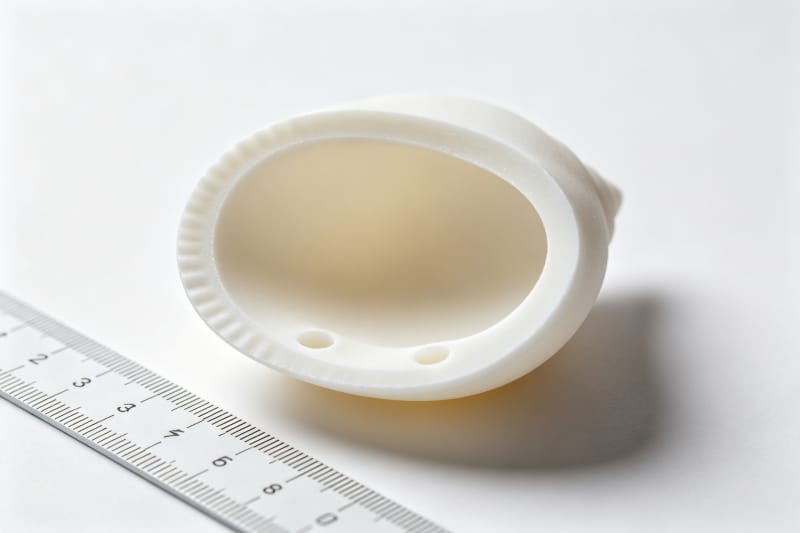
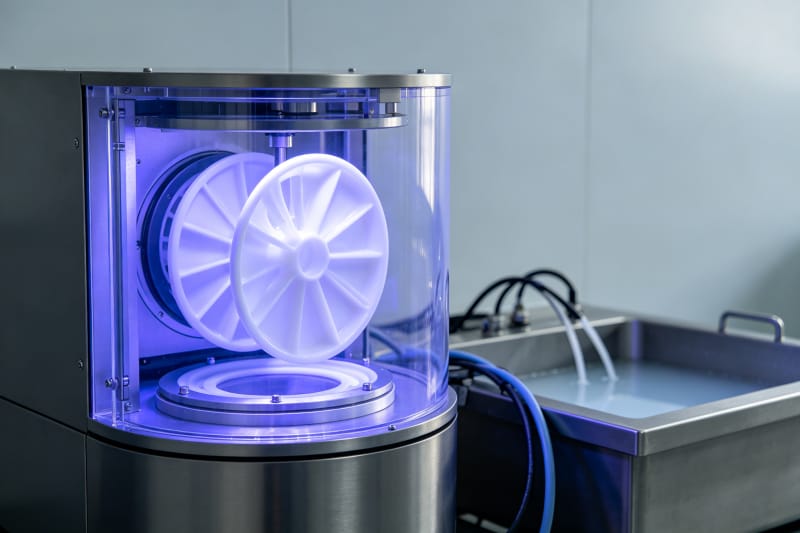
Ein makelloser Master beweist die Geometrie; fünfzig identische Teile beweisen das Verfahren. Zwischen den Chargen reagieren Resinteile empfindlich auf Waschzeit, Frische des Lösungsmittels und UV-Nachhärtungsenergie. Deshalb arbeitet eine wiederholbare Fertigung mit festen Waschzyklen, kalibrierten Härtekammern und derselben Ausrichtungs- und Stützstrategie für jede Kopie. Sind diese Größen eingefroren, bleiben Farbe, Steifigkeit und Maße chargenübergreifend im selben engen Fenster.
HUANYA behandelt Resin-Kleinserien als Mini-Produktionsläufe: Bau-Layout, Stützsatz und Finishing-Route werden nach dem ersten freigegebenen Erstmuster festgeschrieben und für jede Folgecharge wiederverwendet. Wer Monate später nachbestellt, erhält Teile nach denselben dokumentierten Parametern. Genau so kann aus einem Resin-Prototypen eine Brückenfertigung werden, während das Stahlwerkzeug noch gefräst wird.
Nachbearbeitungsrouten für ein serienreifes Finish
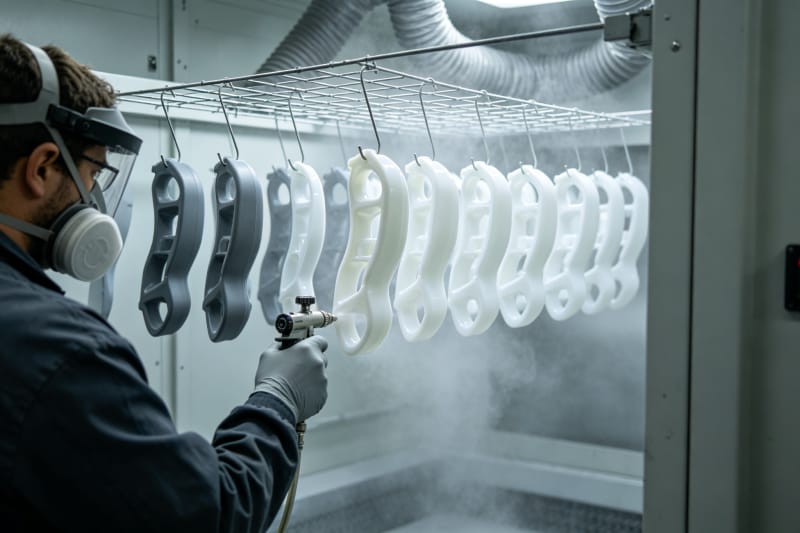
Roh aus der Maschine tragen SLA-Teile matte Stütznoppen und eine dünne unausgehärtete Oberflächenschicht. Das Standard-Finishing entfernt Stützen, gleicht Kontaktstellen ab und führt eine kontrollierte UV-Nachhärtung durch; danach stehen kugelgestrahlte Matte Oberflächen, Grundierung und Lack, Soft-touch-Beschichtung oder eine mehrstufige Politur zur Wahl, die klares Harz in transparente Linsenqualität verwandelt.
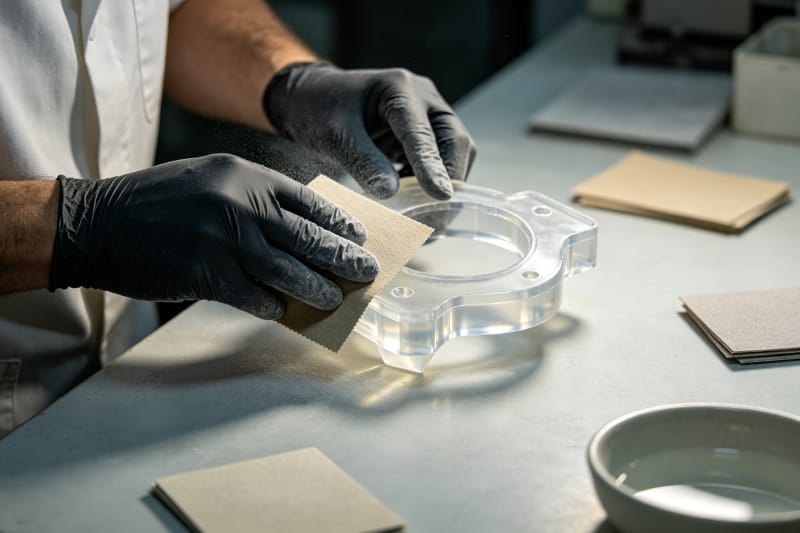
Klares und optisches Material ist der schwierigste Fall: Die Politur folgt einer festen Körnungfolge, und Lichtleiter brauchen vor dem Polieren eine spannungsabbauende Temperung, sonst zeigt sich innere Spannung als feiner Schleier. HUANYA fährt für jedes Teil einer Bestellung dieselbe Finishing-Route, sodass Einkäufer keine Chargenunterschiede in der Nachbearbeitungsqualität erleben, eines der häufigsten Probleme unstrukturierter Anbieter.
Was Preis und Lieferzeit von Resin-Aufträgen bestimmt
Der Resin-Preis folgt vier Hebeln: Materialsorte, Teilvolumen und Z-Höhe, Aufwand für Stützen und Reinigung sowie Finishing-Niveau. Hohe Teile, die in Z-Richtung langsam bauen, und massiv gedruckte Teile kosten deutlich mehr als dieselbe Geometrie ausgehöhlt oder effizient verschachtelt; Ausrichten und Aushöhlen vor dem Upload sparen oft mehr als jeder Rabattcode.
Die Lieferzeit wird vor allem durch Waschen, Härten und Finishing bestimmt, nicht durch den Druck selbst. Zwanzig Teile passen oft auf eine Industrieplattform und bauen über Nacht; Waschen, UV-Härtung, Finishing und Prüfung laufen danach nach festem Plan. HUANYA nennt zu jeder Bestellung ein konkretes Versanddatum und sichert es über parallele Maschinenkapazität ab, damit Kunden keine Lieferverzögerungen durch einen einzigen überlasteten Desktop-Drucker erleiden.
Prüfung und Dokumentation, die Einkäufer erwarten dürfen
Detailversprechen bedeuten ohne Messung nichts. Kritische Maße gehören auf kalibrierte Messschieber, Höhenmesser oder einen optischen Komparator, und Erstmusterprüfberichte sollten Nennmaß, Istmaß und Toleranz für jedes kritische Merkmal aufführen. Bei Baugruppen fangen Probe-Passungen aufeinander abgestimmter Stifte und Bohrungen Spielprobleme ab, bevor eine Charge das Haus verlässt.
Für regulierte Einkäufer zählt die Materialdokumentation: Harzsorte, Chargennummer, Nachhärtungseinstellungen und Finishing-Route müssen rückverfolgbar sein. HUANYA liefert auf Wunsch Prüfprotokolle und Materialzertifikate und hält die Maßgenauigkeit über den ganzen Lauf stabil, damit Kunden keine Maßinstabilität erleben, die entsteht, wenn Einstellungen zwischen Geräten driften.
Warum Produktteams bei HUANYA Resin-Arbeit bleiben lassen
Ein verlässlicher Resin-Partner verbindet Feindetailfähigkeit mit Fertigungsdisziplin: das richtige Photopolymer für jede Funktion, eine fertigungsgerechte Prüfung vor der ersten Schicht, eingefrorene Prozessparameter über die ganze Charge und ein gleichmäßiges, durch Messung abgesichertes Finishing. HUANYA bringt diese Kombination zu maßgefertigten Resin- und Polymer-Kleinserien, vom einzelnen Master bis zur Brückenfertigung in geringem Umfang. Senden Sie eine Datei und erhalten Sie eine Machbarkeitsprüfung, ein transparentes Angebot und Teile, die Charge für Charge dem freigegebenen Muster entsprechen.


Kommentar hinterlassen