
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
SLA oder FDM beginnt mit der Aufgabe des Bauteils
Die Frage SLA oder FDM dreht sich nicht darum, welche Technologie grundsätzlich besser ist, sondern welche zur Aufgabe des Teils passt. Wer einen verlässlichen 3d druckservice sucht, wählt Stereolithografie, wenn feine Details, glatte Oberflächen und kleine Genauigkeitsmerkmale dominieren, und FDM, wenn es um belastbare, große oder kostengünstige Funktionsteile geht. Wer vor der Definition von Funktion, Umgebung und Finish entscheidet, zahlt leicht für nicht benötigte Auflösung oder erhält ein zu raues Teil.
Bei HUANYA ist die Verfahrenswahl eine ingenieurtechnische Entscheidung, kein Verkaufsstandard. Beim Eingang der Datei prüfen wir kritische Maße, Fügeflächen, zu erwartende Lasten, Betriebstemperatur, Optik-Anforderungen und Stückzahl und empfehlen dann SLA, FDM oder eine Kombination wie ein funktionales FDM-Teil neben einem optischen SLA-Modell. Das Verfahren folgt dem Bauteil, nicht umgekehrt.
Wie jedes Verfahren ein Teil tatsächlich aufbaut
Beim FDM schmilzt eine beheizte Düse thermoplastisches Filament und legt Bahn um Bahn auf die Bauplatte; bei der SLA härtet UV-Licht flüssiges Photopolymerharz Schicht für Schicht aus. Dieser eine Unterschied erklärt fast alles Weitere: Das Thermoplastteil bekommt sichtbare Schichtlinien und richtungsabhängige Festigkeit, das Harzteil eine glatte Oberfläche und feinste Merkmale, benötigt aber Waschen, Stütz entfernen und eine kontrollierte UV-Nachhärtung. Tabelle 1 vergleicht die Parameter, die Käufer tatsächlich abfragen; alle Toleranzwerte sind branchenübliche Richtwerte, deren erreichbarer Wert von Geometrie, Material und Nachbearbeitung abhängt und in der DFM-Prüfung bestätigt wird.
Merkmal | FDM | SLA |
Bauprinzip | Beheizte Düse trägt geschmolzenes Thermoplast-Filament schichtweise auf | UV-Licht härtet flüssiges Photopolymerharz schichtweise aus |
Typische Schichthöhe | 0,10–0,30 mm mit üblicher 0,4-mm-Düse | 0,025–0,10 mm |
Typische Toleranz* | ±0,5 % mit Sockel ±0,5 mm | ±0,1 % mit Sockel ±0,1 mm |
Mindestwandstärke | etwa 0,8–1,2 mm | etwa 0,4–0,6 mm |
Kleinstes sinnvolles Detail | düsenbegrenzt, etwa 0,4–0,8 mm | Feindetail um 0,2–0,3 mm |
Materialfamilien | PLA, ABS, ASA, PETG, PC, Nylon, TPU-Thermoplaste | Starre, zähe, flexible, klare und gießfähige Photopolymere |
Oberfläche direkt nach Bau | Sichtbare Schichtlinien, anisotrope Festigkeit | Glatt, geringe Stufen; UV-Nachhärtung nötig |
Stützspuren | Entfernbare Stützen, größere Kontaktstellen | Kleine Punkte, leichtes Schleifen |
Oberfläche und Feindetail: wo die SLA führt
Wenn ein Prototyp Investoren gezeigt wird, als Ergonomiemodell dient, für eine Messe lackiert oder als Urmodell für den Silikonvakuumguss verwendet wird, liegt die SLA klar vorn. Ihre dünnen Schichten geben Rippen, Texte, Logos, Strukturen und kleine Radien wieder, die eine FDM-Düse verrunden oder in Stufen auflösen würde. Die rohe SLA-Oberfläche braucht vor dem Lackieren weit weniger Spachteln und Schleifen, was den kosmetischen Finish-Ablauf verkürzt und die vom Designer gewollte Form bewahrt.
Die SLA ist zudem die natürliche Wahl für transparente und lichtleitende Teile. Klare Harze lassen sich zu Lichtleitern, Linsen, Strömungsdemonstratoren und Gehäusen polieren, in denen innere Bauteile sichtbar bleiben. Flexible und gießfähige Harze übertragen den Detailvorteil auf Softtouch-Teile und Feingussmodelle. Wenn es vor allem um Optik, Mikromerkmale oder weiche Krümmungen geht, erspart die SLA Arbeit, statt sie zu erzeugen.
Festigkeit, Materialien und Umgebung: wo das FDM führt
Wo ein Teil Last tragen, einrasten, Hitze widerstehen oder im Außenbereich überleben muss, greift das FDM auf eine deutlich breite Palette technischer Thermoplaste zurück. Gerade für abs 3d druck sowie ASA, PETG, PC, Nylon und TPU stehen Schlag-, UV-, Wärme-, Verschleiß- oder Elastizitätseigenschaften zur Verfügung. Es handelt sich um echte Produktionspolymere und nicht nur um Optikwerkstoffe; deshalb fallen Vorrichtungen, Halter und Gehäuse so oft auf FDM.
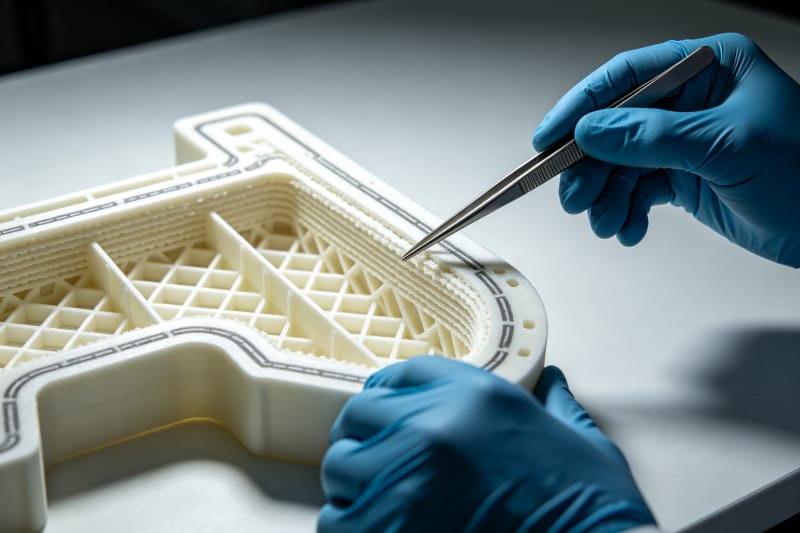
Beim FDM spielt die Richtung eine Rolle: Die Bindung zwischen den Schichten ist schwächer als das Material entlang der Extrusionsbahn, deshalb sollten tragende Wände so ausgerichtet sein, dass Kräfte innerhalb der Schichten oder durch dichte Füllung verlaufen. HUANYA legt Wandzahl, Fülldichte, Rasterrichtung und Konturen nach der Anwendung aus und setzt Radien an Spannungsspitzen. Mit den richtigen Einstellungen wird ein FDM-Teil zum arbeitenden Bauteil statt zum statischen Anschauungsmodell.
Auch bei großen Abmessungen und voluminösen Geometrien skaliert FDM wirtschaftlicher, weil Filament pro Kilogramm günstiger ist als Photopolymer und große Anlagen ohne Harzwanne-Grenzen laufen. SLA bleibt besser, wenn dasselbe Großteil eine perfekt glatte Haut braucht; dann teilen Käufer die Entscheidung mitweise – FDM für die Strukturversion, SLA für das Optik-Urmodell. Tabelle 2 macht diese Abwägungen zu einer schnellen Entscheidungshilfe.
Projektanforderung | Empfehlung | Begründung |
Große Gehäuse, Vorrichtungen, günstige Funktionsprüfungen | FDM | Günstiger Thermoplast, großer Bauraum, gute Zähigkeit |
Hitze, Außen-UV, Schlag oder Chemie | FDM (ABS / ASA / PC / Nylon) | Technische Thermoplaste passen zur Umgebung |
Feindetails, kleine Merkmale, texturierte Urmodelle | SLA | Hohe Auflösung gibt kleine Geometrien glatt wieder |
Klare, lichtleitende oder linsenartige Teile | SLA | Klare Harze lassen sich optikähnlich polieren |
Urmodell für Silikonvakuumguss | SLA | Glatte Oberfläche übernimmt feine Texturen |
Dauerbiegung, Schnapphaken, Filmscharniere | FDM (PETG / TPU / PP-artig) | Standardharz ist ohne zähe Einstellung spröder |
Anschauungs- und Ergonomiemodelle | SLA | Glatte Rohoberfläche spart Finish-Arbeit |
Kosten, Tempo und Baugröße im echten Auftrag
An einem vergleichbaren Kleinteil wirkt SLA preislich oft ähnlich, doch mit Volumen und Größe trennen sich die Wege: FDM-Material ist günstiger, Maschinen laufen unbemannt parallel, und voluminöse Teile kosten in Filament deutlich weniger als in Harz. SLA spielt sein Budget dort aus, wo es Wert schafft – Auflösung und Oberflächengüte – und ist deshalb an kleinen, detailreichen Teilen am wirtschaftlichsten, nicht an großen leeren Gehäusen. Ein vertrauenswürdiges Angebot zeigt beide Wege, wenn die Entscheidung wirklich knapp ist.
Die Genauigkeitserwartung folgt derselben Logik: Wer eine ±0,1-mm-Bohrung oder ein feines Gewinde braucht, setzt auf SLA oder eine mechanische Nacharbeit; wer einen ±0,5-mm-Halter sucht, ist mit FDM schneller und günstiger. Schwankende Maßhaltigkeit zwischen den Chargen – der Ärger, der Auslandsbestellungen riskant erscheinen lässt – gibt es bei HUANYA nicht: fester Kalibrierplan, rückverfolgbare Materialchargen und vermessene kritische Maße vor dem Versand.
Nachbearbeitung, die konsistent bleibt
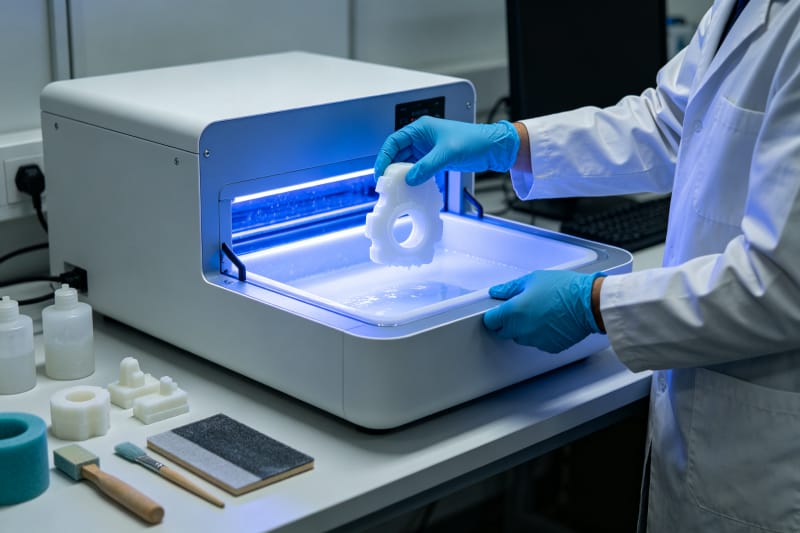
Wer mit 3d druck resin arbeitet, weiß, dass ein SLA-Teil nach dem Bau nicht fertig ist: Rest harz abwaschen, Stützen kontrolliert entfernen, in UV nachhärten, um die Endfestigkeit zu erreichen, und dann nach Vorgabe schleifen, polieren oder lackieren. FDM folgt einer anderen Kette – Stützen entfernen, Glasperlen oder Schleifen zum Abmildern der Schichtlinien, optionales Dampfglätten, Grundieren und Lackieren. Eine frühe Verfahrenswahl plant diesen Finish-Weg und seine Kosten von Anfang an.
Chargenunterschiede im Finish gehören zu den drei Problemen, denen HUANYA-Kunden nicht begegnen. Dokumentierte Einstellungen – Härtezeit, Schleifkornfolge, Lackschichtdicke und Farbrezeptur – halten ein SLA-Urmodell und seine Nachbestellungen optisch identisch und bewahren FDM-Teilen dieselbe Rauheit, egal ob sie diesen Monat oder nächsten entstehen. Was am freigegebenen Erstteil stimmt, reproduziert jede folgende Einheit.
Lieferzeit und Verlässlichkeit bei Nachbestellungen
Beide Verfahren sind schnell gegenüber werkzeuggebundener Fertigung, verteilen die Zeit aber unterschiedlich. FDM braucht wenig Setup und parallele Maschinen nehmen Stückzahl schnell auf; SLA ergänzt Wasch- und Nachhärteschritte, die eingeplant werden müssen. HUANYA weist Produktions- und Versandzeit getrennt aus, reserviert bei Auftragsbestätigung Maschinenkapazität und plant gegen das tatsächliche Abholdatum des Versanddienstleisters, damit stille Warteschlangen oder Last-Minute-Fremdvergabe den Termin nie ohne Hinweis verschieben.
Bei Nachbestellungen bewahrt HUANYA die vollständige Fertigungsakte – Verfahren, Ausrichtung, Materialsorte, Parameter, Finish-Rezeptur und Prüfergebnisse – zur Kundendatei. Ein nachbestelltes SLA- oder FDM-Teil entspricht der ersten Charge damit maßlich und optisch, und Entwicklungsteams können über Revisionen hinweg Verfahren mischen, ohne die Rückverfolgbarkeit zu verlieren. Verlässliche Nachbestellungen ersparen die erneute Lieferantenqualifizierung bei jedem Einkauf.
Mit HUANYA entscheiden
Senden Sie Ihr Modell und nennen Sie HUANYA Nutzung, Last, Finish und Bestellrhythmus; wir empfehlen SLA für Detail und glatte Oberflächen, FDM für belastbare, große oder wirtschaftliche Funktionsteile oder einen Hybridplan, wenn das Projekt beides braucht. Sie erhalten ein ingenieurgeprüftes Angebot, realistische Toleranzen, konsistentes Finish und einen bestätigten Termin – das gewählte Verfahren ist genau das, das Ihr Bauteil braucht.


Kommentar hinterlassen