
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Warum Titan ein spezialisiertes additives Verfahren verlangt
Titan überlässt man keiner allgemeinen Werkstatt, weshalb Entwicklungsteams für anspruchsvollste Programme auf einen fokussierten metall 3d druck setzen. Ti-6Al-4V verbindet eine Dichte von etwa 4,43 g/cm³ mit der Festigkeit von Stahl bei rund 56 % von dessen Masse und behält seine Korrosionsbeständigkeit sowohl in der Flugzeugzelle in großer Höhe als auch im salzhaltigen Umfeld des menschlichen Körpers. Dieser Vorteil trägt nur, wenn Aufschmelzen, Schutzatmosphäre und Wärmebehandlung von Spezialisten gesteuert werden.
Das Pulverbettverfahren baut Titan Schicht für Schicht in einer streng kontrollierten Inertkammer auf, da geschmolzenes Titan heftig mit Sauerstoff, Stickstoff und Wasserstoff reagiert. Ein spezialisierter Dienstleister führt Pulverchemie, Gasreinheit und Aufbauparameter gemeinsam, damit ein Halter oder Implantat durch eingelagerte interstitielle Elemente nicht versprödet. Der Unterschied zwischen Hobby-Metalldruck und serienreifem Titan liegt in Pulverzeugnissen und Gasprotokollen, nicht im äußeren Anblick.
Titanlegierungen und additive Verfahren im Überblick
Zwei Pulverbettverfahren dominieren Titan, und ein versierter 3d druck metall Partner wählt das verfahren passend zum Bauteil statt nach der gerade verfügbaren Maschine. Laseranlagen (SLM/DMLS) arbeiten typisch mit 30–60 µm Schichten für feine Merkmale und dünne Wände, das Elektronenstrahlschmelzen (EBM) in einer beheizten Kammer mit 50–100 µm Schichten und geringeren Eigenspannungen für größere Implantate.
Legierung / Verfahren | Wesentliche Merkmale | Typische Aufgabe |
Ti-6Al-4V (Grade 5), SLM/DMLS | Dichte ≈4,43 g/cm³; relative Dichte ≥99,5 % nach HIP; Zugfestigkeit ≈950 MPa | Strukturhalter, leichte lasttragende Luftfahrtteile |
Ti-6Al-4V ELI (Grade 23), SLM | Extra niedrige interstitielle Gehalte; höhere Duktilität und Bruchzähigkeit; ASTM F3001-konform | Chirurgische Implantate, patientenspezifische Medizinprodukte |
Reintitan (Grade 1–4), SLM/EBM | Weicher, sehr korrosionsbeständig, gut passivierbar | Pörose Strukturen, Dental und Mund-Kiefer-Gesicht |
Ti-6Al-4V, EBM | Beheizte Baukammer, geringere Eigenspannungen, 50–100 µm Schichten | Größere Implantate, eigenspannungsarme Bauteile |
Was Luftfahrtprogramme tatsächlich brauchen
Luftfahrtkunden drucken Titan, um Masse zu sparen und Baugruppen zu konsolidieren. Ein topologieoptimierter SLM-Halter trägt dieselbe Last wie ein zerspantes oder geschweißtes Vorgängerteil und senkt den Materialabfall deutlich, weil beim CNC-Fräsen oft der Großteil eines teuren Titanblocks zum Span wird. Additiv verschmilzt zudem mehrere gefügte Teile zu einem monolithischen Bauteil und beseitigt damit die Fügestellen, an denen unter Wechsellast zuerst Ermüdungsrisse entstehen.
Damit das in der Qualifizierung Bestand hat, muss ein erfahrener 3D-Metalldruck-Dienstleister mehr liefern als das Bauteil: mitgebaute Zugproben, Pulverlot-Rückverfolgbarkeit und Wärmebehandlungsprotokolle. Luftfahrtkunden müssen Auditoren zeigen, wie jede Komponente entstand; wer einen fertigen Halter nicht einer bestimmten Pulvercharge zuordnen kann, erzeugt lange vor dem Erstflug Risiko. Für HUANYA gehört diese Dokumentation zum Produkt.
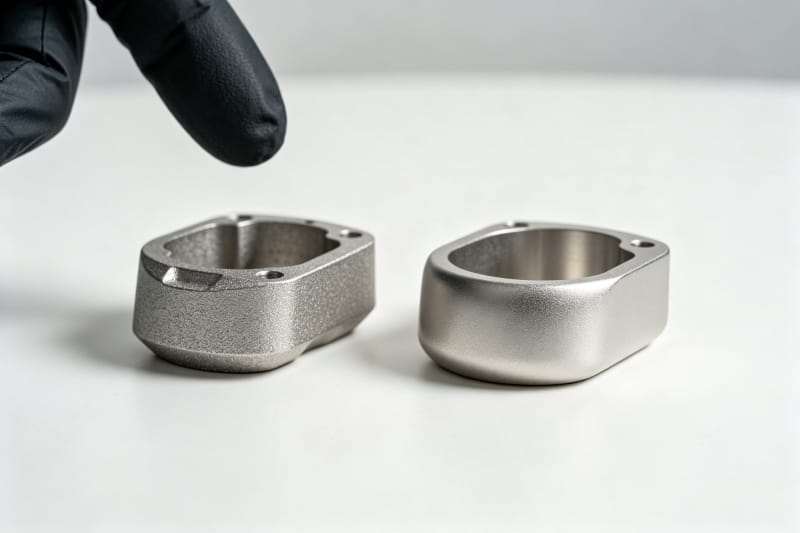
Medizinimplantate, bei denen Biokompatibilität nicht verhandelbar ist
Bei medizinischem Titan steigt der Einsatz, denn das Bauteil verbleibt im Patienten. ELI-Ti-6Al-4V mit extra niedrigen interstitiellen Gehalten und Reintitan werden wegen ihrer Biokompatibilität und ihres nachgewiesenen Einsatzes gewählt, orientiert an ASTM F3001 für additiv gefertigte ELI-Chirurgieimplantate sowie den Anforderungen eines ISO-13485-Qualitätssystems. Patientenspezifische Implantate, Bohrschablonen und Dentalgerüste beruhen auf dieser kontrollierten Chemie.
Der einzigartige medizinische Vorteil der Additivfertigung ist die kontrollierte Porosität. Ein Gitter mit verbundenen Poren im Bereich 300–700 µm lässt Knochen in das Implantat einwachsen (Osseointegration), was eine massive zerspante Oberfläche nicht leistet. HUANYA legt Streben und Poren aus dem Patientenscan aus und bearbeitet die Kontaktflächen, sodass das Bauteil innen knochenfreundlich und am Weichgewebe glatt ist.
Weil Implantate und flugkritische Teile nicht nach Augenschein qualifiziert werden können, sollte vor der Freigabe ein definiertes Nachweispaket vorliegen. Die folgende Tabelle führt die Dokumente und Messungen auf, die HUANYA für regulierte additive fertigungsverfahren Bauteile standardmäßig liefert, damit Qualitätsentscheidungen auf gemessenen Werten ruhen.
Nachweis | Was er bestätigt | Warum er zählt |
Pulvercharge-Zeugnis & Rückverfolgbarkeit | Chemie (Al/V, O/N/H) nach ASTM F2924 / F3001 | Jedes Teil ist auf eine geprüfte Charge rückführbar |
Dichte-/Porositätsbericht | Relative Dichte typisch ≥99,5 %, vor/nach HIP | Versteckte Poren sind das Hauptausfallrisiko bei belastetem Titan |
Mechanische Zugproben | Streckgrenze/Zugfestigkeit ≈860–950 MPa, mitgebaut | Auslegungswerte beruhen auf geprüften, nicht angenommenen Werten |
AS9100-/ISO-13485-Regelungen | Arbeitspläne, Änderungskontrolle, Aufbewahrung | Regulierte Kunden brauchen ein auditierbares Qualitätssystem |
Oberflächen- & Maßbericht | Wie gebaut Ra ≈6–10 µm; zerspant Ra ≈0,8–1,6 µm | Pass- und Implantatoberflächen erfüllen Zeichnung und Hygiene |
Konstruktionsregeln für baubare Titanteile
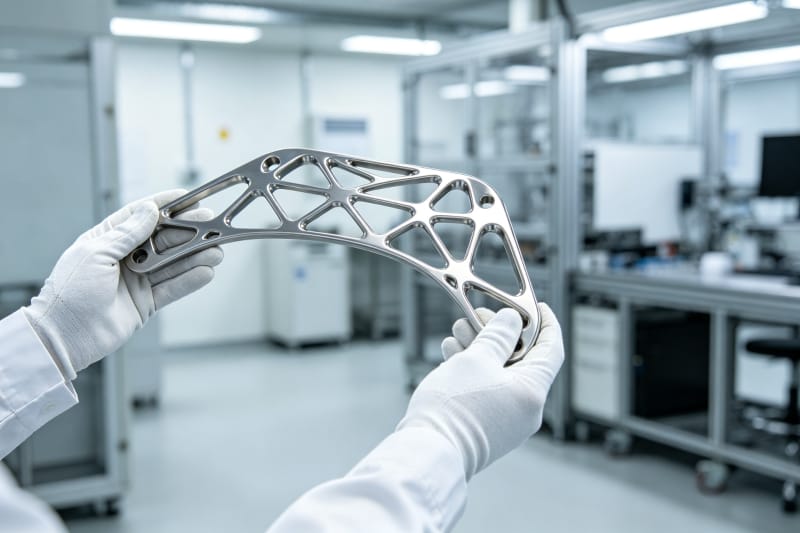
Wegen der hohen Eigenspannungen von Titan entscheiden vor dem Upload getroffene Designentscheidungen darüber, ob ein Teil den Aufbau übersteht. HUANYA-Ingenieure prüfen Überhänge, setzen unkritische Stützstrukturen und richten das Bauteil für gleichmäßigen Wärmeabzug aus; selbsttragende Winkel nahe 45° mindern Stützspuren, während ein im Kunststoff noch tolerierbarer Ausleger in Titan verzieht oder reißt. Diese Punkte in der DFM-Prüfung zu fangen ist weit günstiger, als eine Kammer medizinischen Pulvers zu verwerfen.
Wandstärke, Gitterdesign und Wärmenachbehandlung werden gemeinsam geplant. Titan wie gebaut trägt Eigenspannungen, die abgebaut werden; bei belasteten Teilen schließt heißisostatisches Pressen (HIP) innere Hohlräume und erreicht das Dichteziel ≥99,5 %. Rippen statt massiver Volumen sparen teures Pulver und mindern Verzug, weshalb HUANYA bereits vor dem Angebot zur Geometrie berät.
Endbearbeitung und Präzision an passkritischen Flächen
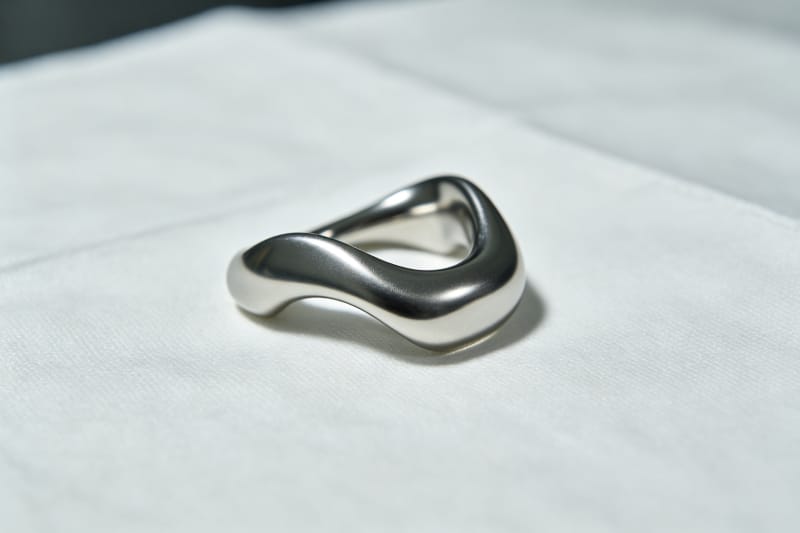
Eine wie gebaute Titanoberfläche ist selten die Endoberfläche. SLM-Titan liegt wie gebaut bei etwa Ra 6–10 µm, ausreichend für nichtfunktionale Gitterzonen, nicht aber für eine Lagerbohrung oder einen Implantatkonus. HUANYA zerspant nur die passkritischen Flächen auf Ra 0,8–1,6 µm, verputzt Stützstellen und passiviert oder elektropoliert medizinische Teile, damit Präzision genau dort bezahlt wird, wo die Zeichnung sie verlangt.
Diese gezielte Endbearbeitung stellt zugleich sicher, dass Kunden keine instabilen Maße oder schwankende Genauigkeit zwischen den Einheiten erleben. Jede Passmaßnahme wird gegen die Zeichnung gemessen, Erstmusterergebnisse werden dokumentiert und dieselbe Arbeitsplanfolge wiederholt sich in jedem Folgeauftrag. Ein Implantat oder Halter, das beim Prototyp passt, muss auch beim fünfzigsten Teil identisch passen.
Lieferzeit, Rückverfolgbarkeit und Wiederholbarkeit
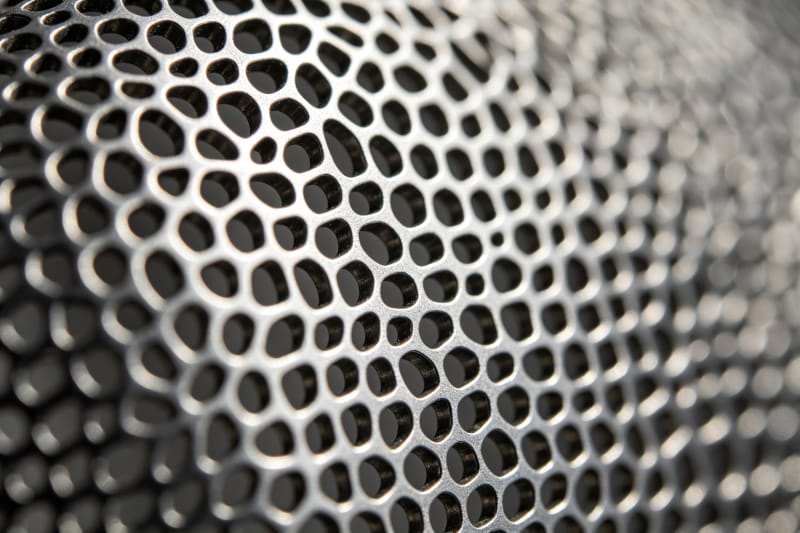
Titanprogramme laufen oft in engen Qualifizierungsfenstern, daher muss die Lieferzeit geplant werden. HUANYA taktet Drucken, Spannungsarmglühen, HIP, Präzisionszerspanung und Prüfung als einen verbundenen Ablauf und nennt von Anfang an einen realistischen Termin, zwischen Standardlaufzeit und Eiloption getrennt, statt ein unmögliches Datum zu versprechen, das nach der Bestellung verrutscht.
Dieselbe Disziplin schützt Wiederholbestellungen. HUANYA sperrt den freigegebenen Parametersatz, die Pulverspezifikation und den Endbearbeitungsstandard, damit Kunden weder verspätete Lieferungen noch eine von Charge zu Charge wechselnde Oberflächenqualität erleben. Wenn ein Luftfahrt- oder Medizinkunde Monate später eine Nachserie bestellt, stimmen die Teile mit dem freigegebenen Erstmuster überein.
Ein Titanpartner, der die gesamte Kette beherrscht
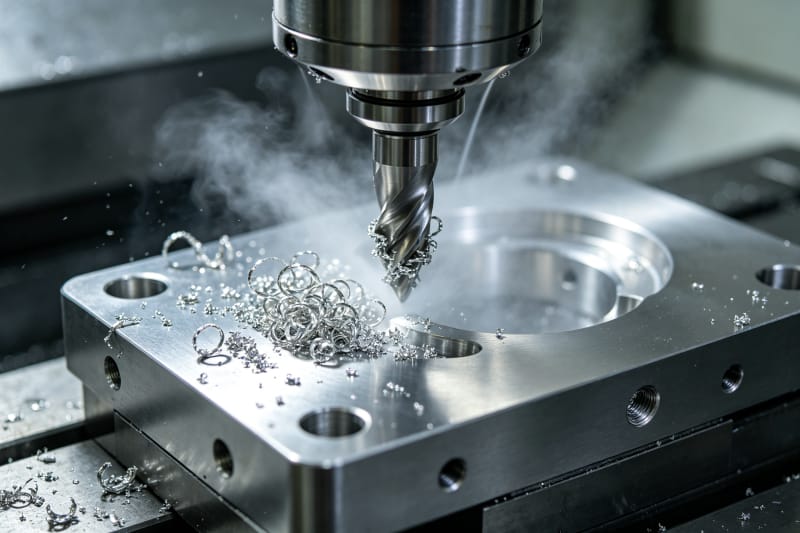
Titan für Luftfahrt und Medizin ist eine Kette: zertifiziertes Pulver, kontrolliertes Aufschmelzen, Spannungsabbau und HIP, gezielte CNC-Endbearbeitung sowie ein dokumentiertes Nachweispaket. HUANYA führt diese Kette unter einem Dach, damit kundenspezifische Halter und patientenspezifische Implantate maßstabil, termingerecht und Charge für Charge gleichmäßig eintreffen. Senden Sie Ihre STEP-Datei und nennen Sie Anwendung und benötigte Zertifizierung; Sie erhalten ein transparentes Angebot, eine DFM-Prüfung und Titanteile, denen man im Einsatz vertraut.


Kommentar hinterlassen