
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Was Unterextrusion ist und warum sie ins Gewicht fällt
Unterextrusion ist der leise Fehler, der sonst korrekt wirkende Teile ruiniert: Der Drucker trägt weniger Kunststoff auf, als der Schnitt verlangt, Bahnen werden dünn, zwischen benachbarten Linien öffnen sich Lücken, und Wände hören auf, massiv zu sein. Mit bloßem Auge mag eine kleine Halterung noch „gedruckt" wirken, doch die Schichtlinien wirken spärlich und faserig, und ein Fingertipp gibt einen hohlen, blechernen Klang statt eines vollen. Unterextrusion beim 3D-Druck ist der häufigste Grund, warum eine dimensionslich perfekt erscheinende FDM-Teile ihre Funktion trotzdem verfehlt.
Für Fertigungskäufer steht nicht die Optik auf dem Spiel. Eine Wand, die nur zu 70% gefüllt ist, trägt vielleicht 60–70% der erwarteten Festigkeit, Gewindebosse federn, Pressverbünde rutschen und Gehäuse reißen dort, wo sie es nicht sollten. In einem professionellen 3d druckservice, bei dem die Festigkeit fast vollständig aus der Verbindung zwischen diesen Bahnen stammt, ist fehlendes Material keine Oberflächenbeschwerde — sondern eine strukturelle. Daher behandelt eine seriöse Fertigung das Symptom nicht nach dem Druck; sie verhindert es vor der ersten Schicht.
Die wichtigsten mechanischen Ursachen der Unterextrusion
Die meisten Unterextrusionen gehen auf eine kurze Liste von Fehlern im Extrusionspfad zurück. Eine teilweise verstopfte Düse schneidet den Schmelzestrom ab; ein abgenutztes Antriebszahnrad mahlt das Filament, statt es zu schieben; eine zu kleine Rückziehung oder ein lockerer Andruck lässt das Zahnrad durchrutschen. Jede hinterlässt einen anderen Fingerabdruck am Teil, und ein erfahrener Bediener liest diese Fingerabdrücke, statt blind neu zu starten. Die Tabelle unten ordnet die typische Ursache ihrem sichtbaren Zeichen zu und dem Kontrollpunkt, den HUANYA auf jeder Fertigung anwendet.
Ursache | Typisches sichtbares Zeichen | HUANYA-Kontrolle bei jedem Druck |
Teilweise verstopfte Düse | Dünne, schwingende Bahnen mittendrin | Reinigungsroutine und geplanter Düsenwechsel |
Abgenutztes Antriebszahnrad | Zufällige Unterextrusion, Filamentspäne im Rad | Inspektions- und Wechselprotokoll pro Maschine |
Falsche/zu niedrige Schmelzetemperatur | Kalte, schwach verbundene Linien | Materialprofile, je Teil fest verriegelt |
Durchmesserabweichung / knäulige Rolle | Plötzlich dünne Abschnitte nach Rollenwechsel | Kalibrierter Filament-Laufprüfe vor jedem Job |
Feuchtes Filament | Knallen, Zischen und Blasen auf der Bahn | Trocknungsstation mit Feuchteprotokoll |
Fließ-/Schrittkalibrierung verstellt | Systematisch dünne Wände an allen Teilen | Periodische Flussmultiplikator-Kalibrierung |
Material- und Umgebungsursachen
Die Mechanik erklärt die Hälfte des Problems; der Materialzustand die andere. Hygroskopische Filamente — Nylon, PETG, TPU — ziehen auch in einer verschlossenen Tüte nach dem Öffnung Luftfeuchtigkeit, und dieses Wasser schlägt in der Schmelzekammer zu Dampf um. Ergebnis: hörbares Knallen, ungestützte Plastiktropfen und Bahnen, die „spuckig" statt glatt wirken. Ein nass gedrucktes Teil wirkt unterextrudiert und schwach, obwohl die Maschine perfekt eingestellt ist.
Auch die Umgebung zählt. Ein kalter Luftzug unter einem offenen Portal kühlt die Schmelze vor der Verbindung ab, und eine feuchte Sommerwoche in ungekühlten Räumen richtet in Stunden an, was eine Trockenbox verhindert. Auf einer Produktionslinie für abs 3d druck und andere Techniken sind das keine Überraschungen; es sind geplante Prüfungen, die vor Maschinenstart protokolliert werden, so wie eine Druckfarm Material trocknet und die Raumtemperatur je Schicht notiert, statt zu hoffen, dass die Werkstatt trocken ist. Wer 3d druck online über einen Dienstleister bezieht, sollte genau diese Protokolle einsehen können, bevor er den Auftrag gibt.
Wie Unterextrusion das Teil verändert: Festigkeit, Oberfläche, Kosten
Erstes Opfer ist die Festigkeit. Die Bahnbreite gibt der Wand ihren Querschnitt; wenn der Drucker 80% der geplanten Breite ablegt, fällt die wirksame Wandfläche, und Zug- und Biegelasten konzentrieren sich auf die wenigen verbundenen Stege, die bleiben. Schnappverbindungen und Filmscharniere, die für tausendfaches Biegen ausgelegt waren, brechen beim ersten Mal. Die ingenieurmäßige Sicherheitsmarge, die der Käufer im CAD bemessen hat, verschwindet unbemerkt.
Zweites Opfer sind Oberfläche und Maß. Lücken zwischen den Bahnen legen das Füllgitter frei, sodass ein fertig wirkendes Teil porös aussieht; zu dünne Wände bedeuten einen Presssitz, der nie greift, und ein gebohrtes Gewinde, das ausreißt. Dann folgen die Kosten: die eigene Zeit des Käufers. Ein Los optisch mangelhafter Halter wird beanstandet, neu kalkuliert, neu gedruckt, und das Projekt zahlt doppelt — einmal für den Fehldruck, einmal für die versäumte Woche.
Tabelle 2 paart jeden sichtbaren Fingerabdruck mit seiner tatsächlichen Wirkung auf das Teil und dem HUANYA-Prüfpunkt, an dem er erkannt wird. Die Werte sind typische Ingenieurbeobachtungen, bestätigt am realen Druck, keine universellen Gesetze.
Fingerabdruck am Teil | Mechanische Folge | Erkannt bei HUANYA |
Sichtbare Lücken zwischen Bahnen | Geringerer Wandquerschnitt, höhere Gasdurchlässigkeit | Erstbemusterung, Sichtprüfung |
Dünne, schwingende Wände | Presssitze und Gewinde verlieren Halt | Messung kritischer Bohrungen |
Blasen / Knaller auf der Oberfläche | Spannungsspitzen, vorzeitige Risswege | Trocknungsprotokoll vor Job |
Delaminierte Schichten | Nahezu keine Querfestigkeit, trennt sich unter Last | Haftprüfung vor Freigabe |
Hohler „blecherner" Klang | Interner Füllgrad unverbunden, Teil überbewertet | Probeschnitt bei Bedarf |
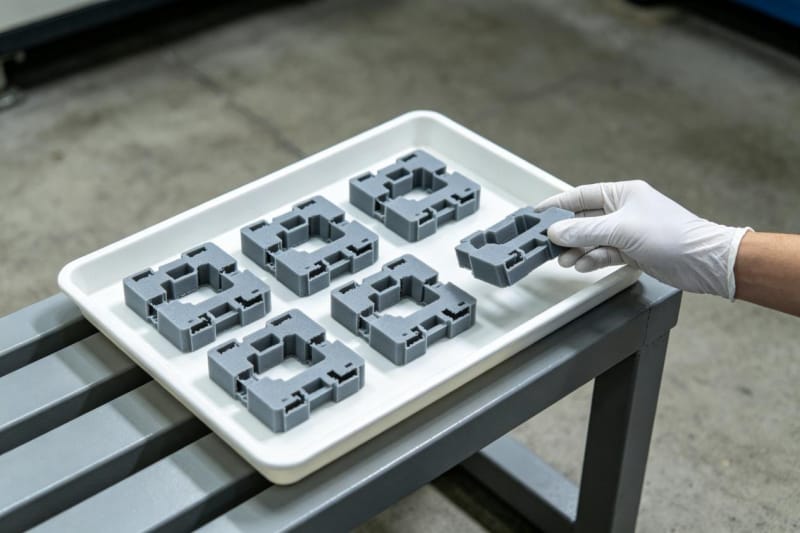
Wie eine Fertigungslinie es vor der ersten Schicht verhindert
Vorbeugen beginnt lange vor dem slicen. Jede Materialcharge, die bei HUANYA eingeht durchläuft einen auf das Polymer abgestimmten Trocknungsschritt, und der trockene Zustand wird protokolliert statt angenommen. Extruderritzel, Düsen und Andruckrollen stehen auf einem Wartungsplan, der an Maschinenstunden hängt; ein verschlissenes Teil wird also nach Kalender ersetzt, nicht nachdem es heimlich eine Serie Kundengeometrien ruiniert hat.
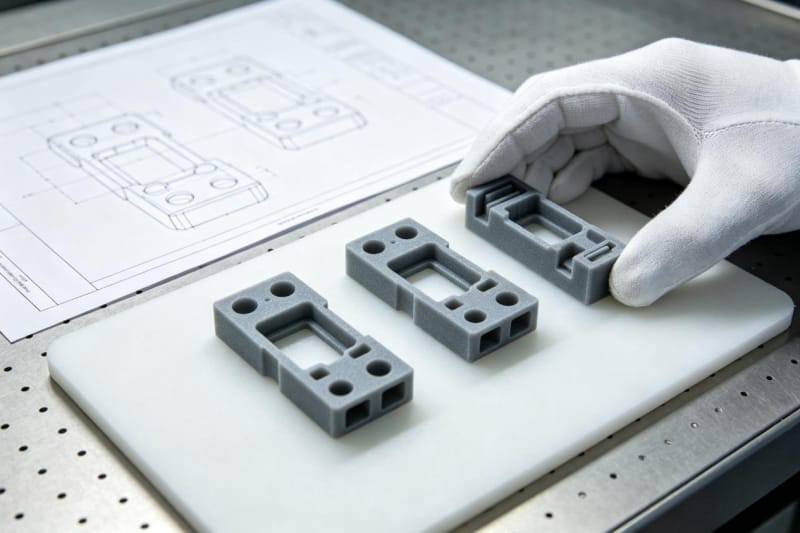
Das Slicer-Profil ist je freigegebenem Teil verriegelt: Temperaturbereich, Flussmultiplikator, Rückzug und Wandzahl hängen nicht vom Erinnerungsvermögen des Bedieners ab. Eine DFM-Prüfung vor der Produktion markiert dünne Wände, weite Spannweiten und Überhänge, mit denen die Maschine kämpfen wird, und der Käufer erhält Hinweise — keine Überraschungen. Bevor die erste Bahn auf dem Bett liegt, sind die bekannten Ursachen der Unterextrusion bereits geschlossen.
Wie es während und nach dem Lauf erkannt wird
Auch ein verriegeltes Profil braucht Augen. Fertigungsläufe stehen unter Live-Überwachung: Eine Maschine, die aufhört zu extrudieren, löst Alarm aus, statt ruhig 20 hohle Kopien derselben Halterung zu produzieren. Nach Jobende wird das erste Teil mit dem freigegebenen Meister verglichen, und kritische Bohrungen sowie der Gesamtumriss werden gemessen — nicht bloß angeguckt.
Verworfene Schichten erreichen den Käufer nie. HUANYA-Kunden erhalten Teile, deren Wanddichte, Aussehen und Maße bei jedem Lauf denselben Test bestehen; zeigt ein Muster dünne Bahnen oder Oberflächenbläschen, wird dieser Lauf quarantänisiert und neu gedruckt, nicht „so verschickt". Das ist der Unterschied zwischen einem echten Dienstleister und einer Werkstatt, die hofft, der Wochenendlauf sei gut gegangen.
Was das für Käufer bedeutet, die Teile nachbestellen
Unterextrusion hat die unangenehme Angewohnheit, in der zweiten Charge aufzutauchen, nicht in der ersten. Das Muster stammte von einer frischen Düse und einer trockenen Rolle; drei Monate später erzeugt ein Nachdruck auf einer müden Maschine und in einem feuchten Lager heimlich schwächere, rauhere Kopien. Käufer, die nur das Erstmuster geprüft haben, merken es erst, wenn ein Passsitz im Feld ausfällt. HUANYA hält dieselben Parameter, dieselbe Trocknung und dieselbe Prüfung bei jeder Nachbestellung, damit Monat sechs Monat eins entspricht.
Wiederholaufträge entlarven schlampige Anbieter. Ein Lieferant, der die Trockenprüfung vor dem Lauf auslässt, eine ungewartete Düse wiederverwendet oder ungeprüfte Läufe verschickt, hält die Termine, wertet das Teil aber heimlich ab — und der Käufer erfährt es über einen Gewährleistungsfall, nicht über ein Angebot. HUANYA plant nach echtem Maschinenzustand und protokolliert jede Charge, damit Lieferverzögerungen und Qualitätsabdriften nicht erst nach dem zugesagten Termin sichtbar werden.
Wie HUANYA Unterextrusion aus Ihren Teilen fernhält
Unterextrusion ist vorhersehbar, messbar und vermeidbar: Material trocknen, Pfad kalibrieren, Profil verriegeln, Lauf überwachen, Ergebnis prüfen. Laden Sie Ihr CAD bei HUANYA hoch, nennen Sie Funktion und Menge, und erhalten Sie beim 3d druck nach wunsch Teile mit vollständig gefüllten Wänden, haltenden Maßen und Nachdrucken, die zum ersten Muster passen — so, wie sich industrielle FDM-Teile gehören.


Kommentar hinterlassen