
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
02 Sept.
Warum Flug- und Fahrzeugprogramme keinen unerprobten Lieferanten vertragen
Luftfahrt- und Automobilingenieure kaufen metallgedruckte Bauteile nicht wie Anschauungsmuster für das Marketing. Ein Halter in der Flugzeugkabine oder eine Sensoraufnahme im Getriebe trägt Sicherheits- und Gewährleistungsfolgen; deshalb ist die Wahl eines 3D-Druckunternehmen im Kern eine Lieferantenqualifizierung. Als GE Aviation zwanzig konventionelle Einzelteile in einer einzigen additiv gefertigten Treibstoffdüse zusammenfasste, erkannte die Branche sowohl das Potenzial als auch den hohen Prozessanspruch der additiven Fertigung. Heute gilt dieselbe Logik für Motorsportteams, Elektrofahrzeugplattformen und Tier-1-Zulieferer, die serienidentische Teile brauchen, keine Einzelstücke für die Vitrine.
Verlässlichkeit bemisst sich an vier messbaren Dimensionen: qualifizierte Legierungen mit dokumentierten Kennwerten, ein beherrschter und reproduzierbarer SLM-Prozess, anerkannte Qualitätszertifikate sowie eine stabile Lieferleistung im Serienbedarf. Ein Lieferant, der mit einem einzelnen Muster beeindruckt, kann in der fünften Charge scheitern, wenn Pulverchargen wechseln, Anlagen driften oder die Nachbearbeitung an wechselnde Werkstätten geht. Dieser Beitrag beleuchtet jede Dimension, damit Entwicklung und Einkauf einen Anbieter objektiv auditieren können. Als Spezialist für Industrieller 3D-Druck in beiden Branchen verankert HUANYA diese Kontrollen in jedem Luftfahrt- und Automobilauftrag, statt sie als kostenpflichtige Extras zu behandeln.
Werkstoffe, die für hohe Lasten qualifiziert sind
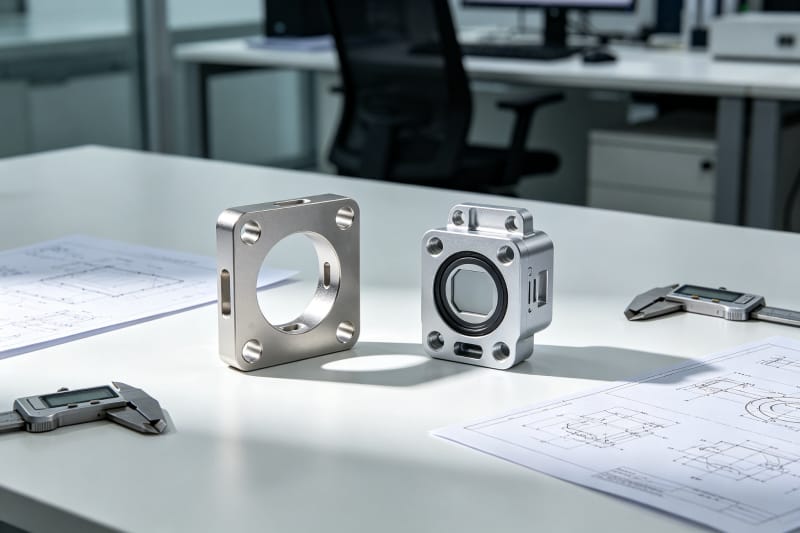
Die Grundlage eines vertrauenswürdigen Bauteils ist eine qualifizierte Legierung. Luftfahrtprogramme nutzen überwiegend Ti6Al4V-Titan für Halter und leichte Strukturbauteile, Inconel 718 für hitzeexpositionierte Turbinen- und Abgaskomponenten sowie AlSi10Mg oder Aluminium-Scandium-Legierungen für Gehäuse und Wärmetauscher. Im Automobil stehen AlSi10Mg für gewichtssensitive Antriebsteile, nichtrostender Stahl 316L für Fluid- und Abgassysteme sowie Maragingstahl für konturfolgend gekühlte Werkzeugeinsätze im Vordergrund. Ein seriöser Anbieter für metall 3d druck ordnet jede Legierung ihrer Regelwerksspezifikation zu—ASTM F3001 für Ti6Al4V, ASTM F3318 für AlSi10Mg—und nennt typische Kennwerte im Ausgangszustand und nach Wärmebehandlung. Tabelle 1 führt die Legierungen auf, die HUANYA für diese beiden Branchen am häufigsten verarbeitet.
Legierung | Dichte (g/cm³) | Zugfestigkeit nach Wärmebehandlung (MPa) | Bruchdehnung (%) | Typische Branchenanwendung |
|---|---|---|---|---|
Ti6Al4V (ASTM F3001) | 4.43 | 900 - 1100 | 10 - 16 | Luftfahrthalter, Motorsport-Strukturteile |
AlSi10Mg (ASTM F3318) | 2.68 | 290 - 340 | 4 - 8 | EV-Gehäuse, Wärmetauscher, Luftführungen |
Inconel 718 | 8.19 | 1050 - 1250 | 12 - 20 | Turbine, Abgas, Turbolader |
Nichtrostender Stahl 316L | 7.98 | 550 - 650 | 40 - 50 | Fluidanschlüsse und Krümmer |
Al-Mg-Sc (Scalmalloy-Typ) | 2.60 | 480 - 520 | 10 - 15 | Hochfeste Leichtbauhalter |
Veröffentlichte Spannen sind Ausgangspunkte, keine Garantien. Die Kennwerte im SLM hängen von der Bauraumorientierung, der Schichtdicke (üblicherweise 20-60 Mikrometer), den Laserparametern und der Wärmebehandlung ab. Ein verlässlicher Lieferant friert diese Größen in einem gesperrten Parametersatz je Legierung und Anlage ein und belegt die Eigenschaften mit Zugproben, die gemeinsam mit den Serienteilen aufgebaut werden. Einkäufer sollten hinterfragen, ob die genannten Werte aus eigenen Zugversuchen auf derselben Anlagengeneration stammen oder nur vom Pulverdatenblatt abgeschrieben sind. Bei HUANYA kann jeder Auftrag, bei dem wir 3d bauteile anfertigen lassen, mit Zug- oder Härteproben aus identischem Bau- und Ofenzyklus begleitet werden, sodass die erhaltenen Daten Ihre tatsächlichen Produktionsbedingungen beschreiben.
Pulverrückverfolgbarkeit und zertifizierte Werkstoffdokumente
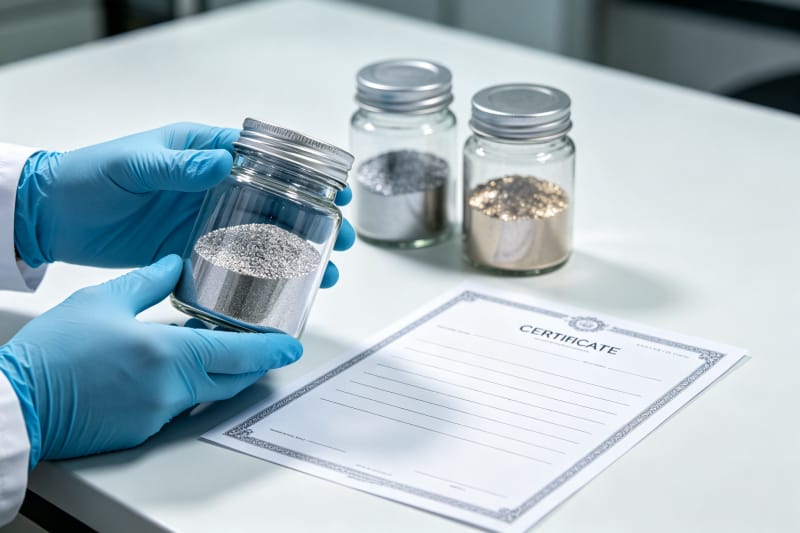
In regulierten Programmen ist Pulver ein kontrollierter Input, kein beliebiges Verbrauchsmaterial. Jede Charge gasverdüster Pulver führt ein Zertifikat mit Chemismus, Korngrößenverteilung (typischerweise 15-53 Mikrometer im SLM), Sauerstoff- und Stickstoffgehalt sowie Verdüsungsdatum. Da die additive Fertigung gesiebtes Restpulver wiederverwendet, dokumentiert ein disziplinierter Lieferant zusätzlich Mischungsverhältnisse, Wiederverwendungszyklen und Sauerstoffaufnahme zwischen den Bauten, mit engeren Grenzen für reaktives Titan und Nickellegierungen. Luftfahrtkunden verlangen üblicherweise EN-10204-3.1-Zeugnisse je Lieferung und bei flugkritischen Teilen 3.2-Zeugnisse mit unabhängiger Drittprüfung. Wer keine chargenbezogene Rückverfolgbarkeit für einen gelieferten Halter vorweisen kann, sollte unabhängig vom Preis von sicherheitsrelevanten Aufträgen ausgeschlossen werden.
Diese Dokumentationsdisziplin setzt sich über den gesamten Wertstrom fort: Bauprotokolle erfassen Anlagenkennung, Parameterversion, Kammer-Sauerstoff und Schutzgasatmosphäre; Ofenprotokolle halten Zeit-Temperatur-Kurven für Spannungsarmglühen und Auslagern fest; Prüfprotokolle verknüpfen jede Seriennummer mit ihren Messwerten. HUANYA archiviert diesen Datensatz je Auftrag und liefert ihn als strukturiertes Teile-Datenpaket—Konformitätserklärung, Werkstoffzeugnis, Bau- und Wärmebehandlungsprotokoll sowie Maßbericht—damit die Wareneingangsprüfung Teile freigeben kann, ohne Dokumenten über mehrere Zeitzonen nachzulaufen. Erst diese Rückverfolgbarkeit macht aus einem gedruckten Objekt ein Bauteil, das rechtmäßig in die Stückliste eines zertifizierten Produkts gehört.
Prozessregelung, die jedes Bauteil identisch liefert
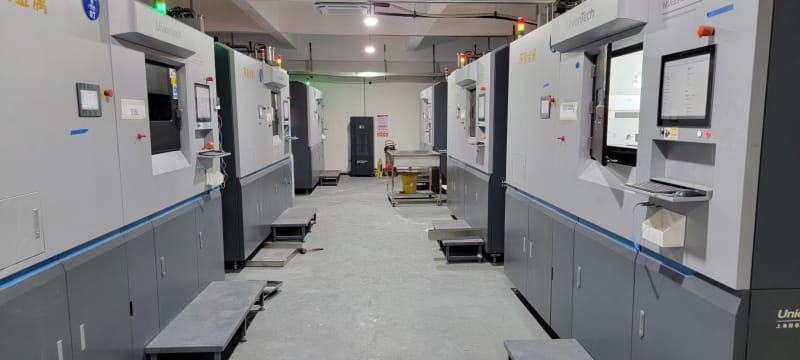
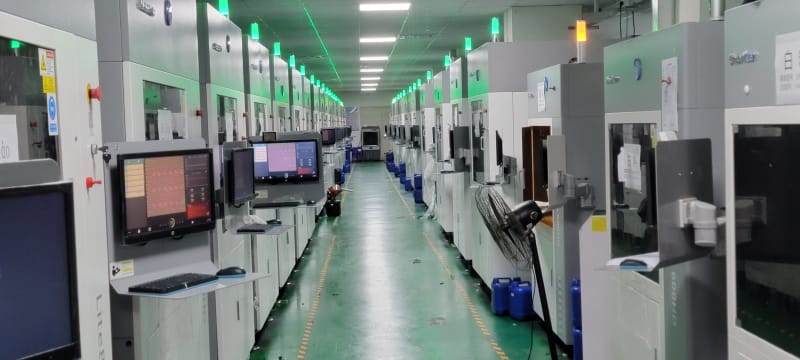
Reproduzierbarkeit trennt Prototypenbüros von echten Serienpartnern. Ein beherrschter SLM-Prozess beginnt mit der Anlagenkalibrierung: Laserleistungsprüfung, Galvogenauigkeit, gleichmäßige Schutzgasströmung und ein definierter Sauerstoffdeckel in der Kammer bei reaktiven Legierungen. Pulverbett-Temperatur, Luftfeuchte und Rakelzustand werden an jedem Bau überwacht, vorbeugende Wartung folgt festen Intervallen statt auf Ausfälle zu reagieren. Wenn diese Eingaben driften, schleichen sich Porosität und Maßschwankungen ein, obwohl die Anlage normal zu laufen scheint—ein typischer Grund, warum Billiganbieter das Erstmuster bestehen, die fünfte Charge jedoch verlieren.
Starke Anbieter betreiben statistische Prozessregelung an kritischen Ausgängen: eine mit optimierten Parametern durchgängig über 99,5 % liegende relative Dichte, Zugwerte von Begleitproben und Maßtrends aus KMG-Stichproben. Die Anlagen sind gegeneinander qualifiziert, sodass ein zwischen zwei Druckern verlagertes Bauteil innerhalb der Spezifikation bleibt; Parameteränderungen durchlaufen eine formale Versionskontrolle mit Kundenmitteilung, wo Verträge dies verlangen. In der Automobilserie ermöglicht diese Beherrschung Jahresvolumina in wiederholten Losen ohne Neuanlaufqualifizierung; in der Luftfahrt bildet sie die Beweisgrundlage jedes Abweichungsantrags. HUANYA betreibt standardisierte Prozessrouten über die gesamte Metallanlagenflotte, damit ein Kunde nie ein Bauteil erhält, dessen Eigenschaften davon abhängen, welcher Bediener den Bau zufällig gestartet hat.
Qualitätssysteme: AS9100, IATF 16949 und Sonderprozessaudits
Zertifikate sind der externe Beweis, dass interne Kontrollen existieren—und man sollte ihren Geltungsbereich lesen, nicht nur das Logo. Tabelle 2 stellt die Normen zusammen, die für metallische additive Fertigung in Luftfahrt und Automobil relevant sind, ihren Geltungsumfang sowie die konkret anzufordernden Nachweise. ISO 9001 ist lediglich eine Basis und ersetzt weder die AS9100 in der Luftfahrt noch die IATF 16949 in der Automobilproduktion; eine NADCAP-Akkreditierung belegt die unabhängige Bewertung von Sonderprozessen wie Wärmebehandlung und zerstörungsfreier Prüfung.
Norm / Dokument | Branche | Geltungsumfang | Anzufordernder Nachweis |
|---|---|---|---|
AS9100 Rev D | Luftfahrt | QM für Luft-, Raumfahrt und Verteidigung | Gültiges Zertifikat mit additiver Fertigung im Scope |
IATF 16949 | Automobil | Automobil-Produktions-QM und Fehlervermeidung | PPAP- und Control-Plan-Fähigkeit |
NADCAP | Luftfahrt | Unabhängige Sonderprozessakkreditierung | Freigabeliste und Auditberichte |
EN 10204 3.1 / 3.2 | Beide | Werkstoffprüfzeugnisse | Chargenzeugnis je Lieferung |
ASTM F3001 / F3318 | Beide | Spezifikationen für Ti6Al4V und AlSi10Mg | Konformitätserklärung zur Spezifikation |
ISO 9001 | Beide | Allgemeine QM-Basis | Aktuelles gültiges Zertifikat |
Zertifikatspapiere entfalten ihren Wert erst gemeinsam mit den passenden Lieferobjekten des jeweiligen Branchenworkflows. Luftfahrtprogramme verlangen typischerweise eine Erstmusterprüfung nach AS9102 mit vollständigen Maß- und Merkmalsprüfberichten, Automobilkunden erwarten PPAP-Dokumentation, Control Plans, Prozessflussdiagramme und Messsystemanalysen für die serialisierte Produktion. Ein Anbieter, der nur „Prüfung auf Wunsch“ anbietet, blockiert Ihr Programm spätestens am Lieferanten-Qualitätstor. HUANYA beherrscht beide Abläufe—FAI-Pakete für Flugprogramme und PPAP-reife Dokumentation für Fahrzeugprogramme—und zeigt Lücken früh, sodass Qualitätsnachweise in den Terminplan eingeplant werden, statt panisch vor einem Audit zusammengestellt zu werden.
Verdichtung, HIP und verifizierte mechanische Eigenschaften
Interne Porosität ist der stille Feind der Dauerfestigkeit. Optimierte SLM-Parameter erreichen routinemäßig eine relative Dichte über 99,5 %, doch flugkritische und hochzyklisch belastete Automobilteile verlangen oft mehr. Beim heißisostatischen Pressen (HIP) wirkt hoher Inertgasdruck bei legierungsspezifischer Temperatur—bei Titan üblicherweise um 900°C und rund 100 MPa—um innere Hohlräume zu schließen, die Dauerfestigkeit zu heben und die Streuung zwischen Proben zu verengen. HIP schließt Porosität üblicherweise unter die Nachweisgrenze und senkt dabei die Spitzenfestigkeit leicht, ein Kompromiss, den Ingenieure über den anschließenden Auslagerungszyklus steuern. Die HIP-Entscheidung folgt der Ermüdungsanforderung des Bauteils, weder blind angewendet noch blind ausgelassen.
Die mechanische Verifikation schließt den Kreis. Zugproben nach ASTM E8, die in derselben Kammer aufgebaut und im selben Ofenzyklus wärmebehandelt wurden, liefern Kennwerte, die an den realen Bau gebunden sind; Dauerfestigkeit nach ASTM E466, Gefügeschliffe oder industrielle CT beantworten Fragen zur inneren Gefügequalität, wo die Anwendung es erfordert. HUANYA liefert Dichteproben, Zugstäbe, Härtekartierungen und CT-Schnitten für kritische Komponenten, und seine Ingenieure empfehlen—ohne zu überteuern—den tatsächlich nötigen Verifikationsumfang. Überprüfung verbrennt Budget, Unterprüfung riskiert Feldausfälle; ein verlässlicher Partner hilft Ihnen, genau dazwischen zu landen.
Enge Toleranzen und konstante Nachbearbeitung
Roh gedruckte Metalloberflächen und Toleranzen genügen für Funktionsflächen selten. SLM-Bauteile liegen roh üblicherweise etwa bei den Toleranzklassen IT12-IT13—rund ±0,1 bis ±0,2 Millimeter bei kleinen bis mittleren Maßen—mit einer Rauheit von etwa Ra 6-12 Mikrometern. Glasperlenstrahlen erzeugt ein gleichmäßiges Matt von Ra 3-6, die CNC-Fertigbearbeitung von Bezugs- und Passflächen erreicht ±0,02 bis ±0,05 Millimeter und Ra 0,8-1,6; Spiegelpolieren kann bei Dichtflächen bis Ra 0,4 gehen. Verlässliche Lieferanten legen für jede Zeichnung fest, welche Merkmale roh bleiben und welche zerspant werden, und halten diese Entscheidungen über alle Chargen konstant.
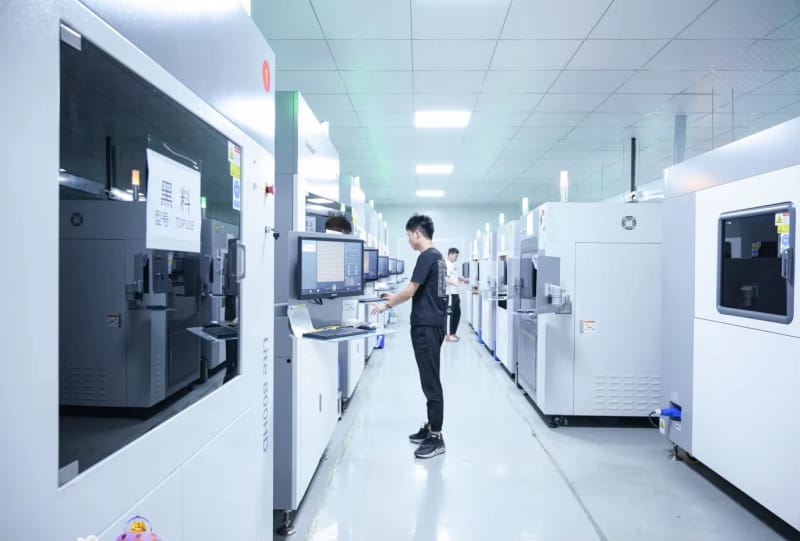
Ausgerechnet an der Konstanz scheitern viele Programme: Die erste Charge wird von einem erfahrenen Techniker fertigbearbeitet, die dritte geht an einen anderen Subunternehmer, und plötzlich passen die Gegenflächen nicht mehr. HUANYA führt Spannungsarmglühen, EDM-Plattentrennung, Strahlen, mehrachsige CNC-Fertigbearbeitung, Gleitschleifen und Oberflächenbehandlung in einer einzigen dokumentierten Prozessroute mit festen Werkzeugen, Vorrichtungen und Prüftoren. Genau deshalb begegnen Kunden weder instabilen Maßhaltigkeiten noch verspäteten Lieferterminen noch chargenweisen Unterschieden in der Nachbearbeitungsqualität—die Route ist standardisiert, bevor das Erstmuster überhaupt aufgebaut wird.
Warum HUANYA ein verlässlicher Metallpartner auf Dauer ist
Die Qualifizierung eines additiven Metalllieferanten sollte in einen Partner münden, der ein Programm vom ersten Prototyp bis zur Serienlieferung begleitet, ohne das Regelwerk zu ändern. HUANYA verbindet qualifizierte Luftfahrt- und Automobillegierungen mit gesperrten Prozessparametern, chargenbezogener Pulverrückverfolgbarkeit, FAI- und PPAP-fähiger Dokumentation, HIP- und Probenprüfung auf Abruf sowie hausinterner Nachbearbeitung unter einem einzigen Qualitätssystem. Senden Sie HUANYA Ihre STEP-Datei, den Zielwerkstoff und Ihre Zertifizierungsanforderungen; unsere Anwendungsingenieure antworten mit einer Herstellbarkeitsbewertung, einem transparenten Angebot und einem dokumentierten Qualitätsplan—damit Ihre Halter, Gehäuse, Krümmer und Motorsportteile korrekt, zertifiziert und termingerecht eintreffen, Charge für Charge.


Kommentar hinterlassen