
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
02 set.
Por que programas aeroespaciais e veiculares não aceitam fornecedores não comprovados
Engenheiros de aeronáutica e automotivo não compram peças metálicas impressas como quem encomenda protótipos de vitrine. Um suporte na cabine de uma aeronave ou uma fixação de sensor dentro de um câmbio carregam consequências de segurança e garantia; por isso, escolher uma empresa de impressão 3d é, na prática, uma decisão de qualificação de fornecedor. Quando a GE Aviation consolidou vinte componentes convencionais em um único bico de combustível fabricado por manufatura aditiva, o setor viu tanto o potencial quanto a disciplina de processo exigida pela tecnologia. Essa mesma lógica chega hoje a equipes de corrida, plataformas de veículos elétricos e fornecedores de primeiro nível, que precisam de peças idênticas em série, não de peças únicas de exposição.
A confiabilidade tem quatro dimensões mensuráveis: ligas qualificadas com propriedades documentadas, um processo SLM controlado e repetível, certificações de sistema de qualidade reconhecidas e entrega confiável sob demanda serial. Um fornecedor impressionante em uma única amostra pode falhar no quinto lote quando os lotes de pó mudam, as máquinas derivam ou o pós-processamento vai para oficinas irregulares. Este artigo percorre cada dimensão para que engenharia e compras auditem o fornecedor com objetividade. Como especialista em Impressão 3D Industrial para os dois setores, a HUANYA incorpora esses controles em cada pedido aeroespacial e automotivo, em vez de tratá-los como adicionais pagos.
Materiais qualificados para cargas exigentes
A base de um componente confiável é uma liga qualificada. Programas aeroespaciais usam predominantemente titânio Ti6Al4V para suportes e peças estruturais leves, Inconel 718 para componentes de turbina e escapamento expostos ao calor, e AlSi10Mg ou ligas alumínio-escândio para carcaças e trocadores de calor. No automotivo predominam AlSi10Mg para peças do trem de força sensíveis a peso, aço inoxidável 316L para sistemas de fluidos e escapamento, e aços maraging para insertos de molde com refrigeração conformal. Uma Fábrica de Impressão 3D séria liga cada material à sua especificação de referência—ASTM F3001 para Ti6Al4V, ASTM F3318 para AlSi10Mg—e fornece valores mecânicos típicos como impresso e após tratamento térmico. A Tabela 1 resume as ligas que a HUANYA processa com mais frequência nesses dois setores.
Liga | Densidade (g/cm³) | Rm após tratamento (MPa) | Alongamento (%) | Aplicação típica do setor |
|---|---|---|---|---|
Ti6Al4V (ASTM F3001) | 4.43 | 900 - 1100 | 10 - 16 | Suportes aeroespaciais, peças de corrida |
AlSi10Mg (ASTM F3318) | 2.68 | 290 - 340 | 4 - 8 | Carcaças VE, trocadores, dutos |
Inconel 718 | 8.19 | 1050 - 1250 | 12 - 20 | Turbina, escapamento, turbo |
Aço inoxidável 316L | 7.98 | 550 - 650 | 40 - 50 | Conectores de fluido e coletores |
Al-Mg-Sc (tipo Scalmalloy) | 2.60 | 480 - 520 | 10 - 15 | Suportes leves de alta resistência |
Faixas publicadas são pontos de partida, não garantias. No SLM os valores mecânicos dependem da orientação de construção, espessura de camada (normalmente 20-60 micrômetros), parâmetros do laser e rota de tratamento térmico. Um fornecedor confiável congela essas variáveis em um conjunto de parâmetros bloqueado por liga e máquina, e verifica as propriedades com corpos de prova testemunhos construídos junto às peças de produção. O comprador deve perguntar se os valores citados vêm dos próprios ensaios do fornecedor na mesma geração de máquina, e não copiados da folha de dados do pó. Na HUANYA, cada pedido de Impressão 3D em Metal pode vir acompanhado de corpos de tração ou dureza processados no mesmo ciclo de construção e forno, para que os dados recebidos descrevam suas condições reais de produção.
Rastreabilidade do pó e documentação certificada de material
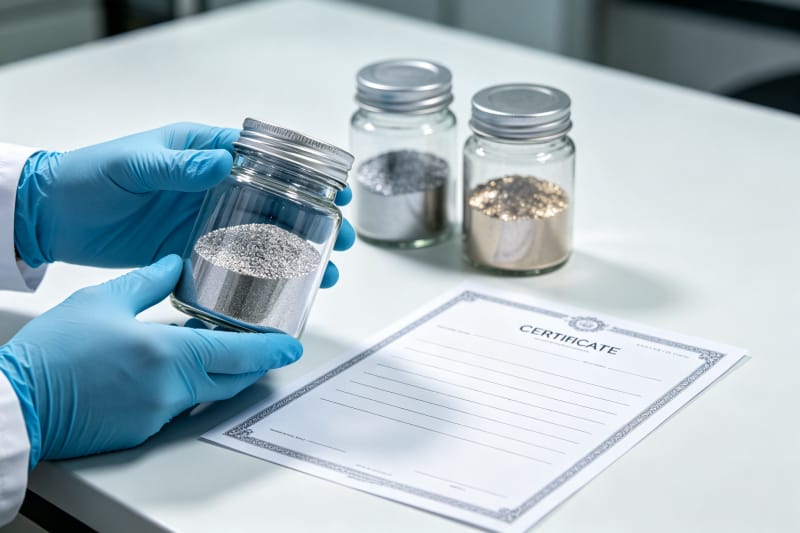
Em programas regulamentados, o pó é um insumo controlado, não uma commodity. Cada lote de pó atomizado a gás traz um certificado com química, distribuição granulométrica (tipicamente 15-53 micrômetros no SLM), teores de oxigênio e nitrogênio e data de atomização. Como a manufatura aditiva reutiliza pó peneirado, um fornecedor disciplinado documenta também proporções de mistura, ciclos de reutilização e ganho de oxigênio entre construções, com limites mais rígidos para titânio e ligas de níquel reativas. Compradores aeroespaciais costumam exigir certificados de material EN 10204 3.1 a cada embarque e certificados 3.2 com verificação independente de terceiros para peças críticas de voo. Quem não consegue apresentar rastreabilidade por lote de um suporte entregue deve ser excluído de trabalhos ligados à segurança, independentemente do preço.
A disciplina documental continua por todo o fluxo: registros de construção guardam ID da máquina, versão de parâmetros, oxigênio de câmara e atmosfera; registros de forno anotam curvas tempo-temperatura de alívio e envelhecimento; registros de inspeção ligam cada número de série às suas medições. A HUANYA arquiva esse conjunto por pedido e o entrega como um pacote estruturado de dados da peça—certificado de conformidade, certificado de material, registro de construção e tratamento térmico e relatório dimensional—para que a qualidade receptora libere peças sem perseguir papéis em fusos horários. Essa rastreabilidade é o que transforma um objeto impresso em um componente que pertence legitimamente à lista de materiais de um produto certificado.
Controle de processo para entregar a mesma peça em cada construção
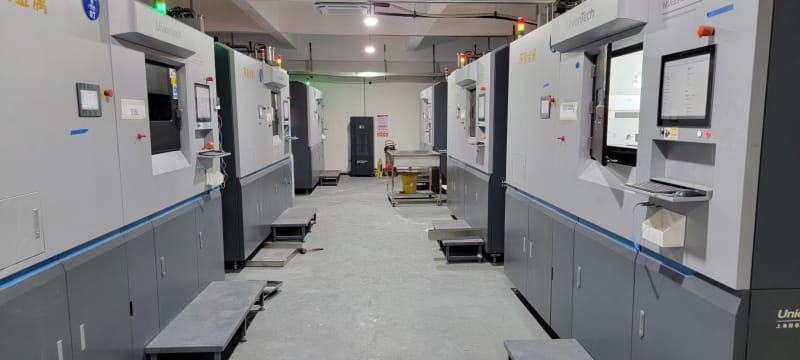
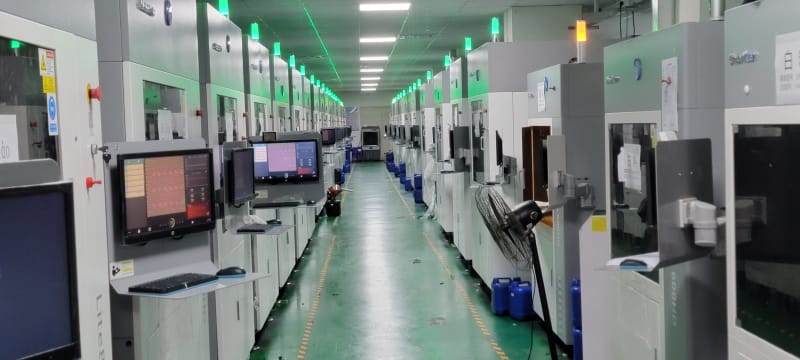
Repetibilidade separa bureaus de prototipagem de verdadeiros parceiros de produção. Um processo SLM controlado começa pela calibração da máquina: verificação de potência do laser, precisão dos galvos, uniformidade do fluxo de gás e oxigênio de câmara mantido abaixo de um teto definido em ligas reativas. Temperatura do leito, umidade e condição do recobridor são monitorados a cada construção, e a manutenção preventiva segue intervalos fixos em vez de reagir a falhas. Quando essas entradas derivam, porosidade e variação dimensional se infiltram mesmo com a máquina aparentemente normal—motivo clássico para fornecedores baratos passarem na primeira peça e falharem no lote cinco.
Fornecedores fortes aplicam controle estatístico de processo nas saídas críticas: densidade relativa consistentemente acima de 99,5% com parâmetros otimizados, resultados de tração dos corpos testemunhos e tendências dimensionais da amostragem em MMC. As máquinas são qualificadas entre si para que uma peça transferida entre duas impressoras continue dentro da especificação, e mudanças de parâmetro passam por controle formal de versão com aviso ao cliente quando o contrato exigir. Em séries automotivas esse controle permite entregar volumes anuais em lotes repetidos sem requalificação; na aeronáutica ele forma a base de evidência de cada pedido de desvio. A HUANYA opera rotas de processo padronizadas em toda a frota de impressoras metálicas justamente para que o cliente nunca receba uma peça cujas propriedades dependam de qual operador por acaso iniciou a construção.
Sistemas de qualidade: AS9100, IATF 16949 e auditorias de processos especiais
Certificações são a prova externa de que controles internos existem—e é preciso ler o escopo, não apenas o logotipo. A Tabela 2 relaciona as normas relevantes para a manufatura aditiva metálica aeroespacial e automotiva, o que cada uma cobre e a evidência concreta a solicitar ao fornecedor. A ISO 9001 é apenas uma base; não substitui a AS9100 na aviação nem a IATF 16949 na produção automotiva, enquanto a acreditação NADCAP demonstra avaliação independente de processos especiais como tratamento térmico e ensaios não destrutivos.
Norma / documento | Setor | O que cobre | Evidência a solicitar |
|---|---|---|---|
AS9100 Rev D | Aeroespacial | Gestão da qualidade em aviação, espaço e defesa | Certificado válido com manufatura aditiva no escopo |
IATF 16949 | Automotivo | SGQ de produção automotiva e prevenção de defeitos | Capacidade PPAP e plano de controle |
NADCAP | Aeroespacial | Acreditação independente de processos especiais | Lista de processos aprovados e relatórios de auditoria |
EN 10204 3.1 / 3.2 | Ambos | Certificados de inspeção de material | Certificado por lote anexo ao embarque |
ASTM F3001 / F3318 | Ambos | Especificações para Ti6Al4V e AlSi10Mg | Declaração de conformidade com a especificação |
ISO 9001 | Ambos | Base geral de gestão da qualidade | Certificado vigente |
A papelada de certificação ganha valor quando combinada aos entregáveis certos para cada fluxo setorial. Programas aeroespaciais costumam exigir inspeção de primeira peça pela AS9102, com relatórios dimensionais e de verificação de características completos; clientes automotivos esperam documentação PPAP, planos de controle, fluxogramas de processo e análise de sistemas de medição para produção serializada. Um fornecedor que oferece apenas “inspeção mediante pedido” vai travar seu programa no portão de qualidade de fornecedores. A HUANYA atende aos dois fluxos—pacotes FAI para programas de voo e documentação em nível PPAP para programas veiculares—e sinaliza lacunas cedo, para que evidências de qualidade sejam planejadas no cronograma, e não montadas às pressas antes de uma auditoria.
Densificação, HIP e propriedades mecânicas verificadas
A porosidade interna é a inimiga silenciosa da vida em fadiga. Parâmetros SLM otimizados alcançam rotineiramente densidade relativa acima de 99,5%, mas peças críticas de voo e componentes automotivos de alta fadiga cíclica muitas vezes exigem mais. A prensagem isostática a quente (HIP) aplica alta pressão de gás inerte a uma temperatura específica da liga—no titânio perto de 900°C e cerca de 100 MPa—para fechar cavidades internas, elevar o desempenho em fadiga e reduzir a dispersão entre corpos de prova. O HIP normalmente fecha a porosidade abaixo do limite de detecção com leve redução da resistência de pico, uma troca que os engenheiros gerenciam no ciclo de envelhecimento seguinte. A decisão de HIP deve seguir a exigência de fadiga da peça, sem aplicação nem omissão automática.
A verificação mecânica fecha o ciclo. Corpos testemunhos construídos na mesma câmara e tratados no mesmo ciclo de forno, ensaiados em tração pela ASTM E8, entregam propriedades ligadas à construção real; fadiga pela ASTM E466, metalografia ou TC industrial respondem sobre a sanidade interna quando a aplicação exigir. A HUANYA pode fornecer corpos de densidade, barras de tração, mapas de dureza e fatias de TC para componentes críticos, e seus engenheiros recomendam—sem empurrar vendas—o nível de verificação que a aplicação realmente precisa. Ensaiar demais queima orçamento; ensaiar de menos arrisca falha em campo, e um parceiro confiável ajuda a posicionar-se exatamente entre os dois.
Tolerâncias apertadas e pós-processamento consistente
Superfícies e tolerâncias do metal como impresso raramente bastam para interfaces de acoplamento. Peças SLM ficam tipicamente em classes de tolerância IT12-IT13 como impressas—cerca de ±0,1 a ±0,2 milímetro em dimensões pequenas e médias—com rugosidade próxima de Ra 6-12 micrômetros. O jateamento com microesferas produz um fosco uniforme Ra 3-6, enquanto a usinagem CNC de referências e faces de acoplamento alcança ±0,02 a ±0,05 milímetros e Ra 0,8-1,6; o polimento espelho pode chegar a Ra 0,4 onde uma superfície de vedação exigir. Fornecedores confiáveis definem para cada desenho quais características permanecem como impressas e quais recebem usinagem secundária, mantendo essas decisões constantes em todos os lotes.
É na consistência que muitos programas se prejudicam: o primeiro lote recebe acabamento CNC de um técnico sênior, o terceiro vai para outro subcontratado e, de repente, as faces de acoplamento não coincidem mais. A HUANYA mantém alívio de tensões, corte da base por eletroerosão a fio, jateamento, usinagem CNC multieixo, tamboreamento e tratamentos de superfície em uma única rota documentada, com ferramentais, fixações e portões de inspeção fixos. É exatamente por isso que os clientes não encontram instabilidade de precisão dimensional, atrasos de entrega nem diferenças de qualidade de acabamento entre lotes: a rota já está padronizada antes mesmo de a primeira peça ser construída.
Por que a HUANYA é uma parceira metálica confiável a longo prazo
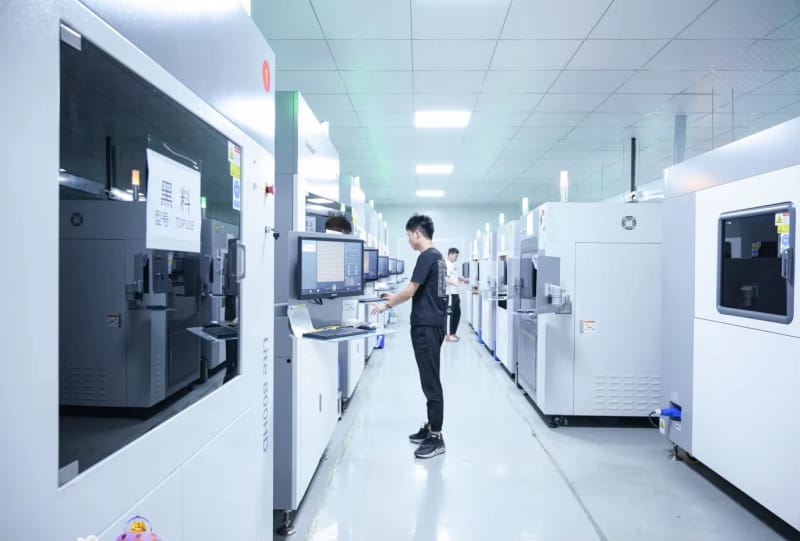
A qualificação de um fornecedor de manufatura aditiva metálica deve terminar em um parceiro capaz de conduzir um programa do primeiro protótipo à entrega serial sem reescrever as regras. A HUANYA combina ligas qualificadas para aeronáutica e automotivo, parâmetros de processo bloqueados, rastreabilidade de pó por lote, documentação pronta para FAI e PPAP, HIP e corpos de prova sob demanda, e pós-processamento interno sob um único sistema de qualidade. Envie à HUANYA seu arquivo STEP, material-alvo e requisitos de certificação; nossos engenheiros de aplicação devolverão uma análise de factibilidade, um orçamento transparente e um plano de qualidade documentado, para que seus suportes, carcaças, coletores e peças de corrida cheguem corretos, certificados e no prazo, lote após lote.


Deixar um comentário