
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
31 ago.
Por que os orçamentos de impressão 3D metálica variam tanto
Solicite o mesmo suporte metálico a cinco fornecedores diferentes e poderá receber cinco orçamentos que diferem por um fator de três ou mais. Isto não é necessariamente sinal de sobrepreço—reflete o facto de que o preço da Impressão 3D em Metal resulta de uma pilha de variáveis que cada fornecedor pondera de forma diferente: material em pó, tempo de ocupação da máquina, volume de suportes, eficiência de aninhamento, âmbito de pós-processamento, nível de inspeção e alocação de custos indiretos. Quem compara apenas o valor final sem entender estes componentes arrisca pagar a mais por serviços desnecessários ou, pior, selecionar um orçamento que silenciosamente omite etapas críticas como alívio de tensões ou inspeção de porosidade. Na HUANYA, cada orçamento de Serviços de impressão 3D é detalhado para que veja exatamente o que impulsiona o custo.
O primeiro passo para ler um orçamento com critério é reconhecer que peças SLM e DMLS não são tarifadas como componentes usinados ou moldados por injeção. Não há amortização de ferramentas, mas as taxas horárias da máquina são elevadas porque as impressoras metálicas industriais representam investimentos de 500 mil a 2 milhões de dólares, consomem árgon ou azoto e dependem de operadores qualificados. Portanto, o custo de uma peça é dominado pelo tempo de construção e pelo material, e não apenas pela sua complexidade geométrica—um facto contraintuitivo que surpreende muitos compradores de primeira viagem. As secções seguintes decompõem cada camada de custo em sequência.
Custo do material como o pó metálico determina o preço
O pó metálico é a linha de custo mais visível e também a mais mal compreendida. O pó utilizado em SLM não é pó metálico comum: deve ser atomizado a gás em esferas quase perfeitas entre 15 e 53 micrómetros, com teor de oxigénio controlado e distribuição granulométrica definida para garantir espalhamento uniforme das camadas e fusão completa. O pó de titânio de grau aeroespacial, por exemplo, pode custar quatro a oito vezes mais por quilograma do que o pó de aço inoxidável porque o titânio é reativo durante a atomização. A tabela abaixo mostra as faixas típicas de preço de mercado para pós SLM comuns; graus certificados com certificados de material de fábrica têm um prémio de 20-40%.
Material | Preço do pó (USD/kg) | Densidade (g/cm³) | Prémio grau certificado |
|---|---|---|---|
Aço inoxidável 316L | $30 - $60 | 7.98 | +20-30% |
Alumínio AlSi10Mg | $50 - $100 | 2.68 | +20-35% |
Titânio Ti6Al4V | $200 - $400 | 4.43 | +25-40% |
Inconel 718 | $150 - $300 | 8.19 | +25-40% |
Cobalto-crómio CoCr | $150 - $250 | 8.30 | +20-35% |
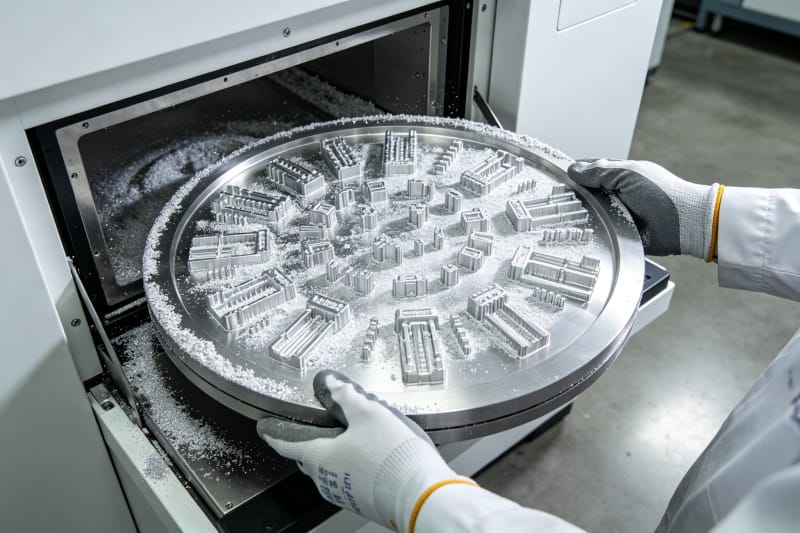
O que importa para o preço da sua peça não é apenas o preço do pó, mas o consumo efetivo de material: volume da peça multiplicado pela densidade, mais estruturas de suporte, mais um fator de perda de processo. O pó não fundido na câmara de construção é tipicamente peneirado e reutilizado—a HUANYA mantém rastreabilidade rigorosa das proporções de mistura—mas o primeiro enchimento de um lote fresco, obrigatório para trabalhos médicos e aeroespaciais, acarreta um custo mínimo que compradores de baixo volume devem antecipar. Vaziar uma peça volumosa ou converter zonas maciças em estruturas reticulares pode cortar o consumo de material em 40-70%, razão pela qual a revisão DfAM é uma das formas mais rápidas de reduzir a impressão 3d preço sem sacrificar a função.
Volume da peça e tempo de construção economia de horas-máquina
Após o material, o tempo de máquina é o segundo pilar do orçamento. Uma impressora SLM constrói camada a camada, tipicamente a 20-60 micrómetros por camada, e o laser varre cada secção transversal a velocidades de 800-2000 mm/s. Isto significa que o tempo de construção é conduzido sobretudo pela altura Z da peça (número de camadas) e pela área total varrida por camada—não pela sua caixa envolvente externa. Duas peças com dimensões externas idênticas podem ter tempos de impressão radicalmente diferentes: um bloco maciço pode demorar o dobro de uma versão leve otimizada por topologia no mesmo invólucro. As taxas SLM industriais situam-se tipicamente entre 30 e 80 dólares por hora, portanto uma construção de 30 horas acarreta 900-2400 dólares em custo de máquina antes de material e mão de obra.
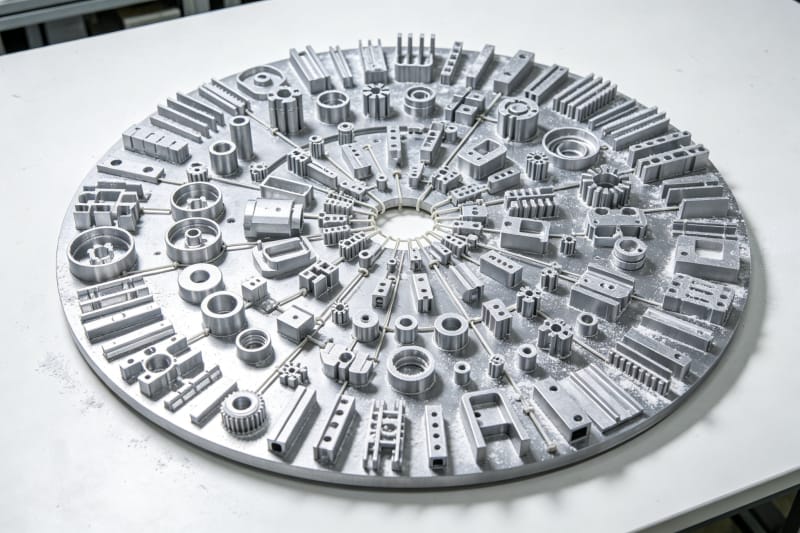
A eficiência de aninhamento é a alavanca mais subutilizada pelo comprador para reduzir o custo por peça. Como toda a câmara funciona durante o mesmo período, quer contenha uma peça quer quarenta, preencher a placa disponível com várias cópias—ou combinar várias peças diferentes numa única construção—distribui o tempo fixo de máquina por mais unidades. É precisamente por isso que o orçamento por lote recompensa clientes que planeiam: uma única peça que ocupa 10% da placa paga 100% da preparação, enquanto um lote que preenche 80% da placa pode custar apenas 2 a 3 vezes mais no total. Ao solicitar orçamentos, pergunte sempre como o fornecedor aninha as peças.
Estruturas de suporte e orientação fatores de custo ocultos
Toda superfície em balanço abaixo de aproximadamente 45 graus exige suportes impressos em SLM metálico, e esses suportes não são gratuitos: consomem pó, prolongam o tempo de varrimento e, sobretudo, têm de ser removidos manualmente após a impressão. Uma peça mal orientada com suportes extensos pode adicionar 30-50% de mão de obra de pós-processamento face à mesma geometria otimizada para ângulos autossuportados. A remoção de suportes em metal também é mais difícil do que na impressão de polímero: são metal sinterizado que deve ser fresado, lixado ou cortado por fio EDM, e marcas de contacto em superfícies estéticas podem exigir acabamento adicional. A decisão de orientação afeta, portanto, três linhas de custo em simultâneo.
Engenheiros de processo experientes avaliam múltiplas orientações antes de orçamentar, equilibrando a qualidade superficial das faces críticas contra o volume de suportes e a altura de construção. Na HUANYA, a otimização de orientação está incluída em cada orçamento em vez de ser faturada como um serviço de engenharia separado, porque corrigir uma má orientação após o início da construção significa sucatear uma peça metálica dispendiosa. Os compradores podem ajudar sinalizando que superfícies são estéticas, quais são faces funcionais de contato e quais toleram marcas de suporte. Esta informação permite colocar suportes em faces não críticas e reduz de forma mensurável o custo final.
Pós-processamento a variável que define o preço final
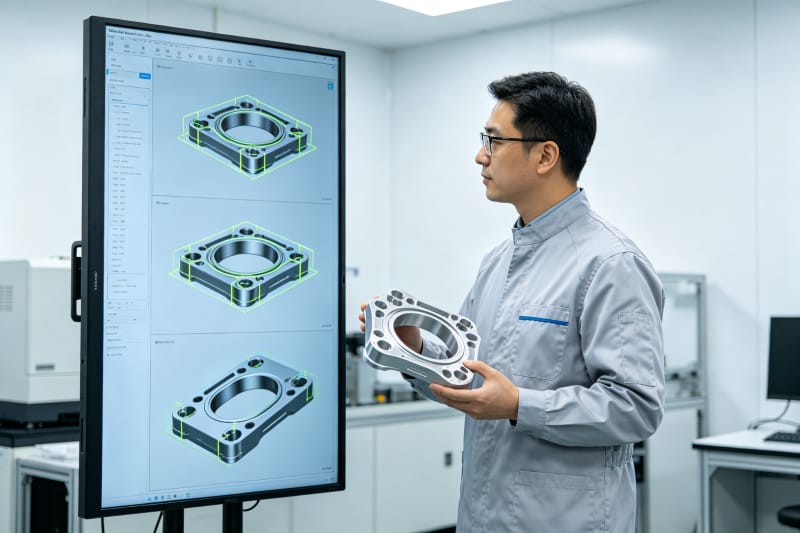
Uma peça metálica recém-impressa raramente é uma peça acabada. A cadeia padrão de pós-processamento inclui remoção de pó, recozimento de alívio de tensões (realizado com a peça ainda na placa para evitar distorção), remoção de suportes, corte da placa por EDM a fio ou serra de fita, tratamento térmico secundário como envelhecimento em solução ou HIP, jateamento de esferas, usinagem CNC de acabamento em elementos de tolerância apertada e tratamentos superficiais opcionais como anodização, passivação ou polimento. Cada etapa adiciona custo, e a diferença entre um orçamento de «apenas impressão» e um de «peça pronta a instalar» pode chegar a 40-150% do próprio preço de impressão.
Etapa de pós-processamento | Finalidade | Impacto relativo no custo | Prazo adicionado |
|---|---|---|---|
Recozimento de alívio | Evitar distorção após corte | Baixo (5-10%) | 0.5-1 dia |
Remoção suportes e corte | Separar da placa | Médio (10-20%) | 0.5-1 dia |
Jateamento de esferas/areia | Superfície mate uniforme | Baixo (3-8%) | 0.5 dia |
HIP (prensagem isostática) | Fechar porosidade interna | Alto (20-40%) | 2-4 dias |
Usinagem CNC de acabamento | Tolerâncias apertadas e faces | Médio-Alto (15-50%) | 1-3 dias |
Polimento/revestimento/anodização | Acabamento estético/corrosão | Médio (10-30%) | 1-3 dias |
O princípio de controlo de custos é simples: especifique exatamente o que a peça precisa, não um «melhor acabamento» genérico. Um protótipo funcional avaliado por forma e ajuste pode precisar apenas de alívio de tensões, corte e jateamento—adicionar usinagem de precisão ou polimento espelhado desperdiça orçamento. Inversamente, um componente médico ou aeroespacial de grau produção que prescinda do HIP para poupar pode reprovar nos testes de certificação, o que sai muito mais caro. Os engenheiros da HUANYA mapeiam cada etapa de pós-processamento à aplicação real da peça.
Custos de inspeção de qualidade e certificação
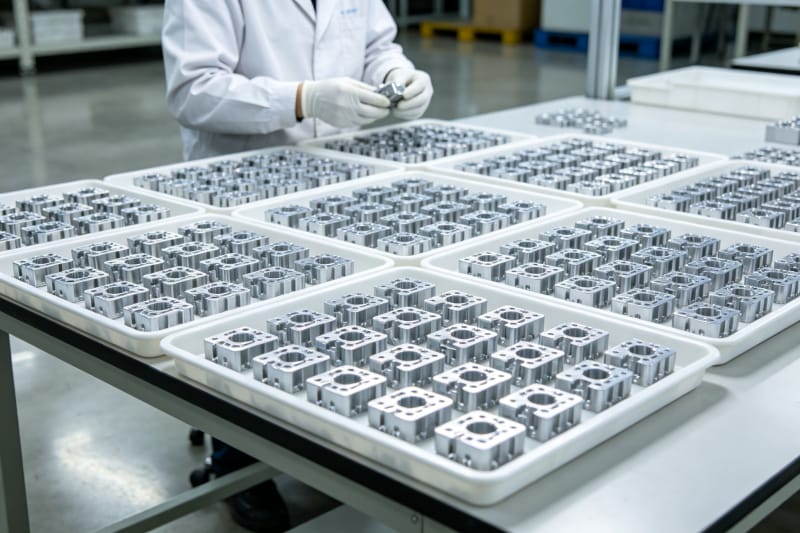
A inspeção é onde orçamentos baratos muitas vezes escondem as suas poupanças—e os seus riscos. A inspeção visual básica e as verificações dimensionais por amostragem estão incluídas em qualquer orçamento sério, mas peças metálicas funcionais frequentemente exigem mais: relatórios dimensionais completos de uma máquina de medição por coordenadas (CMM), tomografia CT para detetar porosidade interna, ensaios mecânicos de provetes, certificados de material (EN 10204 3.1) ou relatórios de primeira peça (FAI). A inspeção CT de uma única peça complexa pode custar 100-400 dólares; a rastreabilidade de material certificado acrescenta documentação e arquivo do lote de pó.
A pergunta-chave a qualquer fornecedor é que inspeções estão incluídas no preço orçamentado da Impressão 3D em Metal e quais são cobradas à parte. Um orçamento 20% mais barato pode simplesmente excluir o relatório dimensional, deixando-o descobrir falhas de tolerância na montagem. A HUANYA fornece um pacote de inspeção padrão—visual, amostragem dimensional e certificado de material—em cada encomenda, com serviços opcionais CMM, CT e FAI claramente discriminados. Para compradores B2B cujas peças entram em cadeias de abastecimento reguladas, esta transparência não é um luxo.
Efeito de volume lógica de preço unitário de uma a cinquenta peças
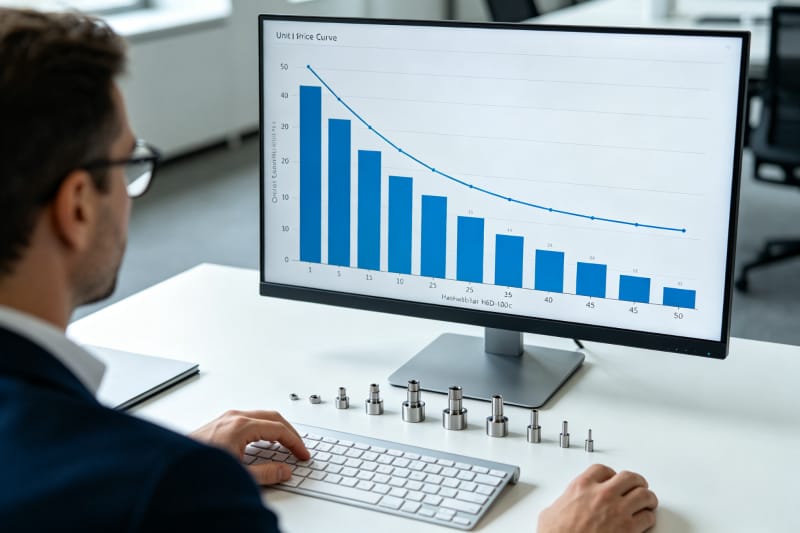
A impressão 3D metálica não tem ferramentas duras, pelo que a sua economia de volume difere fundamentalmente da moldação por injeção ou da fundição. De uma a dez peças, o preço unitário cai acentuadamente porque a preparação da construção, o processamento do ficheiro e as cargas do forno de tratamento térmico são custos fixos partilhados pelo lote; preencher a placa amplia este efeito. De dez a cinquenta peças, o preço unitário continua a descer, mas de forma mais gradual à medida que o aninhamento satura e são necessárias construções adicionais. Acima de cerca de cinquenta a cem peças de uma peça pequena, processos alternativos como fundição metálica ou CNC a partir de barra podem ficar mais baratos por unidade—um ponto de cruzamento que um fornecedor honesto deve assinalar.
A implicação prática para as compras é que encomendar um protótipo de cada vez é o padrão de compra mais caro possível. Sempre que o cronograma do projeto o permita, consolidar iterações de design numa única construção por lote, ou combinar vários números de peça diferentes numa única ordem de compra, captura a parte mais íngreme da curva de desconto por volume. Quando a HUANYA prepara orçamentos por lote, modelamos vários cenários de quantidade lado a lado para que os compradores vejam os pontos de rutura exatos do preço unitário e escolham a quantidade que combina com o plano de validação e orçamento, em vez de descobrirem após três encomendas avulsas que uma construção agrupada teria custado 40-60% menos.
Como obter um orçamento rentável da HUANYA
Um orçamento preciso e competitivo começa com um pacote de informação completo: um ficheiro STEP ou STL limpo, o material-alvo, quantidades, tolerâncias críticas e superfícies estéticas, expetativas de pós-processamento e requisitos de certificação. Com estes dados, a HUANYA devolve em poucas horas um orçamento detalhado como empresa de impressão 3d—material, tempo de construção, pós-processamento e inspeção listados separadamente, com sugestões DfAM que podem reduzir o custo antes do início da produção. Nunca enfrentará instabilidade na precisão dimensional, atrasos na entrega ou qualidade inconsistente de pós-processamento, porque cada trabalho segue uma rota de processo padronizada com controlos em processo. Carregue o seu ficheiro hoje e veja exatamente quanto as suas peças metálicas deveriam custar, sem linhas ocultas.


Deixar um comentário