
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
28 ago.
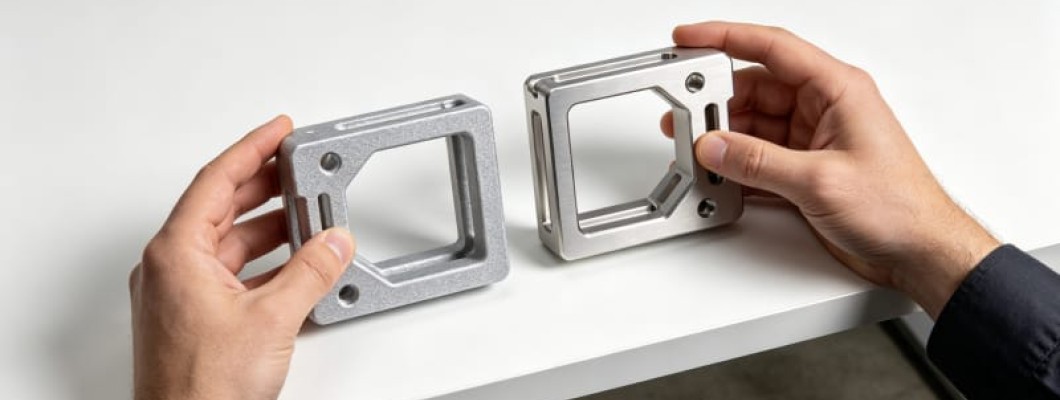
Por que a escolha não é uma alternativa simples
Quando engenheiros enfrentam um requisito de protótipo funcional metálico, a pergunta mais comum é: impressão 3D ou usinagem CNC? Esta pergunta assume erroneamente que os dois processos são alternativas mutuamente exclusivas. Na realidade, a manufatura aditiva metálica (SLM/DMLS) e a fresagem CNC seguem curvas econômicas fundamentalmente diferentes em liberdade de projeto, aproveitamento de material, prazo e custo unitário. Escolher o processo errado desperdiça orçamento e pode produzir um protótipo incapaz de validar a intenção do projeto. Na HUANYA operamos tanto impressão 3D metálica quanto usinagem CNC de precisão e recomendamos a combinação ideal.
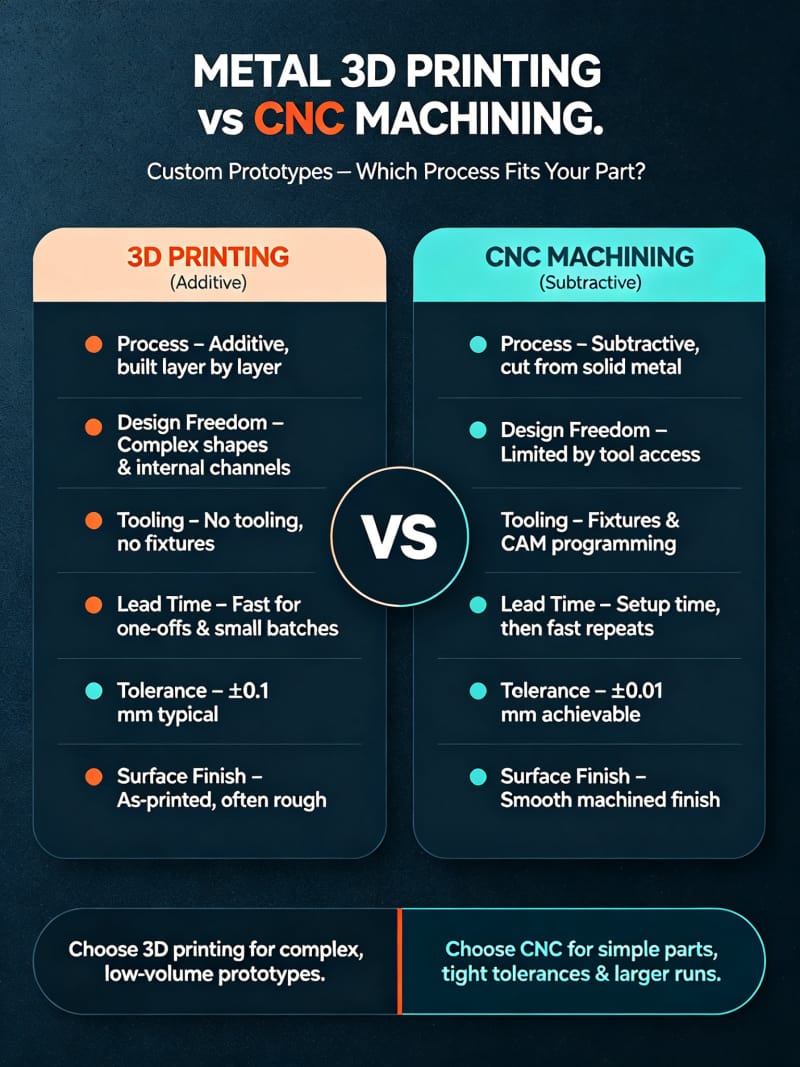
O primeiro passo para entender a diferença é reconhecer que suas lógicas de fabricação são fundamentalmente diferentes. A usinagem CNC parte de um tarugo sólido e remove material com ferramentas de corte—um processo subtrativo excelente em geometrias simples de alta precisão, mas incapaz de alcançar cavidades internas, canais de resfriamento conformados ou estruturas reticulares leves sem soldagem multicomponente. A Impressão 3D em Metal parte do pó metálico fundido camada a camada a laser—um processo aditivo com liberdade geométrica quase ilimitada, mas maior rugosidade superficial e menor precisão limite.
Complexidade geométrica a vantagem estrutural do aditivo
A vantagem mais insubstituível da impressão 3D metálica é a liberdade geométrica. Canais de resfriamento conformados seguem o contorno da cavidade do molde para dissipação uniforme, reduzindo os ciclos de moldagem por injeção em 20-40%; suportes otimizados por topologia alcançam redução de peso de 30-60% mantendo rigidez; estruturas reticulares internas proporcionam amortecimento personalizado inatingível por ferramentas CNC. Na aeroespacial e implantes médicos, estas estruturas complexas passaram do laboratório à produção. Se o seu protótipo precisa validar este tipo de geometria inovadora, o CNC não pode fornecer um protótipo equivalente.
Mas a complexidade geométrica não é um fator de decisão em todos os cenários. Para peças de bloco simples, flanges, placas de montagem ou eixos regulares, a usinagem CNC permanece superior em precisão, qualidade superficial e consistência de material a custo menor. A equipe de engenharia da HUANYA avalia cada arquivo 3D quanto ao índice de complexidade—proporção de balanços, acessibilidade de cavidades, tamanho mínimo de característica e requisitos de montagem—antes de recomendar um processo. Para peças híbridas com zonas complexas e superfícies de contato de precisão, recomendamos impressão 3D quase líquida seguida de acabamento CNC de características críticas.
Propriedades dos materiais densidade resistência e anisotropia
As propriedades mecânicas de peças metálicas impressas em 3D são há muito a principal preocupação dos engenheiros. O SLM moderno utiliza laser de fibra de alta potência para fundir pó metálico sob gás inerte; parâmetros otimizados alcançam densidade acima de 99,5%, com resistência à tração e ao escoamento próximas ou em algumas direções superiores aos padrões forjados. Para o aço inoxidável 316L, as peças SLM alcançam tipicamente 550-650 MPa de tração, 400-500 MPa de escoamento e 25-40% de alongamento, amplamente sobrepostos à faixa de barras ASTM A276. Contudo, as peças impressas apresentam alguma anisotropia—alongamento e resistência à fadiga no eixo Z são tipicamente 10-15% inferiores ao plano XY.
A vantagem de material do CNC é que utiliza tarugos forjados ou laminados com histórico termomecânico completo, propriedades isotrópicas e rastreabilidade baseada em normas consolidadas. Para peças críticas em fadiga, estruturais ou que exigem certificação aeroespacial e médica, o CNC a partir de barra certificada pode citar diretamente os dados das normas de materiais, enquanto peças impressas exigem validação de processo adicional e ensaios de corpos de prova. A tabela abaixo compara as propriedades mecânicas típicas de ambos os processos.
Material | Processo | Tração (MPa) | Escoam. (MPa) | Along. (%) | Densidade |
|---|---|---|---|---|---|
316L | SLM | 550-650 | 400-500 | 25-40 | >99.5% |
316L | CNC forjado | 515-690 | 205-310 | 30-60 | 100% |
AlSi10Mg | SLM | 300-420 | 200-280 | 3-10 | >99.5% |
6061-T6 | CNC forjado | 310 | 276 | 12-17 | 100% |
Ti6Al4V | SLM | 900-1100 | 800-1000 | 6-14 | >99.5% |
Ti6Al4V | CNC forjado | 895-1000 | 825-900 | 10-15 | 100% |
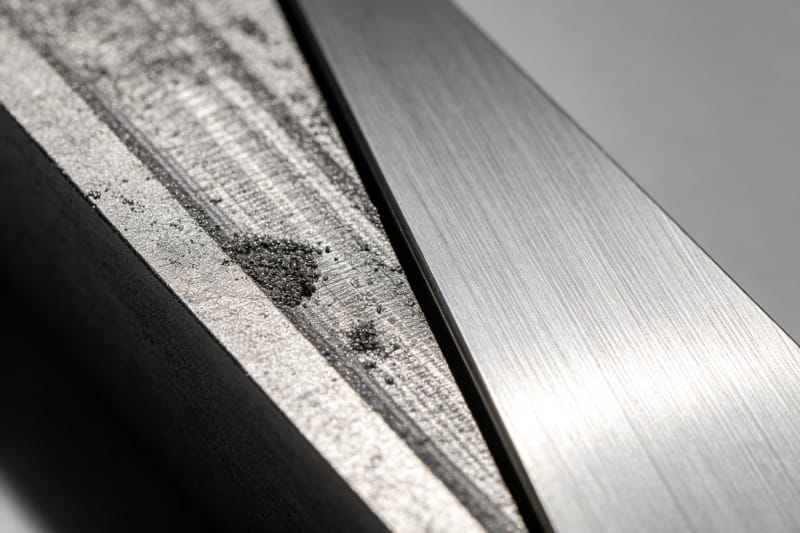
Precisão e acabamento superficial a lacuna real
A usinagem CNC permanece o padrão-ouro para precisão dimensional metálica. Centros de 3 eixos de precisão alcançam consistentemente ±0,01 a ±0,05 mm; a usinagem simultânea de 5 eixos mantém precisão semelhante em superfícies complexas. O acabamento superficial alcança Ra 0,8-1,6 μm após fresamento fino e abaixo de Ra 0,2 após retífica ou polimento. A rugosidade as-built da impressão 3D metálica é tipicamente Ra 6-12 μm para SLM, com linhas de camada visíveis; a precisão dimensional é geralmente ±0,05 a ±0,1 mm, exigindo acabamento CNC secundário para superfícies IT6 ou mais estreitas.
Isto não significa que peças impressas não possam servir à validação funcional de precisão. Deixando 0,3-0,5 mm de sobremetal nas superfícies de contato críticas e realizando fresamento final CNC após a impressão, obtém-se simultaneamente liberdade geométrica aditiva e precisão superficial CNC. O fluxo de manufatura híbrida da HUANYA faz exatamente isto: SLM imprime blanks near-net, segue tratamento térmico de alívio de tensões, e um centro de 5 eixos finaliza todas as superfícies de contato, roscas e faces de vedação numa única fixação. Dimensões críticas alcançam ±0,02 mm e Ra 0,8 μm.
Prazo e estrutura de custos comparados
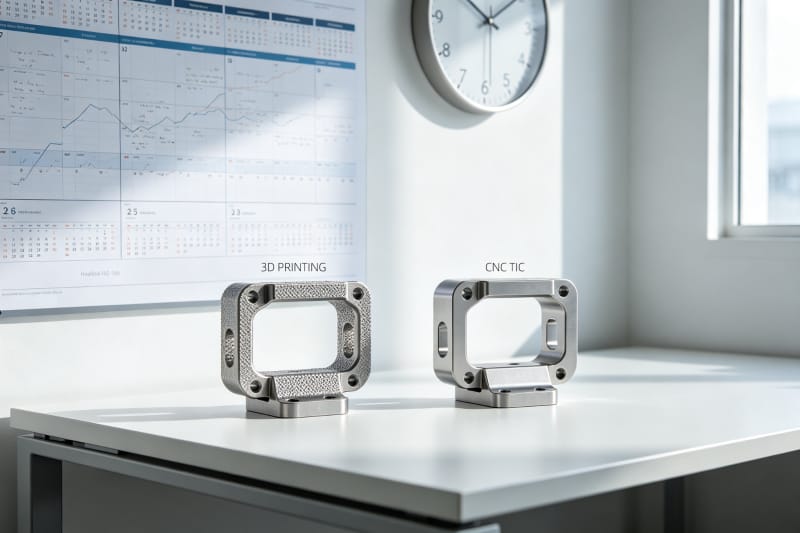
O prazo é a dimensão mais praticamente significativa nas decisões de protótipo metálico. O CNC requer programação, preparação de fixação, seleção de ferramentas e roteamento multioperação, tipicamente 5-10 dias úteis para peças complexas; dispositivos personalizados ou programação de 5 eixos podem estender além de duas semanas. A impressão 3D metálica elimina a programação de trajetórias e preparação de ferramentaria—após o processamento do arquivo, a impressão começa, com peças simples em 3-5 dias e complexas em 7-10 dias. Contudo, a taxa horária da impressão 3D supera a do CNC.
O cruzamento de custos ocorre em duas variáveis: complexidade geométrica e tamanho do lote. Para geometrias simples, o CNC é mais econômico tanto em peça única quanto em pequeno lote. Para geometrias complexas, o custo da impressão 3D não escala linearmente com a complexidade, enquanto o custo CNC sobe acentuadamente. Em lote, a impressão 3D sem ferramentas tem custo unitário estável de 1 a 10 peças; os custos de programação e fixação do CNC se amortizam no volume. A tabela abaixo resume ambos os processos.
Critério | Impressão SLM metal | Usinagem CNC |
|---|---|---|
Prazo típico | 3-10 dias úteis | 5-15 dias úteis |
Precisão dimensional | ±0.05-0.1 mm | ±0.01-0.05 mm |
Rugosidade Ra | 6-12 μm (bruto) | 0.8-1.6 μm (fresado) |
Tamanho máximo | Câmara (~280mm) | Curso da máquina (metros) |
Aproveitamento | 90-97% (pó reciclável) | 30-70% (cavacos) |
Canais internos | Suporte nativo | Não em uma peça |
Ferramentaria | Nenhuma | Programação e fixação |
Lote adequado | 1-50 un | 1-1000+ un |
Pós-processamento e valor do processo híbrido
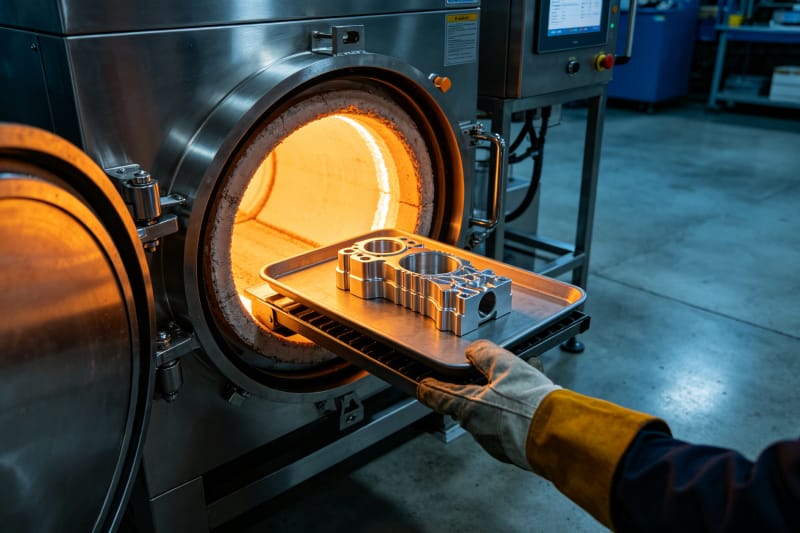
Peças metálicas impressas em 3D raramente são utilizáveis diretamente da impressora. O pós-processamento padrão inclui: remoção de pó, recozimento de alívio, remoção de suportes, tratamento térmico, jateamento, usinagem CNC de superfícies de contato e tratamento superficial. Cada passo afeta o desempenho final. O alívio de tensões previne deformação na usinagem; a prensagem isostática a quente reduz a porosidade interna abaixo de 0,1%, melhorando significativamente a vida em fadiga. Pular qualquer passo pode causar mau desempenho em teste.
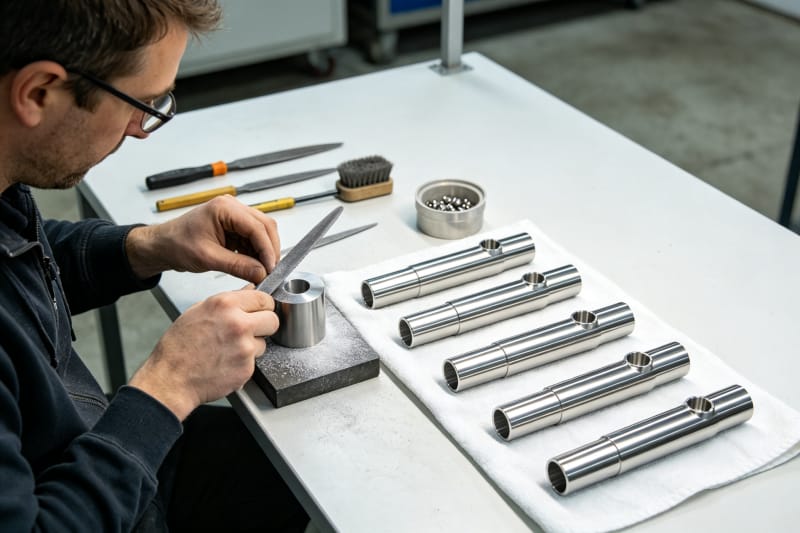
Peças CNC exigem pós-processamento mais simples: rebarbação, anodização ou chapeamento. Mas o CNC não pode superar limitações geométricas do projeto. O valor real dos processos híbridos é jogar com os pontos fortes de cada tecnologia—impressão 3D para estruturas internas e contornos complexos, CNC para superfícies de contato de precisão. Na HUANYA completamos impressão SLM, tratamento térmico, acabamento CNC de 5 eixos e tratamento superficial numa única Fábrica de Impressão 3D.
Estratégia de seleção para baixo volume
Quando projetos passam de protótipo para produção de baixo volume (10-500 peças), a lógica econômica muda. A impressão 3D sem investimento em ferramentaria na faixa de 1-50 peças com custo unitário estável é ideal para produção ponte de validação de mercado. Acima de 50 peças, os custos de programação e fixação do CNC se amortizam, a gama de ligas disponíveis amplia-se e o custo unitário cai gradualmente abaixo da impressão 3D. Se a produção final será fundição ou forjamento, a produção ponte por impressão 3D evita ferramentais duros caros.
Um cenário comum envolve peças com zonas complexas e simples—por exemplo, um inserto de molde com canais de resfriamento conformados cujas faces de montagem necessitam retífica de precisão. A solução ideal é híbrida: impressão 3D da seção de canais, usinagem CNC das faces de montagem. A HUANYA suporta esta manufatura híbrida one-stop: o cliente fornece um arquivo 3D e nós gerenciamos divisão de processo, impressão, tratamento térmico, usinagem e inspeção de qualidade, entregando uma peça pronta para instalar.
Capacidade de duplo processo da HUANYA
O critério mais crítico ao escolher um fornecedor de protótipos metálicos não é que equipamentos possui, mas se pode recomendar o processo correto para sua peça específica. A HUANYA opera sistemas SLM industriais e centros de usinagem CNC de precisão, cobrindo aço inoxidável, alumínio, titânio e aço ferramenta. Não temos problemas de instabilidade dimensional, atrasos de entrega ou qualidade inconsistente de pós-processamento. Envie seu arquivo 3D e nossa equipe de engenharia devolverá recomendações de processo, prazo e orçamento em horas.


Deixar um comentário