
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Quando um projeto de maker supera a impressora de mesa
Todo maker lembra do momento em que a impressora de mesa deixa de bastar. Ele chega quando um capacete de cosplay precisa de uma superfície mais lisa do que um bico de 0,2 mm entrega, quando um suporte de upgrade para carro RC precisa resistir a um impacto real, ou quando dez cópias de um insert de jogo de tabuleiro são necessárias antes do fim de semana. É exatamente aqui que os serviços de impressão 3D para amadores se tornam úteis: você continua projetando em casa, e um bureau industrial fabrica as peças que superam o volume de construção, a variedade de materiais ou a confiabilidade da sua máquina. Antes, descobrir onde deixar algo impresso em 3d significava procurar um makerspace local; hoje um site de impressão 3d cuida do envio do arquivo, do orçamento e da entrega em poucos dias.
A mudança da impressão em casa para o pedido online altera o que deve ser otimizado. Na máquina de mesa, as noites vão com nivelamento de mesa, suportes falhados e trocas de carretel; com um serviço, bastam alguns minutos preparando um arquivo limpo e o fim de semana fica para montagem e pintura. Os melhores resultados vêm de saber quais tarefas pertencem à própria impressora e quais vale a pena terceirizar. A HUANYA oferece aos makers os mesmos processos industriais—SLA, SLS, MJF e metal—usados por equipes de produto profissionais, para que projetos de hobby alcancem um padrão que uma máquina doméstica simplesmente não atinge.
O sinal mais claro de que terceirizar faz sentido é a repetição da mesma falha: três tentativas frustradas no mesmo balanço, uma peça sempre um pouco alta demais para o quadro, ou um material que sua impressora não consegue fundir. Outros sinais são fáceis de reconhecer quando listados: um prazo mais curto que sua fila de impressão, uma peça funcional que precise resistir a calor ou carga repetida, um conjunto de cópias idênticas para um evento, ou uma geometria com canais internos que marcas de suporte estragariam. Quando dois ou mais desses sinais aparecem no mesmo projeto, encaminhar as peças exigentes a um serviço e manter as simples em casa costuma ser mais rápido e barato do que forçar uma máquina a fazer tudo.
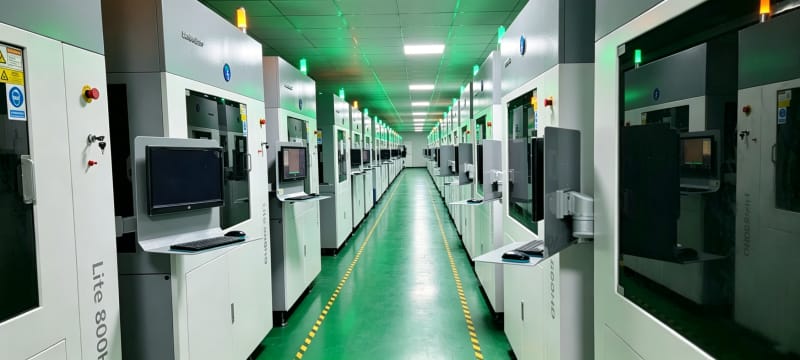
Materiais e níveis de detalhe que só um serviço libera
Impressoras FDM de mesa usam sobretudo PLA, ABS, PETG e, às vezes, TPU; impressoras de resina domésticas abrem fotopolímeros detalhados, mas seguem limitadas a bandejas pequenas. Um bureau de serviço acrescenta os materiais que definem um projeto funcional sério: náilon carregado com fibra de vidro ou carbono, como PA12-GF e PA12-CF, para gabaritos rígidos e quadros de drone, TPU flexível em graus de dureza controlados, ASA resistente aos raios UV ao ar livre, resina de cera queimável para joalheria por cera perdida, e alumínio, aço inoxidável ou titânio para upgrades metálicos. A Tabela 1 compara os processos acessíveis quando se busca fazer uma impressão em 3d por um fornecedor, do conhecido FDM até a fusão metálica industrial.
Processo | Altura de camada típica | Parede mínima prática | Suportes necessários | Melhor projeto de hobby |
FDM | 0,10 - 0,30 mm | 0,8 - 1,2 mm | Sim em balanços | Gabaritos, cascos grandes, rascunhos baratos |
Resina SLA / DLP | 0,025 - 0,10 mm | 0,4 - 0,6 mm | Sim | Miniaturas, mestres de joia, maquetes |
Náilon SLS | 0,10 - 0,12 mm | 0,7 - 1,0 mm | Não, o pó sustenta | Peças articuladas, wearables, armaduras |
MJF PA12 | aprox. 0,08 mm | 0,8 - 1,0 mm | Não | Pequenas séries funcionais, cópias iguais |
Metal SLM | 0,02 - 0,06 mm | 0,5 - 1,0 mm | Sim | Suportes RC, peças metálicas roscadas |
A resolução de detalhe é a segunda razão para terceirizar. Um bico FDM de 0,4 mm não reproduz uma gravação de 0,1 mm nem os dentes de uma miniatura de 28 mm; uma SLA industrial com camadas de 50 micrômetros consegue. SLS e MJF produzem uma superfície de náilon suavemente fosca e finamente granulada que esconde quase por completo as linhas de camada, por isso construtores de cosplay e pequenos criadores os preferem cada vez mais. Ao comparar uma Impressão 3D Sob Demanda barata, pese não apenas o preço por grama, mas a altura de camada e o material realmente incluídos—um FDM barato para um modelo de detalhe fino é uma falsa economia.
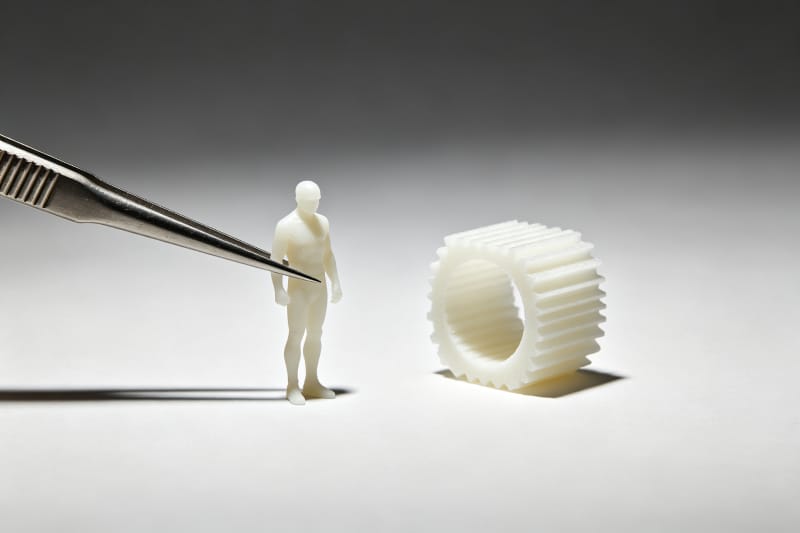
Combinar o processo certo ao seu projeto de maker
A escolha do processo segue três perguntas: como a peça precisa parecer, como precisa funcionar e quantas cópias você precisa? Miniaturas de exposição e modelos de mesa ganham com resina SLA pelo detalhe nítido e superfícies suaves; mecanismos que encaixam, articulam ou flexionam combinam com náilon SLS, porque o pó não sinterizado funciona como suporte natural e permite peças entrelaçadas em uma única construção; peças funcionais duráveis em tiragens de cinco a cinquenta favorecem o MJF PA12 pela repetibilidade; upgrades metálicos para bicicletas, câmeras ou veículos RC justificam o SLM quando o plástico falha seguidamente. Alinhar processo e propósito evita o erro mais comum do amador: pagar precisão onde ela não aparece, ou economizá-la onde é necessária.
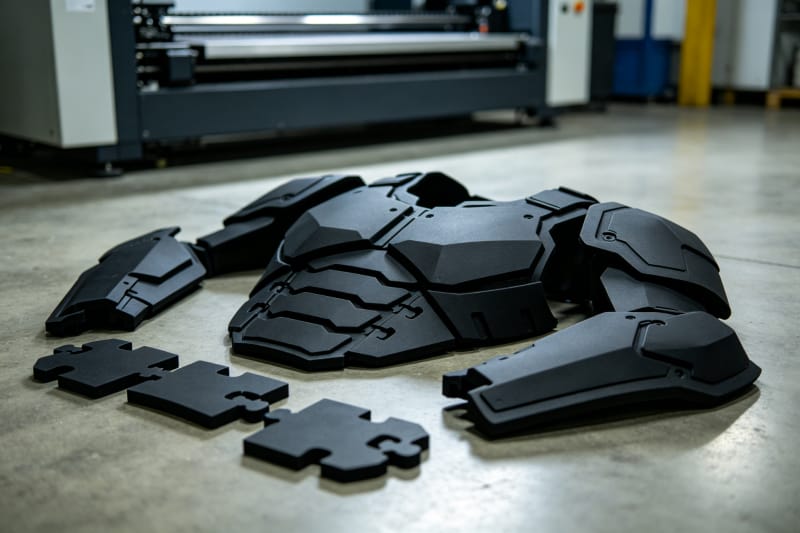
Volume de construção e estratégia de montagem importam igualmente. Uma mesa FDM de mesa típica tem cerca de 220 × 220 × 250 mm, enquanto sistemas SLA e SLS industriais constroem rotineiramente peças de 300-600 mm e máquinas de grande formato vão além. Projetos sobredimensionados—peitorais de cosplay, quadros de drone, maquetes arquitetônicas—podem ser divididos em segmentos com encaixes que imprimem planos e colam com limpeza, o que é mais barato e preciso do que lutar com uma mesa doméstica lotada. Os engenheiros de aplicação da HUANYA analisam cada arquivo de maker quanto a linhas de divisão, espessuras de parede e adequação de processo antes da produção, para que a tecnologia escolhida sirva à peça, e não o contrário.
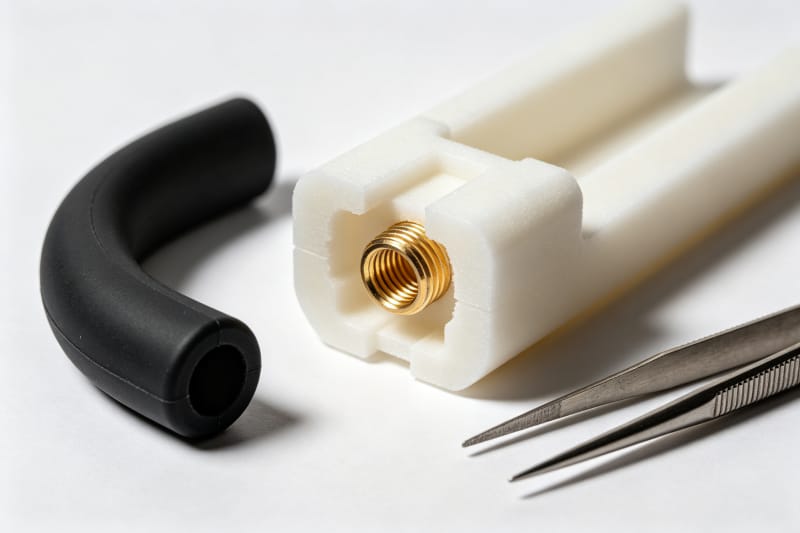
Alguns projetos se beneficiam mais de combinar processos do que de escolher apenas um. Um chassi rígido de náilon impresso em SLS pode receber insertos roscados de latão termoinseridos para juntas aparafusadas confiáveis, enquanto uma empunhadura flexível de TPU impressa à parte encaixa sobre ele; uma maquete de exposição pode ser SLA nas faces visíveis e FDM barato nas áreas ocultas. Essas construções multicomponente exploram cada material onde ele rende, em vez de comprometer tudo em um único filamento. A HUANYA produz com regularidade conjuntos combinados em diferentes processos e materiais, para que um maker encomende um bastidor rígido, uma vedação emborrachada e um inserto metálico como um kit coerente.
Uma escolha errada de processo costuma se anunciar por um modo de falha previsível. Peças FDM são anisotrópicas: a ligação entre camadas é mais fraca que o material ao longo do caminho de extrusão, então um gancho de carga com linhas de camada cruzando a direção da força vai rachar; girar a mesma peça para que as forças corram dentro das camadas muitas vezes resolve. A resina SLA é rígida, mas pode ficar quebradiça sob UV exterior prolongado sem uma resina de engenharia, e o náilon SLS é tenaz, porém traz uma superfície granulada que não é perfeitamente lisa. Alinhar as expectativas a essas características, em vez de pedir o processo mais barato e torcer, evita a decepção de uma peça que parece certa, mas falha em uso.
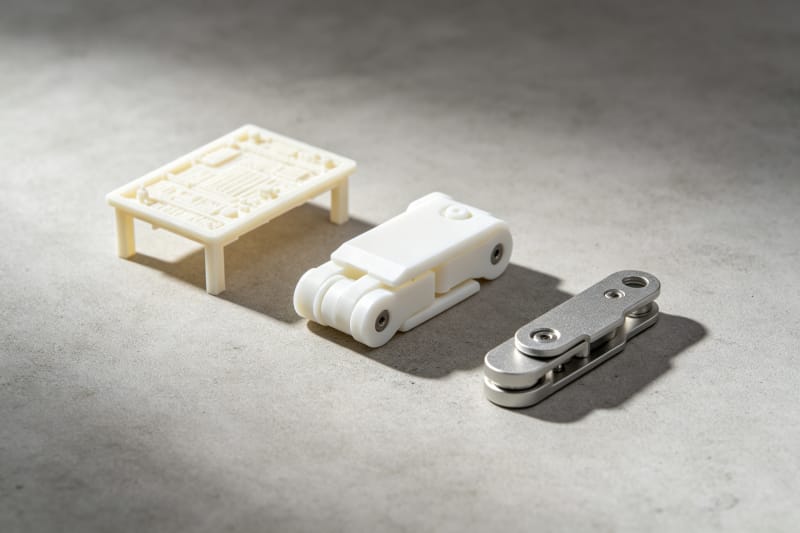
Preparar um arquivo que imprime certo na primeira vez
A maioria dos pedidos que falham, falha na etapa do arquivo, não na máquina. Exporte do CAD como STL ou 3MF com tolerância de corda de 0,01-0,05 mm: grosso demais e as curvas ficam facetadas; fino demais e o arquivo incha sem ganho visível. Confira as espessuras de parede, feche cada furo aberto da malha e una os corpos sobrepostos em um único sólido; peças móveis precisam de folga projetada, não de faces se tocando. A Tabela 2 resume os mínimos práticos para cada processo; ficar acima desses números é o caminho mais rápido para evitar uma mensagem de "não imprimível" após o upload.
Característica do projeto | FDM | SLA / DLP | SLS / MJF |
Espessura mínima de parede | 0,8 - 1,2 mm | 0,4 - 0,6 mm | 0,7 - 1,0 mm |
Detalhe em relevo ou gravado | 0,4 - 0,8 mm | 0,1 - 0,2 mm | 0,5 - 0,8 mm |
Folga entre peças móveis | 0,4 - 0,6 mm | 0,2 - 0,4 mm | 0,3 - 0,5 mm |
Menor furo confiável | 1,0 - 2,0 mm | 0,5 mm | 0,8 - 1,0 mm |
Tolerância de exportação recomendada | 0,01 - 0,05 mm de tolerância de corda, todos os processos | ||
Orientação e esvaziamento controlam custo e qualidade. Superfícies inclinadas para longe da plataforma evitam marcas de suporte; faces planas grandes raramente devem ficar planas sobre a bandeja SLA porque as forças de descolamento tendem a empená-las. Esvaziar modelos de resina espessos e adicionar furos de drenagem corta bastante o consumo de resina, enquanto peças FDM e SLS podem contar com estrutura interna esparsa porque a resistência vem da casca. Alguns minutos de orientação e esvaziamento antes do upload costumam economizar mais que qualquer cupom, e a HUANYA aponta essas oportunidades na revisão do arquivo em vez de imprimir em silêncio uma peça desnecessariamente pesada.
Um fluxo de exportação repetível elimina a maioria dos erros de arquivo antes de chegarem ao serviço. Modele em milímetros, mantenha um histórico de versões limpo e passe o STL ou 3MF exportado por uma checagem de malha que aponte normais invertidas, arestas não manifold e corpos em interseção; o 3MF em geral é preferível por incorporar unidades e escala, enquanto o STL binário mantém o tamanho pequeno em malhas complexas. Nomeie os arquivos por peça e versão, agrupe montagens em um zip e marque as faces esteticamente importantes quando o briefing permitir. Um pacote organizado leva minutos e elimina o vai-e-vem que, de outro modo, atrasa cada primeira impressão.
O que de fato define o preço de uma peça avulsa
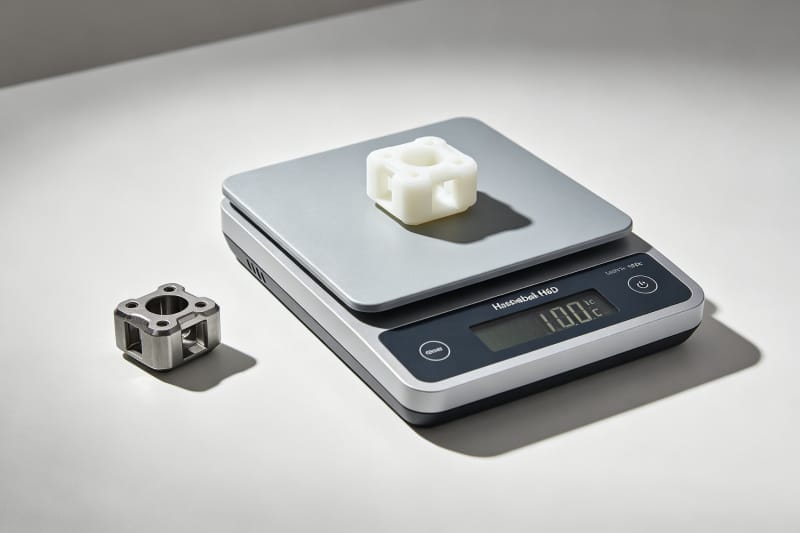
O preço de um serviço se constrói em quatro alavancas: consumo de material, tempo de máquina, pós-processamento e logística. O custo do material escala com o volume da peça e a densidade do material—o náilon é leve, o metal é denso, então a mesma geometria custa diferente conforme o material; o tempo de máquina escala com o número de camadas e a altura de construção, razão pela qual uma peça plana muitas vezes vence uma alta. O pós-processamento—remoção de suportes, lavagem e cura UV da resina, jateamento do náilon, CNC ou polimento—tem sua própria linha, e o frete expresso acrescenta o resto. Entender essas alavancas permite redesenhar pelo custo em vez de discutir o orçamento.
A quantidade muda a conta mais rápido que tudo. Uma peça única carrega todo o custo de preparação: tratamento do arquivo, preparação da construção e uma parcela do aquecimento da máquina. Pedir de duas a dez cópias em uma única construção distribui esse custo fixo, e processos de leito de pó como SLS e MJF aninham muitas peças em uma mesma câmara com tempo de máquina quase igual, de modo que o custo unitário cai acentuadamente entre uma e dez peças. Ao comparar, pergunte se o preço pressupõe uma peça ou uma construção compartilhada, e desconfie de uma Impressão 3D Sob Demanda excessivamente barata que omita o pós-processamento—receber peças cobertas de suportes e sem lavar não é negócio.
Acabamentos que deixam um projeto de maker com cara profissional
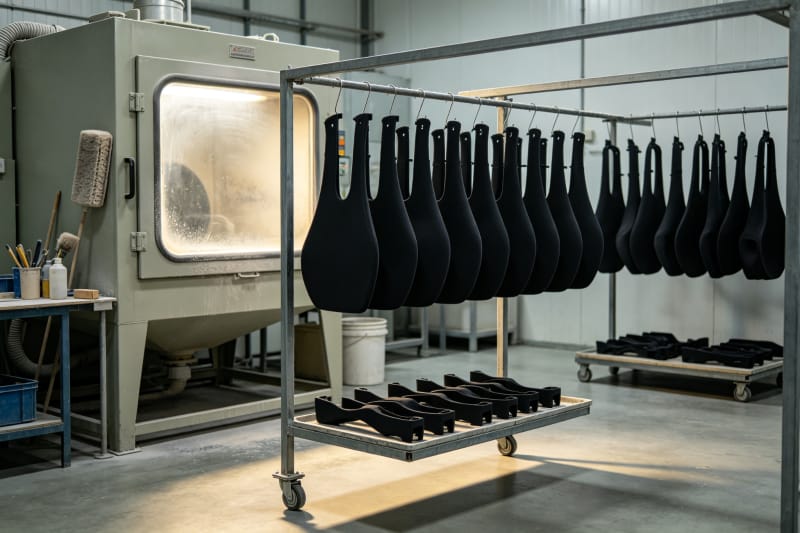
Impressões cruas raramente parecem prontas, e é no acabamento que um projeto de hobby se separa de uma construção com aparência profissional. Peças FDM respondem ao lixamento com grãos progressivamente mais finos seguido de primer de enchimento; peças de resina SLA lixam com facilidade e recebem pintura excepcionalmente bem após lavagem e cura UV; o náilon SLS/MJF pode ser jateado para um fosco uniforme, tingido de preto ou em cores, ou alisado a vapor para uma superfície selada, suavemente brilhante e fácil de limpar. Peças metálicas podem ser tamboreadas, jateadas ou polidas para remover a textura sinterizada. Especificar o acabamento no pedido evita uma segunda rodada de envio.
Consistência importa assim que um projeto tem mais de uma peça—ou mais de um comprador. Um capacete montado com doze painéis impressos precisa de cada painel na mesma rugosidade e tonalidade; vinte cópias de um produto de feira maker precisam de dimensões idênticas para montarem do mesmo jeito. A impressão doméstica deriva com umidade, desgaste de bico e trocas de carretel; um serviço industrial mantém os parâmetros fixos ao longo da construção. A HUANYA aplica a mesma rota de acabamento a cada cópia de um pedido, e é justamente por isso que os clientes não veem instabilidade de precisão dimensional, atrasos de entrega nem diferenças de qualidade de acabamento entre lotes.
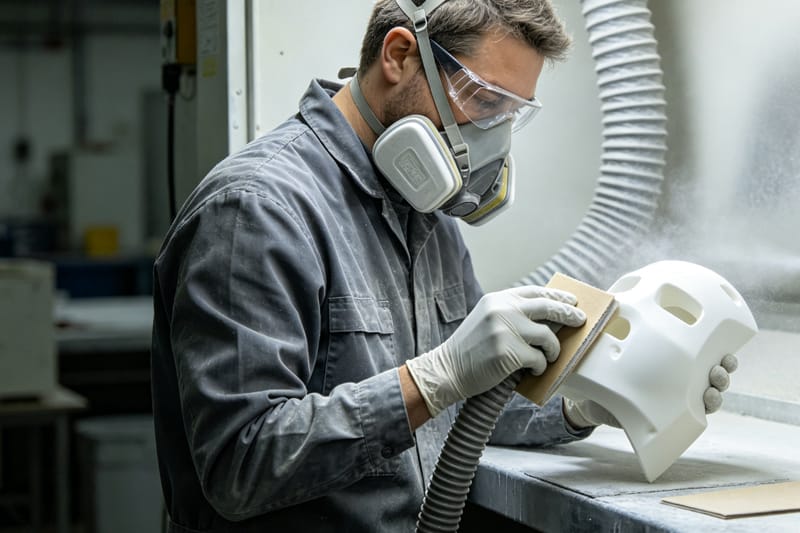
A escolha inteligente do processo pode reduzir o acabamento antes de a peça ser impressa. Escolher SLS ou MJF remove por completo a retirada de suportes e entrega uma superfície fosca uniforme que muitas vezes só precisa de limpeza leve; escolher náilon alisado a vapor desde o início substitui uma noite de lixamento manual; escolher SLA para peças de exposição permite pintar sem preencher linhas de camada. Quando o acabamento é feito em casa, precauções simples contam: lixar a úmido, ou trabalhar com exaustão e máscara, mantém afastadas as partículas finas e o pó de resina não curada, e luvas protegem a pele da resina residual. A meta é uma rota de acabamento decidida no pedido, não descoberta após um primeiro resultado decepcionante.
De projeto pessoal a produto em pequena série
Muitos pequenos produtos bem-sucedidos começam como um arquivo de hobby. O caminho de um único protótipo a um produto recorrente de negócio paralelo passa por validação de material, verificações repetidas de encaixe e pequenas tiragens de dez a cinquenta unidades—a faixa em que SLS e MJF brilham, porque não exigem ferramental e as iterações de projeto seguem baratas. Vender em uma feira maker, em uma loja estilo Etsy ou a um clube local se torna viável quando cada unidade chega consistente, pronta para a prateleira e dentro de um prazo previsível. A capacidade industrial sob demanda significa que um fim de semana viral não o condena a imprimir pedidos à mão por três semanas.
Ter um pequeno negócio maker também exige discrição e confiabilidade: seu STL original é sua propriedade intelectual, e um serviço confiável trata uploads como confidenciais, nunca reutiliza a geometria do cliente e mantém pedidos repetidos arquivados para que um novo pedido leve um clique. Os prazos devem ser informados antes do pagamento, problemas de qualidade resolvidos sem discussão e a orientação de materiais deve ser honesta sobre as concessões. Esses traços separam um parceiro de fabricação genuíno de um portal de upload sem rosto, e importam muito antes de uma marca de hobby crescer.
Por que os makers permanecem com a HUANYA depois da primeira peça
Vale manter um serviço de impressão 3D quando ele cresce com seus projetos: primeiro uma miniatura de resina, depois uma armadura de cosplay em SLS, em seguida uma pequena série MJF e, por fim, um suporte metálico de câmera. A HUANYA reúne sob o mesmo teto plásticos de nível FDM, resina SLA detalhada, náilon SLS e MJF e impressão metálica industrial, com revisão de arquivos, orçamento transparente e itemizado, pós-processamento controlado e frete mundial confiável para makers e pequenas marcas. Envie seu STL ou 3MF, diga-nos o objetivo—exibição, função ou pequena série—e nossos engenheiros recomendarão o processo e o acabamento adequados, para que cada projeto de hobby volte certo na primeira vez e escale quando seu projeto crescer.


Deixar um comentário