
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Por que pequenos lotes de alto detalhe começam na resina
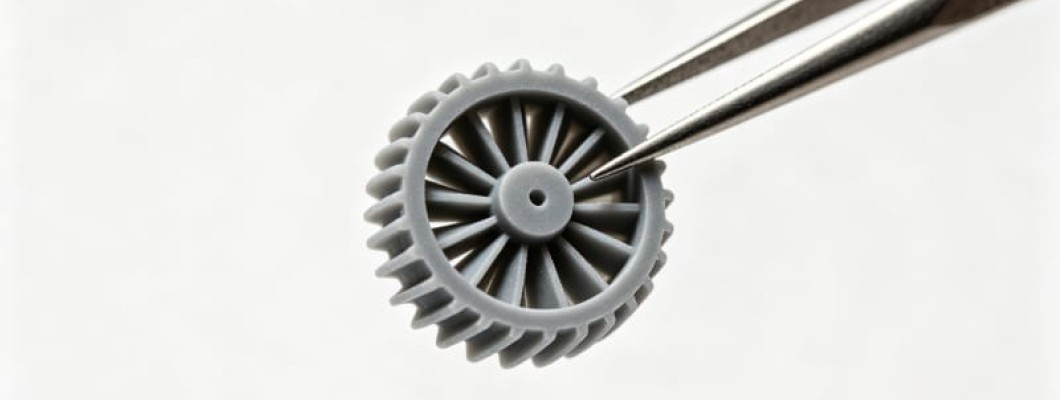
Quando uma equipe de produto precisa de vinte carcaças, cinquenta protótipos ópticos ou cem capas detalhadas antes de existir ferramental, uma impressora de filamento de mesa raramente reproduz os reforços finos, as letras em relevo e os encaixes do projeto. Os serviços de impressão 3D especializados curam cada camada com uma fonte de luz UV focada, com espessuras de camada entre cerca de 0,025 e 0,10 mm, de modo que superfícies curvas permanecem lisas e microdetalhes sobrevivem sem preencher à mão linhas de camada visíveis. É por isso que estúdios de design industrial, equipes de dispositivos médicos e marcas de eletrônicos transferem lotes pequenos detalhados da máquina de mesa para uma planta de estereolitografia controlada.
A impressão em resina não é um processo único, e sim uma família de fluxos fotopoliméricos: estereolitografia a laser, projeção digital de luz e sistemas LCD mascarados solidificam a resina líquida camada a camada. Para o comprador B2B, a distinção que importa é o controle do processo: intensidade de luz, temperatura do material e energia de pós-cura são parâmetros fixos de produção, enquanto uma máquina doméstica deriva com o calor ambiente e a idade da resina. A HUANYA opera suas células de resina como equipamentos de produção registrados, com configurações de máquina e lotes de material documentados, para que a quinquagésima peça seja igual à primeira.
Escolher a família de resina certa para a função da peça
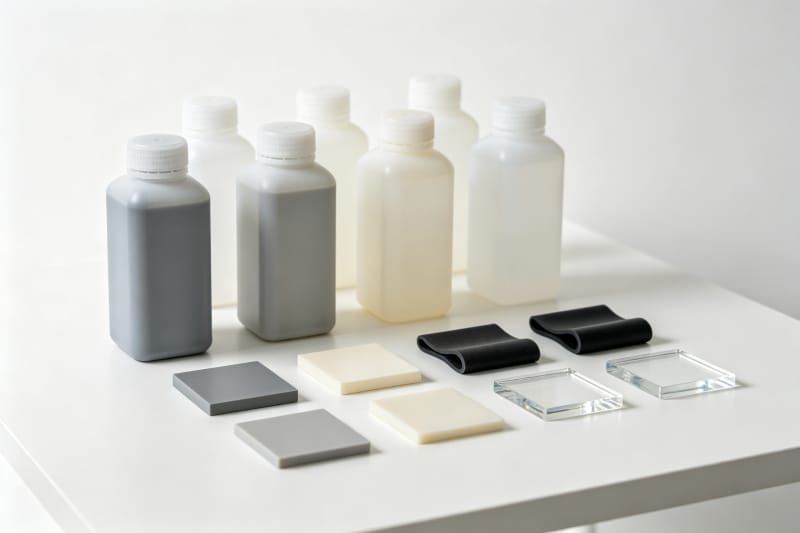
A maior vantagem da impressão 3d resina é a variedade de materiais: a mesma geometria pode sair rígida para um modelo de exibição, tenaz para um teste de dobradiça viva, emborrachada para uma empunhadura ou opticamente transparente para um guia de luz. Escolher a família antes do orçamento evita o erro clássico de cobrar de uma resina de exposição um teste de queda para o qual ela nunca foi formulada. A Tabela 1 resume as famílias que a HUANYA mantém em produção regular e os trabalhos para os quais cada uma serve de fato.
Família de resina | Principais características | Aplicação B2B típica |
Rígida padrão | Superfície mate lisa, detalhe muito fino, fácil de acabar | Modelos conceituais, protótipos de mostra, mestres |
Tenaz / tipo ABS | Resistente a impacto, flexão moderada, encaixes e clipes | Carcaças funcionais, suportes, testes de dobradiça |
Flexível emborrachada | Elástica, alta elongação, toque suave na faixa Shore | Empunhaduras, vedações, simulação de sobremoldagem |
Transparente clara | Após polimento atinge clareza óptica e baixa névoa | Lentes, guias de luz, peças fluídicas |
Alta temperatura | Resistência térmica elevada conforme a referência | Ensaios térmicos, testes de ferramental macio |
Calcinável com cera | Queima limpa sem cinzas, captura filigranas finas | Mestres de fundição por cera perdida, joalheria |
Regras de projeto que preservam o detalhe fino
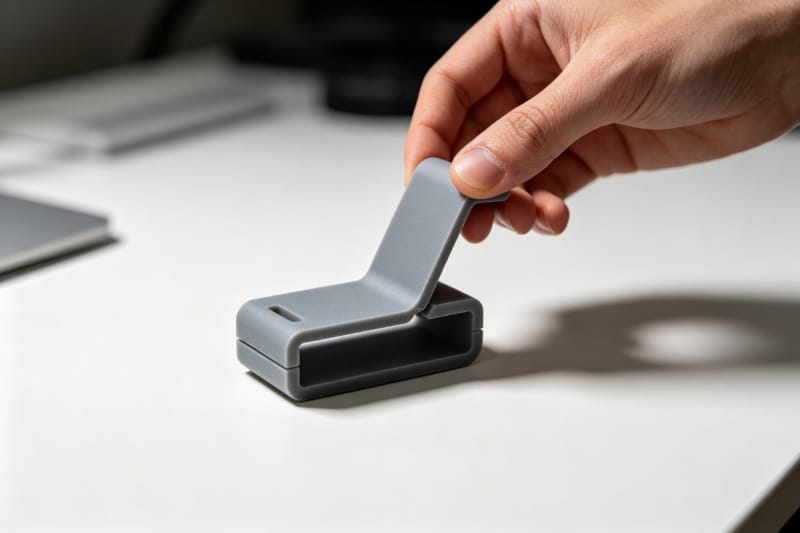
O detalhe fino é decidido no arquivo CAD, não na impressora. A SLA industrial sustenta espessuras de camada de 0,025 a 0,10 mm, mas paredes abaixo de cerca de 0,4 mm, relevos com menos de 0,4 mm de altura ou pinos abaixo de meio milímetro podem empenar no processo ou simplesmente sumir. Projetar conforme os valores de referência da Tabela 2 é o caminho mais rápido para manter uma Impressão 3D em Pequenos Lotes dentro da tolerância sem ciclos repetidos de reprojeto.
Parâmetro de projeto | Valor de referência típico de SLA |
Espessura de camada | 0,025–0,10 mm |
Parede mínima apoiada | 0,4–0,6 mm |
Parede mínima sem apoio / vão livre | 0,8–1,0 mm |
Menor detalhe em relevo ou rebaixo | 0,10–0,20 mm |
Altura mínima de texto em relevo | cerca de 0,4 mm |
Folga para ajustes móveis | 0,2–0,3 mm |
Furos de drenagem em peças ocas | 3,0–4,5 mm nos pontos baixos |
Tolerância dimensional típica | ±0,1–0,2 mm a cada 100 mm |
A orientação merece tanta atenção quanto a espessura de parede. Superfícies inclinadas para longe da plataforma carregam muito menos marcas de suporte, e lâminas longas e finas imprimem mais retas em ângulo do que em pé na vertical. Os engenheiros de aplicação da HUANYA analisam a orientação de cada arquivo, porque dez minutos de reorientação removem marcas que uma hora de polimento não esconde por completo.
Peças ocas precisam de uma saída. Uma casca fechada aprisiona resina líquida e pode trincar durante a pós-cura térmica; por isso modelos ocos precisam de furos de drenagem de pelo menos 3,0–4,5 mm nos pontos baixos. Peças transparentes, em especial, exigem drenagem completa para não ficar com interior turvo. O desenho de drenagem e ventilação faz parte da revisão do arquivo, não é uma descoberta tardia no chão de fábrica.
De um mestre a um pequeno lote repetível
Um mestre impecável prova a geometria; cinquenta peças idênticas provam o processo. Entre lotes, peças de resina são sensíveis ao tempo de lavagem, à renovação do solvente e à energia de pós-cura UV, razão pela qual a produção repetível usa ciclos de lavagem fixos, câmaras de cura calibradas e a mesma estratégia de orientação e suportes em cada cópia. Uma vez congelados esses elementos, cor, rigidez e dimensões permanecem na mesma janela estreita de lote para lote.
A HUANYA trata pedidos de resina em lote reduzido como minirrodadas de produção: o arranjo na plataforma, o conjunto de suportes e a rota de acabamento são travados após o primeiro artigo aprovado e reutilizados em cada lote seguinte. Quem recompra meses depois recebe peças feitas com os mesmos parâmetros documentados, e é isso que permite ao protótipo de resina evoluir para produção ponte enquanto o ferramental de aço ainda é usinado.
Rotas de pós-processamento para um acabamento de nível produtivo
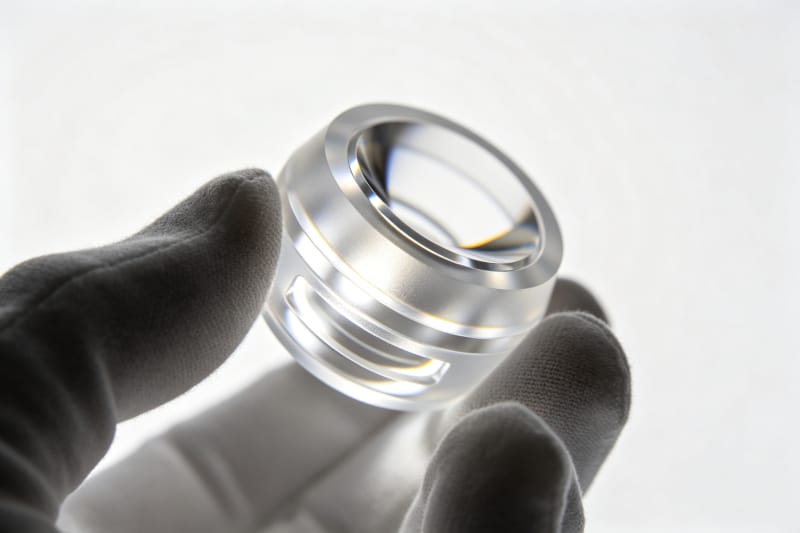
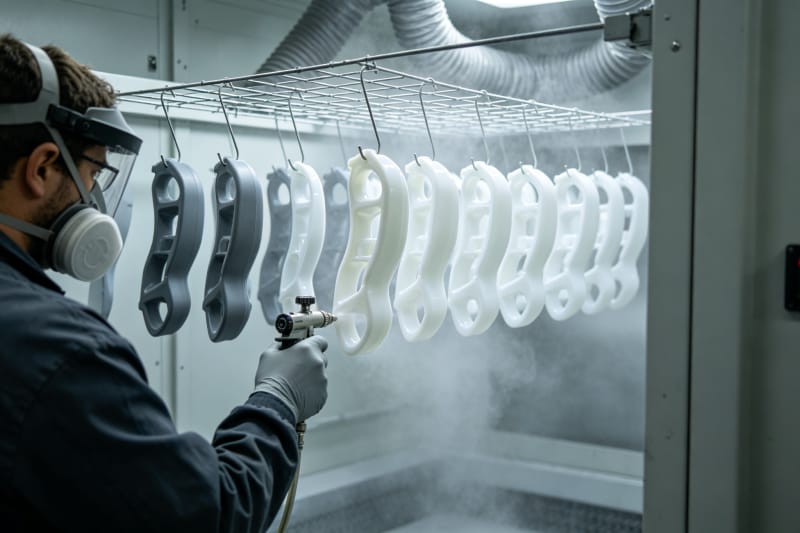
Peças SLA cruas saem da máquina com resíduos mate de suporte e uma fina camada superficial não curada. O acabamento padrão remove os suportes, nivela os pontos de contato e aplica uma pós-cura UV controlada; a partir daí o comprador pode escolher mate jateado, primer e pintura, revestimento soft-touch ou um polimento em múltiplas etapas que transforma a resina clara em um acabamento transparente de grau óptico.
Peças claras e ópticas são o caso mais difícil: o polimento segue uma sequência fixa de granas, e guias de luz precisam de recozimento de alívio de tensão antes do polimento, ou a tensão interna aparece como névoa tênue. A HUANYA aplica a mesma rota de acabamento a cada peça de um pedido, para que os compradores não encontrem diferenças de qualidade de acabamento entre lotes, um dos problemas mais frequentes em fornecedores sem estrutura.
O que define preço e prazo em pedidos de resina
O preço da resina segue quatro alavancas: a referência do material, o volume e a altura Z da peça, a mão de obra de suportes e limpeza e o nível de acabamento. Peças altas que constroem devagar em Z e peças impressas maciças custam bem mais que a mesma geometria aliviada ou aninhada com eficiência; orientar e aliviar um modelo antes do envio costuma economizar mais que qualquer cupom.
O prazo é definido sobretudo pela cadeia de lavagem, cura e acabamento, não pela impressão em si. Um lote de vinte peças costuma caber em uma única plataforma industrial e construir durante a noite; lavagem, cura UV, acabamento e inspeção seguem depois em um cronograma fixo. A HUANYA informa uma data concreta de envio em cada pedido e a protege com capacidade paralela de máquinas, para que os clientes não sofram atrasos causados por uma única impressora de mesa sobrecarregada.
Inspeção e documentação que o comprador deve esperar
Promessas de alto detalhe não valem nada sem medição. Dimensões críticas devem ser checadas com paquímetros calibrados, relógio comparador ou projetor de perfis, e relatórios de inspeção do primeiro artigo devem listar valor nominal, valor medido e tolerância de cada característica crítica. Em conjuntos, montagens-teste em pinos e furos combinados detectam problemas de folga antes de o lote ser enviado.
Para compradores regulados, a documentação de material importa: referência da resina, número de lote, parâmetros de pós-cura e rota de acabamento devem ser rastreáveis. A HUANYA fornece registros de inspeção e certificados de material mediante solicitação e mantém a precisão dimensional estável ao longo da rodada, para que os clientes nunca vejam a instabilidade dimensional que surge quando configurações derivam entre máquinas.
Por que equipes de produto permanecem com a HUANYA em resina
Um parceiro de resina confiável combina capacidade de detalhe fino com disciplina de produção: o fotopolímero certo para cada função, revisão de fabricação antes da primeira camada, parâmetros de processo congelados em todo o lote e acabamento consistente respaldado por medição. A HUANYA leva essa combinação à impressão 3d personalizada em resina e polímero para lotes reduzidos, de um mestre único à produção ponte de baixo volume. Envie um arquivo e receba uma revisão de fabricação, um orçamento transparente e peças que correspondem à amostra aprovada, lote após lote.


Deixar um comentário