
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
SLA ou FDM começa pelo que a peça precisa fazer
A dúvida entre SLA e FDM não é sobre qual tecnologia é melhor em abstrato, e sim qual combina com a função da peça. A estereolitografia vence quando predominam detalhes finos, superfícies lisas e pequenos recursos precisos, enquanto o FDM de filamento é a escolha mais forte para peças funcionais resistentes, grandes ou econômicas. Escolher antes de definir função, ambiente e acabamento leva o comprador a pagar por resolução desnecessária ou a receber uma peça rugosa demais para o propósito.
Na HUANYA a seleção do processo é uma decisão de engenharia, não uma opção comercial padrão. Ao receber o arquivo, analisamos cotas críticas, faces de acoplamento, cargas previstas, temperatura de trabalho, exigências estéticas e quantidade, e então recomendamos SLA, FDM ou uma combinação, como uma versão funcional em FDM junto a um modelo estético em SLA. O processo segue a peça, e não o contrário.
Como cada processo realmente constrói uma peça
O FDM extruda um filamento termoplástico fundido por um bico aquecido, depositando fio após fio na plataforma; o SLA cura resina fotopolímera líquida camada por camada com luz UV. Essa única diferença explica quase tudo o que vem depois: a peça termoplástica herda linhas de camada visíveis e resistência dependente da direção, enquanto a peça de resina ganha superfície lisa e recursos muito finos, mas exige lavagem, remoção de suportes e pós-cura UV controlada. A Tabela 1 compara os parâmetros que os compradores realmente perguntam, e os Serviços de impressão 3D sérios os dominam; todas as tolerâncias são faixas típicas do setor cujo valor alcançável depende de geometria, material e pós-processo e é confirmado na revisão DFM.
Atributo | FDM | SLA |
Princípio de construção | Bico aquecido deposita filamento termoplástico fundido camada a camada | Luz UV cura resina fotopolímera líquida camada a camada |
Altura de camada típica | 0,10–0,30 mm com bico comum de 0,4 mm | 0,025–0,10 mm |
Tolerância típica* | ±0,5% com piso de ±0,5 mm | ±0,1% com piso de ±0,1 mm |
Espessura mínima de parede | cerca de 0,8–1,2 mm | cerca de 0,4–0,6 mm |
Menor detalhe viável | limitado pelo bico, cerca de 0,4–0,8 mm | detalhe fino em torno de 0,2–0,3 mm |
Famílias de materiais | Termoplásticos PLA, ABS, ASA, PETG, PC, náilon, TPU | Fotopolímeros rígidos, tenazes, flexíveis, transparentes e calcináveis |
Superfície recém-impressa | Linhas de camada visíveis, resistência anisotrópica | Superfície lisa com poucos degraus; exige pós-cura UV |
Marca dos suportes | Suportes removíveis, marcas de contato maiores | Pequenos pontos, lixamento leve |
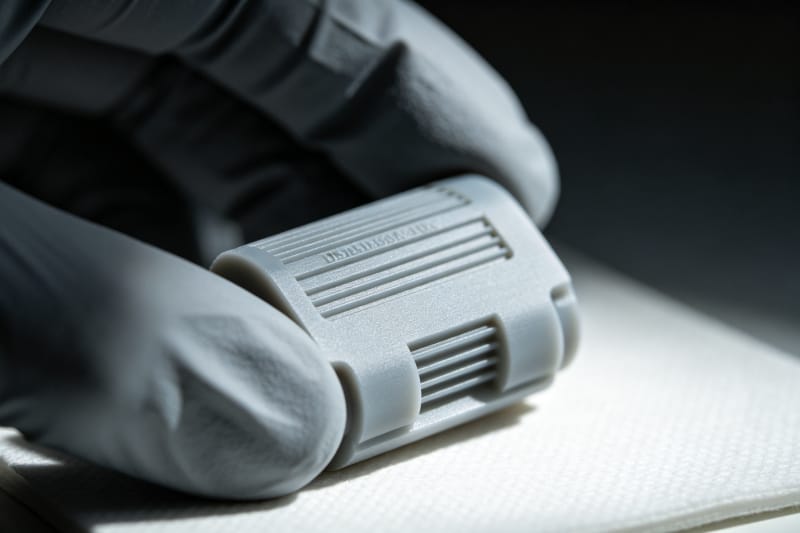
Acabamento e detalhe fino: onde o SLA lidera
Quando um protótipo será mostrado a investidores, usado como modelo ergonômico, pintado para uma feira ou transformado em mestre para vácuo-casting em silicone, o SLA sai com vantagem clara. Camadas finas reproduzem nervuras, textos, logotipos, texturas e pequenos raios que um bico FDM arredondaria ou transformaria em degraus. A superfície SLA logo após a impressão pede muito menos massa e lixa antes da pintura, encurtando o acabamento estético e preservando a forma desejada pelo projetista.
O SLA também é a escolha natural para peças transparentes e transmissoras de luz. Resinas claras podem ser polidas em guias de luz, lentes, demonstradores de fluxo e carcaças que deixam ver os componentes internos. Resinas flexíveis e calcináveis estendem essa vantagem de detalhe a peças táteis e modelos de fundição por cera perdida. Quando o briefing é dominado por aparência, microdetalhes ou curvas suaves, o SLA remove trabalho em vez de criar.
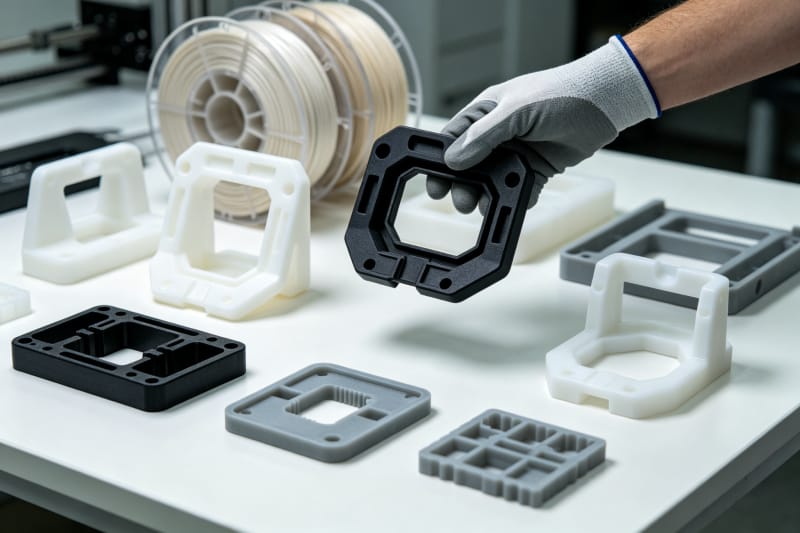
Resistência, materiais e ambiente: onde o FDM lidera
Para peças que precisam carregar carga, encaixar, resistir ao calor ou sobreviver ao tempo aberto, a Impressão 3D Industrial por FDM conta com uma gama bem mais ampla de termoplásticos de engenharia. ABS e ASA lidam com impacto e UV, PETG equilibra tenacidade e facilidade, PC oferece resistência térmica, náilon entrega desgaste e fadiga, e TPU entrega elasticidade. São polímeros reais de produção, não apenas materiais de aparência; por isso gabaritos, dispositivos, suportes e carcaças costumam ir para o FDM.
No FDM a direção importa: a ligação entre camadas é mais fraca que o material ao longo da extrusão, então paredes portantes devem ser orientadas para que as forças passem dentro das camadas ou por um preenchimento denso. A HUANYA define número de paredes, densidade de preenchimento, direção das linhas e perímetros conforme a aplicação e adiciona raios nas concentrações de tensão. Com os ajustes certos, uma peça FDM vira componente funcional, não modelo estático.
O FDM também escala de forma mais econômica para grandes dimensões e volumes volumosos, porque o filamento custa menos por quilo que os fotopolímeros e as máquinas grandes rodam sem o limite do tanque de resina. O SLA segue preferível quando essa mesma peça grande precisa de uma pele perfeitamente lisa; nesse caso alguns compradores dividem a decisão, com FDM na versão estrutural e SLA no mestre estético. A Tabela 2 transforma essas trocas em um mapa rápido de seleção.
Requisito do projeto | Recomendado | Por quê |
Carcaças grandes, gabaritos, checagens funcionais de baixo custo | FDM | Termoplástico econômico, grande volume, boa tenacidade |
Calor, UV externo, impacto ou exposição química | FDM (ABS / ASA / PC / náilon) | Termoplásticos de engenharia combinam com o ambiente |
Detalhes finos, recursos pequenos, mestres texturizados | SLA | Alta resolução reproduz geometrias miúdas com suavidade |
Peças claras, transmissoras de luz ou tipo lente | SLA | Resinas transparentes polidas chegam a clareza quase óptica |
Mestre para vácuo-casting em silicone | SLA | Superfície lisa captura texturas finas |
Flexão repetida, encaixes ou dobradiças vivas | FDM (PETG / TPU / tipo PP) | Resina padrão é mais frágil sem grau tenaz |
Modelos estéticos e ergonômicos | SLA | Superfície lisa de saída reduz o acabamento |
Custo, velocidade e tamanho em pedidos reais
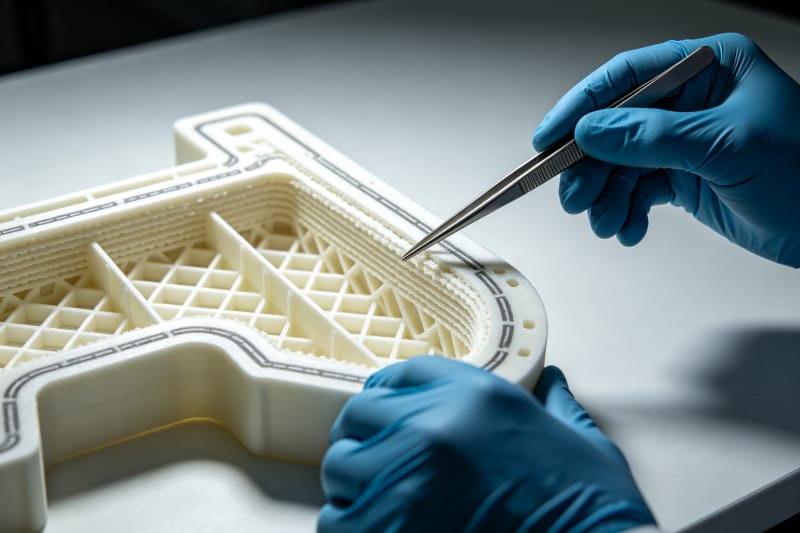
Em uma peça pequena comparável o SLA muitas vezes parece próximo no preço, mas a economia diverge com volume e tamanho: o material FDM é mais barato, as máquinas rodam em paralelo sem supervisão e peças volumosas custam bem menos em filamento do que em resina. O SLA gasta seu orçamento onde cria valor — resolução e qualidade de superfície — e por isso é mais vantajoso em peças pequenas e detalhadas do que em grandes carcaças vazias. Um orçamento confiável apresenta os dois caminhos quando a escolha é realmente apertada.
As expectativas de precisão seguem a mesma lógica: quem precisa de um furo de ±0,1 mm ou rosca fina aposta no SLA ou em usinagem secundária; quem precisa de um suporte de ±0,5 mm chega mais rápido e barato com FDM. A instabilidade dimensional entre lotes, a frustração que faz parecer arriscado encomendar no exterior, não ocorre na HUANYA: calibração em agenda fixa, lotes de material rastreáveis e medição de cotas críticas antes do envio.
Pós-processo que se mantém consistente
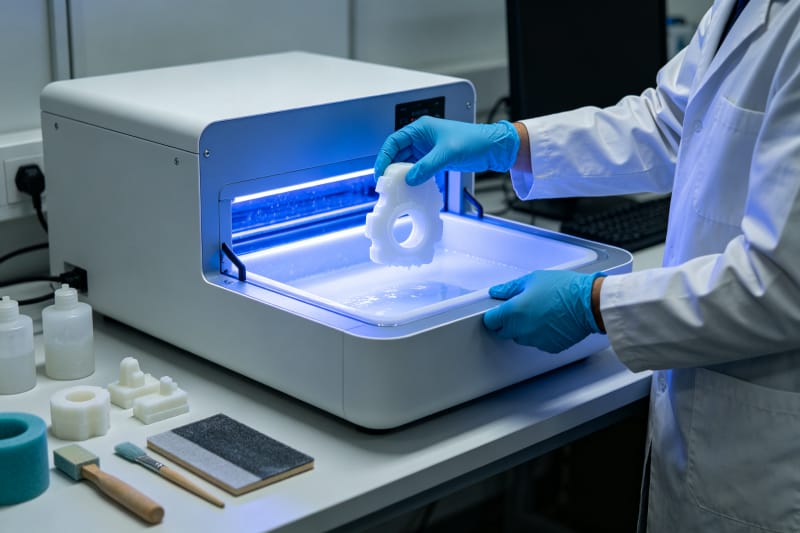
Um serviço profissional de impressão 3d resina sabe que uma peça SLA não termina quando a construção acaba: é preciso lavar a resina residual, remover suportes com controle, fazer a pós-cura UV para alcançar as propriedades finais e depois lixar, polir ou pintar conforme a especificação. O FDM segue outra rota — remover suportes, jatear ou lixar para suavizar linhas, alisamento a vapor opcional, primer e pintura. Escolher o processo cedo permite planejar a rota de acabamento e seu custo.
A variação de acabamento entre lotes é um dos três problemas que os clientes da HUANYA simplesmente não encontram. Configurações documentadas — tempo de cura, sequência de granas, espessura de tinta e receita de cor — mantêm um mestre SLA e seus reposicionamentos visualmente idênticos e preservam nas peças FDM a mesma rugosidade neste mês ou no próximo. O que está certo na primeira peça aprovada é o que cada unidade seguinte reproduz.
Prazo e confiabilidade dos reposicionamentos
Ambos os processos são rápidos diante da fabricação com ferramental, mas distribuem o tempo de formas diferentes. O FDM exige pouca preparação e as máquinas em paralelo absorvem a quantidade com rapidez; o SLA soma etapas de lavagem e pós-cura que precisam ser programadas. A HUANYA orça separadamente tempo de produção e de envio, reserva capacidade de máquina na confirmação do pedido e programa conforme a data real de coleta da transportadora, para que filas silenciosas ou terceirizações de última hora nunca atrasem a entrega sem aviso.
Em reposicionamentos, a HUANYA guarda o registro completo de produção — processo, orientação, grau do material, parâmetros, receita de acabamento e resultados de inspeção — vinculado ao cliente. Uma peça SLA ou FDM repetida corresponde assim ao primeiro lote em dimensões e aparência, e equipes de projeto podem misturar processos entre revisões sem perder rastreabilidade. Reposições confiáveis eliminam a necessidade de requalificar o fornecedor a cada compra.
Escolher com a HUANYA
Envie seu modelo e diga à HUANYA como a peça será usada, carregada, finalizada e pedida; recomendamos SLA para detalhe e superfícies lisas, FDM para peças funcionais resistentes, grandes ou econômicas, ou um plano híbrido quando o projeto exigir os dois. Você recebe um orçamento revisado por engenheiro, tolerâncias realistas, acabamento consistente e prazo confirmado, e o processo escolhido é exatamente o que sua peça precisa. Como empresa de impressão 3d, a HUANYA deixa essa decisão documentada e reproduzível.


Deixar um comentário