
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
31 авг.
Почему сметы на металлическую 3D-печать так сильно различаются
Запросите один и тот же металлический кронштейн у пяти разных поставщиков, и вы можете получить пять смет, различающихся в три и более раз. Это не обязательно признак завышения цены—это отражает тот факт, что цена 3d печати металлом складывается из стопки переменных, которые каждый поставщик взвешивает по-разному: порошковый материал, время занятости машины, объём опор, эффективность вложения, объём постобработки, уровень контроля и распределение накладных расходов. Покупатель, сравнивающий только итоговую цифру без понимания этих компонентов, рискует переплатить за ненужные услуги или, что хуже, выбрать смету, молча пропускающую критические шаги вроде снятия напряжений или контроля пористости. В HUANYA каждая смета на услуги 3д принтера расписана по позициям, чтобы вы точно видели драйверы затрат.
Первый шаг к грамотному чтению сметы—признать, что детали SLM и DMLS не оцениваются как обработанные или отлитые под давлением компоненты. Амортизации оснастки нет, но часовые ставки оборудования высоки, поскольку промышленные металлические принтеры представляют инвестиции от 500 тысяч до 2 миллионов долларов, потребляют аргон или азот и зависят от квалифицированных операторов. Поэтому стоимость детали определяется временем построения и материалом, а не только её геометрической сложностью—контринтуитивный факт, застающий врасплох многих покупателей впервые. Следующие разделы последовательно разбирают каждый слой затрат.
Стоимость материала как металлический порошок определяет цену
Металлический порошок—самая видимая строка затрат и при этом самая неправильно понимаемая. Порошок для SLM—это не обычная металлическая пыль: он должен быть газоатомизирован в почти идеальные сферы размером 15-53 микрометра, с контролируемым содержанием кислорода и распределением частиц по размеру для равномерного нанесения слоёв и полного сплавления. Титановый порошок аэрокосмического класса, например, может стоить в четыре-восемь раз дороге за килограмм, чем порошок нержавеющей стали, поскольку титан реакционноспособен во время атомизации. В таблице ниже приведены типичные рыночные диапазоны цен на распространённые порошки SLM; сертифицированные сорта с заводскими сертификатами материала имеют премию 20-40%.
Материал | Цена порошка (USD/кг) | Плотность (г/см³) | Премия сертификата |
|---|---|---|---|
Нерж. сталь 316L | $30 - $60 | 7.98 | +20-30% |
Алюминий AlSi10Mg | $50 - $100 | 2.68 | +20-35% |
Титан Ti6Al4V | $200 - $400 | 4.43 | +25-40% |
Инконель 718 | $150 - $300 | 8.19 | +25-40% |
Кобальт-хром CoCr | $150 - $250 | 8.30 | +20-35% |
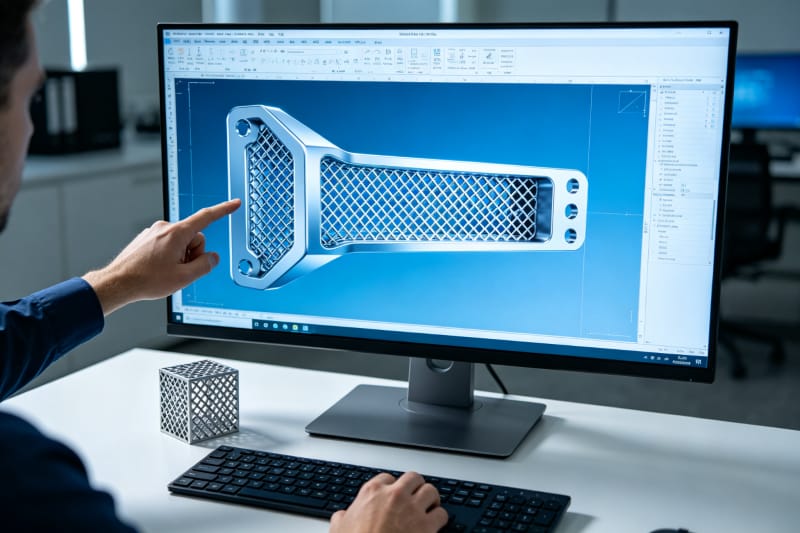
Для цены вашей детали важна не сама цена порошка, а эффективное потребление материала: объём детали, умноженный на плотность, плюс опоры, плюс коэффициент технологических потерь. Неоплавленный порошок в камере построения обычно просеивается и повторно используется—HUANYA поддерживает строгую прослеживаемость и пропорции смешивания—но первая загрузка свежей партии, обязательная для медицинских и аэрокосмических заказов, несёт минимальный платёж, который покупателям малых объёмов стоит предвидеть. Облегчение объёмной детали или преобразование массивных зон в решётчатые структуры может снизить потребление материала на 40-70%, поэтому DfAM-анализ—один из самых быстрых способов снизить цену 3д печати без потери функциональности.
Объём детали и время построения экономика машино-часов
После материала время машины—вторая опора сметы. SLM-принтер строит слой за слоем, обычно 20-60 микрометров на слой, а лазер сканирует каждое сечение на скоростях 800-2000 мм/с. Это означает, что время построения определяется прежде всего Z-высотой детали (числом слоёв) и общей площадью сканирования на слой, а не её внешней габаритной коробкой. Две детали с идентичными внешними размерами могут иметь радикально разное время печати: массивный блок может печататься вдвое дольше топологически оптимизированной облегчённой версии того же габарита. Ставки промышленных SLM-машин обычно составляют 30-80 долларов в час, поэтому 30-часовое построение несёт 900-2400 долларов машинных затрат до материала и труда.
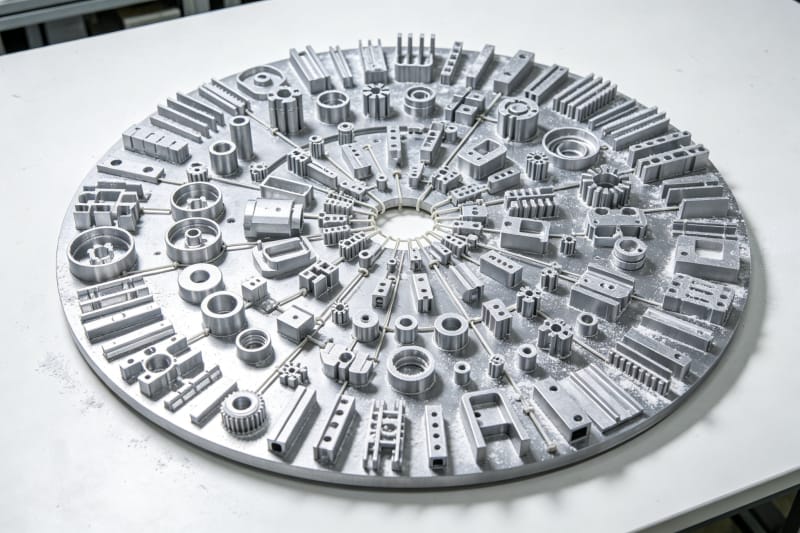
Эффективность вложения—самый недооценённый рычаг покупателя для снижения себестоимости детали. Поскольку вся камера работает одинаковое время независимо от того, одна в ней деталь или сорок, заполнение доступной плиты несколькими копиями—или совмещение разных деталей в одном построении—распределяет фиксированное машинное время на большее число единиц. Именно поэтому пакетная смета вознаграждает планирующих клиентов: одна деталь, занимающая 10% плиты, платит 100% затрат на подготовку, тогда как партия, заполняющая 80% плиты, суммарно может стоить лишь в 2-3 раза дороже. Запрашивая сметы, всегда спрашивайте, как поставщик раскладывает детали.
Опорные структуры и ориентация скрытые факторы затрат
Каждая нависающая поверхность ниже примерно 45 градусов требует печатаемых опор в металлическом SLM, и эти опоры не бесплатны: они потребляют порошок, увеличивают время сканирования и—главное—должны удаляться вручную после печати. Плохо ориентированная деталь с обширными опорами может добавить 30-50% трудозатрат на постобработку по сравнению с той же геометрией, оптимизированной под самонесущие углы. Удаление опор в металле также сложнее, чем в полимерной печати: это спечённый металл, который нужно фрезеровать, шлифовать или резать проволочной EDM, а следы контакта на косметических поверхностях могут потребовать дополнительной отделки. Таким образом, решение об ориентации одновременно влияет на три строки затрат.
Опытные инженеры-технологи оценивают несколько ориентаций до расчёта цены, балансируя качество поверхности критических граней против объёма опор и высоты построения. В HUANYA оптимизация ориентации включена в каждую смету, а не выставляется отдельной инженерной услугой, потому что исправление плохой ориентации после старта построения означает выбрасывание дорогой металлической детали. Покупатели могут помочь, отметив, какие поверхности косметические, какие—функциональные сопрягаемые грани, а какие допускают следы опор. Эта информация позволяет разместить опоры на некритичных гранях и измеримо снизить итоговую стоимость.
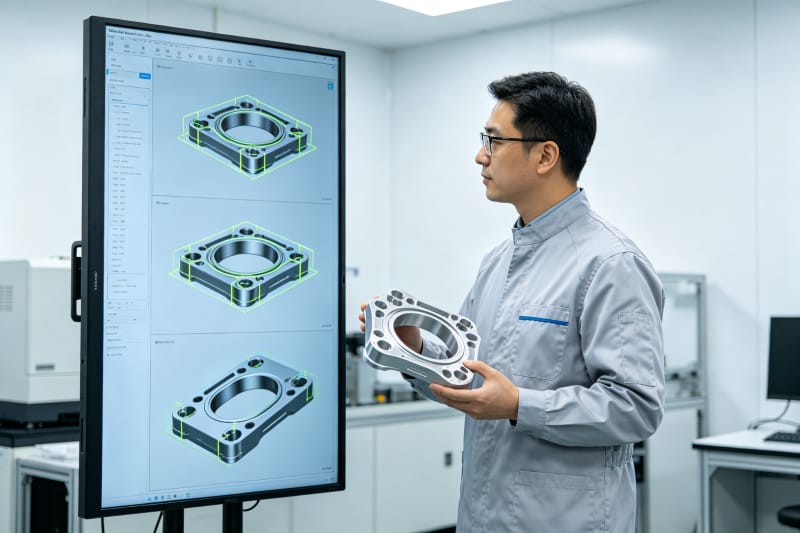
Постобработка переменная, определяющая финальную цену
Деталь «как напечатано» редко является готовой деталью. Стандартная цепочка постобработки включает удаление порошка, отжиг для снятия напряжений (выполняемый, пока деталь ещё на плите, во избежание деформации), удаление опор, отделение от плиты проволочной EDM или ленточной пилой, вторичную термообработку вроде старения или HIP, дробеструйную обработку, чистовую CNC-обработку элементов с жёсткими допусками и опциональные покрытия—анодирование, пассивацию или полировку. Каждый шаг добавляет стоимость, и разрыв между сметой «только печать» и «деталь, готовая к установке» может достигать 40-150% от самой цены печати.
Шаг постобработки | Назначение | Относит. влияние на цену | Добавочный срок |
|---|---|---|---|
Отжиг снятия напряжений | Предотвратить деформацию | Низкое (5-10%) | 0.5-1 день |
Удаление опор и отрезка | Отделить от плиты | Среднее (10-20%) | 0.5-1 день |
Дробеструйная обработка | Равномерная матовая пов. | Низкое (3-8%) | 0.5 дня |
HIP горячее изостатич. | Закрыть внутр. пористость | Высокое (20-40%) | 2-4 дня |
Чистовая CNC-обработка | Жёсткие допуски и грани | Сред.-Выс. (15-50%) | 1-3 дня |
Полировка/покрытие/анодир. | Косметика/коррозия | Среднее (10-30%) | 1-3 дня |
Принцип контроля затрат прост: задавайте ровно то, что нужно детали, а не некое общее «лучшее качество поверхности». Функциональному прототипу для проверки формы и посадки могут потребоваться только снятие напряжений, отрезка и дробеструйка—добавление прецизионной обработки или зеркальной полировки тратит бюджет впустую. И наоборот, производственный медицинский или аэрокосмический компонент, на котором ради экономии пропускают HIP, может провалить сертификационные испытания, что обойдётся намного дороже. Инженеры HUANYA сопоставляют каждый шаг постобработки с реальным применением детали.
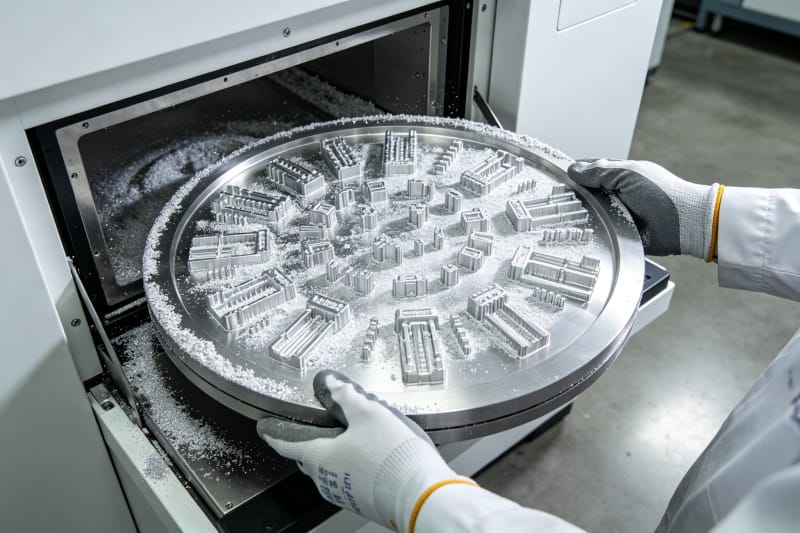
Затраты на контроль качества и сертификацию
Контроль—это то место, где дешёвые сметы часто прячут свою экономию—и свои риски. Базовый визуальный осмотр и выборочные размерные проверки включены в любую серьёзную смету, но функциональным металлическим деталям часто требуется больше: полные размерные отчёты с координатно-измерительной машины (КИМ), КТ-сканирование для обнаружения внутренней пористости, механические испытания witness-образцов, сертификаты материала (EN 10204 3.1) или отчёты первой детали (FAI). КТ-контроль одной сложной детали может стоить 100-400 долларов; сертифицированная прослеживаемость материала добавляет документацию и архивирование партии порошка.
Ключевой вопрос любому поставщику—какие проверки включены в заявленную slm печать цену, а какие оплачиваются отдельно. Смета на 20% дешевле может просто исключать размерный отчёт, оставляя вам обнаружение допусковых отклонений уже на сборке. HUANYA предоставляет стандартный пакет контроля—визуальный, выборочный размерный и сертификат материала—в каждом заказе, с опциональными КИМ, КТ и FAI, чётко расписанными отдельно. Для B2B-покупателей, чьи детали входят в регулируемые цепочки поставок, эта прозрачность—не роскошь.
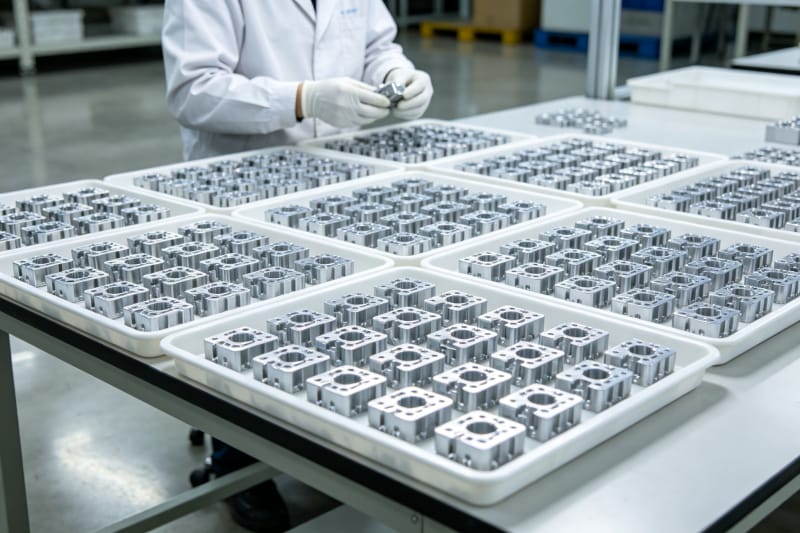
Эффект партии логика удельной цены от одной до пятидесяти деталей
У металлической 3D-печати нет жёсткой оснастки, поэтому её объёмная экономика фундаментально отличается от литья под давлением или отливки. От одной до десяти деталей удельная цена резко падает, потому что подготовка построения, обработка файла и загрузки печи термообработки—фиксированные затраты, делящиеся на партию; заполнение плиты усиливает этот эффект. От десяти до пятидесяти деталей удельная цена продолжает снижаться, но более плавно по мере насыщения вложения и необходимости дополнительных построений. Выше примерно пятидесяти-ста деталей мелкой детали альтернативные процессы—металлическое литьё или CNC из прутка—могут стать дешевле за единицу, и честный поставщик должен указать на эту точку пересечения.
Практический вывод для закупок: заказывать по одному прототипу за раз—самый дорогой из возможных паттернов закупки. Там, где график проекта позволяет, объединение итераций дизайна в одно пакетное построение или совмещение нескольких разных артикулов в одном заказе захватывает самую крутую часть кривой объёмной скидки. Когда HUANYA готовит пакетные сметы, мы моделируем несколько сценариев количества рядом, чтобы покупатели видели точные точки излома удельной цены и выбирали количество, соответствующее плану валидации и бюджету, а не обнаруживали после трёх отдельных заказов, что одно пакетное построение стоило бы на 40-60% меньше.
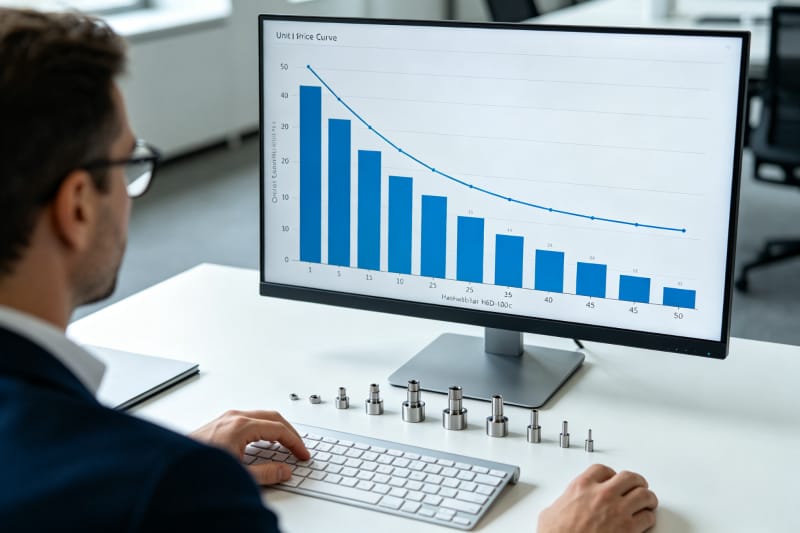
Как получить экономичную смету от HUANYA
Точная конкурентоспособная смета начинается с полного пакета информации: чистый файл STEP или STL, целевой материал, количества, критические допуски и косметические поверхности, ожидания по постобработке и требования сертификации. При этих данных HUANYA в течение нескольких часов возвращает детализированную смету на 3d печать металлом—материал, время построения, постобработка и контроль перечислены отдельно, с DfAM-рекомендациями, способными снизить стоимость до начала производства. У вас никогда не будет нестабильной размерной точности, задержек поставки или несогласованного качества постобработки, поскольку каждая работа следует стандартизированному технологическому маршруту с внутрипроцессным контролем. Загрузите ваш файл сегодня и увидите точно, сколько должны стоить ваши металлические детали, без скрытых строк.


Оставить комментарий