
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
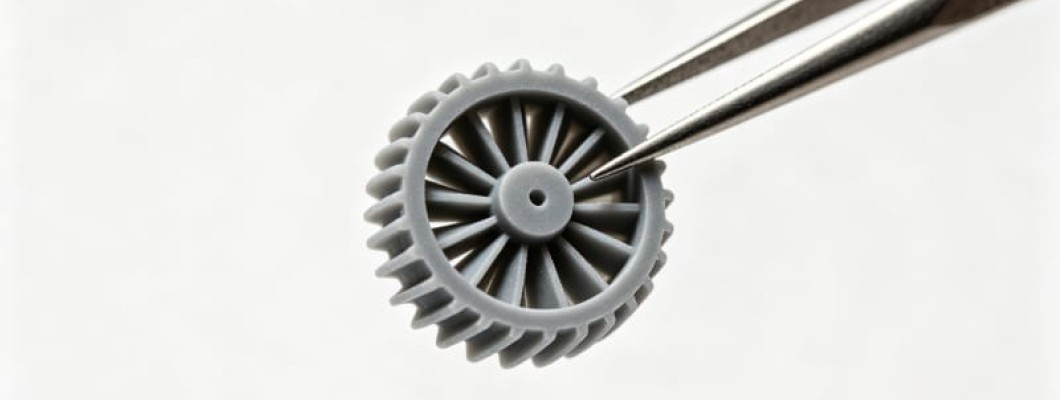
Почему высокодетализированные малые партии начинаются со смолы
Когда продуктовой команде нужны двадцать корпусов, пятьдесят оптических прототипов или сотня детализированных кожухов ещё до изготовления оснастки, настольный филаментный принтер редко воспроизводит тонкие рёбра, рельефные надписи и защёлки, заложенные в конструкцию. Профессиональная фотополимерная печать отверждает каждый слой сфокусированным УФ-источником при толщине слоя примерно от 0,025 до 0,10 мм, поэтому криволинейные поверхности остаются гладкими, а микродетали сохраняются без ручного шпатлевания видимых слоёв. Именно поэтому дизайн-студии, команды медтехники и электронные бренды переносят детализированные малые партии с настольных аппаратов на управляемый участок стереолитографии.
Печать смолой — это не один процесс, а семейство фотополимерных технологий: лазерная стереолитография, цифловая световая проекция и маскированные LCD-системы послойно отверждают жидкую смолу. Для B2B-заказчика ключевое различие — управление процессом: интенсивность света, температура материала и энергия доотверждения задаются как фиксированные производственные параметры, тогда как домашний аппарат плывёт от тепла в помещении и возраста смолы. HUANYA эксплуатирует смоляные ячейки как протоколируемое производство, с записями настроек машин и партий материала, чтобы пятидесятая деталь совпадала с первой.
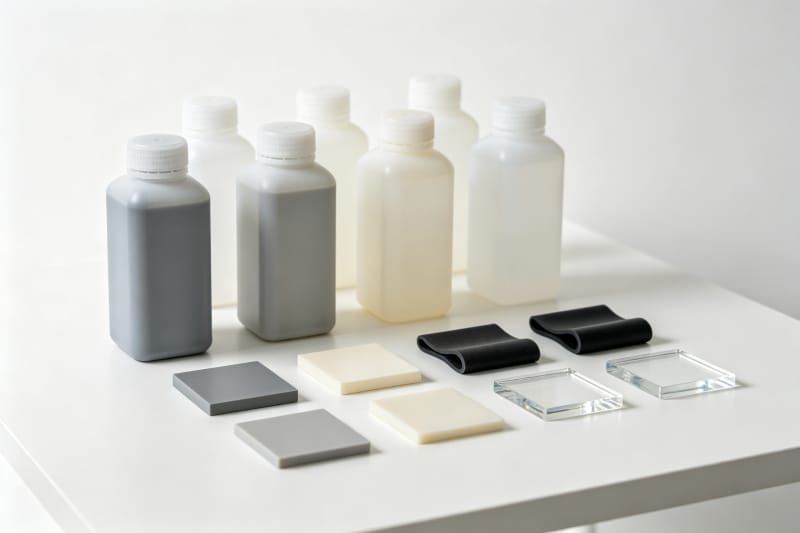
Выбор семейства смолы под реальную задачу детали
Главное преимущество, которое даёт SLA-печать, — это широта материалов: одну и ту же геометрию можно сделать жёсткой для выставочной модели, вязкой для испытания живого шарнира, резиноподобной для рукоятки или оптически прозрачной для световода. Выбор семейства до расчёта цены исключает типичную ошибку, когда от выставочной смолы требуют пройти тест на падение, под который она не создавалась. В таблице 1 собраны семейства, которые HUANYA постоянно держит в производстве, и задачи, под которые они действительно подходят.
Семейство смолы | Ключевые свойства | Типовое B2B-применение |
Стандартная жёсткая | Гладкая матовая поверхность, очень тонкий деталь, простая обработка | Концепт-модели, выставочные прототипы, мастер-модели |
Вязкая / тип ABS | Ударопрочность, умеренный изгиб, защёлки и клипсы | Функциональные корпуса, кронштейны, пробы шарниров |
Гибкая резиноподобная | Эластичность, высокое удлинение, мягкий тактильный диапазон | Рукоятки, уплотнения, имитация овермолдинга |
Прозрачная | После полировки — оптическая прозрачность и низкая дымка | Линзы, световоды, флюидные детали |
Высокотемпературная | Повышенная теплостойкость, зависит от марки | Термические тесты, пробы мягкой оснастки |
Выжигаемая восковая | Чистое выгорание без золы, тонкая филигрань | Мастер-модели для литья по выплавляемым моделям, ювелирное дело |
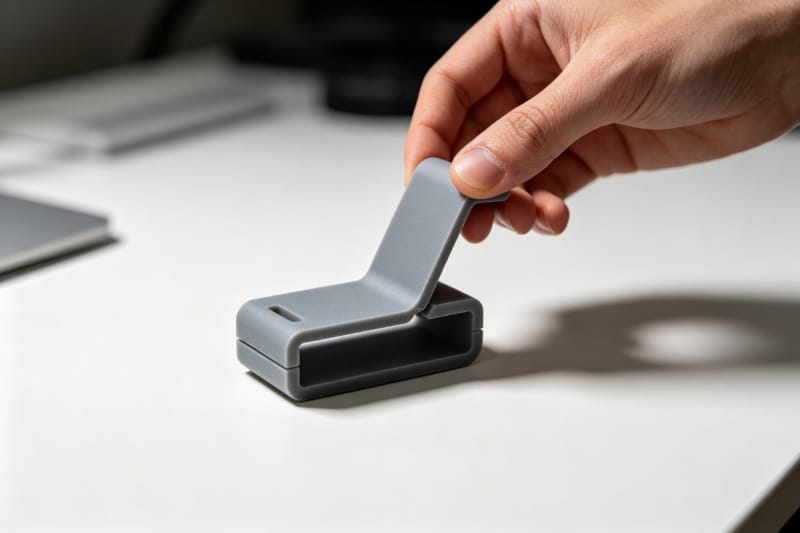
Правила конструкции, сохраняющие мелкий деталь
Мелкая детализация решается в CAD-файле, а не у принтера. Промышленная SLA держит толщину слоя 0,025–0,10 мм, но стенки тоньше примерно 0,4 мм, рельефный текст ниже 0,4 мм или штифты менее полумиллиметра могут покоробиться при обработке или просто исчезнуть. Проектирование по справочным значениям таблицы 2 — самый быстрый способ удержать 3D-печать небольшими партиями в поле допуска без повторных циклов перепроектирования.
Параметр конструкции | Типовое справочное значение SLA |
Толщина слоя | 0,025–0,10 мм |
Минимальная опёртая стенка | 0,4–0,6 мм |
Минимальная неопёртая стенка / свободный пролёт | 0,8–1,0 мм |
Мельчайшая выступающая или утопленная деталь | 0,10–0,20 мм |
Минимальная высота рельефного текста | около 0,4 мм |
Зазор для подвижных посадок | 0,2–0,3 мм |
Дренажные отверстия в полых деталях | 3,0–4,5 мм в нижних точках |
Типовой размерный допуск | ±0,1–0,2 мм на 100 мм |
Ориентация заслуживает не меньше внимания, чем толщина стенок. Поверхности, развёрнутые от платформы, несут куда меньше следов опор, а длинные тонкие лопасти печатаются прямее под углом, чем строго вертикально. Инженеры HUANYA проверяют ориентацию каждого файла: десятиминутная смена ориентации убирает следы, которые час полировки не способен полностью скрыть.
Полым деталям нужен выход. Замкнутая оболочка запирает внутри жидкую смолу и может треснуть при термическом доотверждении, поэтому полым моделям нужны дренажные отверстия не менее 3,0–4,5 мм в нижних точках; прозрачным деталям полный слив особенно важен, иначе внутренняя часть останется мутной. Схема дренажа и вентиляции входит в проверку файла, а не обнаруживается постфактум в цеху.
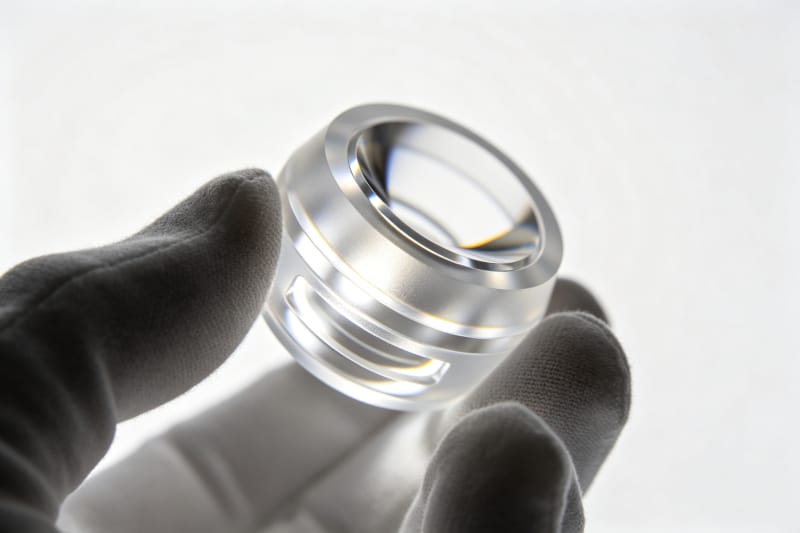
От одного мастера к повторяемой малой партии
Безупречный мастер доказывает геометрию; пятьдесят одинаковых деталей доказывают процесс. Между партиями смоляные детали чувствительны ко времени промывки, свежести растворителя и энергии УФ-доотверждения, поэтому повторяемое производство использует фиксированные циклы мойки, калиброванные камеры отверждения и единую стратегию ориентации и опор для каждой копии. Когда эти параметры зафиксированы, цвет, жёсткость и размеры от партии к партии остаются в одном узком окне.
HUANYA трактует малые смоляные заказы как мини-производственные запуски: раскладка на платформе, набор опор и маршрут финиша фиксируются после первой утверждённой детали и повторяются в каждой следующей партии. Заказчик, вернувшийся через месяцы, получает детали по тем же задокументированным параметрам — именно это позволяет смоляному прототипу перейти в мостовое производство, пока ещё фрезеруется стальная оснастка.
Маршруты постобработки для финиша производственного уровня
Сырые SLA-детали выходят из машины с матовыми ножками опор и тонким неотверждённым поверхностным слоем. Стандартный финиш удаляет опоры, выравнивает контактные точки и выполняет контролируемое УФ-доотверждение; далее доступны матовая дробеструйная поверхность, грунт и покраска, софт-тач покрытие или многоэтапная полировка, превращающая прозрачную смолу в линзовый оптический финиш.
Прозрачные и оптические детали — самый сложный случай: полировка идёт по фиксированной последовательности зернистости, а световодам до полировки нужен отжиг для снятия напряжений, иначе внутреннее напряжение проявится лёгкой дымкой. HUANYA применяет единый маршрут финиша к каждой детали заказа, поэтому заказчики не сталкиваются с различиями качества постобработки от партии к партии — одной из самых частых проблем у неорганизованных поставщиков.
От чего зависят цена и срок смоляного заказа
Цена смолы определяется четырьмя рычагами: маркой материала, объёмом и высотой детали по Z, трудозатратами на опоры и мойку и уровнем финиша. Высокие детали, медленно растущие по Z, и сплошные детали стоят заметно дороже той же геометрии, облегчённой или эффективно вложенной в платформу; ориентация и облегчение модели до загрузки часто экономят больше любого промокода.
Срок задаёт в основном цепочка мойки, отверждения и финиша, а не сама печать. Партия из двадцати деталей часто умещается на одной промышленной платформе и вырастает за ночь; мойка, УФ-отверждение, финиш и контроль дальше идут по фиксированному графику. HUANYA указывает по каждому заказу конкретную дату отгрузки и подстраховывает её параллельной загрузкой машин, чтобы заказчики не сталкивались со срывом сроков из-за одного перегруженного настольного принтера.
Контроль и документация, которые заказчик вправе ожидать
Заявления о высокой детализации ничего не значат без измерений. Критические размеры должны проверяться калиброванным штангенциркулем, высотомером или оптическим компаратором, а отчёт о первой детали — содержать номинал, измеренное значение и допуск по каждой критической характеристике. В сборках пробная посадка на согласованные штифты и отверстия выявляет проблемы зазора до отгрузки партии.
Для регулируемых отраслей важна документация материала: марка смолы, номер партии, режимы доотверждения и маршрут финиша должны быть прослеживаемы. HUANYA по запросу предоставляет протоколы контроля и сертификаты материалов и удерживает размерную точность стабильной по всему запуску, поэтому заказчики не видят размерной нестабильности, которая возникает при дрейфе настроек между машинами.
Почему продуктовые команды остаются с HUANYA на смоляных работах
Надёжный смоляной партнёр сочетает способность к тонкой детализации с производственной дисциплиной: правильный фотополимер под каждую функцию, проверка на технологичность до первого слоя, зафиксированные параметры процесса на всю партию и единый финиш, подкреплённый измерениями. HUANYA привносит это сочетание в 3D-печать на заказ из смолы и полимера малыми объёмами — от одного мастера до малосерийного мостового производства. Пришлите файл и получите проверку технологичности, прозрачную цену и детали, совпадающие с утверждённым образцом от партии к партии.


Оставить комментарий