
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
24 авг.
Почему функциональные прототипы требуют больше чем базовая печать
Функциональный промышленный прототип — это не демонстрационная модель. Он должен выдерживать усилия сборки, рабочие температуры, химическое воздействие и повторяющиеся механические нагрузки точно так же, как и конечная серийная деталь. Тем не менее, многие команды относятся к прототипированию как к низкорисковому визуальному упражнению, печатая грубую PLA-модель, которая хорошо выглядит на столе, но трескается при первой проверке посадки или деформируется под рабочей температурой. Разрыв между прототипом, похожим на изделие, и функциональным прототипом — это то место, где программы разработки продуктов либо ускоряются, либо застаиваются. В HUANYA мы подходим к каждому проекту быстрого прототипирования как к инженерной задаче, выбирая материалы и процессы на основе реальных рабочих условий, с которыми столкнётся деталь, а не на основе того, что дешевле или быстрее напечатать.
Последствия использования неадекватного прототипа дороже, чем осознаёт большинство команд. Прототип, вышедший из строя под нагрузкой, не просто тратит одну печать—он производит вводящие в заблуждение данные испытаний, которые могут направить инженеров по неверному пути проектирования, задерживая весь цикл разработки на недели. Прототип с нестабильными размерами не может проверить посадку и сборку, что приводит к дорогостоящим модификациям оснастки позже. Прототип с непоследовательной отделкой поверхности не может использоваться для испытаний на герметичность, трение или эстетику. Это те неудачи, против которых мы проектируем. Наш процесс промышленной 3D-печати начинается с чёткого понимания того, что должен доказать каждый прототип—структурную целостность, тепловые характеристики, химическую стойкость, посадку при сборке или качество поверхности—и изготавливает деталь для выполнения этих требований с первого слоя.
Выбор материала, определяющий успех валидации
Материал — это самый важный фактор в том, даст ли функциональный прототип достоверные результаты испытаний. Для структурных прототипов под механической нагрузкой инженерные материалы, такие как ABS, ASA, PC и нейлон, обеспечивают прочность, ударную вязкость и термическую стабильность, которые не могут сравниться с потребительскими нитями. Для деталей, работающих при повышенных температурах, PEKK и PEEK могут выдерживать непрерывную эксплуатацию выше 150 градусов Цельсия, сохраняя механические свойства. Для гибких компонентов, таких как уплотнения, прокладки и шарниры, TPU и TPE различной твёрдости обеспечивают точное эластомерное поведение. Для деталей, требующих химической стойкости, PETG и специализированные нейлоны выдерживают растворители, топлива и чистящие средства, которые разрушили бы стандартные материалы. В HUANYA наша услуга 3D-печати включает консультацию по материалам как стандартный шаг, гарантируя, что ваш прототип напечатан из материала, который ведёт себя как ваш предполагаемый серийный материал.
Материал | Прочность на растяжение (МПа) | Тепловая деформация (°C) | Типичные применения |
|---|---|---|---|
ABS | 30-50 | 90-100 | Структурные детали, корпуса, приспособления |
ASA | 30-50 | 90-100 | Наружные детали, атмосферостойкие |
PC | 60-70 | 120-130 | Высокопрочные структурные, прозрачные |
PA12 Нейлон | 40-55 | 110-130 | Функциональные детали, петли, защёлки |
PEEK | 90-100 | 150-260 | Высокотемпературные, мед., авиакосмич. |
TPU | Shore A 60-95 | 60-80 | Уплотнения, гибкие детали, амортизация |
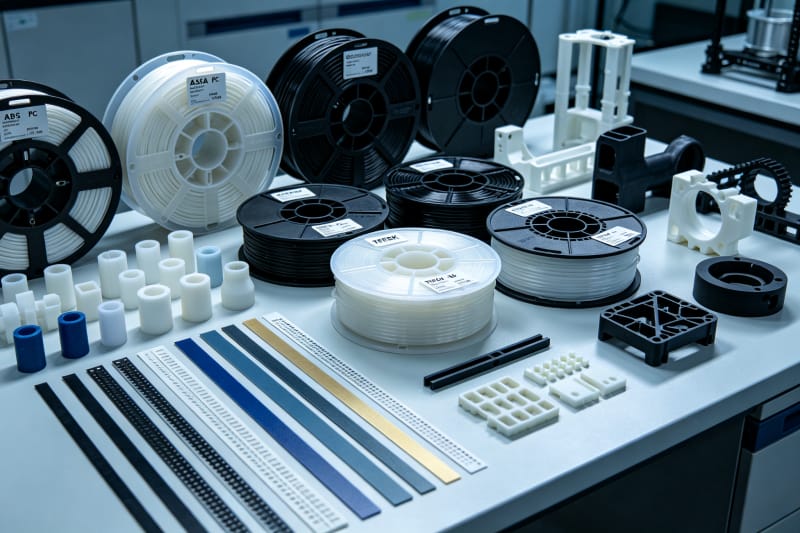
Выбор материала также включает понимание того, что прототипу не нужно доказывать. Прототип для проверки формы и посадки не требует стоимости высокопроизводительного полимера, если стандартный инженерный материал обеспечивает достаточную размерную стабильность. И наоборот, прототип, предназначенный для усталостных испытаний, не может использовать хрупкий материал, который преждевременно выйдет из строя и даст невалидные данные. Мы помогаем клиентам различать обязательные и желательные свойства материала, оптимизируя стоимость без ущерба для достоверности результатов испытаний. Для металлических функциональных прототипов мы предлагаем нержавеющую сталь, алюминий, титан и инструментальную сталь через металлическое аддитивное производство, поставляя детали с механическими свойствами, сопоставимыми с коваными материалами. Каждый выбор материала документируется с техническими паспортами и результатами испытаний, чтобы ваша инженерная команда имела полную уверенность в диапазоне характеристик прототипа.
Подбор процессов для каждого требования прототипа
Ни один отдельный процесс 3D-печати не является оптимальным для всех функциональных прототипов. FDM идеален для крупных структурных прототипов, сборочных приспособлений и серийных деталей малого объёма, где прочность слоя и долговечность материала важнее отделки поверхности. SLS производит сложную геометрию с изотропными механическими свойствами, без опорных структур и с отличным разрешением деталей, что делает его предпочтительным выбором для функциональных нейлоновых деталей со сложными элементами. SLA и печать на основе смолы обеспечивают исключительную отделку поверхности и тонкие детали, подходящие для прототипов, требующих гладких поверхностей, жёстких допусков или мастер-моделей для литья. Металлическое аддитивное производство через SLM и DMLS производит полностью плотные металлические детали для высокотемпературных, высокопрочных или коррозионностойких применений. В HUANYA мы подбираем процесс под конкретные требования прототипа, а не заставляем каждый проект проходить через одну технологию.
Процесс | Высота слоя (мм) | Размерная точность | Шероховатость Ra (мкм) | Типичные материалы |
|---|---|---|---|---|
FDM | 0.1-0.3 | ±0.15 мм | 6-15 | ABS, ASA, PC, TPU |
SLS | 0.08-0.12 | ±0.1 мм | 4-8 | PA12, PA11 |
SLA | 0.025-0.1 | ±0.05 мм | 0.5-2 | Фотополимерная смола |
SLM Металл | 0.02-0.06 | ±0.05 мм | 3-6 | Нержавеющая сталь, титан, алюминий, инструментальная |
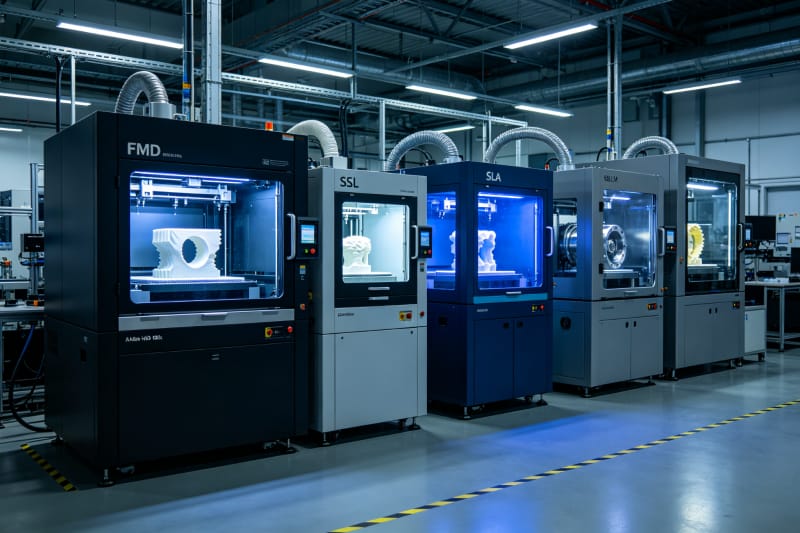
Подбор процессов также включает гибридные подходы для сложных прототипов. Одна сборка может потребовать нейлонового корпуса SLS, структурных кронштейнов FDM, гладких крышек SLA и металлических крепежей—всё произведено собственными силами и собрано как полноценный функциональный прототип. Наша многопроцессорная возможность означает, что вам не нужно координировать нескольких поставщиков или принимать компромиссы по материалу или отделке. Мы также предоставляем рекомендации по процессу на основе ограничений по срокам и бюджету, предлагая анализ компромиссов, чтобы вы могли принять обоснованное решение. Независимо от того, нужен ли вам один прототип за 48 часов или партия из пятидесяти функциональных деталей для полевых испытаний, наш рабочий процесс быстрого прототипирования выбирает наиболее эффективную комбинацию процессов для соблюдения вашего графика без ущерба для функциональных характеристик.
Инженерный рабочий процесс от проектирования до функциональной печати
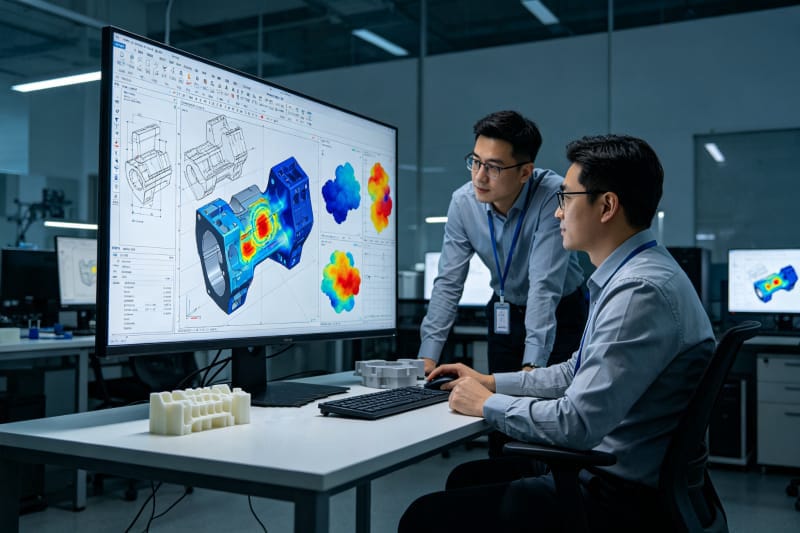
Успешный функциональный прототип начинается задолго до запуска принтера. Наш инженерный рабочий процесс начинается с обзора проекта, который изучает толщину стенок, ориентацию элементов, интерфейсы сборки и концентраторы напряжений, выявляя потенциальные сбои печати или ограничения производительности до того, как они станут дорогостоящими перепечатываниями. Мы используем специализированное программное обеспечение для анализа ориентации детали для оптимальной прочности и качества поверхности, генерации опорных структур, минимизирующих постобработку, и моделирования теплового поведения для прогнозирования коробления и размерных отклонений. Для функциональных прототипов каждое проектное решение—от радиуса скругления до шаблона заполнения—оценивается относительно предполагаемых условий испытаний детали. Эта предварительная инженерия обычно экономит 30–50 процентов общего времени прототипирования, устраняя неудачные печати и гарантируя, что первый прототип готов к испытаниям.
После оптимизации проекта мы производим прототип с использованием калиброванных машин с проверенными параметрами процесса. Каждая печать включает контрольные точки качества: проверка первого слоя, мониторинг в процессе для крупных деталей и размерная проверка после печати до того, как деталь покинет зону печати. Для критических прототипов мы предоставляем отчёты о размерном контроле, подтверждающие, что ключевые элементы соответствуют указанным допускам. Мы также ведём полную документацию процесса—тип машины, партию материала, ориентацию печати, высоту слоя и шаги постобработки—чтобы последующие итерации можно было воспроизвести с идентичными настройками. Эта документация становится неоценимой при переходе от прототипа к производству, поскольку обеспечивает проверенную производственную базу, которая сокращает время запуска и снижает риски запуска серийного производства.
Постобработка и обработка поверхности для функциональных деталей
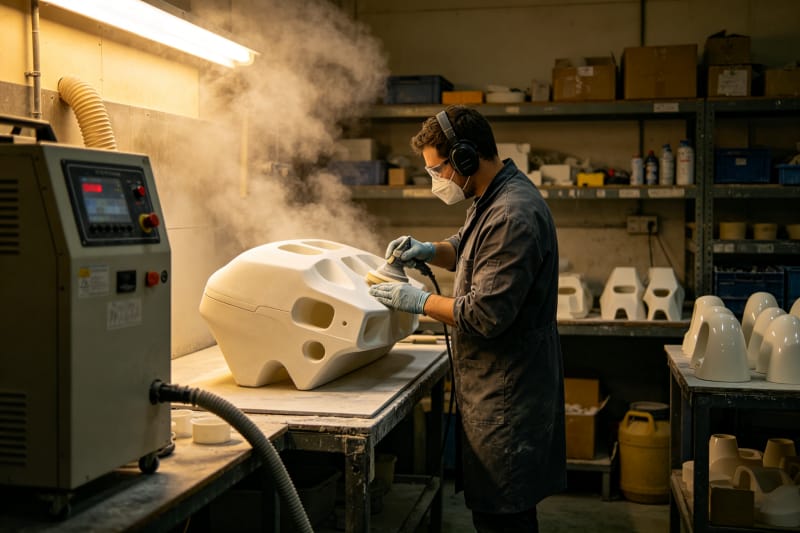
Именно на постобработке сырая печать становится функциональным прототипом. Удаление опор, выравнивание поверхности, герметизация и покрытие служат каждый своим инженерным целям помимо эстетики. Для деталей FDM паровое выравнивание или эпоксидное покрытие могут герметизировать пористые поверхности, делая их воздухо- и водонепроницаемыми, что необходимо для прототипов с потоком жидкости или испытаниями давления. Для нейлоновых деталей SLS дробеструйная обработка создаёт равномерную матовую поверхность, а барабанное полирование полирует внешние элементы. Для деталей из смолы УФ-постотверждение гарантирует достижение полных свойств материала, а ручное шлифование и полировка обеспечивают поверхности серийного качества. Для металлических деталей термообработка снимает остаточные напряжения, ЧПУ-обработка доводит критические элементы до допуска, а обработка поверхности, такая как анодирование или гальваническое покрытие, добавляет коррозионную и износостойкость. В HUANYA каждый шаг постобработки определяется на основе функциональных требований прототипа, а не применяется как универсальная процедура отделки.
Непоследовательная постобработка — одна из самых распространённых причин отказа прототипов. Слишком сильно отшлифованная деталь может потерять критическую толщину стенки; недостаточно отверждённая деталь может иметь пониженные механические свойства; деталь с неравномерным покрытием может не пройти испытания на герметичность. Мы решаем это с помощью стандартизированных процедур постобработки, обученных техников и контрольных точек на каждом этапе. Для прототипов, требующих определённых значений шероховатости поверхности, мы используем контролируемые процессы и измерительные инструменты для проверки результатов. Для деталей, требующих подбора цвета или текстуры, мы предоставляем утверждение образца перед обработкой всей партии. Результат — функциональный прототип, который стабильно работает в испытаниях с свойствами поверхности, максимально приближёнными к предполагаемой серийной детали.
Бесшовный переход от прототипа к малосерийному производству
Конечная ценность функционального прототипа измеряется тем, насколько плавно он переходит в производство. Многие сервисы прототипирования поставляют отличный прототип, но не могут поддержать переход к малосерийному производству, заставляя клиентов искать нового поставщика, переквалифицировать материалы и заново разрабатывать процессы—добавляя месяцы и значительные затраты. В HUANYA наша возможность промышленной 3D-печати охватывает от прототипирования до малосерийного производства, используя одни и те же материалы, процессы и системы качества для обоих этапов. Когда ваш прототип проверен, мы можем немедленно масштабироваться до партий из 10, 50 или 500 деталей без новой оснастки или изменений процесса, гарантируя, что серийные детали соответствуют проверенному прототипу по материалу, размерам и характеристикам.
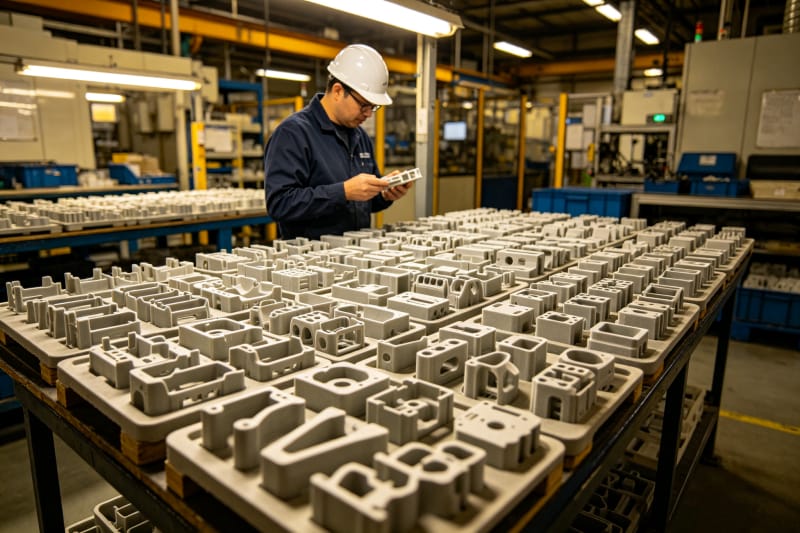
Этот бесшовный переход также означает, что мы можем вносить изменения в проект между итерациями прототипа и производственными партиями без перерывов. Если испытания выявят необходимую модификацию, мы обновляем цифровую модель, производим доработанный прототип для проверки, а затем внедряем изменение в производство—всё в рамках одного рабочего процесса. Мы предоставляем производственную документацию, включая сертификаты материалов, отчёты о контроле и записи процессов для каждой партии, поддерживая ваши требования к качеству и нормативным требованиям. Для клиентов, которые в конечном итоге переходят к литью под давлением или другим методам массового производства, наши прототипы и малосерийные партии служат мостом, который снижает риск инвестиций в оснастку за счёт проверки проекта, функции и рыночного спроса до обязательств по крупносерийному производству. Независимо от того, останется ли ваш путь в аддитивном производстве или перейдёт к обычному производству, HUANYA поставляет функциональные прототипы, спроектированные для того, чтобы стать реальными продуктами. Свяжитесь с нами сегодня с вашим проектом и требованиями к испытаниям, чтобы начать ваш проект прототипирования.


Оставить комментарий