
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
28 авг.
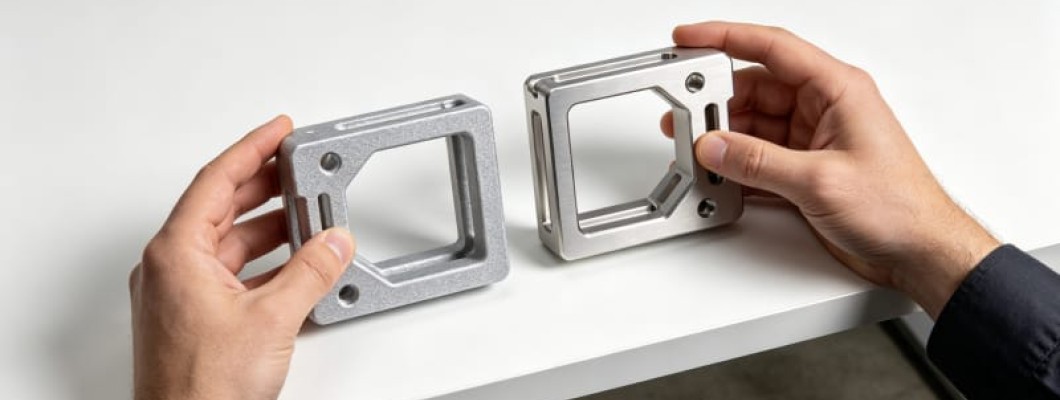
Почему выбор металлического прототипа — не простая альтернатива
Когда инженеры сталкиваются с потребностью в функциональном металлическом прототипе, самый частый вопрос: 3D-печать или ЧПУ-обработка? Этот вопрос ошибочно предполагает, что оба процесса взаимоисключающи. На самом деле аддитивное производство металла (SLM/DMLS) и фрезерование с ЧПУ следуют принципиально разным экономическим кривым по свободе проектирования, использованию материала, срокам и удельной стоимости. Неправильный выбор процесса тратит бюджет и может дать прототип, неспособный подтвердить проектный замысел. В HUANYA мы эксплуатируем обе линии и рекомендуем оптимальную комбинацию.
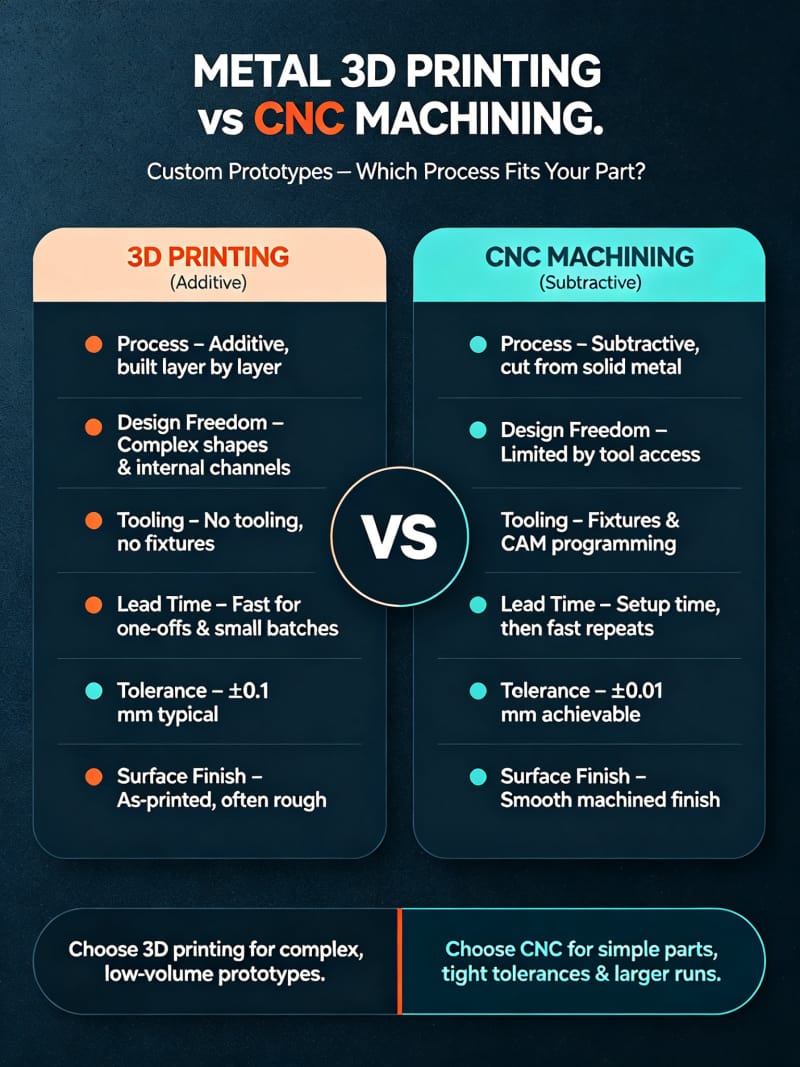
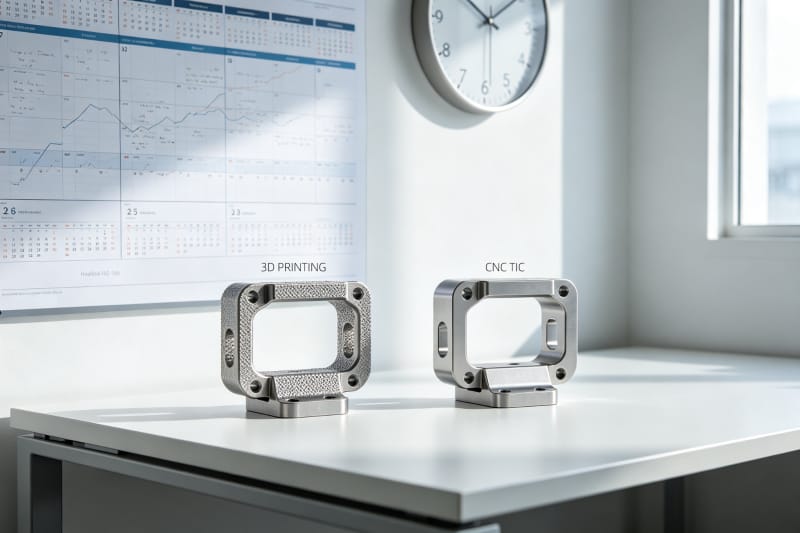
Первый шаг к пониманию различия — признать, что их производственная логика фундаментально различна. ЧПУ-обработка начинается со сплошной заготовки и удаляет материал режущим инструментом—субтрактивный процесс, превосходный в высокоточных простых геометриях, но не способный достичь внутренних полостей, конформных каналов охлаждения или облегчённых решётчатых структур без многокомпонентной сварки. 3d печать металлом начинается с металлического порошка, расплавляемого послойно лазером—аддитивный процесс с почти неограниченной геометрической свободой, но более высокой шероховатостью и меньшей предельной точностью.
Геометрическая сложность структурное преимущество аддитивного
Наиболее незаменимое преимущество металлической 3D-печати — геометрическая свобода. Конформные каналы охлаждения повторяют контур формующей полости для равномерного теплоотвода, сокращая циклы литья под давлением на 20-40%; топологически оптимизированные кронштейны достигают снижения массы на 30-60% при сохранении жёсткости; внутренние решётчатые структуры обеспечивают настраиваемое демпфирование, недоступное инструменту ЧПУ. В авиакосмической отрасли и медицинских имплантатах эти сложные структуры перешли из лаборатории в производство. Если ваш прототип должен подтвердить именно такую инновационную геометрию, ЧПУ не может дать эквивалентный прототип.
Но геометрическая сложность — не фактор принятия решений в каждом сценарии. Для простых блочных деталей, фланцев, монтажных пластин или регулярных валов ЧПУ-обработка остаётся предпочтительнее по точности, качеству поверхности и консистентности материала при меньшей стоимости. Инженерная команда HUANYA оценивает каждый 3D-файл по индексу геометрической сложности—доля свесов, доступность полостей, минимальный размер элемента и требования к сборке—перед рекомендацией процесса. Для гибридных деталей со сложными зонами и прецизионными сопрягаемыми поверхностями мы рекомендуем 3D-печать вблизи чистовой формы с последующей ЧПУ-доводкой критических элементов.
Свойства материалов плотность прочность и анизотропия
Механические свойства металлических 3D-печатных деталей давно являются главной заботой инженеров. Современная slm печать использует высокомощный волоконный лазер для расплавления порошка в среде инертного газа; оптимизированные параметры достигают плотности выше 99,5%, с пределом прочности и текучести, близким или в некоторых направлениях превышающим кованые стандарты. Для нержавеющей стали 316L детали SLM типично достигают 550-650 МПа предела прочности, 400-500 МПа предела текучести и 25-40% относительного удлинения, в значительной степени перекрывая диапазон прутков ASTM A276. Однако печатные детали проявляют анизотропию—удлинение и усталостная прочность по оси Z обычно на 10-15% ниже, чем в плоскости XY.
Материальное преимущество ЧПУ в том, что оно использует кованые или катаные заготовки с полной термомеханической историей, изотропными свойствами и зрелой стандартизированной прослеживаемостью. Для усталостно-критических, несущих или требующих сертификации авиакосмических и медицинских деталей ЧПУ из сертифицированного прутка может напрямую ссылаться на данные стандартов материалов, тогда как 3D-печатные детали требуют дополнительной валидации процесса и испытаний образцов. В таблице ниже сравниваются типичные механические свойства обоих процессов.
Материал | Процесс | Прочн. (МПа) | Текуч. (МПа) | Удлин. (%) | Плотность |
|---|---|---|---|---|---|
316L | SLM | 550-650 | 400-500 | 25-40 | >99.5% |
316L | ЧПУ кован. | 515-690 | 205-310 | 30-60 | 100% |
AlSi10Mg | SLM | 300-420 | 200-280 | 3-10 | >99.5% |
6061-T6 | ЧПУ кован. | 310 | 276 | 12-17 | 100% |
Ti6Al4V | SLM | 900-1100 | 800-1000 | 6-14 | >99.5% |
Ti6Al4V | ЧПУ кован. | 895-1000 | 825-900 | 10-15 | 100% |
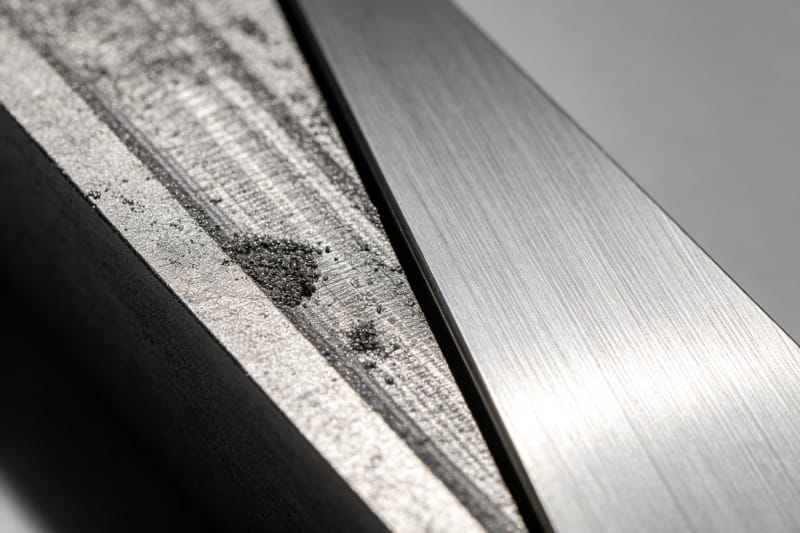
Точность и качество поверхности реальный разрыв
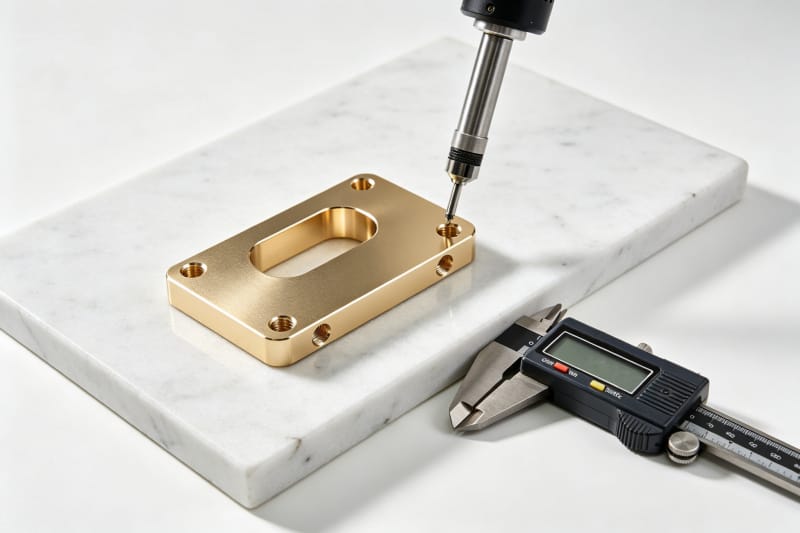
ЧПУ-обработка остаётся золотым стандартом металлической размерной точности. Прецизионные 3-осевые центры стабильно достигают ±0,01 до ±0,05 мм позиционной точности; 5-осевая синхронная обработка поддерживает аналогичную точность на сложных поверхностях. Качество поверхности достигает Ra 0,8-1,6 мкм после чистового фрезерования и ниже Ra 0,2 после шлифования или полировки. Шероховатость металлической 3D-печати «как построено» типично Ra 6-12 мкм для SLM с видимыми линиями слоёв; размерная точность обычно ±0,05 до ±0,1 мм, требуя вторичной ЧПУ-доводки для сопрягаемых поверхностей IT6 или точнее.
Это не означает, что печатные детали не могут служить для прецизионной функциональной валидации. Оставляя 0,3-0,5 мм припуска на критических сопрягаемых поверхностях и выполняя чистовое фрезерование ЧПУ после печати, вы одновременно получаете аддитивную геометрическую свободу и прецизионную поверхность ЧПУ. Гибридный производственный поток HUANYA делает именно это: SLM печатает near-net заготовки, следует термообработка для снятия напряжений, затем 5-осевой центр завершает все сопрягаемые поверхности, резьбы и уплотнительные поверхности за один установ. Критические размеры достигают ±0,02 мм и Ra 0,8 мкм.
Сроки и структура стоимости в сравнении
Срок — наиболее практически значимая размерность в решениях о металлическом прототипе. ЧПУ требует программирования, подготовки крепления, выбора инструмента и многооперационной маршрутизации, типично 5-10 рабочих дней для сложных деталей; индивидуальная оснастка или 5-осевое программирование могут продлить до двух недель. Металлическая 3D-печать исключает программирование траекторий и подготовку оснастки—после обработки файла начинается печать, простые детали за 3-5 рабочих дней, сложные — 7-10 дней. Однако почасовая ставка оборудования 3D-печати выше, чем ЧПУ.
Пересечение стоимости происходит при двух переменных: геометрическая сложность и размер партии. Для простых геометрий ЧПУ экономичнее как при единичном изделии, так и при малой серии. Для сложных геометрий стоимость 3D-печати не растёт линейно со сложностью, тогда как стоимость ЧПУ резко возрастает. В партии 3D-печать без оснастки имеет стабильную удельную стоимость от 1 до 10 штук; затраты на программирование и крепление ЧПУ амортизируются на объём. Таблица ниже суммирует оба процесса.
Критерий | 3D-печать SLM | ЧПУ обработка |
|---|---|---|
Типичный срок | 3-10 раб. дней | 5-15 раб. дней |
Размерная точность | ±0.05-0.1 мм | ±0.01-0.05 мм |
Шероховатость Ra | 6-12 мкм (как есть) | 0.8-1.6 мкм (фрезер.) |
Макс. размер | Камера (~280мм) | Ход станка (метры) |
Использование материала | 90-97% (порошок) | 30-70% (стружка) |
Внутренние каналы | Поддержка нативно | Не в одной детали |
Оснастка | Не нужна | Программа и крепление |
Подходящая партия | 1-50 шт | 1-1000+ шт |
Постобработка и ценность гибридного процесса
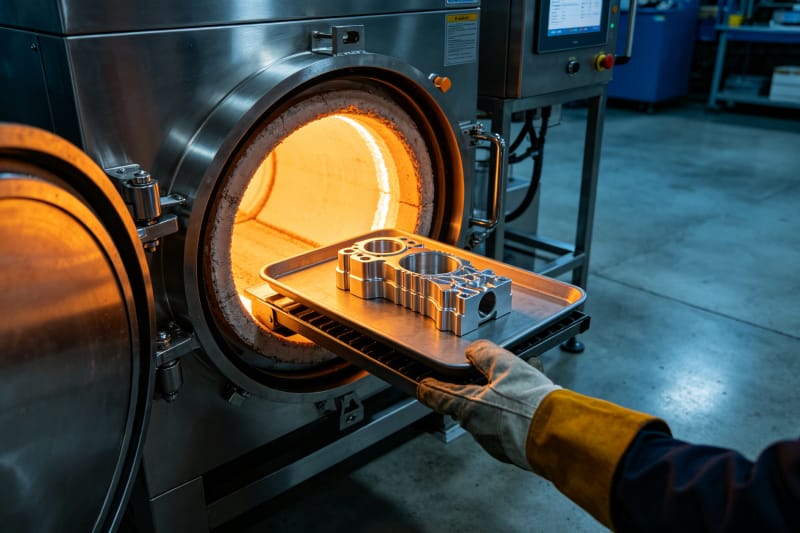
Металлические 3D-печатные детали редко пригодны напрямую после принтера. Стандартная постобработка включает: удаление порошка, отжиг для снятия напряжений, удаление опор, термообработку, дробеструйную обработку, ЧПУ-доводку сопрягаемых поверхностей и поверхностную обработку. Каждый шаг влияет на конечные характеристики. Снятие напряжений предотвращает деформацию при обработке; горячее изостатическое прессование снижает внутреннюю пористость ниже 0,1%, значительно улучшая усталостный ресурс. Пропуск любого шага может привести к плохим результатам испытаний.
Детали ЧПУ требуют более простой постобработки: удаление заусенцев, анодирование или гальваническое покрытие. Но ЧПУ не может преодолеть геометрические ограничения стадии проектирования. Реальная ценность гибридных процессов — использование сильных сторон каждой технологии: 3D-печать для внутренних структур и сложных контуров, ЧПУ для прецизионных сопрягаемых поверхностей. В HUANYA мы завершаем SLM-печать, термообработку, 5-осевую ЧПУ-доводку и поверхностную обработку на одном предприятии.
Стратегия выбора для малых объёмов
Когда проекты переходят от прототипа к мелкосерийному производству (10-500 штук), экономическая логика меняется. 3D-печать без инвестиций в оснастку в диапазоне 1-50 штук со стабильной удельной стоимостью идеальна для мостового производства проверки рынка. Выше 50 штук затраты на программирование и крепление ЧПУ амортизируются, диапазон доступных сплавов расширяется, и удельная стоимость постепенно опускается ниже 3D-печати. Если финальное производство будет литьём или ковкой, мостовое производство 3D-печатью избегает дорогостоящей жёсткой оснастки.
Распространённый сценарий включает детали со сложными и простыми зонами—например, формообразующая вставка с конформными каналами охлаждения, чьи монтажные поверхности требуют прецизионного шлифования. Оптимальное решение — гибридное: 3D-печать секции каналов, ЧПУ-обработка монтажных поверхностей. HUANYA поддерживает это единое гибридное производство: заказчик предоставляет один 3D-файл, мы управляем разделением процесса, печатью, термообработкой, обработкой и контролем качества, поставляя готовую к установке деталь.
Двойная технологическая возможность HUANYA
Важнейший критерий при выборе поставщика металлических прототипов — не какое оборудование он имеет, а может ли он рекомендовать правильный процесс для вашей конкретной детали. HUANYA эксплуатирует промышленные SLM-системы и прецизионные ЧПУ-центры, охватывая нержавеющую сталь, алюминий, титан и инструментальную сталь. У нас нет проблем с нестабильной размерной точностью, задержками поставки или несогласованным качеством постобработки. Загрузите ваш 3D-файл, и наша инженерная команда вернёт рекомендации по процессу, срок и расчёт в течение нескольких часов.


Оставить комментарий