
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
02 сент.
Почему авиационные и автомобильные программы не терпят непроверенных поставщиков
Авиационные и автомобильные инженеры заказывают металлические детали не так, как маркетинговые выставочные образцы. Кронштейн в кабине самолёта или посадочное место датчика внутри трансмиссии несут последствия для безопасности и гарантии, поэтому выбор Компания по 3D-печати — это по сути квалификация поставщика. Когда GE Aviation объединила двадцать обычных деталей в одну топливную форсунку аддитивного производства, отрасль увидела и потенциал технологии, и требуемую ею дисциплину процесса. Сегодня та же логика распространяется на гоночные команды, платформы электромобилей и поставщиков первого уровня: им нужны повторяемые в серии детали, а не единичные экспонаты.
Надёжность измеряется по четырем проверяемым осям: квалифицированные сплавы с задокументированными свойствами, управляемый и воспроизводимый SLM-процесс, признанные сертификаты системы качества и стабильная поставка в серийном режиме. Поставщик, впечатляющий на одном образце, может провалить пятую партию при смене порошковых партий, дрейфе машин или передаче постобработки нестабильным мастерским. Эта статья проходит по каждой оси, чтобы конструкторский отдел и закупки могли объективно провести аудит. Как специалист по 3D-печать в промышленности для обоих секторов, HUANYA закладывает эти контроли в каждый авиационный и автомобильный заказ, а не выставляет их отдельными платными опциями.
Материалы, квалифицированные под высокие нагрузки
Фундамент заслуживающей доверия детали — квалифицированный сплав. Авиационные программы используют в основном титан Ti6Al4V для кронштейнов и лёгких силовых деталей, Inconel 718 для горячих деталей турбин и выхлопных систем, а также AlSi10Mg или алюмо-скандиевые сплавы для корпусов и теплообменников. В автопроме преобладают AlSi10Mg для чувствительных к массе деталей силовой линии, нержавеющая сталь 316L для жидкостных и выхлопных систем и мартенситно-стареющие стали для формообразующих вставок с конформным охлаждением. Серьёзный поставщик slm печать привязывает каждый сплав к профильной спецификации — ASTM F3001 для Ti6Al4V, ASTM F3318 для AlSi10Mg — и приводит типичные свойства в исходном состоянии и после термообработки. В таблице 1 собраны сплавы, которые HUANYA чаще всего обрабатывает для этих двух отраслей.
Сплав | Плотность (г/см³) | Предел прочности после Т/О (МПа) | Относительное удлинение (%) | Типовое применение |
|---|---|---|---|---|
Ti6Al4V (ASTM F3001) | 4.43 | 900 - 1100 | 10 - 16 | Авиакронштейны, силовые детали автоспорта |
AlSi10Mg (ASTM F3318) | 2.68 | 290 - 340 | 4 - 8 | Корпуса ЭМ, теплообменники, каналы |
Inconel 718 | 8.19 | 1050 - 1250 | 12 - 20 | Турбина, выхлоп, турбокомпрессор |
Нерж. сталь 316L | 7.98 | 550 - 650 | 40 - 50 | Жидкостные штуцеры и коллекторы |
Al-Mg-Sc (тип Scalmalloy) | 2.60 | 480 - 520 | 10 - 15 | Высокопрочные лёгкие кронштейны |
Опубликованные диапазоны — это отправные точки, а не гарантии. В SLM механические свойства зависят от ориентации построения, толщины слоя (обычно 20-60 микрометров), параметров лазера и маршрута термообработки. Надёжный поставщик фиксирует эти переменные в заблокированном наборе параметров для каждого сплава и машины, а затем подтверждает свойства свидетелями-образцами, выращиваемыми вместе с серийными деталями. Закупщику стоит спросить, получены ли заявленные значения из собственных испытаний поставщика на том же поколении машин, а не скопированы из паспорта порошка. В HUANYA любой заказ на 3d печать металлом может сопровождаться образцами на растяжение или твёрдость, прошедшими идентичный цикл построения и печи, поэтому полученные данные описывают именно ваши производственные условия.
Прослеживаемость порошка и сертифицированные документы на материал
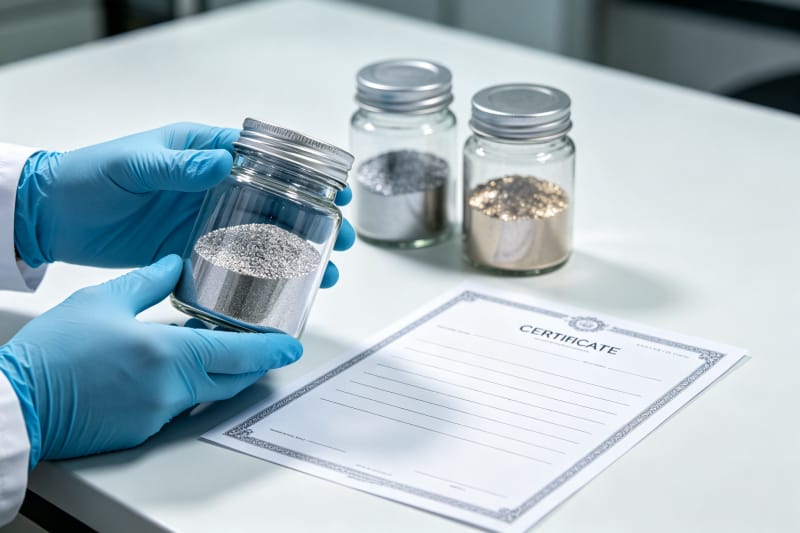
В регулируемых программах порошок — это контролируемый вход, а не рядовой расходник. Каждая партия газоатомизированного порошка сопровождается сертификатом с химическим составом, гранулометрией (в SLM обычно 15-53 микрометра), содержанием кислорода и азота и датой атомизации. Поскольку аддитивное производство повторно использует просеянный порошок, дисциплинированный поставщик документирует также пропорции смешивания, число циклов повторного использования и прирост кислорода между построениями, с более жёсткими пределами для реактивного титана и никелевых сплавов. Авиационные заказчики обычно требуют сертификаты материала EN 10204 3.1 к каждой отгрузке и сертификаты 3.2 с независимой проверкой третьей стороной для критических к полёту деталей. Поставщик, не способный предоставить прослеживаемость до партии для отгруженного кронштейна, должен исключаться из работ, связанных с безопасностью, независимо от цены.
Документальная дисциплина продолжается по всему потоку создания ценности: журналы построений фиксируют ID машины, версию параметров, уровень кислорода в камере и атмосферу; журналы печей записывают кривые время-температура для снятия напряжений и старения; протоколы контроля связывают каждый серийный номер с его измерениями. HUANYA архивирует этот набор по каждому заказу и передаёт его структурированным пакетом данных детали — сертификат соответствия, сертификат материала, запись построения и термообработки, отчёт по размерам — чтобы входной контроль мог выпустить детали, не догоняя бумаги через часовые пояса. Именно прослеживаемость превращает напечатанный объект в компонент, законно входящий в спецификацию сертифицированного изделия.
Управление процессом: одна и та же деталь в каждом построении
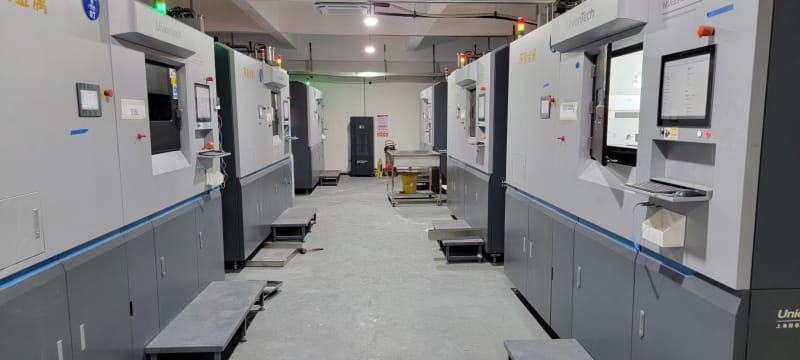
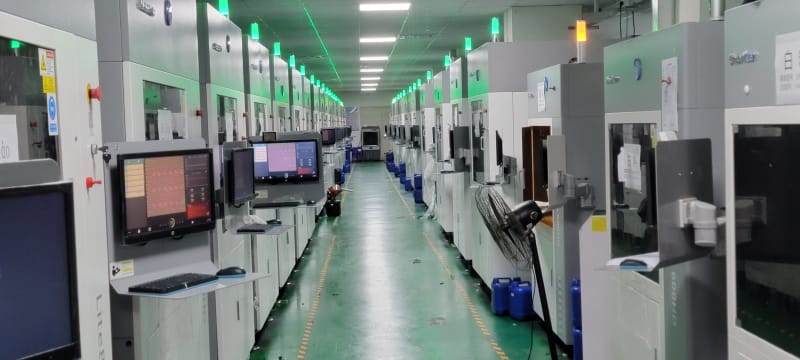
Воспроизводимость отделяет бюро прототипов от настоящих серийных партнёров. Управляемый SLM-процесс начинается с калибровки машины: проверка мощности лазера, точность гальванометров, равномерность потока газа и удержание кислорода камеры ниже заданного потолка при работе с реактивными сплавами. Температура порошковой платформы, влажность и состояние ракеля контролируются в каждом построении, а профилактическое обслуживание идёт по фиксированным интервалам, а не в ответ на поломки. Когда эти входы дрейфуют, пористость и разброс размеров подкрадываются незаметно, хотя машина внешне работает нормально — классическая причина, по которой дешёвые поставщики проходят первый образец, но проваливают пятую партию.
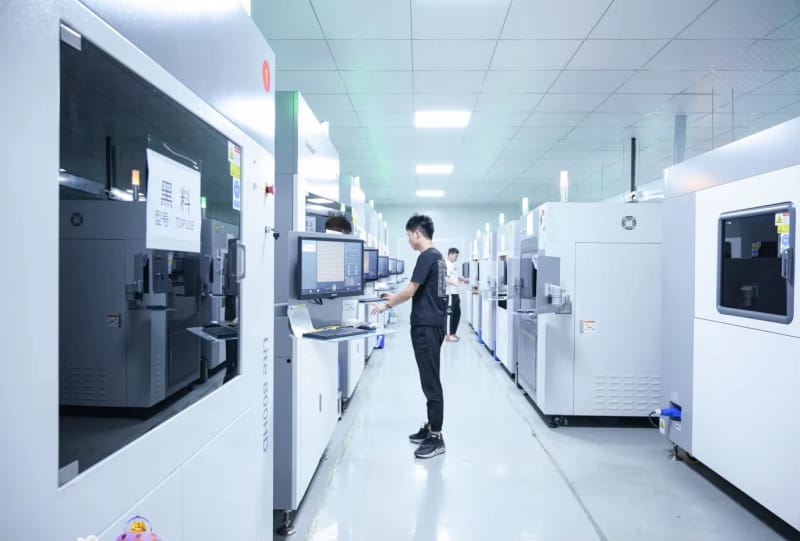
Сильные поставщики ведут статистическое управление процессом по критическим выходам: относительная плотность стабильно выше 99,5% при оптимизированных параметрах, результаты растяжения свидетелей, размерные тренды по выборкам КИМ. Машины квалифицируются друг относительно друга, чтобы перенесённая между двумя принтерами деталь оставалась в спецификации, а изменения параметров проходят формальный контроль версий с уведомлением заказчика там, где это требует договор. В автомобильной серии именно этот контроль позволяет отгружать годовые объёмы повторяющимися партиями без повторной квалификации; в авиации он составляет доказательную базу любого запроса на отклонение. HUANYA ведёт стандартизированные технологические маршруты по всему парку металлических принтеров именно для того, чтобы свойства детали никогда не зависели от того, какой оператор случайно запустил построение.
Системы качества: AS9100, IATF 16949 и аудиты спецпроцессов
Сертификаты — это внешнее доказательство того, что внутренние контроли реально существуют, и читать нужно область распространения, а не только логотип. Таблица 2 сопоставляет стандарты, значимые для металлической аддитивной продукции авиации и автопрома, область их действия и конкретные доказательства, которые нужно запросить у поставщика. ISO 9001 — лишь базис; он не заменяет ни AS9100 в авиации, ни IATF 16949 в автопроизводстве, а аккредитация NADCAP подтверждает независимую оценку спецпроцессов вроде термообработки и неразрушающего контроля.
Стандарт / документ | Отрасль | Что покрывает | Какое доказательство запросить |
|---|---|---|---|
AS9100 ред. D | Авиация | Менеджмент качества авиации, космоса, обороны | Действующий сертификат с аддитивкой в области |
IATF 16949 | Автопром | СМК автопроизводства и предупреждение дефектов | Готовность PPAP и плана управления |
NADCAP | Авиация | Независимая аккредитация спецпроцессов | Список одобренных процессов и отчёты аудита |
EN 10204 3.1 / 3.2 | Обе | Сертификаты контроля материала | Сертификат на партию в каждой отгрузке |
ASTM F3001 / F3318 | Обе | Спецификации Ti6Al4V и AlSi10Mg | Декларация соответствия спецификации |
ISO 9001 | Обе | Общий базис менеджмента качества | Действующий сертификат |
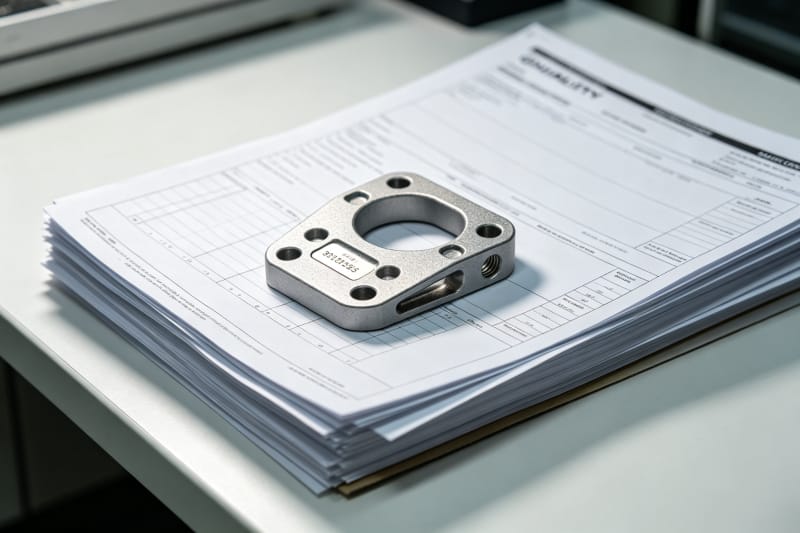
Сертификационные бумаги приобретают ценность в связке с поставляемыми результатами под отраслевой рабочий процесс. Авиационные программы обычно требуют проверку первого изделия по AS9102 с полными отчётами по размерам и характеристикам, а автомобильные заказчики ждут документацию PPAP, планы управления, карты процесса и анализ измерительных систем для сериализованного производства. Поставщик, предлагающий лишь «контроль по запросу», остановит вашу программу на воротах качества поставщиков. HUANYA поддерживает оба потока — пакеты FAI для лётных программ и документацию уровня PPAP для автомобильных — и заранее отмечает пробелы, чтобы доказательства качества планировались в графике, а не собирались в панике перед аудитом.
Уплотнение, HIP и проверенные механические свойства
Внутренняя пористость — тихий враг усталостной прочности. Оптимизированные SLM-параметры штатно дают относительную плотность выше 99,5%, но критические к полёту и высокоцикловые автодетали часто требуют большего. Горячее изостатическое прессование (HIP) подаёт высокое давление инертного газа при специфической для сплава температуре — для титана около 900°C и примерно 100 МПа — чтобы закрыть внутренние полости, поднять усталостные характеристики и сузить разброс между образцами. HIP обычно закрывает поры ниже предела обнаружения, немного снижая пиковую прочность; этим компромиссом инженеры управляют через последующий цикл старения. Решение о HIP должно следовать из требования по усталости конкретной детали, без слепого применения или слепого отказа.
Механическая верификация замыкает контур. Образцы-свидетели, выращенные в той же камере и прошедшие тот же цикл печи, испытанные на растяжение по ASTM E8, дают свойства, привязанные к реальному построению; испытания на усталость по ASTM E466, металлография или промышленный КТ отвечают на вопросы о внутренней сплошности там, где это требует применение. HUANYA может предоставить образцы плотности, разрывные образцы, карты твёрдости и КТ-срезы для критических компонентов, а её инженеры рекомендуют — без навязывания — именно тот уровень проверки, который действительно нужен задаче. Избыточные испытания сжигают бюджет, недостаточные — грозят отказом в поле, и надёжный партнёр помогает попасть ровно между ними.
Жёсткие допуски и стабильная постобработка
Поверхностей и допусков «как напечатано» редко хватает для сопрягаемых интерфейсов. SLM-детали в исходном состоянии обычно лежат около квалитетов IT12-IT13 — примерно ±0,1–0,2 миллиметра на малых и средних размерах — с шероховатостью около Ra 6-12 микрометров. Дробеструйная обработка даёт равномерный матовый Ra 3-6, а чистовая CNC-обработка баз и сопрягаемых поверхностей выходит на ±0,02–0,05 миллиметра и Ra 0,8-1,6; зеркальная полировка способна дойти до Ra 0,4 там, где этого требует уплотнительная поверхность. Надёжные поставщики для каждого чертежа фиксируют, какие элементы остаются напечатанными, а какие дорабатываются механически, и держат эти решения неизменными во всех партиях.
Именно на стабильности спотыкается множество программ: первую партию дорабатывает опытный технолог, третья уходит другому субподрядчику — и вдруг сопрягаемые поверхности больше не совпадают. HUANYA держит снятие напряжений, отрезку от плиты проволокой, дробь, многоосевую чистовую CNC-обработку, галтовку и покрытия в одном документированном маршруте с фиксированной оснасткой, приспособлениями и контрольными воротами. Именно поэтому заказчики не сталкиваются ни с нестабильной точностью размеров, ни со срывом сроков, ни с различиями качества постобработки от партии к партии: маршрут стандартизирован ещё до изготовления первого образца.
Почему HUANYA — надёжный долгосрочный металлический партнёр
Квалификация поставщика аддитивного металла должна завершаться партнёром, способным вести программу от первого прототипа до серийной поставки без смены правил. HUANYA сочетает квалифицированные авиационные и автомобильные сплавы, заблокированные параметры процесса, прослеживаемость порошка до партии, документацию, готовую к FAI и PPAP, HIP и испытания образцов по требованию, а также собственную постобработку в рамках единой системы качества. Отправьте в HUANYA файл STEP, целевой материал и требования по сертификации; наши инженеры по применению вернут анализ технологичности, прозрачное предложение и документированный план качества, чтобы ваши кронштейны, корпуса, коллекторы и гоночные детали приходили корректными, сертифицированными и в срок — партию за партией.


Оставить комментарий