
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Когда хобби-проект перерастает домашний принтер
Каждый мейкер помнит момент, когда домашнего принтера перестаёт хватать. Он наступает, когда шлему для косплея нужна поверхность глаже, чем способна дать сопло 0,2 мм, когда кронштейн апгрейда для радиоуправляемой модели должен выдержать реальный удар, или когда к выходным нужно десять копий вставки для настольной игры. Именно здесь услуги 3D-печати для любителей становятся полезными: вы продолжаете проектировать дома, а промышленное бюро изготавливает детали, которые превышают область построения, набор материалов или надёжность вашей машины. Раньше вопрос, где сделать распечатку на 3д принтере, означал поиск локального мейкерспейса; сегодня печать на 3д принтере онлайн обрабатывает загрузку, расчёт и доставку за считаные дни.
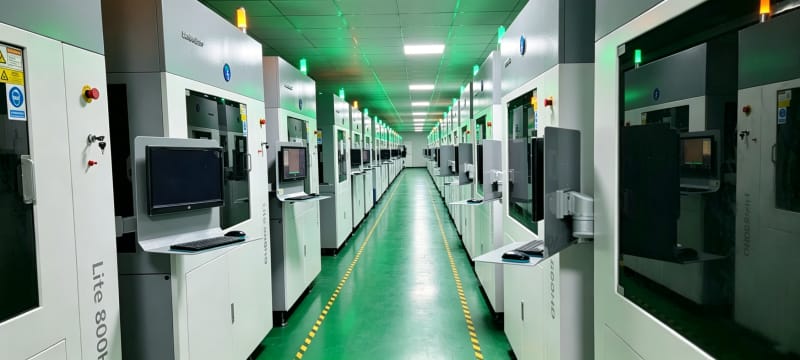
Переход от домашней печати к онлайн-заказу меняет то, что нужно оптимизировать. За домашней машиной вечера уходят на выравнивание стола, неудачные опоры и смену катушек; с сервисом достаточно нескольких минут на подготовку чистого файла, а выходные остаются на сборку и покраску. Лучший результат приходит от понимания, какие задачи остаются вашему принтеру, а какие стоит отдать наружу. HUANYA предоставляет мейкерам те же промышленные технологии—SLA, SLS, MJF и металл,—что и профессиональным продуктовым командам, поэтому хобби-проекты производятся на уровне, которого домашняя машина просто не достигает.
Самый явный признак, что аутсорс оправдан, — повтор одной и той же неудачи: три провальные попытки на одном и том же нависании, деталь, которая каждый раз чуть выше рамки, или материал, который ваш принтер не может расплавить. Остальные сигналы легко узнать списком: дедлайн короче вашей очереди печати, функциональная деталь, которая должна держать тепло или повторную нагрузку, комплект одинаковых копий к мероприятию, геометрия с внутренними каналами, которые испортят следы опор. Когда в одном проекте сходятся два и более сигнала, отдать сложные детали сервису, а простые оставить дома обычно быстрее и дешевле, чем заставлять одну машину делать всё.
Материалы и детализация, которые открывает только сервис
Домашние FDM-принтеры в основном работают с PLA, ABS, PETG и иногда TPU; домашние фотополимерные принтеры открывают детальные смолы, но остаются в пределах маленьких ванн. Сервисное бюро добавляет материалы, которые определяют серьёзный функциональный проект: нейлон со стеклянным и углеродным наполнением, такой как PA12-GF и PA12-CF, для жёстких кондукторов и рам дронов, гибкий TPU в контролируемых степенях твёрдости, ASA для устойчивости к УФ на улице, выжигаемую восковую смолу для ювелирного литья по выплавляемым моделям, а также алюминий, нержавеющую сталь и титан для металлических апгрейдов. Таблица 1 сравнивает технологии, доступные, когда вы заказываете 3d печать на заказ у подрядчика,—от привычного FDM до промышленного сплавления металла.
Технология | Типичная толщина слоя | Минимальная практичная стенка | Нужны опоры | Лучший хобби-проект |
FDM | 0,10 - 0,30 мм | 0,8 - 1,2 мм | Да на нависаниях | Кондукторы, крупные корпуса, дешёвые черновики |
Смола SLA / DLP | 0,025 - 0,10 мм | 0,4 - 0,6 мм | Да | Миниатюры, ювелирные мастер-модели |
Нейлон SLS | 0,10 - 0,12 мм | 0,7 - 1,0 мм | Нет, порошок держит | Шарнирные детали, wearables, броня |
MJF PA12 | около 0,08 мм | 0,8 - 1,0 мм | Нет | Функциональные малые серии, копии |
Металл SLM | 0,02 - 0,06 мм | 0,5 - 1,0 мм | Да | Кронштейны RC, резьбовые детали |
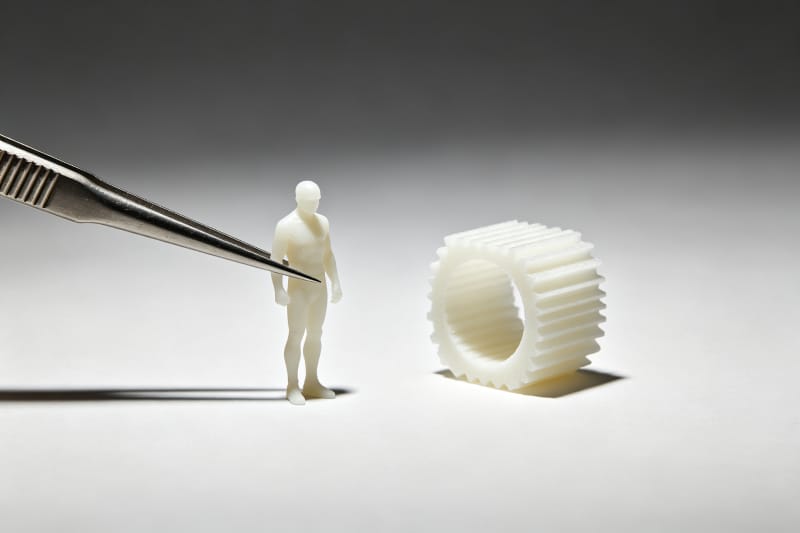
Детализация — вторая причина вывести работу наружу. Сопло FDM 0,4 мм не воспроизведёт гравировку 0,1 мм или зубцы миниатюры 28 мм; промышленный SLA со слоями 50 микрометров — может. SLS и MJF дают мягко-матовую, мелкозернистую нейлоновую поверхность, которая почти полностью скрывает линии слоёв, поэтому косплееры и мелкие производители выбирают их всё чаще. Сравнивая недорогую 3D-печать по запросу, взвешивайте не только цену за грамм, но и толщину слоя и материал, которые в цену реально входят: дешёвый FDM для мелкодетальной модели — ложная экономия.
Подобрать технологию под свой мейкерский проект
Выбор технологии следует из трёх вопросов: как деталь должна выглядеть, как работать и сколько копий нужно? Выставочные миниатюры и настольные модели выигрывают от смолы SLA за счёт чётких деталей и гладких поверхностей; защёлкивающиеся, шарнирные или пружинящие механизмы подходят нейлону SLS, потому что неспечённый порошок служит естественной опорой и позволяет печатать взаимосцепленные детали за один раз; прочные функциональные детали тиражами от пяти до пятидесяти штук выигрывают от MJF PA12 благодаря повторяемости; металлические апгрейды для велосипедов, камер или RC-моделей оправдывают SLM, когда пластик раз за разом не выдерживает. Совпадение технологии и назначения предотвращает самую частую ошибку любителя: платить за точность там, где её не видно, или экономить там, где она необходима.
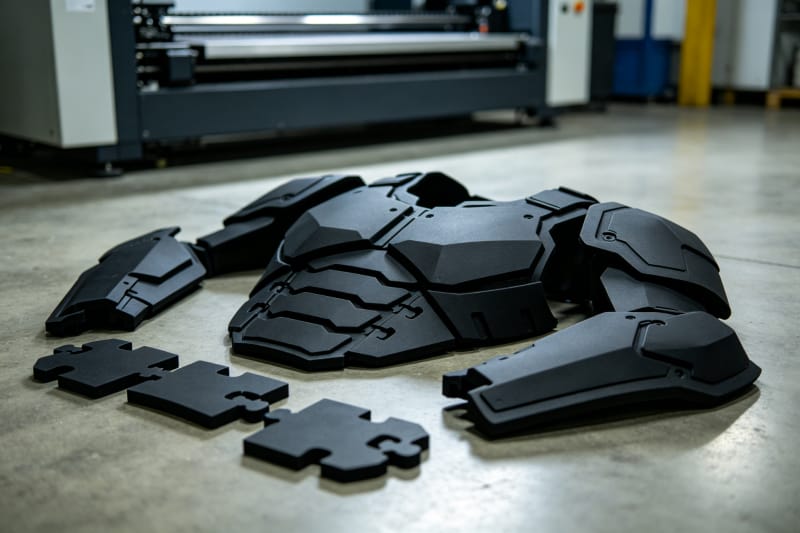
Область построения и стратегия сборки важны не меньше. Типичный домашний стол FDM — около 220 × 220 × 250 мм, тогда как промышленные системы SLA и SLS штатно печатают детали 300-600 мм, а крупноформатные машины идут ещё дальше. Крупные проекты—нагрудники для косплея, рамы дронов, архитектурные макеты—можно разбить на сегменты с замками, которые печатаются плоско и чисто склеиваются; это дешевле и точнее, чем бороться с перегруженным домашним столом. Инженеры HUANYA до производства проверяют каждый мейкерский файл на линии разъёма, толщины стенок и пригодность технологии, чтобы выбранный процесс служил детали, а не наоборот.
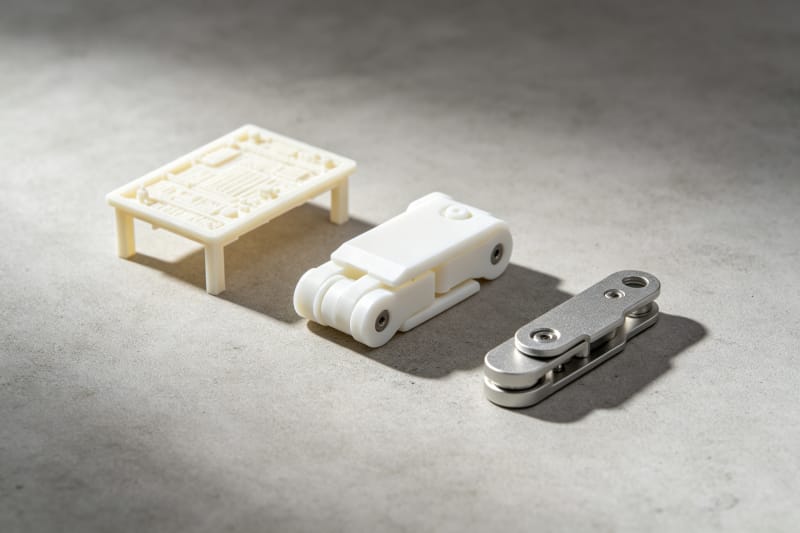
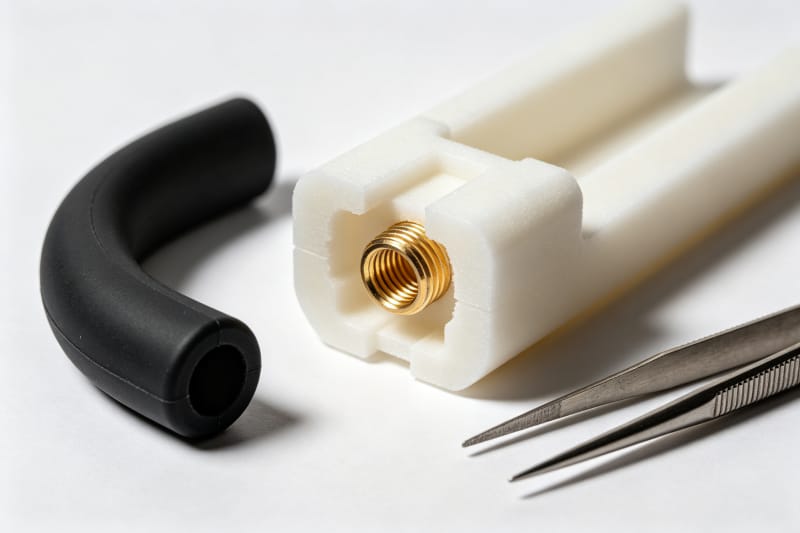
Некоторые проекты выигрывают от сочетания технологий, а не от единственного выбора. Жёсткое нейлоновое шасси из SLS может принимать вплавляемые латунные резьбовые втулки для надёжных резьбовых соединений, а отдельно напечатанная гибкая накладка из TPU надевается на него защёлкиванием; выставочная модель может быть из SLA на видимых сторонах и из дешёвого FDM в скрытых зонах. Такие многокомпонентные сборки используют каждый материал там, где он силён, вместо компромисса на одном филаменте. HUANYA регулярно производит согласованные комплекты в разных технологиях и материалах: мейкер может заказать жёсткую раму, резиноподобное уплотнение и металлическую вставку как единый комплект.
Неверный выбор технологии обычно выдаёт себя предсказуемым характером разрушения. Детали FDM анизотропны: связь между слоями слабее материала вдоль траектории экструзии, поэтому несущий крючок, у которого линии слоёв идут поперёк направления силы, расколется; разворот той же детали так, чтобы усилия шли внутри слоёв, часто решает проблему. Смола SLA жёсткая, но может охрупчиваться при длительном уличном УФ без инженерной смолы, а нейлон SLS прочный, но имеет зернистую исходную поверхность, не идеально гладкую. Согласовав ожидания с этими свойствами, а не заказав самый дешёвый процесс в надежде, вы избежите разочарования от детали, которая выглядит правильно, но не работает.
Подготовить файл, который напечатается правильно с первого раза
Большинство неудачных заказов срываются на этапе файла, а не машины. Экспортируйте из САПР в STL или 3MF с хордовой погрешностью 0,01-0,05 мм: слишком грубо — кривые выглядят гранёными, слишком тонко — файл раздувается без видимой пользы. Проверьте толщины стенок, закройте каждое отверстие сетки и объедините пересекающиеся тела в одно сплошное тело; подвижным деталям нужен спроектированный зазор, а не соприкасающиеся грани. Таблица 2 обобщает практические минимумы для каждой технологии; оставаться выше этих значений — самый быстрый способ не получить после загрузки сообщение «непригодно к печати».
Элемент конструкции | FDM | SLA / DLP | SLS / MJF |
Минимальная толщина стенки | 0,8 - 1,2 мм | 0,4 - 0,6 мм | 0,7 - 1,0 мм |
Выступающая/утопленная деталь | 0,4 - 0,8 мм | 0,1 - 0,2 мм | 0,5 - 0,8 мм |
Зазор между подвижными деталями | 0,4 - 0,6 мм | 0,2 - 0,4 мм | 0,3 - 0,5 мм |
Минимальное надёжное отверстие | 1,0 - 2,0 мм | 0,5 мм | 0,8 - 1,0 мм |
Рекомендуемая погрешность экспорта | 0,01 - 0,05 мм хордовая погрешность, все технологии | ||
Ориентация и облегчение управляют и ценой, и качеством. Поверхности, повёрнутые от платформы, избегают следов опор; большие плоские грани редко стоит класть прямо на ванну SLA, поскольку силы отрыва их коробят. Полые толстые смоляные модели с дренажными отверстиями резко сокращают расход смолы, а детали FDM и SLS могут опираться на разреженную внутреннюю структуру, поскольку прочность даёт оболочка. Несколько минут на ориентацию и облегчение до загрузки часто экономят больше любого промокода, и HUANYA отмечает эти возможности при проверке файла, а не молча печатает избыточно тяжёлую деталь.
Повторяемый порядок экспорта устраняет большинство ошибок файла до того, как они дойдут до сервиса. Моделируйте в миллиметрах, ведите чистую историю версий и прогоняйте экспортированный STL или 3MF через проверку сетки, которая помечает вывернутые нормали, немногообразные рёбра и пересекающиеся тела; 3MF обычно предпочтительнее, поскольку хранит единицы и масштаб, а бинарный STL сохраняет малый размер сложных сеток. Называйте файлы по детали и версии, собирайте сборки в один zip и отмечайте косметически важные грани, когда бриф это позволяет. Аккуратный пакет занимает минуты и убирает переписку, которая иначе задерживает каждую первую печать.
Что на самом деле определяет цену единичной печати
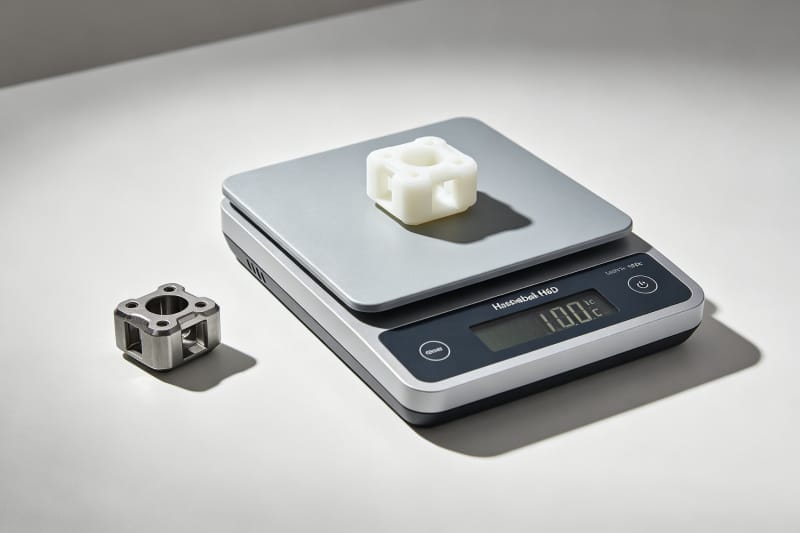
Цена сервиса складывается из четырёх рычагов: расход материала, время машины, постобработка и логистика. Стоимость материала растёт с объёмом детали и плотностью материала: нейлон лёгкий, металл плотный, поэтому одинаковая геометрия по-разному стоит в разных материалах; время машины растёт с числом слоёв и высотой построения, поэтому плоская деталь часто выигрывает у высокой. Постобработка—удаление опор, промывка и УФ-отверждение смолы, дробеструйка нейлона, ЧПУ или полировка—идёт отдельной строкой, а экспресс-доставка добавляет остальное. Понимание этих рычагов позволяет перепроектировать под цену, а не спорить со сметой.
Количество меняет расчёт быстрее всего. Одна деталь несёт все затраты на настройку: обработку файла, подготовку построения и долю прогрева машины. Заказ двух-десяти копий в одном построении распределяет эти постоянные затраты, а порошковые технологии вроде SLS и MJF вкладывают много деталей в одну камеру почти при том же времени работы, поэтому цена за штуку резко падает между одной и десятью деталями. При сравнении спрашивайте, предполагает ли цена одну деталь или общее построение, и настороженно относитесь к слишком дешёвой 3D-печати по запросу, которая исключает постобработку: усеянные опорами немытые детали у вашей двери — вовсе не выгода.
Финишная обработка, придающая хобби-сборке профессиональный вид
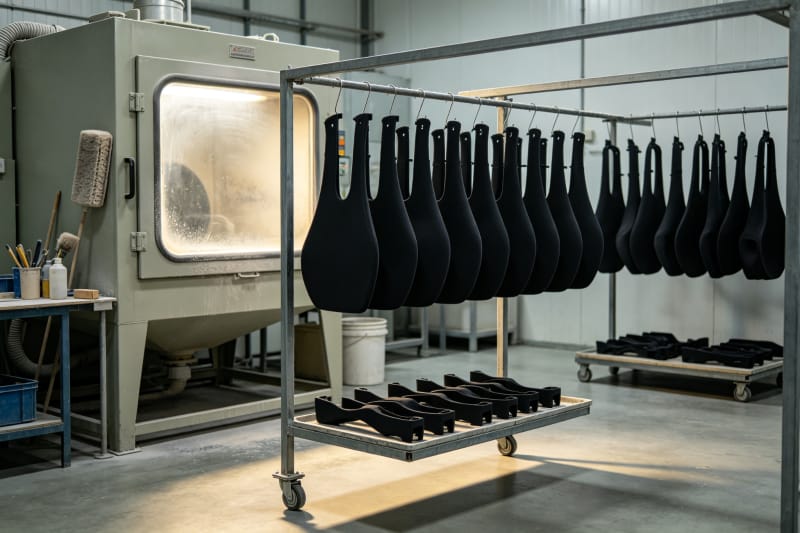
Сырые печатные детали редко выглядят завершёнными, и именно финиш отделяет поделку от профессионально выглядящей сборки. Детали FDM отзываются на шлифовку всё более мелкими абразивами с последующей грунтовкой-наполнителем; смоляные детали SLA легко шлифуются и превосходно красятся после промывки и УФ-отверждения; нейлон SLS/MJF можно дробеструить до равномерного мата, красить в чёрный или цвет, либо сглаживать паром для герметичной, мягко глянцевой и легко очищаемой поверхности. Металлические детали можно галтовать, струйно обрабатывать или полировать, убирая спечённую текстуру. Указание финиша при заказе избавляет от второго цикла пересылки.
Стабильность становится важной, как только в проекте больше одной детали — или больше одного покупателя. Шлем из двенадцати напечатанных панелей требует одинаковой шероховатости и оттенка на каждой; двадцать копий продукта для мейкерской ярмарки требуют идентичных размеров, чтобы собираться одинаково. Домашняя печать плывёт от влажности, износа сопла и смены катушек; промышленный сервис держит параметры неизменными на протяжении построения. HUANYA применяет один и тот же маршрут финиша к каждой копии заказа, поэтому клиенты не сталкиваются ни с нестабильной точностью размеров, ни со срывом сроков, ни с различиями качества постобработки от партии к партии.
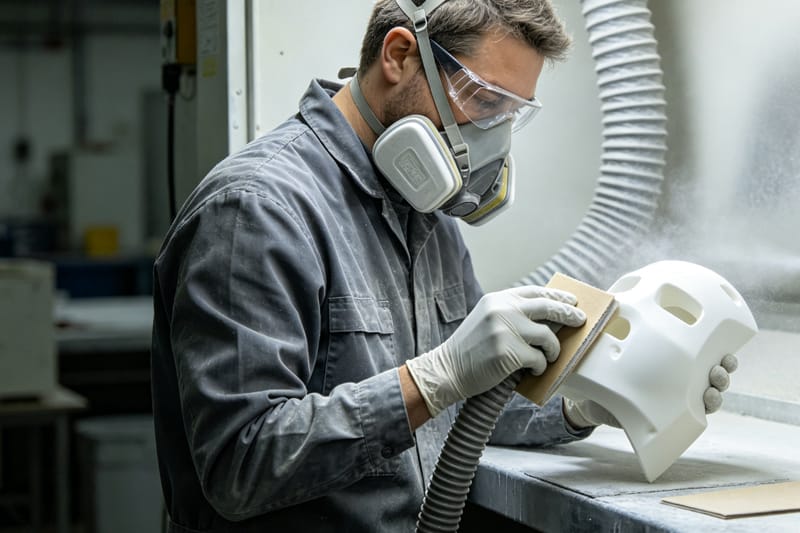
Грамотный выбор технологии способен сократить постобработку ещё до печати детали. Выбор SLS или MJF полностью убирает удаление опор и даёт равномерно матовую поверхность, которой часто достаточно лёгкой очистки; заранее выбранное паровое сглаживание нейлона заменяет вечер ручной шлифовки; SLA для выставочных деталей позволяет красить без заделки линий слоёв. При домашней постобработке важны простые меры предосторожности: мокрая шлифовка или работа с вытяжкой и респиратором удерживают мелкие частицы и пыль неотверждённой смолы на расстоянии, а перчатки защищают кожу от остатков смолы. Цель — маршрут финиша, определённый при заказе, а не открытый после неудачного первого результата.
От личного проекта к продукту малой серии
Многие успешные мелкие продукты начинаются с хобби-файла. Путь от единственного прототипа к регулярному побочному продукту идёт через валидацию материала, повторные проверки посадки и малые производственные запуски по десять-пятьдесят единиц — диапазон, в котором сияют SLS и MJF, поскольку оснастка не нужна, а итерации дизайна остаются недорогими. Продажа на мейкерской ярмарке, в магазине типа Etsy или местном клубе становится реалистичной, когда каждая единица приходит одинаковой, готовой к полке и в предсказуемый срок. Промышленные мощности по запросу означают, что вирусные выходные не обрекают вас на три недели ручной печати заказов.
Малый мейкерский бизнес требует также конфиденциальности и надёжности: ваш исходный STL — ваша интеллектуальная собственность, а заслуживающий доверия сервис обращается с загрузками конфиденциально, никогда не использует геометрию клиента повторно и хранит повторные заказы, чтобы перезаказ делался одним щелчком. Сроки должны называться до оплаты, проблемы качества решаться без препирательств, а советы по материалам быть честными насчёт компромиссов. Эти черты отличают настоящего производственного партнёра от безликого загрузочного портала, и они важны задолго до того, как хобби-бренд вырастет.
Почему мейкеры остаются с HUANYA после первой детали
Сервис 3D-печати стоит сохранить, когда он растёт вместе с вашими проектами: сначала одна смоляная миниатюра, затем нейлоновая броня SLS, потом малая серия MJF и со временем металлическое крепление камеры. HUANYA объединяет под одной крышей пластики уровня FDM, детальную смолу SLA, нейлон SLS и MJF и промышленную металлическую печать, с проверкой файлов, прозрачным детализированным расчётом, контролируемой постобработкой и надёжной мировой доставкой для мейкеров и малых брендов. Загрузите ваш STL или 3MF, расскажите цель—витрина, функция или малая серия,—и наши инженеры порекомендуют подходящие технологию и финиш, чтобы каждый хобби-проект возвращался правильным с первого раза и масштабировался вместе с ростом вашего проекта.


Оставить комментарий