
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
SLA или FDM начинается с задачи детали
Вопрос SLA или FDM — это не поиск технологии, лучше самой по себе, а выбор того, что соответствует задаче детали. Стереолитография выигрывает, когда важны мелкие детали, гладкие поверхности и точные микроэлементы, а ниточный FDM сильнее для прочных, крупных или недорогих функциональных деталей. Выбор до определения функции, среды и финиша ведёт либо к оплате ненужного разрешения, либо к получению слишком шероховатой детали; современное аддитивное производство начинается именно с требований к изделию.
В HUANYA выбор процесса — инженерное решение, а не продажа по умолчанию. При поступлении файла мы проверяем критические размеры, сопрягаемые поверхности, ожидаемые нагрузки, рабочую температуру, требования к внешнему виду и количество, после чего рекомендуем SLA, FDM или комбинацию, например функциональную деталь FDM вместе с внешним макетом SLA. Процесс следует за деталью, а не наоборот.
Как каждый процесс реально строит деталь
FDM выдавливает расплавленную термопластичную нить через нагретое сопло, укладывая дорожку за дорожкой на платформу; SLA отверждает жидкий фотополимер слой за слоем ультрафиолетовым светом. Именно это различие объясняет почти всё остальное: термопластичная деталь наследует видимые линии слоёв и анизотропную прочность, а деталь из смолы получает гладкую поверхность и очень тонкие элементы, но требует промывки, удаления опор и контролируемой УФ-дополимеризации. Таблица 1 сравнивает параметры, о которых реально спрашивают заказчики; Услуги 3D-печати, относящиеся к делу всерьёз, обязаны их знать; все допуски — типовые отраслевые диапазоны, достижимое значение которых зависит от геометрии, материала и постобработки и подтверждается на DFM-разборе.
Параметр | FDM | SLA |
Принцип построения | Нагретое сопло наносит расплавленную термопластичную нить слой за слоем | УФ-свет отверждает жидкий фотополимер слой за слоем |
Типичная толщина слоя | 0,10–0,30 мм при обычном сопле 0,4 мм | 0,025–0,10 мм |
Типичный допуск* | ±0,5% с нижним пределом ±0,5 мм | ±0,1% с нижним пределом ±0,1 мм |
Минимальная толщина стенки | около 0,8–1,2 мм | около 0,4–0,6 мм |
Мельчайший рабочий элемент | ограничен соплом, около 0,4–0,8 мм | мелкая деталь около 0,2–0,3 мм |
Семейства материалов | Термопласты PLA, ABS, ASA, PETG, PC, нейлон, TPU | Фотополимеры жёсткие, прочные, гибкие, прозрачные, выжигаемые |
Поверхность после печати | Видимые линии слоёв, анизотропная прочность | Гладкая, мало ступеней; нужна УФ-дополимеризация |
Следы опор | Съёмные опоры, более крупные следы контакта | Малые точки, лёгкая шлифовка |
Поверхность и мелкая детализация: где лидирует SLA
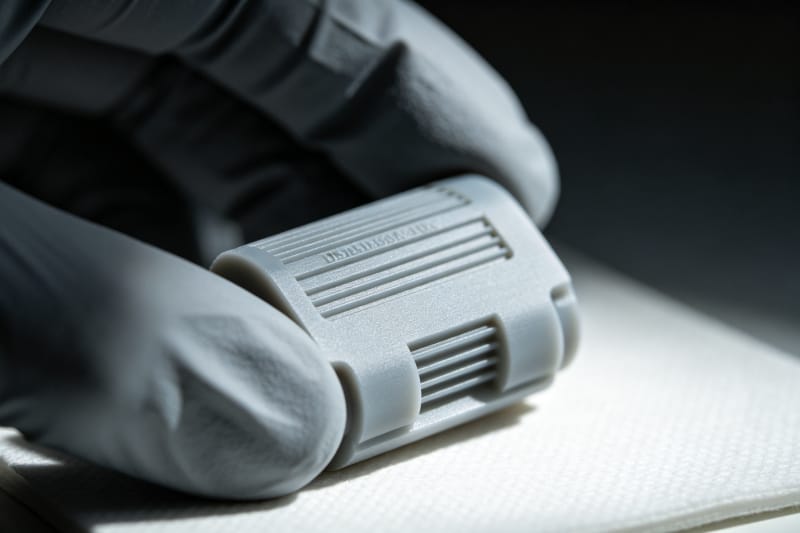
Когда прототип показывают инвесторам, используют как эргономический макет, красят к выставке или превращают в мастер-модель для силиконовой вакуумной отливки, SLA имеет явное преимущество. Тонкие слои воспроизводят рёбра, надписи, логотипы, фактуры и малые радиусы, которые сопло FDM скруглило бы превратило в ступени. Поверхность SLA сразу после печати требует куда меньше шпатлевания и шлифовки перед покраской, что сокращает косметический финиш и сохраняет задуманную дизайнером форму.
SLA — естественный выбор и для прозрачных и светопроводящих деталей. Прозрачные смолы можно отполировать до световодов, линз, демонстраторов потока и корпусов, в которых видны внутренние компоненты. Гибкие и выжигаемые смолы распространяют это преимущество детализации на тактильные элементы и модели по выплавляемым моделям. Если задачу определяют внешний вид, микродетали или плавные кривые, SLA убирает работу, а не добавляет её.
Прочность, материалы и среда: где лидирует FDM
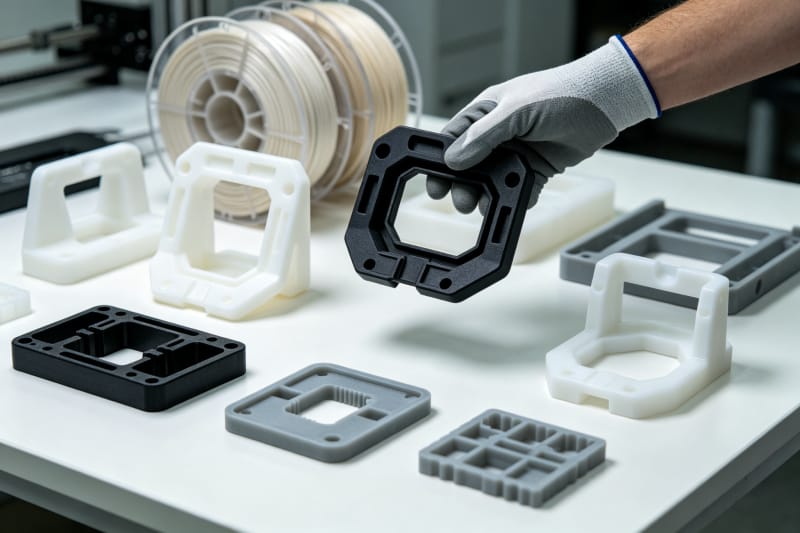
Для деталей, которые должны нести нагрузку, защёлкиваться, выдерживать нагрев или работать на улице, FDM опирается на значительно более широкую палитру инженерных термопластов. ABS и ASA держат удар и УФ, PETG сочетает вязкость и удобство, PC даёт термостойкость, нейлон — износостойкость и сопротивление усталости, а TPU — эластичность. Это настоящие производственные полимеры, а не только внешние материалы, поэтому кондукторы, приспособления, кронштейны и корпуса так часто уходят в FDM.
В FDM важно направление: связь между слоями слабее материала вдоль дорожки, поэтому несущие стены ориентируют так, чтобы силы шли внутри слоёв или через плотное заполнение. HUANYA задаёт число стенок, плотность заполнения, направление растра и периметры под применение и добавляет скругления в очагах концентрации напряжений. При верных настройках деталь FDM становится рабочим компонентом, а не статическим макетом.
FDM экономичнее масштабируется и на крупные габариты, и на объёмные тела, потому что филамент дешевле за килограмм, чем фотополимеры, а большие машины работают без ограничений ванны. SLA остаётся предпочтительнее, когда той же крупной детали нужна идеально гладкая кожа; тогда заказчики иногда делят решение: FDM для конструктивной версии, SLA для внешнего мастера. Таблица 2 превращает эти компромиссы в быструю карту выбора.
Требование проекта | Рекомендация | Почему |
Крупные корпуса, приспособления, недорогие функциональные проверки | FDM | Недорогой термопласт, большая зона построения, хорошая вязкость |
Нагрев, уличный УФ, удар или химическое воздействие | FDM (ABS / ASA / PC / нейлон) | Инженерные термопласты соответствуют среде |
Мелкие детали, малые элементы, фактурные мастер-модели | SLA | Высокое разрешение гладко воспроизводит мелкую геометрию |
Прозрачные, светопроводящие или линзоподобные детали | SLA | Прозрачные смолы полируются до почти оптической чистоты |
Мастер для силиконовой вакуумной отливки | SLA | Гладкая поверхность переносит тонкие фактуры |
Повторный изгиб, защёлки, живые шарниры | FDM (PETG / TPU / ПП-подобный) | Обычная смола хрупче без прочной марки |
Внешние и эргономические макеты | SLA | Гладкая исходная поверхность снижает финишные работы |
Стоимость, скорость и размер в реальных заказах
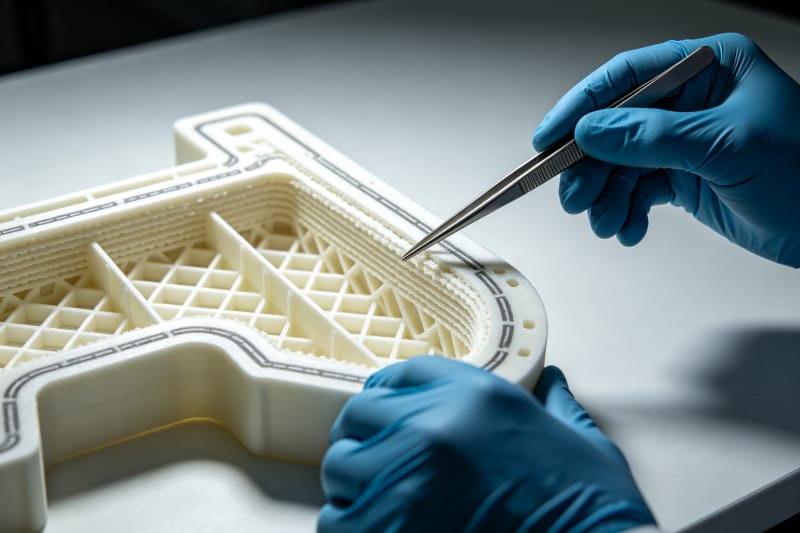
На сопоставимой мелкой детали SLA часто выглядит близкой по цене, но с ростом объёма и габарита экономика расходится: материал FDM дешевле, машины параллельно работают без присмотра, а объёмные детали в филаменте обходятся заметно дешевле, чем в смоле. SLA же тратит бюджет там, где создаёт ценность, — на разрешение и качество поверхности, поэтому выгоднее всего на малых детализированных изделиях, а не на больших пустых корпусах. Достойное доверия предложение показывает оба пути, когда выбор действительно близок.
Ожидания по точности следуют той же логике: кому нужно отверстие ±0,1 мм или тонкая резьба, опирается на SLA или вторичную механообработку; кому нужен кронштейн с допуском ±0,5 мм, тот быстрее и дешевле доходит через FDM. Нестабильность размеров между партиями — то самое разочарование, из-за которого заказ за рубеж кажется рискованным, — в HUANYA не возникает: калибровка по фиксированному графику, прослеживаемые партии материала и измерение критических размеров перед отгрузкой.
Постобработка, которая остаётся стабильной
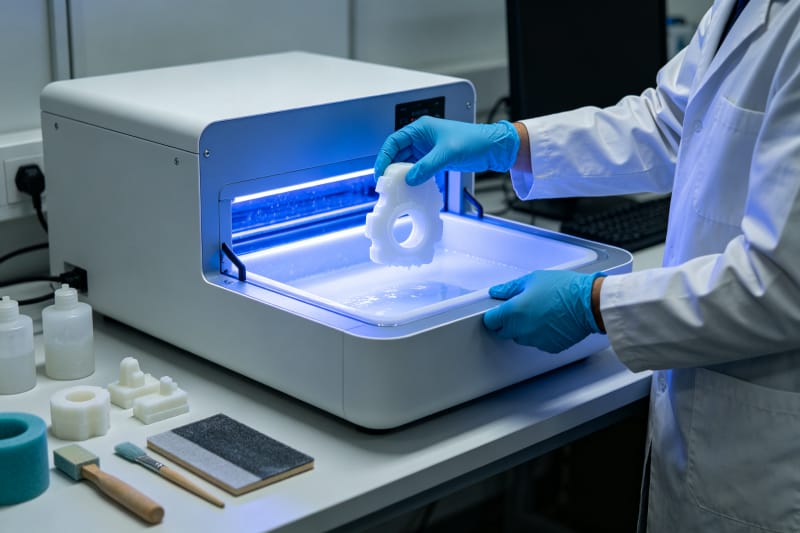
Профессиональная sla печать знает, что деталь SLA не закончена в момент завершения построения: нужно смыть остатки смолы, аккуратно удалить опоры, выполнить УФ-дополимеризацию для выхода на финальные свойства, а затем шлифовать, полировать или красить по спецификации. У FDM другой маршрут — снять опоры, дробеструйно или шлифовкой смягчить линии слоёв, при необходимости паровое сглаживание, грунт и покраска. Ранний выбор процесса позволяет спланировать маршрут финиша и его стоимость.
Разброс финиша от партии к партии входит в тройку проблем, с которыми клиенты HUANYA просто не сталкиваются. Задокументированные настройки — время полимеризации, последовательность зерна шлифовки, толщина краски и рецептура цвета — сохраняют мастер SLA и его дозаказы визуально идентичными и удерживают у деталей FDM одну шероховатость и в этом месяце, и в следующем. То, что верно на утверждённой первой детали, воспроизводит каждая последующая единица.
Срок и надёжность повторных заказов
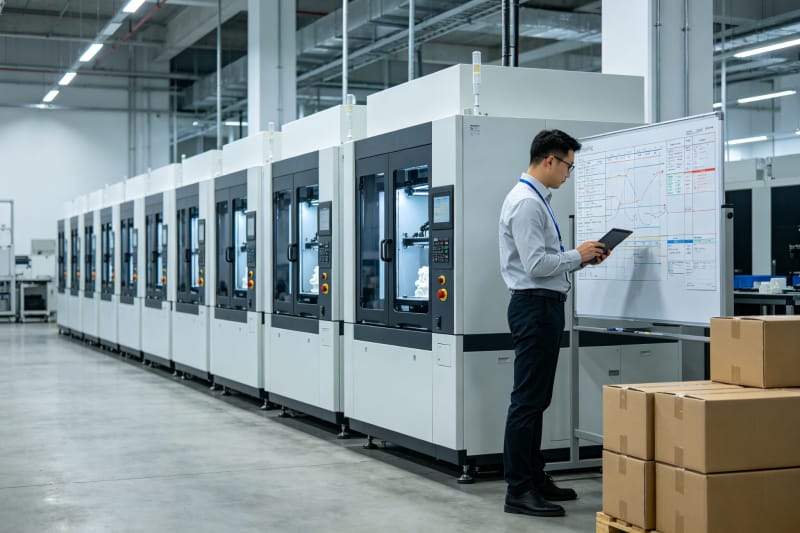
Оба процесса быстры по сравнению с оснастным производством, но время распределяют по-разному. FDM почти не требует подготовки, а параллельные машины быстро поглощают количество; SLA добавляет мойку и дополимеризацию, которые нужно запланировать. HUANYA разделяет в расчёте время производства и доставки, резервирует мощность машин при подтверждении заказа и планирует под реальную дату забора перевозчиком, чтобы тихие очереди или передача на сторону в последний момент никогда не сдвигали срок без предупреждения.
Для повторных заказов HUANYA хранит полную производственную запись — процесс, ориентация, марка материала, параметры, рецептура финиша и результаты контроля — привязанной к карточке клиента. Поэтому повторная деталь SLA или FDM совпадает с первой партией и по размерам, и по виду, а конструкторские команды могут смешивать процессы между ревизиями без потери прослеживаемости. Надёжные дозаказы избавляют от повторной квалификации поставщика при каждой закупке.
Выбирать вместе с HUANYA
Пришлите модель и расскажите HUANYA, как деталь будет применяться, нагружаться, обрабатываться и заказываться; мы порекомендуем SLA для детализации и гладких поверхностей, FDM для прочных, крупных или экономичных функциональных деталей либо гибридный план, когда проекту нужны оба. Вы получаете проверенное инженером предложение, реалистичные допуски, стабильный финиш и подтверждённый срок — выбранный процесс оказывается именно тем, который нужен вашей детали.


Оставить комментарий