
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Почему титан требует специализированного аддитивного процесса
Титан не доверяют универсальной мастерской, поэтому для самых ответственных программ инженерные команды выбирают профильную 3d печать металлом. Сплав Ti-6Al-4V сочетает плотность около 4,43 г/см³ с прочностью близкой к стали при массе примерно 56% от неё и сохраняет коррозионную стойкость как в авиационной конструкции на большой высоте, так и в солевой среде человеческого организма. Это преимущество реализуется только тогда, когда плавлением, инертной атмосферой и термообработкой управляют специалисты по сплаву.
Селективное плавление порошка наращивает титан слой за слоем в строго контролируемой инертной камере, поскольку расплавленный титан активно реагирует с кислородом, азотом и водородом. Специализированный сервис одновременно управляет химией порошка, чистотой газа и параметрами построения, чтобы деталь не стала хрупкой из-за поглощённых межузельных элементов. Разница между любительской металлопечатью и серийной титановой деталью скрыта в сертификатах порошка и журналах газа, а не во внешнем виде.
Титановые сплавы и аддитивные процессы кратко
В титане доминируют два порошковых процесса, и грамотные Услуги 3D-печати рекомендуют процесс под деталь, а не под имеющийся станок. Лазерная slm печать (SLM/DMLS) обычно работает слоями 30–60 мкм для тонких элементов и стенок, а электронно-лучевая плавка (EBM) строит в нагретой камере слоями 50–100 мкм с меньшими остаточными напряжениями для более крупных имплантов.
Сплав / процесс | Ключевые характеристики | Типичная роль |
Ti-6Al-4V (Grade 5), SLM/DMLS | Плотность ≈4,43 г/см³; относительная плотность ≥99,5% после HIP; предел прочности ≈950 МПа | Силовые кронштейны, лёгкие несущие авиадетали |
Ti-6Al-4V ELI (Grade 23), SLM | Сверхнизкие примеси внедрения; выше пластичность и вязкость; соответствие ASTM F3001 | Хирургические импланты, индивидуальные медизделия |
Технически чистый титан (Grade 1–4), SLM/EBM | Мягче, отличная коррозионная стойкость, легко пассивируется | Пористые структуры, стоматология и ЧЛХ |
Ti-6Al-4V, EBM | Нагретая камера, ниже остаточные напряжения, слои 50–100 мкм | Крупные импланты, детали с низкими напряжениями |
Что на самом деле нужно авиакосмическим программам
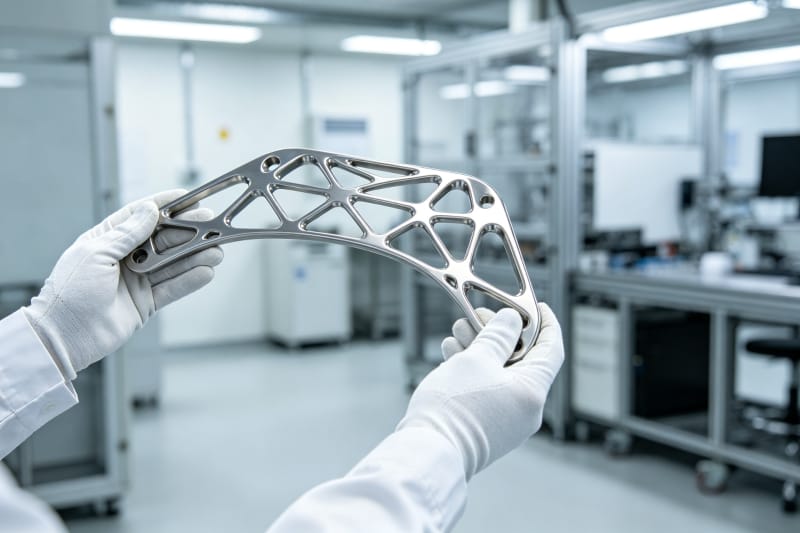
Авиация печатает титан, чтобы снизить массу и объединить сборки. Топологически оптимизированный SLM-кронштейн несёт ту же нагрузку, что и обработанный или сварной предшественник, но резко сокращает потери материала: при ЧПУ-фрезеровании бóльшая часть дорогой титановой заготовки часто уходит в стружку. Аддитивная технология также объединяет несколько элементов в одну монолитную деталь, устраняя соединения, в которых при циклической нагрузке первыми возникают усталостные трещины.
Чтобы это выдержало квалификацию, надёжное аддитивное производство поставляет не только деталь: образцы-свидетели, выращенные в той же камере, прослеживаемость партий порошка и протоколы термообработки. Авиационным заказчикам нужно доказать аудиторам, как изготовлен каждый компонент, а поставщик, не способный связать готовую деталь с конкретной партией порошка, создаёт риск задолго до первого полёта. В HUANYA эта документация — часть продукта.
Медицинские импланты, где биосовместимость не обсуждается
Медицинский титан повышает цену ошибки, ведь деталь оказывается внутри пациента. Ti-6Al-4V ELI со сверхнизкими примесями внедрения и технически чистый титан выбирают за биосовместимость и подтверждённую историю по ASTM F3001 для аддитивных хирургических имплантов ELI в рамках системы качества ISO 13485. Индивидуальные импланты, направители сверления и зубные каркасы опираются на эту контролируемую химию.
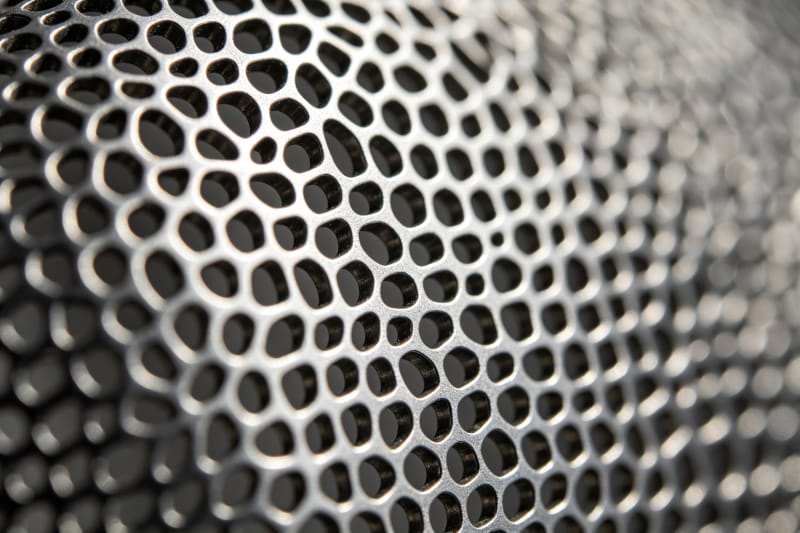
Уникальное медицинское преимущество аддитива — управляемая пористость. Решётка со связанными порами в диапазоне 300–700 мкм стимулирует прорастание кости в имплант (остеоинтеграцию), чего не даёт монолитная обработанная поверхность. HUANYA задаёт рёбра и поры по скану пациента, а затем обрабатывает контактные поверхности, чтобы внутри изделие было дружелюбно к кости, а у мягких тканей — гладким.
Поскольку импланты и критически важные детали нельзя квалифицировать по внешнему виду, до выпуска следует требовать чёткий пакет доказательств. В таблице ниже перечислены документы и измерения, которые HUANYA стандартно предоставляет для регулируемых металлических деталей, чтобы решения по качеству опирались на испытанные значения, а не на обещания поставщика.
Доказательство | Что подтверждает | Почему важно |
Сертификат партии порошка и трассировка | Химия (Al/V, O/N/H) по ASTM F2924 / F3001 | Каждая деталь отслеживается до проверенной партии |
Отчёт о плотности / пористости | Относительная плотность обычно ≥99,5% до/после HIP | Скрытая пористость — главный риск отказа нагруженного титана |
Механические образцы-свидетели | Предел текучести/прочности ≈860–950 МПа, выращены с деталями | Расчётные значения опираются на испытанные свойства |
Контроль AS9100 / ISO 13485 | Маршруты, управление изменениями, записи | Регулируемым заказчикам нужна аудируемая система качества |
Отчёт по поверхности и размерам | Как напечатано Ra ≈6–10 мкм; после обработки Ra ≈0,8–1,6 мкм | Посадочные и имплантационные поверхности отвечают чертежу и гигиене |
Правила проектирования, обеспечивающие печатаемость титана
Высокие остаточные напряжения титана означают, что выживаемость детали определяют решения, принятые до загрузки файла. Инженеры HUANYA проверяют свесы, добавляют некритические опоры и ориентируют деталь для равномерного отвода тепла; самонесущие углы около 45° уменьшают следы опор, тогда как допустимый в пластике свес в титане часто коробит или трескает. Поймать эти моменты на DFM-ревью намного дешевле, чем выбраковать камеру медицинского порошка.
Толщина стенки, дизайн решётки и термообработка планируются вместе. Напечатанный титан несёт остаточные напряжения, которые снимают, а у нагруженных деталей горячее изостатическое прессование (HIP) закрывает внутренние полости до целевых ≥99,5% плотности. Рёбра вместо массивных сечений экономят дорогой порошок и снижают коробление, поэтому HUANYA консультирует по геометрии до расчёта цены.
Постобработка и точность на посадочно-критических поверхностях
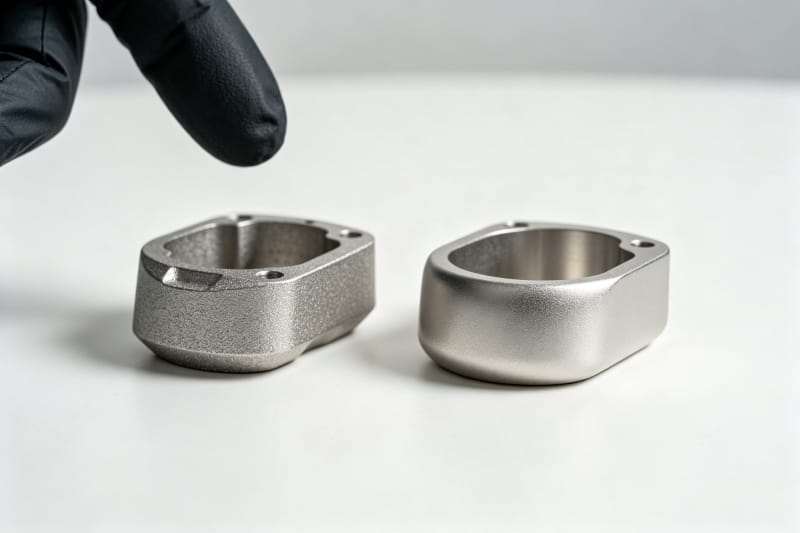
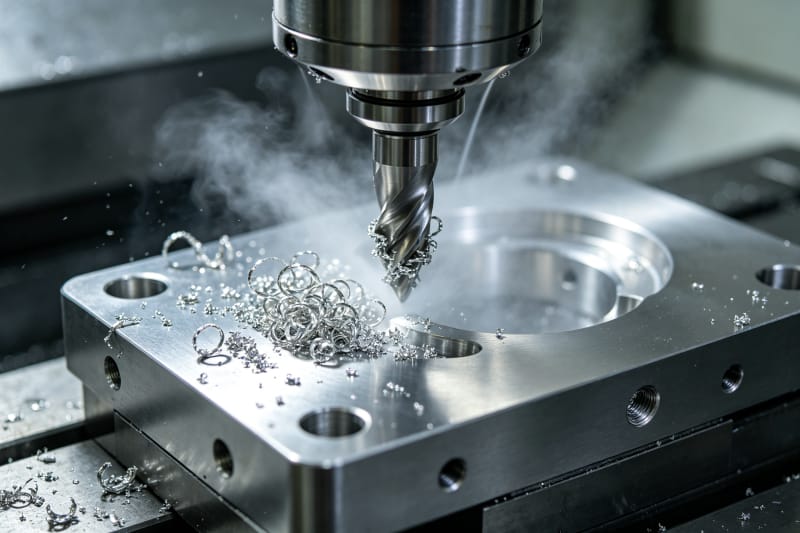
Поверхность титана сразу после печати редко бывает финальной. SLM «как напечатано» находится около Ra 6–10 мкм, что приемлемо для бесконтактных зон решётки, но не для посадочного отверстия или конуса импланта. HUANYA обрабатывает только критические грани до Ra 0,8–1,6 мкм, зачищает точки опор и пассивирует или электрополирует медицинские детали, чтобы точность оплачивалась ровно там, где её требует чертёж.
Такая адресная обработка также гарантирует, что заказчики не сталкиваются с нестабильными размерами или плавающей точностью между единицами. Каждый посадочный размер измеряется по чертежу, результаты первой детали фиксируются, и тот же маршрут повторяется в каждой следующей партии. Имплант или кронштейн, который сел на прототипе, должен идентично сесть и на пятидесятой детали.
Срок, трассируемость и повторяемость от партии к партии
Титановые программы идут в сжатых окнах квалификации, поэтому срок планируют, а не угадывают. HUANYA выстраивает печать, снятие напряжений, HIP, прецизионную обработку и контроль как единый связанный маршрут и сразу называет реалистичную дату, разделяя стандартный срок и срочный вариант, вместо обещания невыполнимой даты, которая сдвигается после заказа.
Та же дисциплина защищает повторные заказы. HUANYA фиксирует утверждённый набор параметров, спецификацию порошка и стандарт финиша, поэтому заказчики не получают ни задержек поставки, ни качества поверхности, меняющегося от партии к партии. Когда авиационный или медицинский заказчик через месяцы возвращается за новой серией, детали совпадают с утверждённым первым образцом.
Партнёр по титану, владеющий всей цепочкой
Титан для авиакосмоса и медицины — это цепь: сертифицированный порошок, контролируемое плавление, снятие напряжений и HIP, адресная ЧПУ-обработка и задокументированный пакет доказательств. Фабрика 3D-печати HUANYA держит эту цепочку под одной крышей, чтобы заказные кронштейны и индивидуальные импланты приходили размеростабильными, в срок и одинаковыми партия за партией. Пришлите STEP-файл и укажите применение и требуемую сертификацию; мы вернём прозрачную цену, DFM-ревью и титановые детали, достойные доверия в эксплуатации.


Оставить комментарий