
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
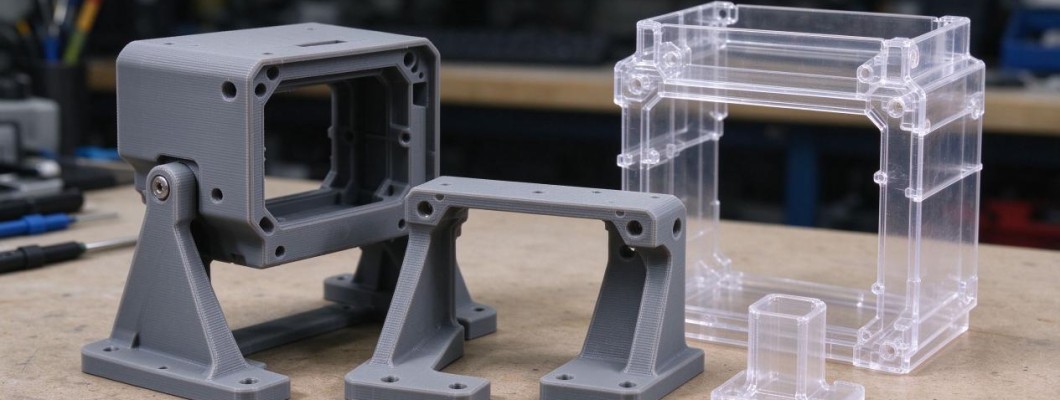
Um comprador no Brasil ou em Portugal que compara FDM e SLA começa quase sempre pela pergunta errada. Não importa qual processo é mais novo, mas qual entrega a peça que o seu teste espera. O FDM constrói peças resistentes em termoplásticos de engenharia; a SLA produz geometrias finas e lisas em resina fotopolimérica. Cada um tem seu território, definido por precisão, resistência, acabamento e orçamento.
O FDM, ou modelagem por deposição fundida, alimenta um bico aquecido com filamento termoplástico. O bico deposita plástico fundido em linhas finas, camada por camada, sobre uma mesa aquecida. Como o material é um plástico de engenharia real, as peças suportam impactos, calor e montagens repetidas. Por isso a maioria dos pedidos de impressão 3D industrial na HUANYA são suportes funcionais, gabaritos e invólucros, não peças de exibição.
A SLA segue outro caminho. Um laser UV cura resina líquida em seções precisas, e a peça cresce do tanque com superfícies lisas e nítidas. A SLA não iguala a tenacidade do ABS ou do nylon, mas vence no detalhe: roscas finas, cantos vivos e microformas que o FDM arredondaria. Para validação visual e verificação de ajuste, a SLA é a escolha clássica.
A precisão separa os dois com clareza. Um serviço FDM típico mantém tolerâncias de mais ou menos 0,3 a 0,5 milímetro, com camadas de 100 a 300 micrômetros. A SLA trabalha camadas de 25 a 100 micrômetros e tolerâncias perto de mais ou menos 0,1 a 0,2 milímetro. Se a peça precisa assentar num componente complementar, a SLA dá a resposta mais ajustada.
Processo | Altura de camada típica | Tolerância típica | Rugosidade |
FDM | 100–300 µm | ±0,3–0,5 mm | Ra 20–60 µm (linhas de camada) |
SLA | 25–100 µm | ±0,1–0,2 mm | Ra 0,2–0,5 µm (polível) |
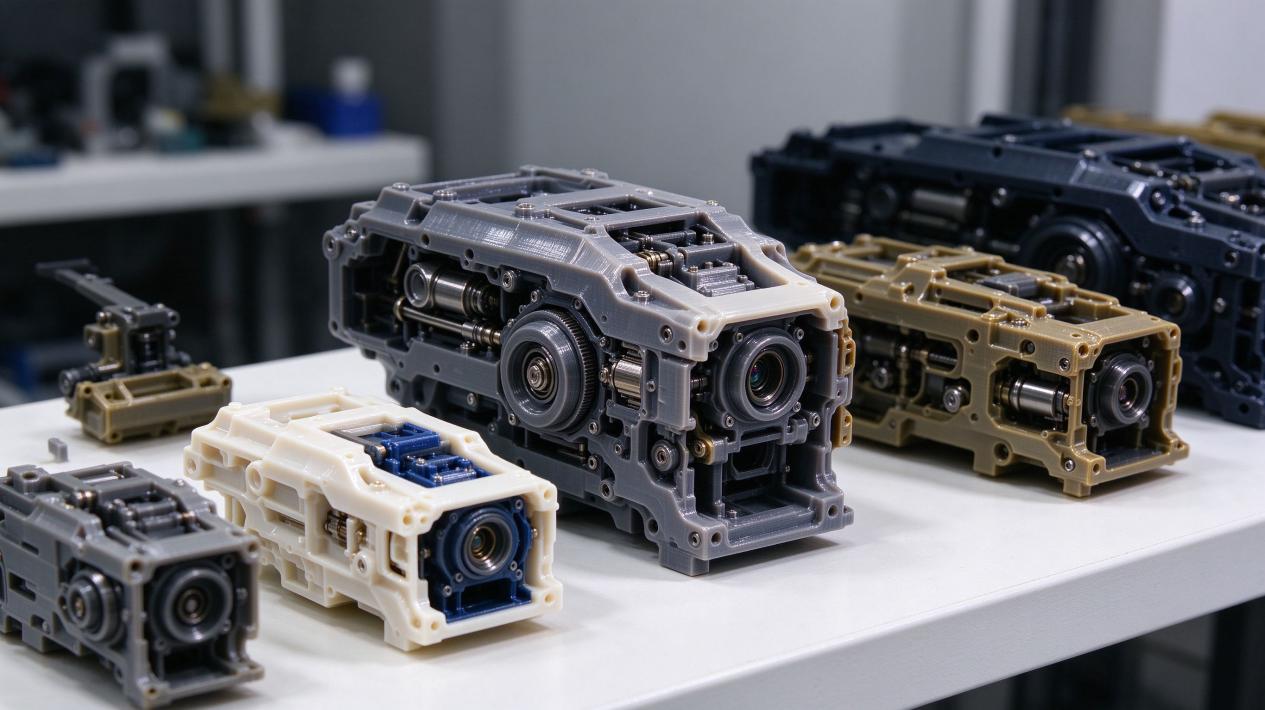
O acabamento mostra a maior diferença visual. Peças FDM exibem linhas de camada visíveis e precisam de lixamento, massa ou alisamento a vapor antes de parecerem prontas. Peças SLA saem com superfície lisa e levemente brilhante, polível até quase qualidade de injeção. Quando o cliente vai julgar a peça a olho nu, essa diferença pesa mais do que qualquer ficha técnica.
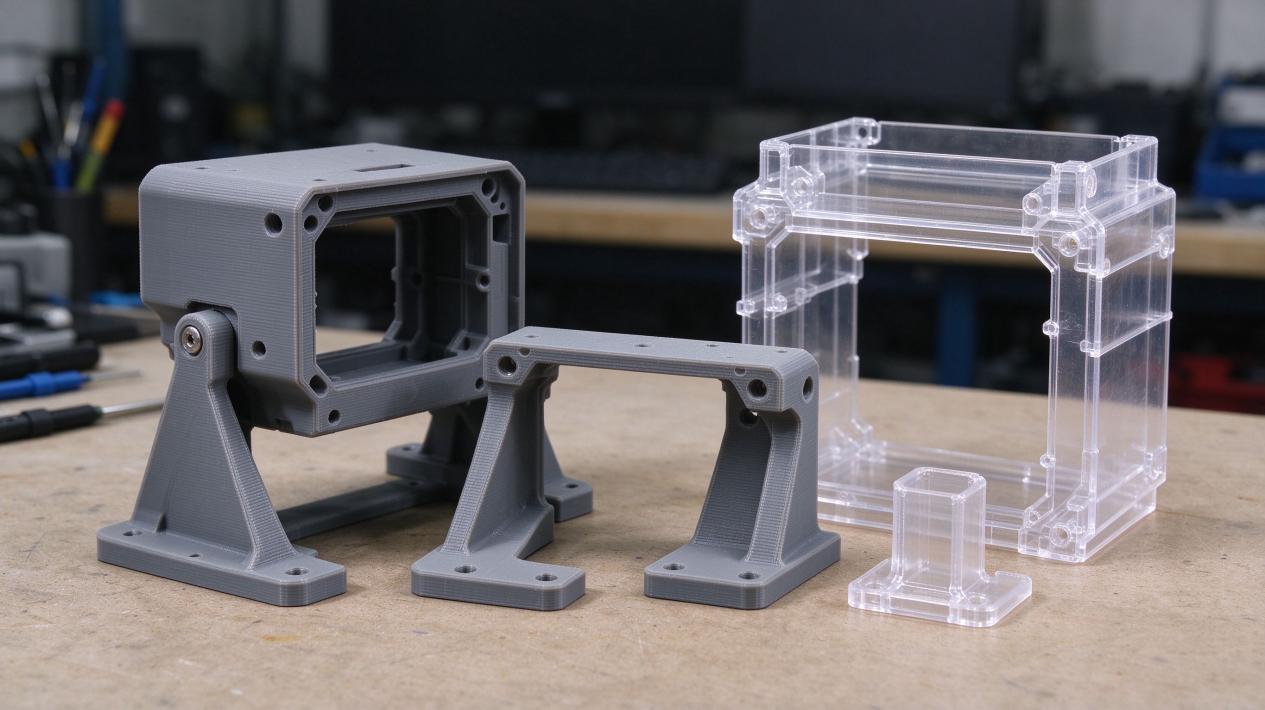
Os materiais contam a história mecânica. O FDM usa ABS, PLA, PETG, PC e TPU, termoplásticos reais com dados conhecidos. O PLA atinge cerca de 40 a 60 MPa de tração, o ABS 35 a 45 MPa, e ambos são dúcteis para testes funcionais. As resinas SLA padrão entregam 30 a 60 MPa, mas permanecem frágeis sob impacto, servindo mais para validar forma do que para trabalho sob carga.
Material | Resistência à tração | Comportamento ao impacto | Uso típico |
FDM PLA | ~40–60 MPa | Dúctil, rígido | Gabaritos, invólucros |
FDM ABS | ~35–45 MPa | Dúctil, resistente a impacto | Suportes funcionais |
Resina SLA padrão | ~30–60 MPa | Frágil, baixo alongamento | Modelos visuais, ajustes |
O custo segue curvas diferentes. Para uma iteração única, o FDM costuma ser o mais barato, porque filamento, tempo de máquina e preparação custam pouco. A SLA soma custo de resina, lavagem e cura, elevando o preço unitário em troca de mais detalhe. As faixas abaixo são referências típicas da HUANYA para um invólucro pequeno de cerca de 80 por 50 por 30 milímetros.
Quantidade | FDM por peça (USD) | SLA por peça (USD) |
1–5 pçs | 5–30 | 15–60 |
10–50 pçs | 4–18 | 10–35 |
100+ pçs | 3–12 | 8–20 |
A resistência muda a decisão de novo. Peças FDM com alto preenchimento se comportam como termoplásticos moldados e sustentam cargas reais, por isso são usadas em bancadas de teste e gabaritos de operação. Peças SLA são excelentes em dimensão, mas fracas em seções finas e sob cargas pontuais. A regra na HUANYA é simples: se a peça é carregada, escolha FDM; se é observada, escolha SLA.
Suportes e pós-processamento diferem no fluxo. O FDM imprime balanços com suportes removíveis e exige apenas limpeza rápida para a maioria das peças funcionais. A SLA pede suportes em quase todo balanço, mais lavagem com álcool e cura UV, então a linha de acabamento é mais longa. Ao comparar FDM ou SLA, muitas vezes é o prazo total, não a velocidade de impressão, que decide.
A escolha certa depende da sua etapa de validação. Modelos conceituais e verificações de ajuste se beneficiam do detalhe SLA, sobretudo quando serão mostrados ao cliente. Testes funcionais, montagens e séries curtas se beneficiam da robustez e do menor custo unitário do FDM. Muitos clientes HUANYA combinam os dois: mestre SLA aprovado, peças FDM em uso.
A HUANYA opera linhas FDM e SLA calibradas numa fábrica controlada, e as duas opções são cotadas pela mesma equipe de engenharia. Antes de imprimir, a revisão DfM verifica espessuras de parede, orientação e estratégia de suportes, evitando falhas e cobranças ocultas de acabamento. O motor de cotação mostra FDM e SLA lado a lado sempre que seu arquivo pode ser produzido dos dois modos.
Envie seu STEP ou STL à HUANYA e peça uma cotação dupla, uma para FDM e outra para SLA na mesma peça. Você verá precisão, resistência, prazo e preço juntos, mais uma recomendação de engenheiros que operam as duas máquinas diariamente. Essa comparação sobre sua geometria real é o caminho mais rápido para escolher entre FDM ou SLA e contratar impressão 3D sob demanda com segurança.


Deixar um comentário